Prese kurināmā briketēm: zāģu skaidu presēšanas iekārtu izgatavošanas varianti pašu spēkiem
Apkure ar zāģu skaidām vai skaidām – ierasta lieta mūsu valsts iedzīvotājiem, kas aizgūta no Eiropas valstīm. To popularitāti nosaka izejmateriāla lētums un tā labā īpatnējā siltumspēja degot. Ja Jūs izveidosiet pašdarinātu presi briketēm, tad varēsiet iegūt kvalitatīvu degvielu praktiski par velti.
Mēs pastāstīsim, kā Jūs varat izgatavot vienkāršu un lētu iekārtu briketētas degvielas ražošanai. Mūsu piedāvātajā rakstā ir sniegta konstrukcija, doti padomi par montāžu. Ir sniegta ražošanas tehnoloģija un prasības izejas koksnes materiālam.
Raksta saturs:
Brikešu izgatavošanas tehnoloģija
Pellešu un brikešu izgatavošana, presējot kokapstrādes atkritumus, ir sen izstrādāts process. Tāpēc, veidojot pašdarinātu iekārtu kvalitatīvu “eiromalkas” iegūšanai, Jums nekas nav jāizgudro, bet varat izmantot jau esošos sasniegumus.
Procesa fizikas apraksts
Beramā koksnes materiāla izmantošana apkurei atrod savu pielietojumu mazās katlu mājās un krāsnīs. Zāģu skaidas dod tādu pašu enerģiju kā līdzīgas masas un mitruma koksne, taču to uzglabāšana dabiskā stāvoklī rada netīrumus un putekļus. Tāpēc šādus atkritumus presē dažādas formas briketēs.
Ar dažiem pieņēmumiem var apgalvot, ka koksne sastāv no šķiedras (celulozes) un to saistošās vielas – lignīna. Katrs zāģu skaidu un skaidu eksemplārs saglabā savu veselumu, pateicoties šim polimēram. Lai izveidotu stipras saites starp atsevišķiem gabaliņiem, tie ir jāsavieno ar līmi.
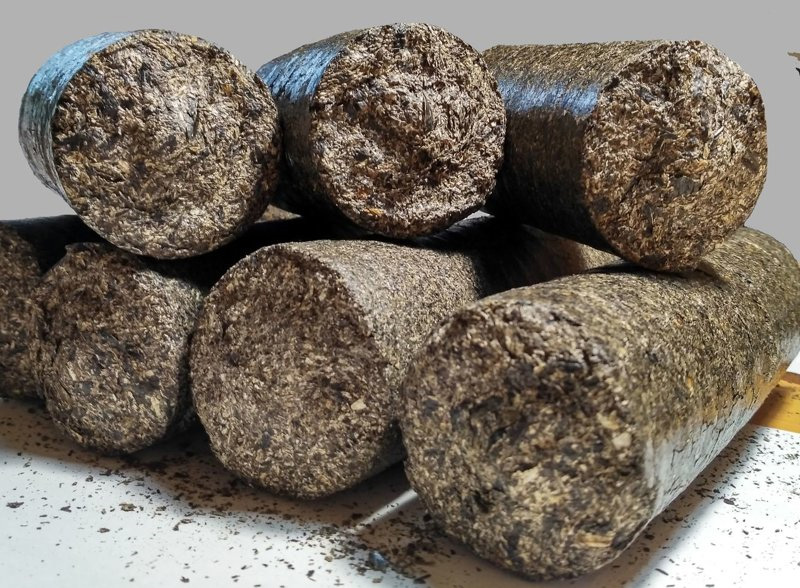
Presēšanas procesā uz zāģu skaidām tiek izdarīts spēcīgs spiediens, kā rezultātā no tām izdalās lignīns un sastiprina materiālu formā. Šis savienojums, protams, nav tik stiprs kā veselā koksnē, bet tas ir pietiekams, lai iegūtā brikete nesabruktu.
Lignīna daudzums koksnē attiecībā pret sauso masu ir atkarīgs no koku sugas:
- baltegli: 30 %;
- priede: 27 %;
- egle: 27 %;
- apse: 22 %;
- bērzs: 19 %.
Jo lielāks ir lignīna satura procentuālais daudzums, jo mazāks spiediens nepieciešams tā atdalīšanai. Tāpēc pašrocīgi ražot briketes no egles skaidām ir vienkāršāk nekā no bērza.
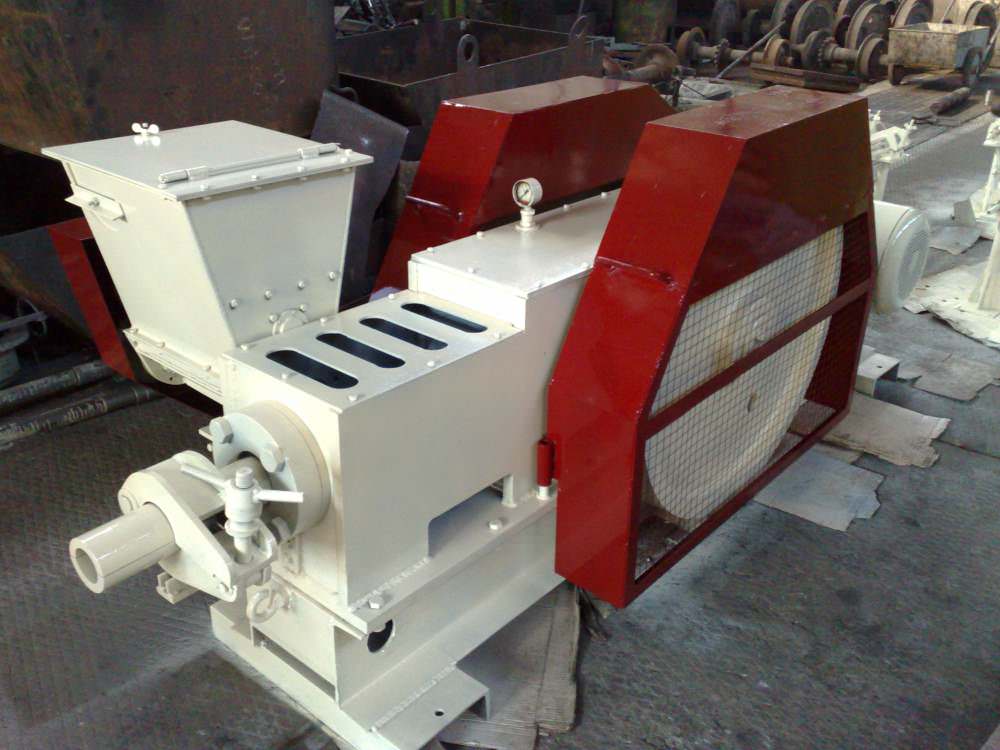
Papildus klasiskajai presei degvielas ražošanai no beramiem materiāliem pastāv arī ekstrūzijas iekārta. Tās darbības būtība ir tāda, ka skrūves iedarbībā viela pārvietojas pa pakāpeniski sašaurinošu kanālu.
Tā rezultātā tiek radīts ļoti augsts spiediens. Tomēr šīs iespējas īstenošana mājas apstākļos ir sarežģīta un prasa specifiskas zināšanas, tāpēc labāk izvēlēties modeļus ar presformu.
Līmes vielas izmantošana
Rūpnieciskajā presētās degvielas ražošanā izmanto iekārtas, kas rada spiedienu no 500 līdz 3000 atm. Dažiem ražotājiem (piemēram, Vācijas uzņēmumam “RUF”) briketes veidošanās notiek, kombinējot saspiešanu ar 2000 atm spēku un izejvielu uzsildīšanu līdz 150°C temperatūrai. Šādu izstrādājumu blīvums sasniedz 1.2 kg/dm3.
Ja brikešu presi izgatavo pašrocīgi no pieejamajiem materiāliem, tad šādus raksturlielumus panākt neizdosies. Tāpēc izstrādājumiem noteikti būs mazāks blīvums un tie būs vairāk pakļauti drūpēšanai.
Lai kompensētu nepietiekamo lignīna izdalīšanos un panāktu lielāku skaidu brikešu izturību, var pievienot ārēju līmvielu, piemēram:
- Šķidrais māls. Šīs ūdenī izšķīdinātās saistvielas nepieciešamā masas daļa ir no 5 līdz 10% no kopējā svara.
- Mitrs gofrētais kartons.
- Lētākais ūdenī atšķaidītais tapešu līme.
Gofrētā kartona vai līmes procentuālo attiecību nosaka eksperimentāli, jo tā ir atkarīga no skaidu rupjuma, to mitruma un radītā spiediena formā.
Prasības izmantojamajam izejmateriālam
Pat izmantojot rūpniecisko aprīkojumu, ir grūti iegūt kvalitatīvas briketes vai granulas no koksnes atkritumiem, ja to biezums pārsniedz 4 mm. Pašdarinātām ierīcēm materiāla rupjumam jābūt mazākam. Tas saistīts ar zemāku spiedienu un izejvielu sildīšanas neesamību.
Ideālā gadījumā skaidu diametrs un skaidu biezums nedrīkst pārsniegt 2 mm. Lielākā daļa koksnes atkritumu atbilst šiem parametriem.
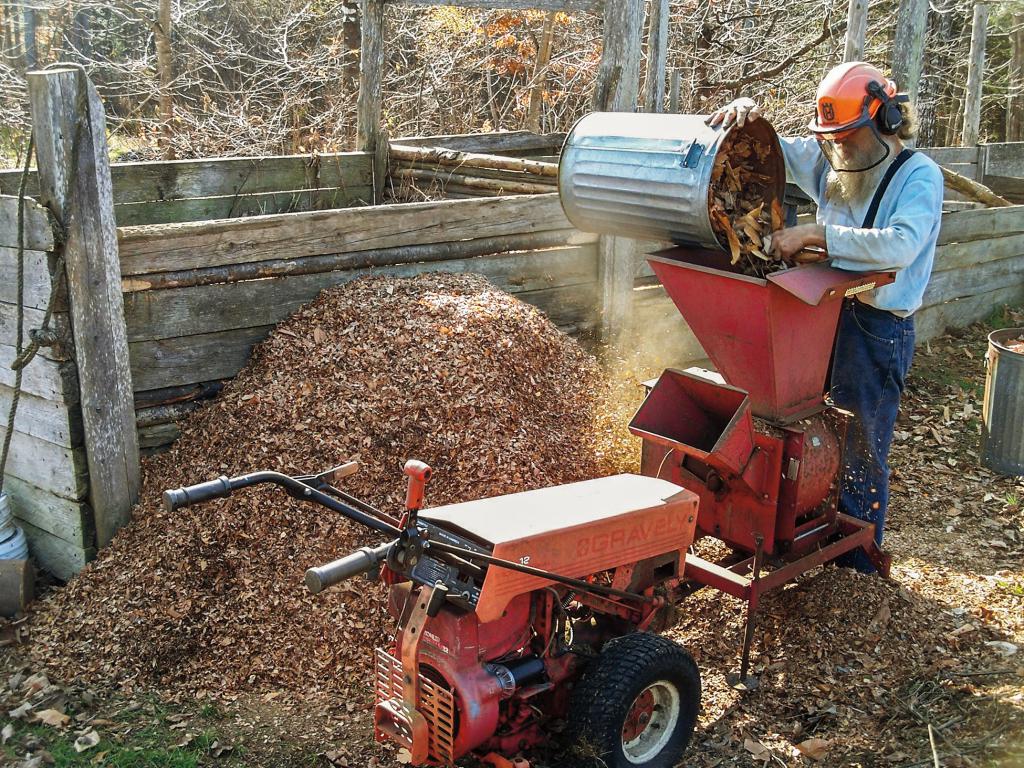
Bet ir gadījumi, kad izejvielas ir piesārņotas ar maziem zariem, skaidām vai mizu gabaliem. Tad pirms presēšanas, lai iegūtu viendabīgu masu, nepieciešama iepriekšēja sagatavošana – sasmalcināt materiālu, izlaižot to caur drupinātāju.
Lai sasniegtu labu briketes blīvumu, jāizvairās no izejmateriāla, kas piesārņots ar zāli, smiltīm vai augsni. Augsnes-veģetācijas slānis atšķirībā no māla nepiemīt saistītājīpašībām, tāpēc presētais izstrādājums viegli izjuks.
Jāievēro arī nosacījums par mizas procentuālo daudzumu – tās nedrīkst būt vairāk par 5%. To nav iespējams izmērīt, bet vizuāli zāģskaidas ar ievērojamu mizas apjomu izskatās tumšākas. Zāģskaidām jābūt sausām. Paaugstināts mitrums izraisa lielāku briketes irdenumu un samazina tās īpatnējo siltumspēju.
Izejmateriālu vasarā var izžāvēt saulē vai vēdināmā telpā. Ziemā žāvēšana jāveic verandā vai citā palīgtelpā ar nelielu pozitīvu temperatūru. Intensīvākai iztvaikošanai var izmantot piespiedu ventilāciju.
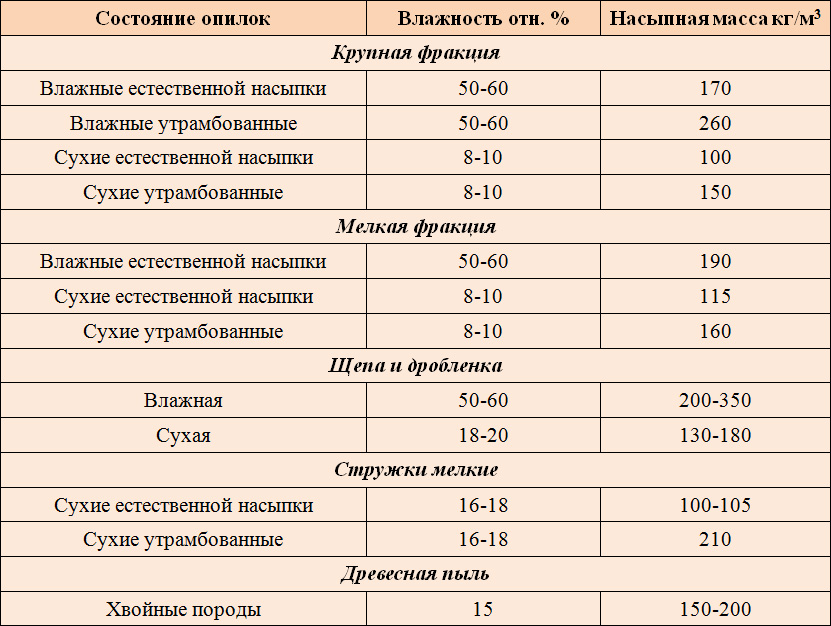
Ja pašdarinātā presē zāģskaidu brikešu izgatavošanai spiediens būs nepietiekams lignīna izdalīšanai, tad izejmateriālu nežāvē, bet kopā ar papildu saistvielu, gluži pretēji, iemērc ūdenī. Šajā gadījumā, maisot, tiek panākta labāka viendabība, bet liekais mitrums tiks noņemts blietēšanas laikā.
Preses pamatelementi
Parastā prese sastāv no šādiem galvenajiem elementiem: preses forma (stikls, kurā ievieto beramo vielu), virzulis un spiedienu radošais mehānisms. Tos pašu spēkiem izgatavot nav grūti, jo tie ir tipiski briketēšanas iekārtām.
Presformas uzbūve
Stiklu, kurā ieber zāģskaidas vai skaidas, sauc par preses formu jeb kameru. No tās ģeometrijas būs atkarīgi briketes parametri.
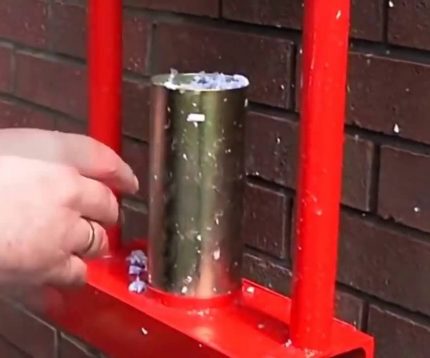
Parasti kameru izgatavo no tērauda apaļas vai profila caurules atgriezuma. Virzuļa pamatni, kas ieiet stiklā, izgriež no biezsienu plāksnes (vismaz 3 mm biezuma).
Izgatavojot preses formu, jāņem vērā šādu lielumu attiecība:
- preses formas šķērsgriezuma laukums (s, cm2);
- virzulim pieliktais spiediens (u, kgf);
- īpatnējais spiediens uz izejmateriālu (p, kgf/cm2);
Šie lielumi ir saistīti ar attiecību:
p = u / s
Briketes ar papildu saistvielu labi saglabā formu, ja tās veidotas pie īpatnējā spiediena, kas pārsniedz 150 atm. (1 atm. ≈ 1 kgf/cm2). Ņemot vērā virzuļa radīto spēku, aprēķina kameras šķērsgriezuma laukumu.
Piemēram, ja ir hidrauliskais domkrats ar 10 tonnu jaudu, tad:
s < u / p = 10000 / 150 = 67 cm2.
Šādiem apstākļiem derēs profilēta kvadrātveida caurule ar malas garumu 80 mm vai apaļa caurule ar nominālo diametru līdz 90 mm.
Iegūtās briketes garums (l) ir atkarīgs no presformas augstuma (h), izejmateriāla blīvuma sākotnējā sausā stāvoklī (q1) un briketētā stāvoklī (q2):
l = h * (q1 / q2)
Turklāt pēc pirmās saspiešanas traukā var atkal piebērt skaidas un atkārtot procedūru. Šādi var panākt, ka iegūtā izstrādājuma garums praktiski sasniedz presēšanas kameras augstumu.
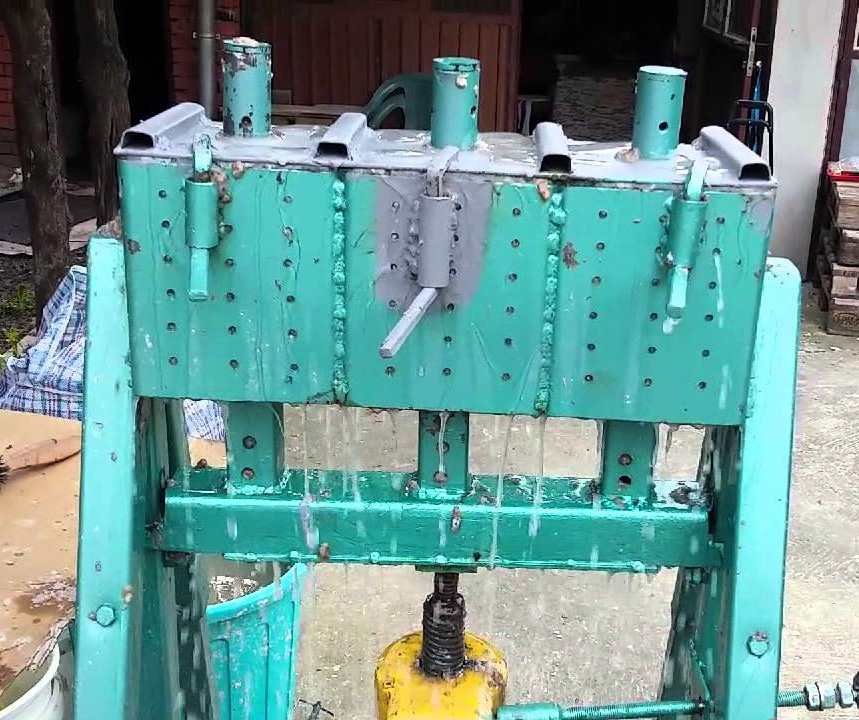
Zāģskaidu saspiešanas procesā no briketes izdalās mitrums. Lai tas varētu brīvi izplūst, kamera tiek perforēta ar maziem, bet bieži izvietotiem caurumiem.
Pēc briketes izveidošanas tā ir jāizņem no formas. Atsperes un viltus dibena izmantošana, kā to bieži iesaka internetā, ir nepraktiska. Augsts spiediens pilnībā saspiež atsperi, tāpēc laika gaitā tās forma deformējas, kā rezultātā tā zaudē savas īpašības.
Tāpēc ir nepieciešams vai nu izgatavot noņemamu presformas dibenu un izstumt briketi, vai arī uzbūvēt saliekamu trauku. Otrajā gadījumā tam būs jāizgatavo papildu apvalks no stieņa.
Pieejamie spiediena radīšanas veidi
Ir trīs izplatīti veidi, kā sasniegt spiedienu, kas lieliski derēs pašu izgatavotai presei kurināmo brikešu iegūšanai: sviras, hidrauliskā domkrata vai skrūves izmantošana. Katrs no tiem ir savā veidā labs, un to realizācija praksē nav īpaši sarežģīta.
Muskulspēka un sviras izmantošana
Parasti par sviru izmanto metāla cauruli. Tai nevajadzētu liekties cilvēka muskulspēka ietekmē. Piemēram, labi derēs stiprināta ūdensvada caurule ar diametru 40 vai 50 mm un sienas biezumu 4–4,5 mm.
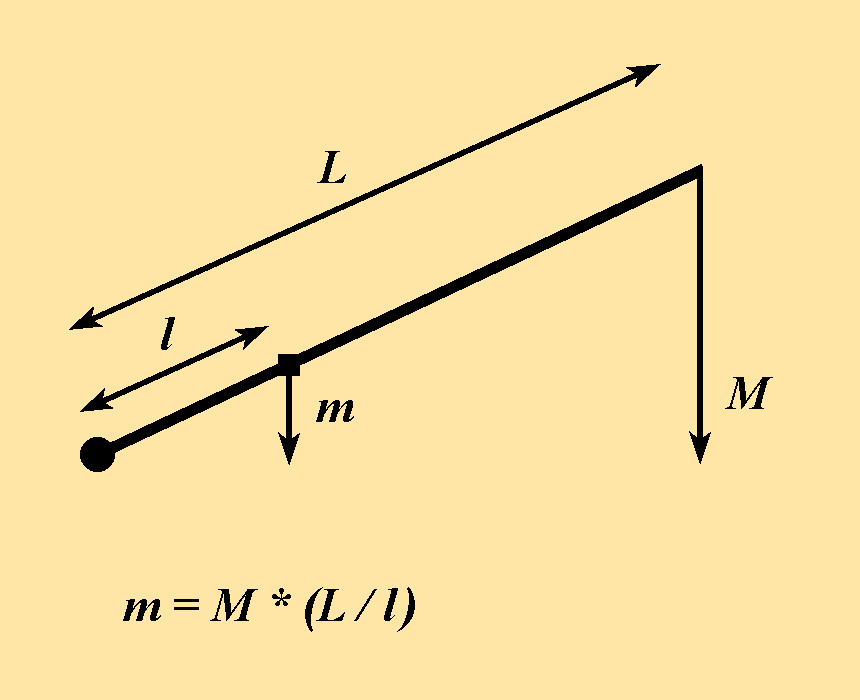
Sviras garumu un attālumu no atbalsta punkta līdz savienojumam ar virzuli izvēlas ne tikai, ņemot vērā nepieciešamā spiediena sasniegšanu. Vēl viens svarīgs parametrs ir virzuļa iegremdēšanas dziļums traukā (h, cm).
To aprēķina pēc formulas:
h = R * (l / L)
Šeit R (cm) – augstums, līdz kuram nolaidīsies sviras gals.
Vēlams konstrukciju veidot tā, lai virzuļa iegremdēšanas dziļums būtu pietiekams brikešu veidošanai bez atkārtotas saspiešanas ar iepriekšēju materiāla piebēršanu. Tas ievērojami palielinās ražošanas tempu.
Nepieciešamo virzuļa iegremdēšanas dziļumu (h, cm) var aprēķināt, zinot izejvielu sākotnējo sauso blīvumu (q1) un briketēto blīvumu (q2), kā arī statņa augstumu (H):
h = H * (1 – q1 / q2)
Ja kāda iemesla dēļ ir radusies kļūda (parasti nepareizi noteikta izejvielu sākotnējā blīvuma vērtība) un virzuļa iegremdēšanas dziļums nav pietiekams, lai piešķirtu izstrādājumam vajadzīgo cietību, tad nav obligāti jāpārtaisa visa konstrukcija.
Var vai nu samazināt statņa augstumu, vai, pieberot zāģskaidas, presēt vienu briketi divās vai trīs piegājienā.
Hidrauliskā domkrata izmantošana
Spēcīga spiediena radīšanai izmanto hidrauliskās ierīces, piemēram, parastos pudeles domkratus. Parasti mājsaimniecībā, kur ir automašīna vai cita tehnika, šādi hidroagregāti ir, taču to celtspēja var būt nepietiekama.
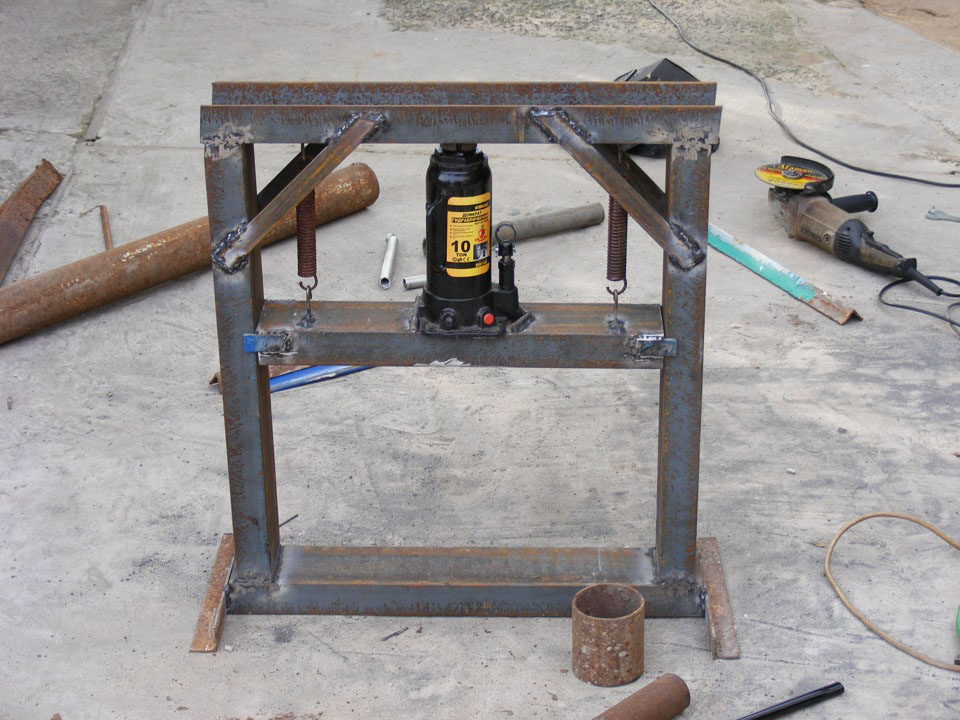
Domkrati nav dārgi. Piemēram, modeļus, kas paredzēti 30-40 tonnām, var iegādāties par mazāk nekā 50 €. Ar šādiem rādītājiem jau var iegūt liela šķērsgriezuma briketes vai vairākas (3-5) parastā izmēra vienības vienlaikus.
Lai iegūtu vairākas briketes vienlaikus, nepieciešamo presformu skaitu novieto rindā. Vidējam kustīgajam rāmim jābūt izturīgam, lai tas laika gaitā nelocītos. Vislabāk to izgatavot no I-sijas vai biezpiena profila caurules.
Pats presēšanas process norit ilgāk nekā izmantojot sviras konstrukciju. Tomēr jaudīga hidrauliskā domkrata pielietošana ļauj panākt daudz lielāku īpatnējo spiedienu uz sagatavi. Briketes iznāk gludākas un blīvākas, un tām jau ir pievilcīgs preču izskats.
Skrūvju presēšanas mehānisms
Rokas skrūvju presa darbības princips ir līdzīgs sviras presim, tikai pieliktais spēks tiek pārnests 90° leņķī. Jo lielāks ir roktura diametrs un mazāks vītnes solis, jo lielāks ir spiediena palielināšanas koeficients.
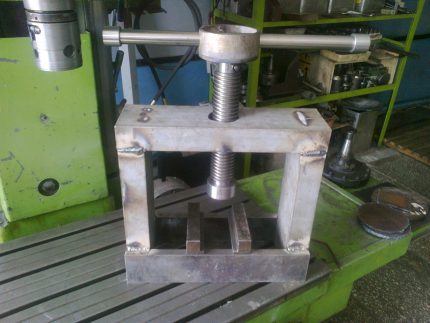
Šāda konstrukcija arī ļauj radīt lielāku spiedienu nekā iekārta, kas balstās uz sviras mehānisma. Tās būtisks trūkums ir vislēnākais darba ātrums starp piedāvātajiem variantiem.
Tomēr pie priekšrocībām var minēt:
- konstrukcijas vienkāršību;
- iespēju iegādāties šādu presi par nelielu naudu ar nelielu pārveidošanu atbilstoši briketēšanas vajadzībām;
- mazu izmēru.
Strādājot ar skrūvju presi, to nevajadzētu izmantot "līdz galam", kad fizisko spēku vairs nepietiek, lai pagrieztu mehānismu. Šajā gadījumā uz vītni no vienas puses iedarbojas cilvēka pieliktais spēks, bet no otras puses (90° leņķī) – iegūstamās briketes pretestības spēks. Tas novedīs pie strauja vītnes nolietojuma vai tās pārraušanas.
Lai nepārspīlētu un nesalauztu mehānismu, ir jāpanāk pietiekams rezultāts uz paraugiem un vai nu jāuzstāda fiksators, vai arī ar marķieri jāatzīmē uz vītnes tās maksimāli pieļaujamo pozīciju.
Secinājumi un noderīgs video par tēmu
Pašdarinātas sviras preses izveide. Pamatdetaļu izgatavošana un darbības principa apraksts:
Iekārtas konstrukcijas pilnveidošana un pats brikešu presēšanas process:
Iekārta vairāku brikešu vienlaicīgai iegūšanai, izmantojot hidraulisko domkratu:
Pašam izgatavot iekārtu zāģu skaidu briketēšanai nav grūti. Pēc izvēles var izmantot sviras, hidraulisko vai skrūvju spiediena radīšanas principu. Bet jāatceras, ka izgatavoto izstrādājumu kvalitāte būs atkarīga ne tikai no samontētā mehānisma, bet arī no izejmateriāla sagatavošanas.
Pareizi organizēts process palīdzēs nodrošināt savu saimniecību ar kvalitatīvu un lētu kurināmo un pat izveidot tā realizāciju.
Vēlaties pastāstīt par to, kā ar savām rokām izgatavojāt briketes apkurei? Ir vērtīgi ieteikumi par raksta tēmu, kurus esat gatavs dalīties ar vietnes apmeklētājiem? Lūdzu, rakstiet komentārus zemāk esošajā blokā, šeit arī publicējiet fotoattēlus un uzdodiet jautājumus.
 Sadales kolektors apkurei pašu spēkiem: shēmas un montāžas īpatnības
 Logs privātmājas gāzes katlu telpai: telpas stiklojuma likumdošanas normas
 Drošības grupa apkurei: uzbūve, darbības princips, izvēles un uzstādīšanas noteikumi
 Cik maksā gāzes pieslēgšana privātmājai: gāzes piegādes organizācijas cena
 Labākās veļas mazgājamās mašīnas ar žāvēšanu: modeļu vērtējums un padomi pircējiem
 Kas ir gaismas krāsu temperatūra un nianses, izvēloties lampu temperatūru savām vajadzībām
 Gāzes kolonnas nomaiņa dzīvoklī: nomaiņas dokumentālā noformēšana + pamatnormas un prasības