Briketes no zāģskaidām: kā pašrocīgi izgatavot “eiromalku” degvielas agregātiem
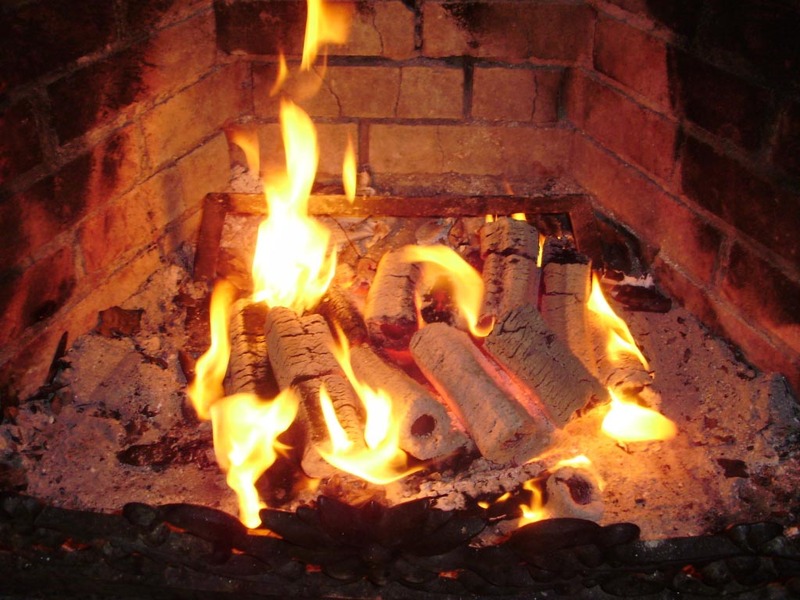
Malka, kas degtu ilgi, dotu daudz siltuma un maz pelnu, neizsvaidītu dzirksteles un kvēpus — lauku mājas ar krāsns apkuri vai kamīnu īpašnieka sapnis. Tieši šādām īpašībām piemīt briketes no zāģskaidām, kuras var ne tikai iegādāties, bet arī izgatavot pašrocīgi. Ar to ražošanas procesu ir vērts iepazīties. Vai ne?
Mēs pastāstīsim par to, kā pagatavot kurināmās briketes izmantošanai lauku mājas vai vasarnīcas apkurē. Mūsu piedāvātajā rakstā detalizēti aprakstīta tehnoloģija brikešu izgatavošanai no presētām zāģskaidām. Patstāvīgi mājas amatnieki pie mums atradīs īsu instrukciju presēšanas iekārtas salikšanai.
Raksta saturs:
Zāģskaidu brikešu priekšrocības
Par labu briketēm, kas presētas no zāģskaidām, var minēt šādus argumentus:
- Ilgstoša degšana — 4 stundas.
- Minimāla dūmu veidošanās.
- Videi draudzīgums. Izejmateriāli ir dabīgi, tāpēc ar pelniem var mēslot dārza dobes.
- Augsta enerģijas atdeve. Ievērojami pārsniedz malkas enerģētiskās iespējas, salīdzināma tikai ar kvalitatīvām oglēm.
- Pastāvīga degšanas temperatūra.
- Ekonomiskums. 1 tonnas šādas degvielas izmaksas būs lētākas nekā atbilstošs daudzums malkas vai ogļu.
- Iespēja patstāvīgi izgatavot.
Trūkumi arī pastāv. Galvenais ir mitruma nepanesība. Tos nevar glabāt zem klajas debess, jo tie ātri uzsūc mitrumu un līdz ar to slikti degs. Tāpēc uzglabāšanai jāatvēl sausa telpa.
Jebkāda ievērojamāka mehāniska iedarbība uz briketēm no zāģskaidām ir kontrindicēta. Ja to izgatavošanai iegādājas īpašu aprīkojumu, pašizmaksa būs augsta un ne vienmēr attaisnota.
Ir izdevīgi izveidot mājražošanu, ja zāģskaidas ir bez maksas un par iekārtu var izmantot jau esošo aprīkojumu.
Kurināmo brikešu veidi
Briketes iedala veidos atkarībā no to formas. Pārsvarā tirgū var sastapt šādus tipus:
- RUF. Tie ir presēti taisnstūri ar izmēriem 15 x 9,5 x 6,5 cm. Tos ražo no dabīgas koksnes zāģskaidām, pievienojot īpašas sastāvdaļas.
- Nestro. Vizuāli tie ir cilindri ar diametru no 6 līdz 9 cm un garumu no 5 līdz 35 cm, bez caurumiem. Ražošanai izmanto presētu koksnes masu. To izžāvē, ievieto iekraušanas tvertnē, pēc tam ar skrūvi padod presēšanai. Pēc formām zem spiediena masu sadala dozatori.
- Pini kay. Pēc formas tie ir daudzskaldņi ar 4 līdz 6 skaldnēm. Ražošanas procesā tos apstrādā ar augstu temperatūru un presēšanu zem augsta spiediena līdz 1100 bāriem. Rezultātā palielinās degšanas efektivitāte, mitrumizturība, blīvums.
Visiem šiem presēto zāģskaidu veidiem ir vienāds ķīmiskais sastāvs un siltuma atdeve, tie atšķiras tikai pēc blīvuma. Šai degvielai nav raksturīgas dzirksteles, kas lido uz visām pusēm. Lielais blīvums un nelielā higroskopiskums ļauj uzglabāt šo degvielu nelielā pieliekamajā blakus krāsnij.
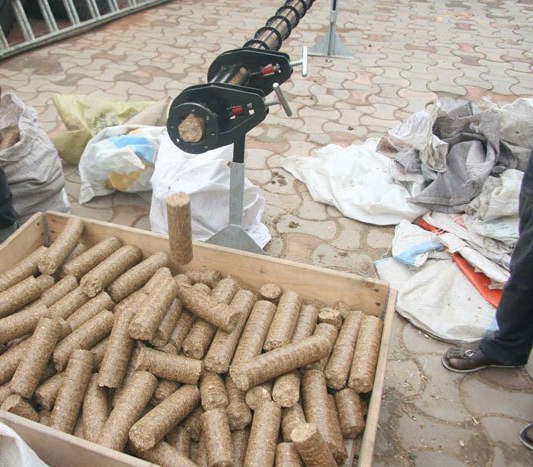
Ja brikešu veidošanai ir nepieciešamās izejvielas, tās var izgatavot pašu spēkiem.
Iekārtas brikešu ražošanai
Rūpnieciskos apstākļos koksnes atkritumu sasmalcināšanu veic uz īpašiem mehānismiem — drupinātājiem. Tik svarīgu tehnoloģiskā procesa daļu kā žāvēšanu veic ar žāvēšanas iekārtām, kas ir divu veidu — bungu un aerodinamiskā.
Izstrādājumu formēšanu veic ar hidraulisko presi. Ar spēku vismaz 30 MPa tas sablīvē masu. Izejvielai nav jāpievieno nekādas saistošas vielas, jo šajos apstākļos saspiešanas un augstās temperatūras dēļ izdalās koksnes līme — lignīns.
Jebkuras formas briketes var iegūt ar triecienmehānisko presi, bet to blīvums nav ļoti augsts.
Pastāv vēl viena metode 'eirokoku' iegūšanai — ekstrūzija. Tā balstās uz to, ka ar spēku aptuveni 40 MPa masa tiek izspiesta caur kalibrētiem caurumiem ar skrūves palīdzību, veidojot izstrādājumus cilindru vai sešstūru formā. Izejā tos apgriež ar īpašiem nažiem.
Skrūvju ekstrūderu produktivitāte ir augstāka nekā mehāniskajām vai hidrauliskajām presēm.
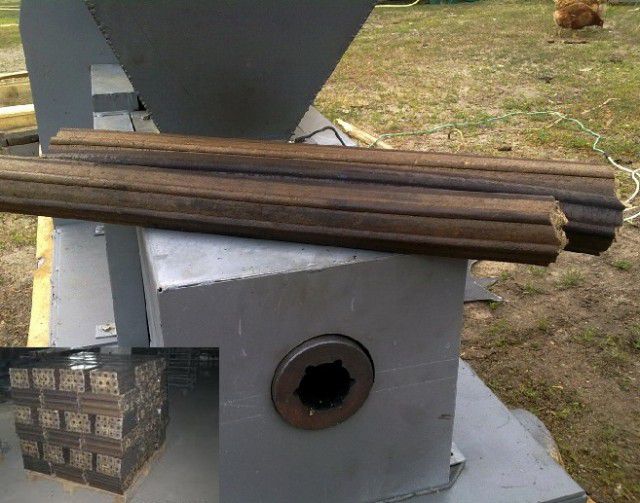
Pirkt šādas iekārtas, lai pašu spēkiem izgatavotu kurināmo brikešu sagataves, nav lietderīgi, jo šim nolūkam ir citas iespējas.
Patstāvīga brikešu izgatavošana
Galvenais zāģskaidu piegādātājs ir kokzāģētava. Turklāt nav svarīgi, kādas koksnes sugas, galvenais kritērijs ir mitrums. Tas nedrīkst pārsniegt 12%. Kopējā masā bojātas koksnes daudzums nedrīkst pārsniegt 5%.
Tehnoloģiskā procesa apraksts
Šis process neizceļas ar lielu sarežģītību, un vispārīgi tas sastāv no pieciem posmiem:
- Izejvielu tīrīšana. Nepieciešams noņemt netīrumus, liekos piemaisījumus.
- Smalcināšana. Zāģskaidu izmēram ir nozīme — maksimums 0,6 cm.
- Presēšana.
- Žāvēšana.
- Uzglabāšana.
Pēc pirmā sagatavošanas posma masu sajauc ar sausu, pulverī saberztu mālu, proporcija 10:1. Tālāk, pievienojot nedaudz ūdens, sāk maisīšanu. Jāņem vērā, ka maisījuma biezumam jābūt vidējam. No šī rādītāja ir atkarīga tā spēja noturēt formu, žūšanas ilgums un izstrādājumu galīgais blīvums.
Nākamais solis — iegūtā maisījuma iekraušana briketēšanas iekārtas tvertnē. Pēc tam faktiskā presēšana veidnēs. Pēc visa atliek tikai labi izžāvēt gatavās briketes. Mālam maisījumā dažreiz pievieno ūdenī izmērcētu kartonu. Šajā gadījumā degvielas degtspēja palielinās.
Pašgatavotas presēšanas iekārtas
Mājas apstākļos var izgatavot iekārtu trīs variantos:
- ar hidropiedziņu;
- ar rokas piedziņu;
- ar domkratiem.
Rokas ierīce ir visvienkāršākā. To var piestiprināt pie sienas. Tās rāmi izgatavo no tērauda caurules vai leņķa, izmantojot metināšanu.
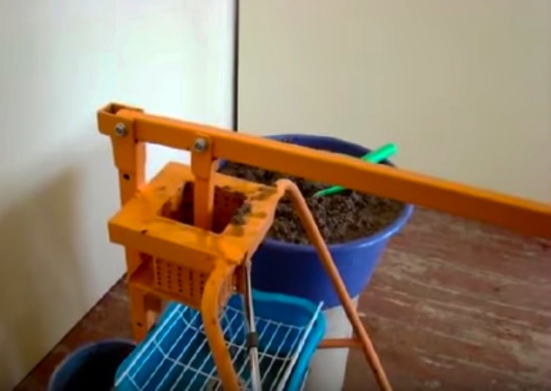
Pilnvērtīgu tehnoloģisko līniju brikešu ražošanai mājas apstākļos izveidot nav iespējams, jo tas ir ļoti dārgi un prasa lielas platības. Mājās amatnieki izmanto dažādas konstrukcijas pašdarinātus darbgaldus
Nevar palaist garām arī to, ka, ja zāģskaidas ir lielas, tās pirms presēšanas ir jāsasmalcina. Šim nolūkam derēs arī visvienkāršākais griezējs, bet labāk šo procesu mehanizēt. Labi, ja mājās ir zāles smalcināšanas darbgalds, tas tiks galā arī ar zāģskaidu sasmalcināšanu.
Daži meistari šim nolūkam pielāgo novecojušas veļas mazgājamās mašīnas. Šim nolūkam aktivatoru papildina ar nažiem.
Darbgalds ar rokas piedziņu
Presi brikešu ražošanai no zāģskaidām mājas apstākļos ar savām rokām piestiprina pie sienas, izmantojot dībeļus. Konstrukcijas apakšējā daļā nostiprina stacionāru veidni.
Tās ģeometrija var būt jebkāda. Lai vadītu mehānismu, nepieciešama svira, tāpēc uz augšējā šķērsstieņa uzstāda eņģi, ar kuras palīdzību piestiprina caurules gabalu vai garu metāla tapu.
Nekustīgi uzstādītā veidne kalpos kā matrica, bet perforators tiek pievienots svirai. Ir svarīgi pareizi aprēķināt caurules garumu tā, lai perforators brīvi iekļautos matricā.
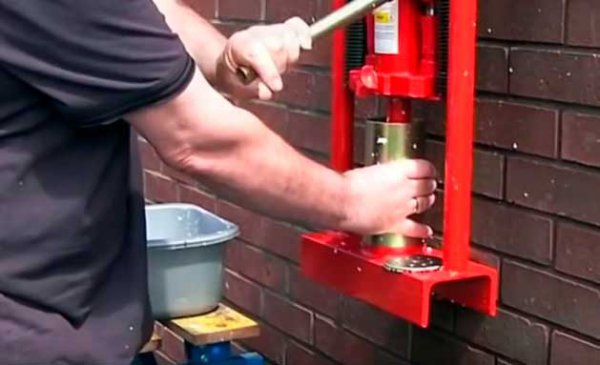
Otrais rokas preses variants ir grīdas mehānisms. Tā konstrukcija ir identiska sienas stiprinājumam, atšķirība ir tikai tajā, ka metināto pamatni, pie kuras piestiprina galvenās detaļas, uzstāda uz līdzenas horizontālas virsmas.
Vēl viens ar roku vadāms aprīkojuma veids ir skrūvspīļu prese. Tas ir ļoti vienkārši lietojams. Apakšējā daļa ir perforēts formēšanas trauks, kas novietots zem pamatnes.
Pieskrūvējot skrūvi, tiek radīts nepieciešamais spiediens presēšanai. Šādas ierīces produktivitāte ir ļoti zema. Daudz laika aiziet iekraušanai, skrūves pagriešanai, gatavo izstrādājumu izņemšanai. Sviru modeļiem potenciāls ir lielāks.
Uzlabots paštaisīts variants
Rokas aprīkojumu var uzlabot, ja to papildina ar domkratu vai hidraulisko presi. Formu veido kvadrātveida vai apaļu. Pamatne ir metināta no šveicera. Statīvi — leņķa tērauds 100 x 100.
Apaļās formas izgatavo no caurules ar biezām sienām. Matricu perforē, lai izplūstu ūdens, kas izdalās saspiešanas laikā. Gatavo izstrādājumu izņemšanai dibenu veido noņemamu.
Šim nolūkam matricas iekšpusē var uzstādīt atsperi, piestiprinot to pie dibena, bet tad tam jābūt cieši piemetinātam. Pie atsperes piestiprina disku. Veidojot izstrādājumu, tā saspiežas, un, kad stienis veic atpakaļgaitu, iztaisnojas un ar disku izspiež gatavo briketi no formas.
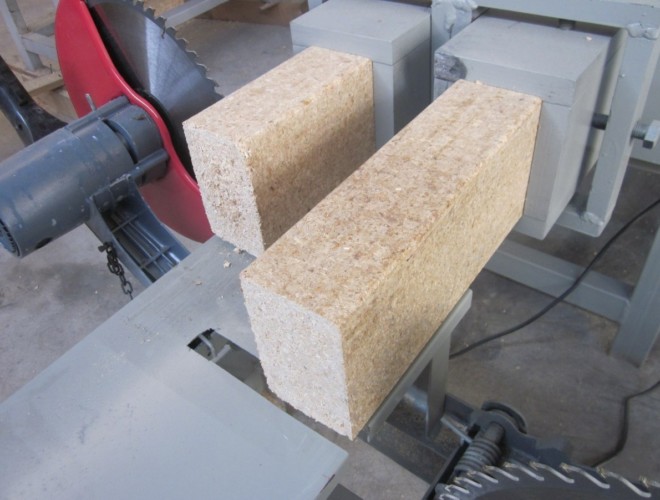
Stieni izgatavo no caurules ar diametru apmēram 3 cm. Vienā tā galā ar metināšanu piestiprina perforatoru, kas iekļaujas matricā ar nelielu spraugu. Pretējo stieņa galu nostiprina pie hidrauliskā domkrata vai preses.
Pirms izejmateriāla iekraušanas tas ir rūpīgi jāsamaisa. Tam nepieciešams īpašs trauks. To izgatavo no lokšņu tērauda vai pielāgo vecas veļas mašīnas cilindru un uzstāda uz statīviem. Sajaukšanu var veikt arī ar mikseri vai betona maisītājā.
No cilindra koksnes masa nonāk presēšanai formās pa paplāti, kas izgatavota no lokšņu tērauda. Briketes vislabāk žāvēt krāsnī, bet var arī saulē. Galvenais, lai mitrums būtu minimāls. Tikai sausa veida kurināmais atdos tik daudz siltumenerģijas, cik pietiks telpu apsildīšanai.
Stacionāra prese briketēšanai
Šādas preses izgatavošanai būs nepieciešams motors ar jaudu 2,5 kW, ja darbs tiks veikts no 220 V tīkla. Ja ir pievadīts trīsfāzu spriegums, derēs motors ar 9 kW. Papildus tam ir nepieciešams reduktors, vārpsta, gultnis, skrūve, sildelementi, temperatūras regulēšanas relejs.
Dzinējs, reduktors un citi mezgli tiek piestiprināti pie metināta rāmja no stūra profila. Tas ir uzstādīts uz statīviem, kas izgatavoti no caurulēm. Šneks šajā konstrukcijā sastāv no divām daļām. Viena no tām pārveido zāģskaidas iekraušanas tvertnē, otra pilda perforatora lomu. Matricas lomu pilda caurule.
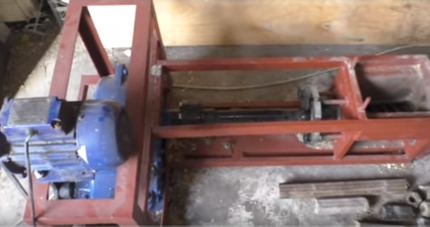
Pirms preses palaišanas cauruli uzsilda ar sildelementiem līdz 260⁰. Sildīšanu regulē ar releju. Briketēšanas blīvējumu regulē kvadrāts, kas piemetināts pie caurules. Kā trūkumu konstrukcijai var atzīmēt lielos siltuma zudumus apkārtējā vidē. Tomēr briketes ievērojami uzlabojas kvalitāte.
Kā aprēķināt nepieciešamo kurināmo brikešu daudzumu?
Nolemjot pāriet uz apkuri ar zāģskaidu briketēm, labāk uzreiz aprēķināt, cik daudz to būs nepieciešams, lai pietiktu visam periodam. Šeit jāņem vērā temperatūra, kas jāuztur, telpas platība, sienu biezums un citi faktori.
Ne pēdējo lomu spēlē arī ekokurināmā kvalitāte. 1 kg kvalitatīvu brikešu siltuma atdeve var sasniegt 4,4 kW. No izstrādājumiem, kas izgatavoti mājas apstākļos lietošanai ķieģeļu krāsnīs vai metāla pirts agregātos, šādu rezultātu nebūs.
Pieņemsim, ka māja ar platību 100 m² ir labi izolēta, apkures periods ilgst 190 dienas, katla darba koeficients ir 0,7. Tad 100 x 190 x 24 x 0,7 x 70 = 22 344 kW. Ja ņem vērā, ka krāsns lietderības koeficients ir 86%, siltuma atdeve samazināsies līdz 3,9 kW. Līdz ar to nepieciešams brikešu krājums 22 344 : 3,9 = 5,7 t.
Secinājumi un noderīgs video par tēmu
Video #1. Interesants pašdarinātas iekārtas variants brikešu ražošanai no zāģskaidām:
Video #2. Darba maisījuma sagatavošana briketēm:
Video #3. Kurināmā brikešu dedzināšana katlā:
Pašu spēkiem izgatavot briketes ir iespējams ikvienam. Tam vajadzīgas gan fiziskas, gan materiālas izmaksas, plus vēl laiks. Jāņem vērā arī tas, ka mājās diez vai izdosies sasniegt tikpat augstu kvalitāti kā eiromalkai.
Tomēr, ja ir izejvielas, briketes var izgatavot, vismaz ne pilnam apkures ciklam, bet malkas iekurināšanai.
Pastāstiet par to, kā ar savām rokām izgatavojāt zāģskaidu briketes. Dalieties ar noderīgām tehnoloģiskām niansēm, kas noderēs vietnes apmeklētājiem. Lūdzu, atstājiet komentārus, uzdodiet jautājumus, publicējiet fotoattēlus par raksta tēmu zemāk esošajā blokā.
 Kā pašrocīgi izgatavot šiberi skurstenim: instrukcija aizbīdņa izgatavošanai
 Kā izgatavot dzirksteļslāpētāju uz dūmvada ar savām rokām: soli pa solim ceļvedis
 Kā uzstādīt deflektoru skurstenim pašu rokām: soli pa solim instrukcija
 Ekonomiska garāžas apkure pašrocīgi: kā samazināt siltuma zudumus un ar ko labāk apsildīt
 Kā tiek veikta apkures sistēmas spiediena pārbaude ar savām rokām
 Kā privātmājā pašu spēkiem izbūvēt skursteni: konstrukciju varianti un to realizācija
 Cik maksā gāzes pieslēgšana privātmājai: gāzes piegādes organizācijas cena
 Labākās veļas mazgājamās mašīnas ar žāvēšanu: modeļu vērtējums un padomi pircējiem
 Kas ir gaismas krāsu temperatūra un nianses, izvēloties lampu temperatūru savām vajadzībām
 Gāzes kolonnas nomaiņa dzīvoklī: nomaiņas dokumentālā noformēšana + pamatnormas un prasības
Man sezonā aiziet 8-10 tonnas brikešu. Aizpagājušajā gadā tās sadārdzinājās gandrīz divas reizes, kļuva ļoti dārgi tās pirkt, un ražotāju mums ir maz.
Pēdējo reizi nabadzības dēļ pirku briketes no saulespuķu sēklu čaumalām, ļoti patika, kā deg (izņemot to, ka skurstenis ātri nosēžas ar sodrējiem). Tagad esmu aizdomājies, ka varētu pats tās savām vajadzībām izgatavot, nekas īpaši sarežģīts. Jau taisīju plēnesblokus žogam, un tas ir kaut kas līdzīgs. Plus eļļas spiestuve nav tālu, viņiem čaumalas ir vienmēr. Un pa rokai materiālu preses izgatavošanai man ir pilns. Vasarā var sagatavot un ietaupījums būs ievērojams.
Un glabāt man ir kur, ir sausa nojume, un plēvē tās var ietīt, būs kā firmas!
Briketes no zāģskaidām – diezgan ērta degviela. Tās ir vieglāk uzglabāt, pateicoties glītai un aptuveni vienādai formai un izmēram. Degot tās izdala vairāk siltuma nekā parastā malka. Turklāt deg gandrīz divas reizes ilgāk. Tomēr eiro malkas cena pārsniedz parastās malkas cenu, tāpēc, ja ir iespēja tās izgatavot pašu spēkiem, tas ir lieliski. Galvenā problēma ir izejvielā – zāģskaidās. Vienai partijai tās vēl var atrast, bet pastāvīgi tas ir problemātiski.