Kā griezt vītni uz caurules: detalizēts pamata veidu apskats

Vai Jums patīk mājas labiekārtošanas darbus veikt pašrocīgi, nealgojot dažādus meistarus? Pašrocīga uzstādīšana vai remonts ne tikai ļauj ietaupīt līdzekļus, neaicinot speciālistus, bet arī ievērojami paaugstina pašcieņu, vai ne?
Komunikāciju montāžas procesā bieži rodas nepieciešamība sagatavot vītnes uz caurulēm. Jāmeklē veidi, kā nesabojāt izstrādājumu.
Mēs pastāstīsim, kā griezt vītni ar dažādiem instrumentiem, kuru metodi labāk izmantot konkrētajā situācijā. Rakstā apskatīti veidi, kas pieejami nekvalificētam izpildītājam. Apskatītas dažādu vītņu veidu griešanas īpatnības un izmantotais aprīkojums.
Iesniegtais materiāls ir papildināts ar uzskatāmiem fotoattēliem, kuros attēloti darba veikšanas instrumenti. Savukārt video ar ieteikumiem palīdzēs detalizēti izprast visas šī procesa nianses.
Raksta saturs:
Cauruļu vītņu klasifikācija
Terminam «cauruļu» ir priviliģēts stāvoklis santehnikas jomā. Šis termins tiek klasificēts, ņemot vērā standartu grupu, kas nosaka dažādu santehnikas konstrukciju elementu savienojumu kritērijus.
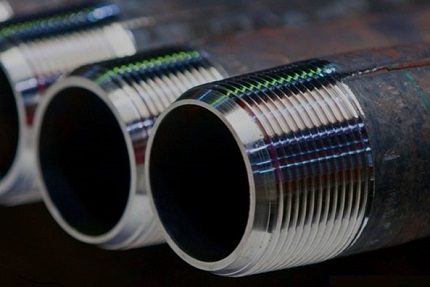
Piemēram, cauruļu vītnes izmēru apzīmē ar skaitlisku vērtību, kas norāda caurules caurplūdes diametra standartu, bet ne vītnes fizisko diametru.
Praksē izmanto šādas cauruļu vītnes:
- cilindriskā (G/BSPP),
- koniskā (R/BSPT),
- apaļā slēgierīču santehnikas furnitūrai (Kr),
- collu cilindriskā (ASV standarts NPSM),
- collu koniskā (ASV standarts NPT).
Atslēdzniekam, kura galvenā darba joma ir sadzīves saimniecība, ieteicams par pamatu ņemt nosacītu cauruļu vītnes iedalījumu divos galvenajos veidos:
- cilindriskā (G),
- koniskā (R).
Tieši ar šiem diviem veidiem visbiežāk nākas saskarties mājas atslēdzniekam, kas apkalpo sadzīves santehnikas iekārtas, veicot ūdensvada cauruļu vai apkures ierīkošanu.
Caurules griešana tiek veikta šādos gadījumos:
Galvenie griešanas veidi
Vītnes griešana uz caurulēm iespējama vienā no diviem veidiem:
- automātiski – uz mašīnām, ar elektroinstrumentu;
- manuāli – ar roku instrumentu.
Mājas apstākļiem, protams, aktuālāka ir manuālā tehnoloģija. Vītnes griešana uz ūdensvada vai citām caurulēm manuāli bieži tiek veikta ar vītņu plaknes palīdzību.
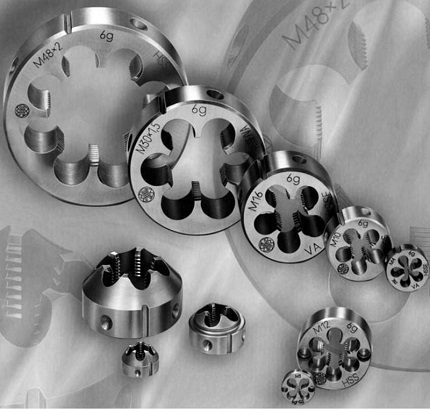
Vītņu plakne ir vienkārša ierīce vītnes griešanai uz caurulēm mājas apstākļos. Šo pašu instrumentu veiksmīgi izmanto arī rūpnieciskajās mašīnās.
Ierīce izskatās kā disks, kura iekšējā diametrā ir izurbti vairāki aksiālie caurumi. Šo caurumu malas veido vairākus griezējus (parasti 8–10). Plakņu materiāls ir leģēts tērauds vai citi cietie sakausējumi.
Pastāv vairāki šādu ierīču veidi:
- cietās;
- atsperotās (šķeltās);
- bīdāmās (regulējamās).
Atkarībā no izpildes formas plakne tiek ražota apļa, kvadrāta, sešstūra, prizmas formā. Visbiežāk sastopami disku (apaļie) instrumenti. Tos izmanto vītnes griešanai uz ūdensvada caurulēm līdz 36 mm diametram.
Lai ērtāk strādātu ar plaknēm, izmanto:
- vienkāršus vītņu turētājus ar fiksācijas skrūvēm – roku instrumentus;
- vītņgriešanas patronas uz virpām.
Vislabākās kvalitātes vītnes (metriskās, koniskās) griešanu uz caurulēm manuālā režīmā vai uz mašīnām nodrošina cietās plaknes.
Tomēr šim instrumentu veidam savas konstrukcijas stingrības dēļ ir negatīvas puses. Griezēji ātri nolietojas.
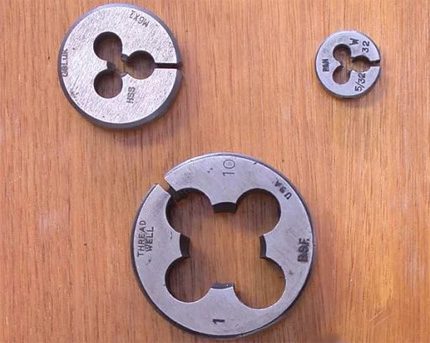
Atsperotās (šķeltās) vītņgrieznes ir ar mazāk stingru konstrukciju, kas ļauj griezt vītnes uz caurulēm un vienlaikus mainīt vītnes diametru diapazonā no 0,1 līdz 0,3 mm.
Šādas ierīces atšķiras ar paaugstinātu griezēju nodilumizturību, bet nenodrošina augstu precizitāti un tīrību vītņu griešanā.
Bīdāmās vītņgrieznes sastāv no divām darba daļām. Tās ir paredzētas uzstādīšanai stiprinājuma modulī – klupī.
Stiprināšana klupī tiek veikta ar mehānismu, kas sastāv no ķīļa un regulēšanas skrūves. Ar skrūvi regulē vītnes griešanas diametra izmēru. Parasti klupis tiek komplektēts ar vītņgriežņu komplektu vairākiem dažādiem diametriem.
1. veids — cauruļu vītņu izgatavošana ar plāksnēm
Vītnes izveides process uz caurules ar vītņgriezni vai klupi prasa, lai atslēdznieks veiktu dažas iepriekšējas darbības:
- Caurules virsma vītnes griešanas zonā ir rūpīgi jātīra.
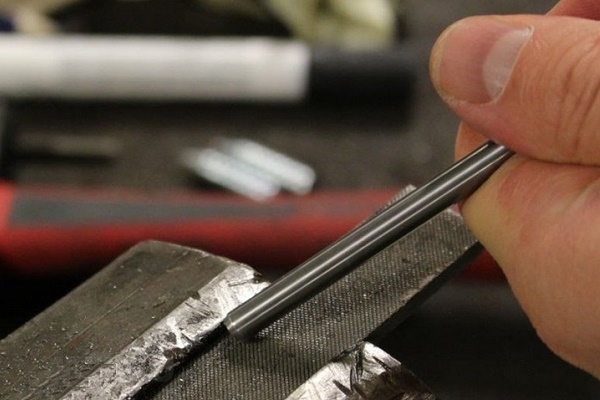
- Caurules gala daļa ir jāapstrādā ar vīli (jāizveido ieejas fasējums).
- Uz apstrādājamo virsmu jāuzklāj smērviela, lai samazinātu pretestību.
Ja iespējams, vēlams nostiprināt cauruli vertikāli, piemēram, atslēdznieka skrūvspīlēs, atstājot brīvu piekļuvi augšējai daļai – griezuma zonai. Jāaprēķina pareizs stiprinājuma spēks, lai nedeformētu caurules korpusu.
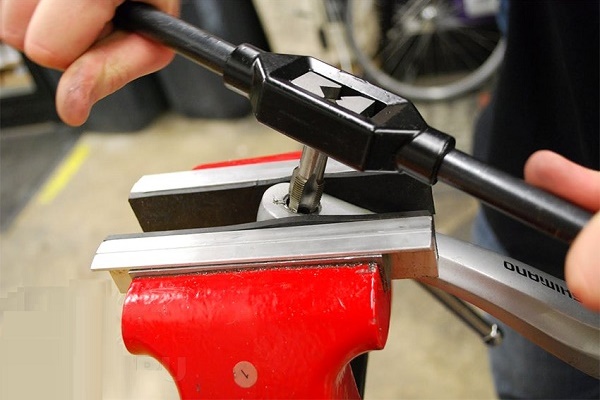
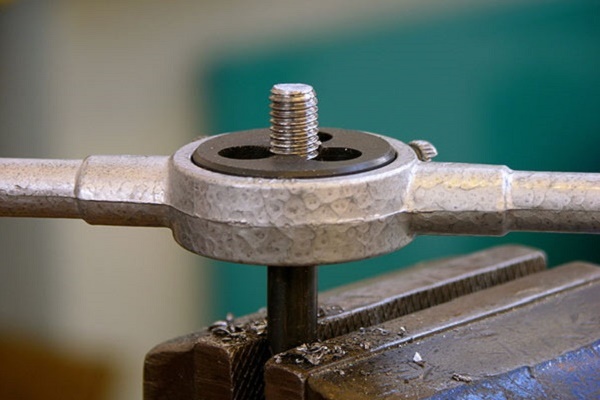
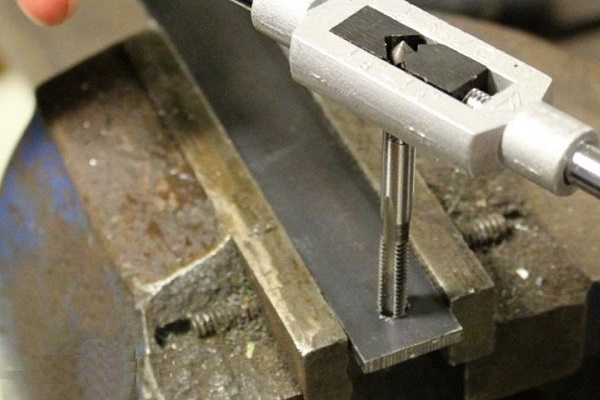
Pēc tam ņem iepriekš sagatavotu vītņgrieznes turētāju ar rupjo vītņgriezni (Nr.1) nepieciešamā diametra un piemērotiem vītnes parametriem.
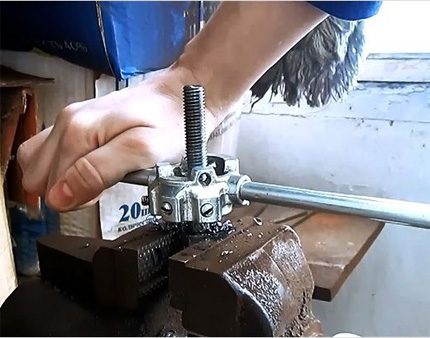
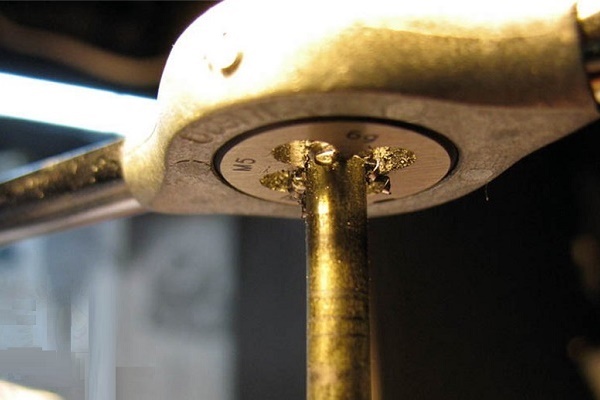
Instrumentu tur horizontāli – perpendikulāri caurules gala daļai. Ar iekšējo caurumu uzvelk rupjo vītņgriezni uz malas fasējuma. Ar vieglu spiedienu un secīgiem īsiem pagriezieniem par 25-30° veic sākotnējo griezumu.
Šis darbs jāveic uzmanīgi, nesteidzoties, pastāvīgi kontrolējot taisno leņķi starp vītņgrieznes horizontālo līniju un caurules vertikāli.
Ar šādu metodi uzmanīgi tiek nogrieztas pirmās divas trīs vītnes. Parasti pēc pirmo divu trīs vītņu nogriešanas instruments stingri ieņem darba pozīciju. Tālāk taisno leņķi vairs nav jākontrolē.
Bet griešanas tehnoloģija ar īsām (bez īpaši spēcīgas vilkšanas) apļveida kustībām jāsaglabā līdz griezuma beigām. Ieteicams periodiski pievienot smērvielu griešanas punktā.
Pēc pirmā gājiena ierīci jāatskrūvē un pēc tam vēl vienu vai divas reizes jāatkārto ar apdares vītņgriezni (Nr.2).
2. veids — griešanas tehnika ar vītņgriezi
Klupps ir tās pašas plates variants vītņu griešanai, arī uz caurulēm. Kluppa atšķirīgā iezīme ir iespēja regulēt griežņus.
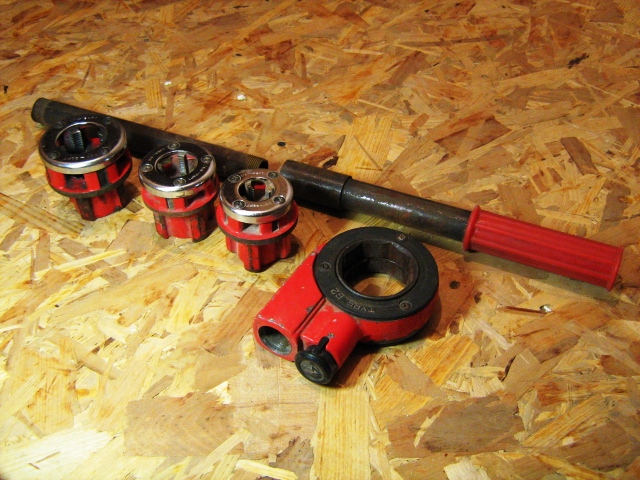
Pastāv kluppi rokas lietošanai, kā arī līdzīgas ierīces ar elektrisko piedziņu.
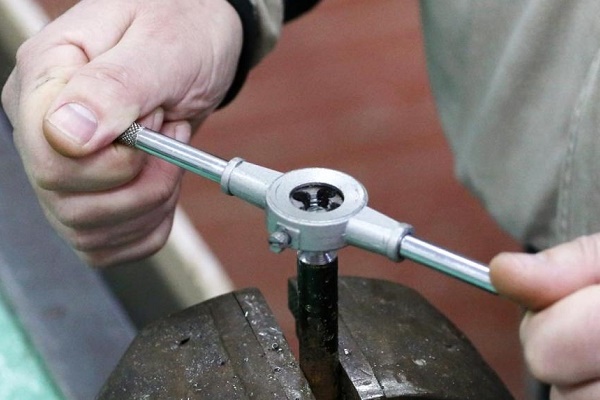
1. variants – griešana ar roku kluppu. Griešana uz caurulēm ar roku parasti tiek veikta ar kluppu, kas tiek uzstādīts sprūdrata turētājā. Šāds turētājs padara cauruļvītnes griešanas darbu ērtu un mazāk sarežģītu.
Protams, atkarībā no atslēdznieku darbu veikšanas apstākļiem var izmantot citu veidu rokas turētājus. Piemēram, standarta fiksatora turētāju ar diviem rokturiem.
Vītnes veidošanas princips ar kluppu ir praktiski līdzīgs darba metodei ar tradicionālajām platēm:
- Notīrīt caurules darba virsmu, pārliecināties, ka nav defektu.
- Noslīpēt griešanas vietu līdz izteiktam metāla spīdumam.
- Apstrādāt gala malas ārējo darba daļu 45–60° leņķī (slīpumu).
- Iesmērēt sagatavoto virsmu ar tehnisko vazelīnu.
- Nostiprināt cauruli mehāniskajā skrūvspīlē vai turēt ar gāzes atslēgu.
Pēc šīm procedūrām griezējinstruments (klupps) ar iekšējo caurumu tiek uzlikts uz caurules slīpuma un ar mērenu vienmērīgu spiedienu sāk to griezt ar īsām turp-atpakaļ kustībām.
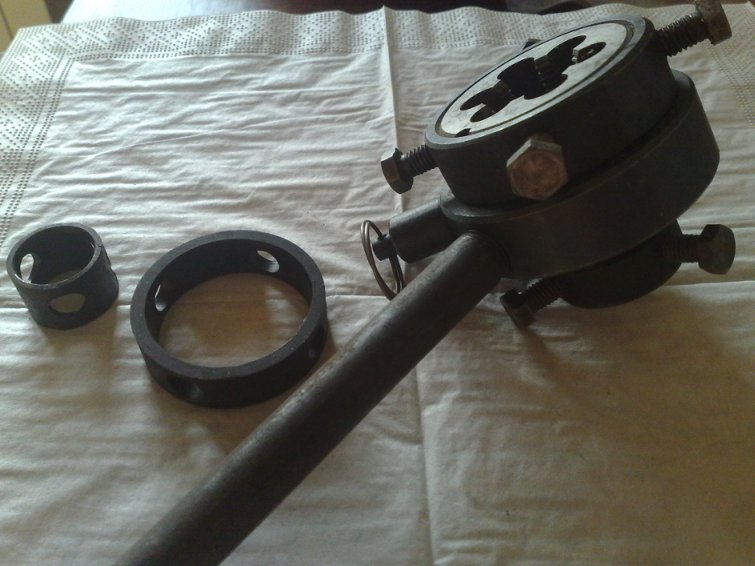
Ja kā turētājs tiek izmantots sprūdrata fiksators, tiek veikta tikai taisnvirziena griešana. Jāatzīmē sprūdrata fiksatora lietošanas ērtums darbā saspringtos apstākļos.
Piemēram, ja nepieciešams apstrādāt cauruli, kas novietota tiešā tuvumā pie sienas.
Variants #2 — griešana ar elektrisko kloppu. Līdzās rokas instrumentiem plaši tiek izmantotas ierīces ar elektrisko piedziņu. Atslēdzniekam acīmredzams ieguvums – būtisks darbietilpības samazinājums.
Tomēr no otras puses, ne visas elektriskās mašīnas spēj nodrošināt darbu veikšanu ierobežotos apstākļos. Turklāt, strādājot ar rokas instrumentu, var iegūt kvalitatīvāku rezultātu.
Lai iegūtu līdzīgu rezultātu no elektriskajiem kloppiem, ir nepieciešama bagātīga pieredze darbā ar šo instrumentu.
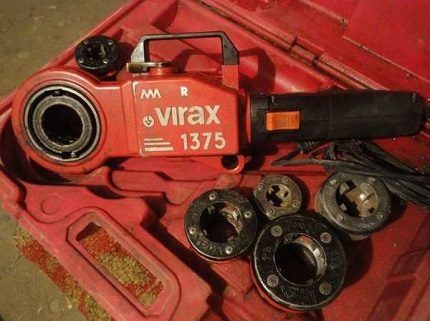
Darbs ar elektrisko kloppu:
- Caurules virsmas sagatavošana griezuma zonā – tīrīšana, fāzēšana, ieeļļošana.
- Caurules stiprināšana ar ierīcēm, kas spēj nodrošināt stingru fiksāciju.
- Fiksācija sākuma punktā ar plākšņu turētāju un komplektā ietilpstošo skrūvspīli.
- Kloppa gājiena un griešanās virziena pārbaude.
- Pirmo divu trīs vītņu griešana grūdiena padeves režīmā.
Tālāk tiek veikta cauruļu vītnes griešana automātiskajā režīmā. Griezuma garums tiek uzskatīts par optimālu, kad kloppa griešanas galviņu augšējā mala sasniedz caurules priekšējo malu.
Šajā punktā ierīces darbību aptur, ieslēdz reversīvās griešanās funkciju un ar grūdiena padevi atskrūvē kloppu no caurules. Visā procesa laikā obligāti periodiski jāmitrina griezuma zona ar eļļu.
3. veids — virpu izmantošana
Liela mēroga būvniecības un remonta darbi, kā likums, izslēdz rokas instrumentu izmantošanu. Šeit atbilstošai cauruļu apstrādei parasti tiek izmantoti virpošanas darbgaldi.
Vītņgriešanas funkcijas atbalsta daudzi universālas darbības virpošanas darbgaldi.
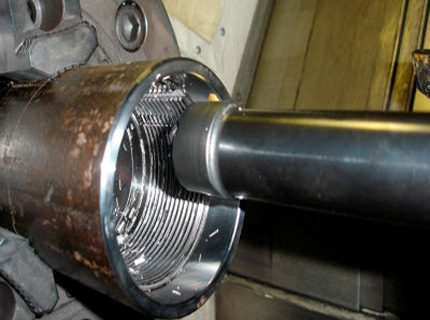
Ar darbgaldu palīdzību efektīvi un viegli tiek izgatavotas gan iekšējās, gan ārējās cauruļu vītnes. Virpošanas darbgalda stiprinājuma pneimatiskais (vai mehāniskais) modulis nodrošina kvalitatīvu un uzticamu caurules stiprinājumu, kā arī precīzu apstrādājamās daļas padevi griezējam.
Vītņgriešanas funkciju veikšanai tiek izmantoti dažāda veida griezēji:
- stieņveida,
- plākšņveida,
- ievietojamie.
Darbu veikšanu uz virpošanas darbgaldiem veic speciālisti, kas ir apmācīti šādā darbā un kuriem ir atbilstoša kvalifikācija. Bez pieredzes un profesionālām iemaņām nav ieteicams mēģināt griezt vītni pašrocīgi uz darbgalda.
Mājas meistariem, kuri nolēmuši nodarboties ar atslēdzniecību un izveidot vītni uz metāla sagatavēm, darbā palīdzēs šādi padomi:
Daži vārdi par GOST par cauruļu vītni
Strādājot ar gāzveida un šķidrām vidēm, saskaņā ar GOST 6111, ja nepieciešams ieviest atdalāmus savienojumus cauruļvadu shēmās, ir atļauts izgatavot šādus savienojumus uz vītnes pamata.
Ir iespējama ne tikai cauruļvītnes, bet arī koniskās vītnes (GOST 3662) izpilde.
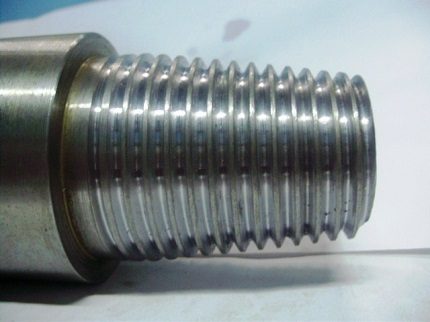
Neskatoties uz koniskās vītnes reto izmantošanu cauruļu savienojumos, tā tiek uzskatīta par ērtāku uzskrūvēšanas/atskrūvēšanas īpašību ziņā.
Jāatgādina, ka koniskās vītnes konusveida leņķis ir tieši saistīts ar tādiem parametriem kā solis un diametrs. Šī leņķa pieļaujamā vērtība nedrīkst būt mazāka par 26°. Standarta profila virsotnes leņķa vērtība uz koniskās vītnes – 60°.
Cauruļvītnes atšķiras ar raksturīgu īpatnību – tām ir noapaļota profila virsotne. Ievērojot vītnes griešanas standartus, noapaļojuma lielums ir 10% no vītnes rādiusa izmēra.
Ar šādu griešanas tehnoloģiju izdodas panākt ievērojamu iekšējo spriegumu samazinājumu uz nelielas metāla platības, ko aizņem vītnes profils.
Noteiktie pielaides GOST 6357 papildus cilindriskajai un koniskajai vītnei paredz metriskās vītnes izpildi uz caurulēm.
Šeit slīpuma leņķa standarts ir 55°, kas izraisa apgriezienu skaita palielināšanos posmā, kura garums ir vienāds ar posmu ar citu vītnes veidu.
Rezultātā tiek iegūts savienojums ar augstāku hermētiskuma pakāpi, bet darbietilpība, lietojot šādus savienojumus, palielinās.
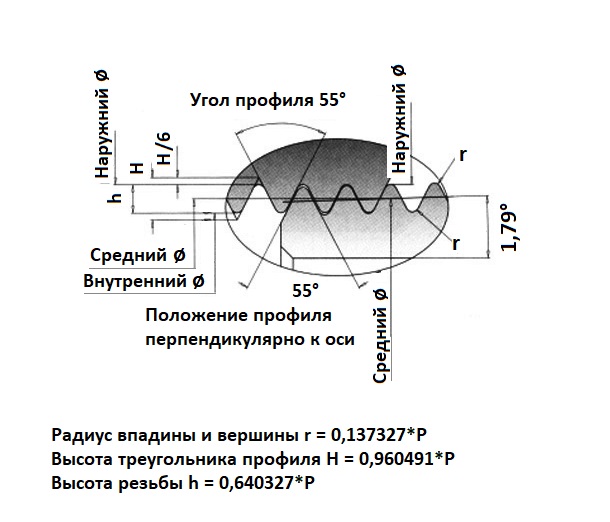
Ar esošajiem GOST noteikumiem tiek paredzēta arī iespēja izgatavot pieturas un trapecveida vītnes uz caurulēm. Bet praksē šie vītņu veidi netiek izmantoti to zemās ekspluatācijas stiprības dēļ.
Santehnikas darbos izmanto dažādus cauruļu savienošanas veidus. Metodes izvēle lielā mērā ir atkarīga no cauruļvada materiāla un tā “atbildības zonas”. Vītņotu detaļu savienošanu ieteicams izmantot posmos, kas ir pieejami periodiskai pārbaudei.
Informācija par alternatīviem cauruļu savienošanas veidiem ir sniegta rakstos:
- Santehniskās cauruļu savienošanas metodes: visu iespējamo izpildes variantu pārskats
- Plastmasas cauruļu savienošana ar metāla caurulēm: metožu un montāžas darbu piemēru apskats
- Vara cauruļu savienošana: instrukcijas un dažādu montāžas tehnoloģiju salīdzinājums
- Iegriešana caurulē bez metināšanas: metināšanas un iegriešanas darbu tehnoloģija
Secinājumi un noderīgs video par tēmu
Visi cauruļu vītnes griešanas nianses vienā video:
Zināšanas par vītņoto savienojumu izveidi, ekspluatāciju un apkopi uz caurulēm vienmēr ir aktuālas ikvienam, kas nodarbojas ar mājsaimniecību, santehniku un citām inženiertehniskām komunikācijām.
Bez šīs informācijas nav iespējams kvalitatīvi veikt remontu, modernizēt cauruļvadu sistēmas, vienkārši uzturēt sadzīves saimniecības sistēmu darbību.
Vai jums ir, ko piebilst, vai radušies jautājumi par vītņu griešanu uz caurulēm? Lūdzu, atstājiet komentārus pie publikācijas, piedāvājiet savus veidus un efektīvus instrumentus vītnes izveidei. Saziņas forma atrodas apakšējā blokā.
 Polipropilēna cauruļu metināšanas tehnoloģija ar savām rokām: pārskats par metodēm un niansēm
 Kā ierīkot cauruļu kārbu tualetē: apskats par labākajiem veidiem, kā nomaskēt cauruļvadu
 Kā noslēpt caurules vannas istabā: pārskats par labākajiem cauruļvadu maskēšanas veidiem
 Plastmasas cauruļu savienošana ar metāla caurulēm: labāko veidu un montāžas nianšu apskats
 Iegriezums caurulē bez metināšanas: pārskats par iegriešanas darbu tehnoloģiju
 Cauruļu griešana leņķī: dažādu metožu priekšrocības un trūkumi + darbu izpildes piemērs
 Cik maksā gāzes pieslēgšana privātmājai: gāzes piegādes organizācijas cena
 Labākās veļas mazgājamās mašīnas ar žāvēšanu: modeļu vērtējums un padomi pircējiem
 Kas ir gaismas krāsu temperatūra un nianses, izvēloties lampu temperatūru savām vajadzībām
 Gāzes kolonnas nomaiņa dzīvoklī: nomaiņas dokumentālā noformēšana + pamatnormas un prasības
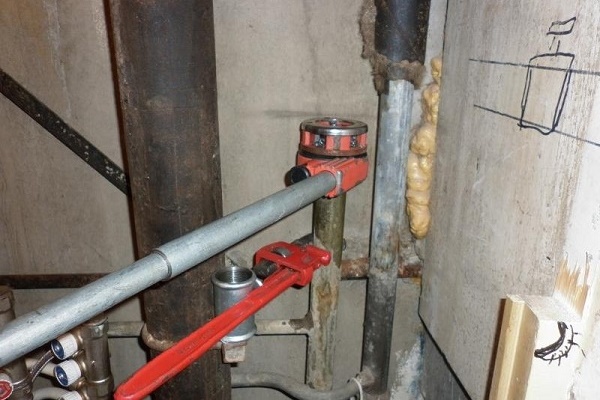
Es griežu vītnes uz caurulēm ar roku, izmantojot vītņgriežņus. Man tie ir viengabala. Tajā nav nekā sarežģīta. Svarīgi ir prasmes. Es notīru cauruli, iespīlēju skrūvspīlēs un paņemu vārpstu ar nepieciešamo vītņgriezni. Ar rotācijas kustībām pakāpeniski griežu. Svarīgi ir nogriezt pirmos 2 vītnes posmus, tad būs vieglāk. To izmantoju reti, bet lielā mērogā, protams, jāgriež ar vītņgriešanas rīku.
Man viss ir ārkārtīgi vienkārši. Caurule, skrūvspīles un vītņgrieznis. Uzskatu, ka maksāt par vītnes griešanu nav nekādas jēgas, jo viss tiek izdarīts vienas vai divu minūšu laikā. Ja, protams, nav prasmju, tad var nopirkt arī caurules ar jau nogrieztu vītni, tomēr “vietā” pēc garuma šādas sagataves ir grūti izvēlēties, atklāti sakot, praktiski neiespējami. Tāpēc es visiem iesaku iegādāties vītņgriežņu komplektu.
Svarīga nozīme ir griezējinstrumenta kvalitātei. Kad nopirku pirmo vītņgriešanas rīku, ieguvu (kā izrādījās vēlāk) pretīgas kvalitātes vītņgriežņus. Vītne griezās ar milzīgām grūtībām, es smērēju ar dažāda veida smērvielām (šķidrām, plastiskām) – tās maz palīdzēja. Un, ak laime, vienreiz salūza vītņgrieznis (rīks). Ātri nopirku jaunu… Un izrādījās – es vairākus mēnešus sev pārplēsu nabu.
Labs skolotājs – pieredze, bet tomēr labāk vispirms saņemt teoriju no zinoša cilvēka. Bet man tāds nav gadījies.