Polipropilēna cauruļu metināšanas tehnoloģija ar savām rokām: pārskats par metodēm un niansēm

Vēlaties saremontēt vai nomainīt komunikācijas, kas izgatavotas no polimēru caurulēm? Piekritīsiet, ka nebūtu slikti ietaupīt uz meistara izsaukšanu, veicot jaunā cauruļvada montāžu pašu spēkiem. Taču jūs nezināt, kā var savienot atsevišķus sistēmas elementus savā starpā un kas tam būs nepieciešams.
Mūsu sniegtajā rakstā detalizēti aprakstīta polipropilēna cauruļu metināšanas tehnoloģija – ar savām rokām tās var savienot jebkurš iesācējs santehniķis. Mēs pastāstīsim, kas jāņem vērā, kā izmantot lodāmuru plastmasas elementu savienošanai. Norādīsim, kādos gadījumos tiek izmantotas citas metodes.
Lai palīdzētu iesācējam meistaram, mēs izvēlējāmies detalizētus video, kas demonstrē soli pa solim polipropilēna metināšanas procesu, un fotoilustrācijas.
Raksta saturs:
Caurules un palīgelementi montāžai
Viena no neapstrīdamām polimēru cauruļu priekšrocībām ir montāžas vienkāršība.
Elementu montāžu var veikt praktiski visur: ierīkot atklātā veidā uz sienām vai izvietot slēptā veidā zem grīdas.
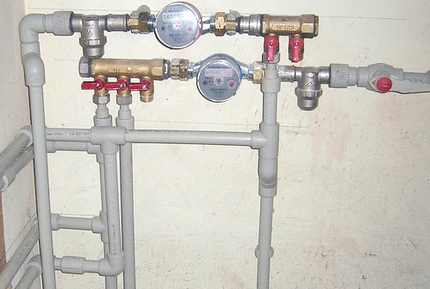
Polimēru caurules tiek ražotas ar diametru no 20 līdz 110 mm. Sadzīves vajadzībām visbiežāk izmanto izstrādājumus ar izmēru 20/25/32/40 mm. To pielietojuma jomu nosaka materiāla nominālā spiediena rādītājs.
Marķējuma uzrakstā tas tiek apzīmēts ar burtiem «PN»:
- PN 10 – izvēlas aukstā ūdens apgādes ierīkošanai.
- PN 16 – izmanto aukstam ūdenim, bet ar augstāku spiedienu, kā arī «siltās grīdas» sistēmas ierīkošanai.
- PN 20 – izstrādājumi, kuru vienīgais ierobežojums ir caur tiem transportējamo šķidrumu temperatūras režīms. Tas nedrīkst pārsniegt 75 °C atzīmi.
- PN 25 – universāli izstrādājumi, ko izmanto gan «aukstu», gan «karstu» sistēmu ierīkošanai, kuru temperatūra sasniedz 90 °C atzīmi.
Pārdošanā var sastapt polimēru izstrādājumus, kas aprīkoti ar papildu armējumu.
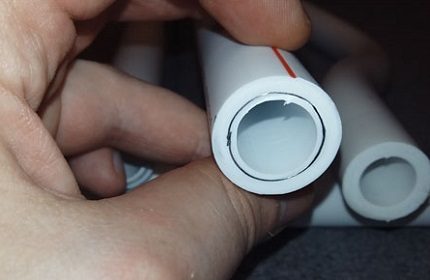
Polimēru cauruļu galvenā īpatnība ir to nespēja saliekt.
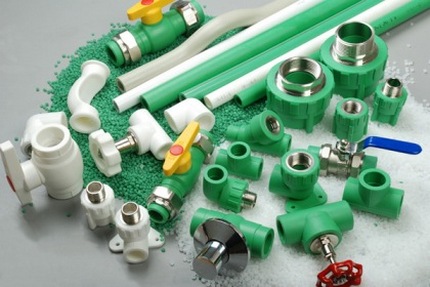
Tāpēc visas ieklājamā maršruta trajektorijas izmaiņas tiek veiktas tikai no taisniem posmiem, kas savienoti ar palīgfurnitūras elementiem:
- krustojumi – pamatplūsmas atzarošanas iespējai;
- tējas – plūsmu pavairotāji;
- mufas – cauruļu savienošanai taisnā posmā;
- attekas – cauruļvada virziena maiņai.
Furnitūra var būt aprīkota ar iekausētu metāla vītni, kas ļauj savienot polimēru cauruļvadu ar metāla elementiem.
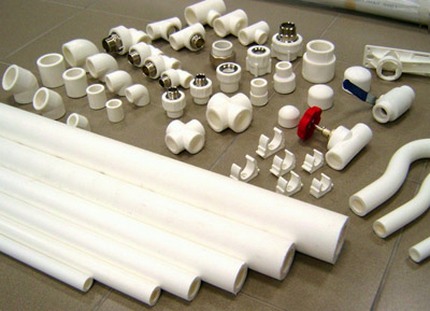
Izvēloties palīgelementus, jāņem vērā divi parametri: izstrādājumu iekšējais šķērsgriezums un to sieniņu biezums. Šiem parametriem jāatbilst izmantoto polipropilēna cauruļu tehniskajiem raksturlielumiem.
Polimēru cauruļu savienošanas veidi
Savienojot caurules, kas izgatavotas no polimēru materiāliem, atkarībā no montāžas apstākļiem izmanto vienu no diviem veidiem:
- Metināšana – ietver elementu izkausēto galu uzsildīšanu un savienošanu.
- Bez metināšanas – ietver cauruļu savienošanu, izmantojot kompresijas veidgabalus vai tā saukto 'auksto' metināšanu.
Otrs montāžas veids ir ērts ar to, ka tā īstenošanai nav nepieciešams izmantot īpašu aprīkojumu. Visus darbus var veikt, izmantojot vienkāršu instrumentu – presēšanas atslēgu.
Polipropilēna cauruli ar sieniņu biezumu virs 4 mm un diametru virs 50 mm savieno pēc sadurmetināšanas metodes:
Instrumenti savienošanai
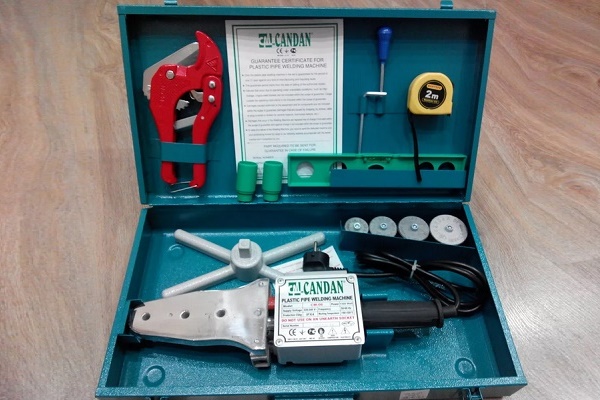
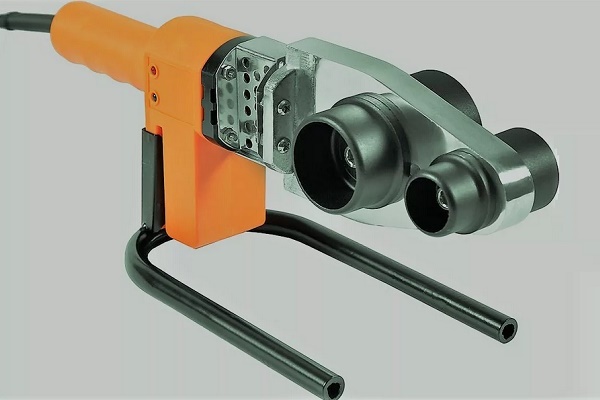
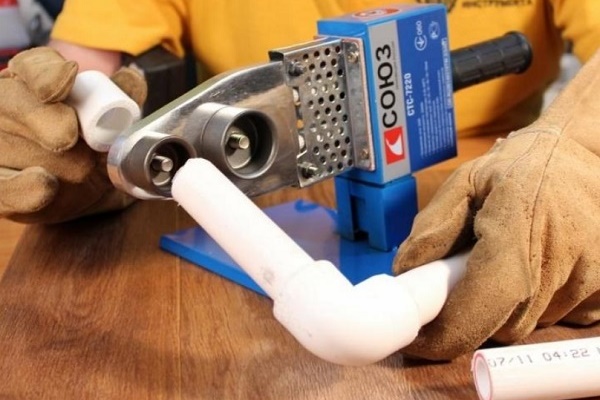
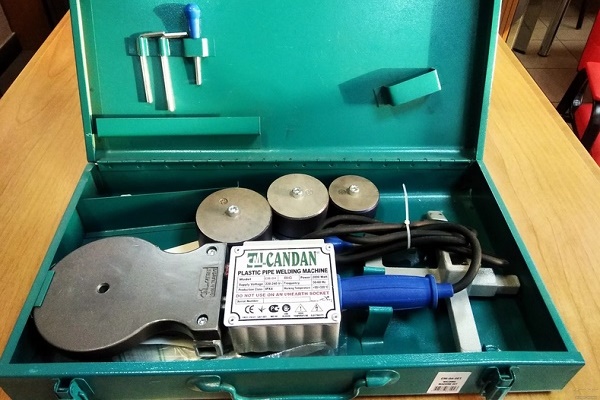
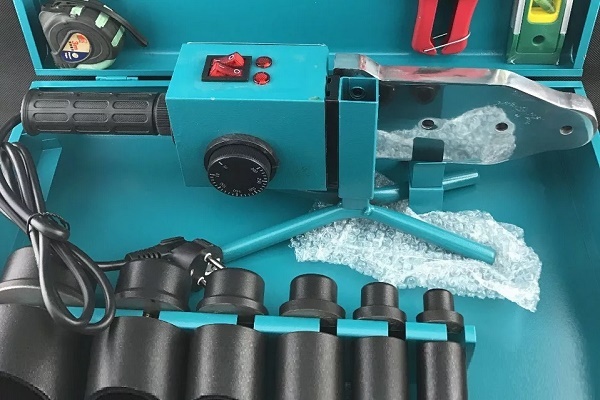
Galvenais instruments, ko izmanto plastmasas cauruļu savienošanai, ir metināšanas gludeklis. Tas ir sava veida lodāmurs, kas darbojas no 220 V tīkla. Ierīces darbības princips ir diezgan vienkāršs. Gludekļa sildīšanas elementa lomu pilda metināšanas sildīšanas elements, kas novietots metāla apvalkā.
Tas uzsilda līdz noteiktai temperatūrai plāksni, kas sakarsē uzgaļus. Par uzgaļu optimālās temperatūras uzturēšanu atbild termoregulators. Lodēšanai un tipiskām kļūdām, kas pieļautas, savienojot polipropilēna caurules, ir veltīts nākamais raksts, ar kuru iesakām iepazīties.
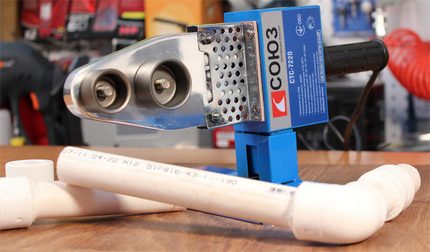
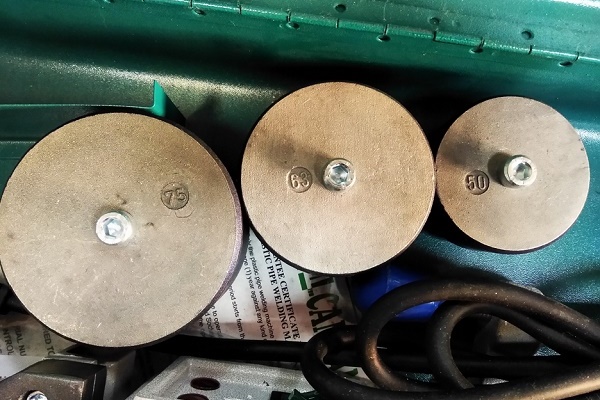
Gludekļa komplektā ietilpst standarta izmēru sildīšanas uzgaļi. Uzkarsējot līdz noteiktai temperatūrai, tie mīkstina propilēnu līdz viskozitātei, kas nodrošina elementu hermētisku savienojumu.
Uzgaļus izvēlas atkarībā no izmantojamo cauruļu diametra:
- 20. izmērs – caurulēm ar pus collas diametru;
- 25. – izstrādājumiem ar 0,75 collu diametru;
- 40. – elementiem ar 1,25 collu šķērsgriezumu.
Tā kā šādas metināšanas iekārtas izmaksas ir diezgan augstas, un to neizmanto tik bieži, nav jēgas iegādāties aprīkojumu. Labāk instrumentu paņemt īrē uz vienu vai divām dienām.
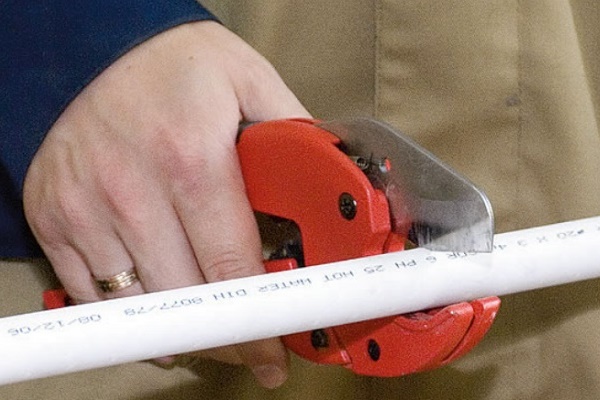
Lai veiktu augstas kvalitātes griešanu un metināmo posmu sagatavošanu, vislabāk ir izmantot šim nolūkam paredzētu īpašu instrumentu – cauruļu griezēju. Ar tā palīdzību var iegūt vienmērīgu, gludu un skaistu griezumu.
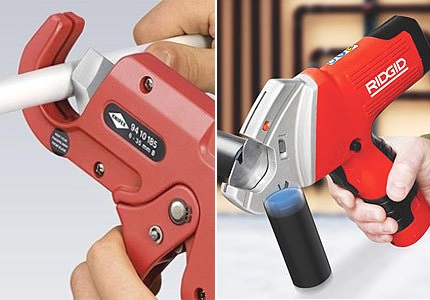
Ja nav cauruļu griezēja, darbu var veikt ar leņķa slīpmašīnu vai metāla zāģi. Vienīgi – griezuma vietā pēc šādiem instrumentiem paliek bārkstiņas. Bet tās nebūs grūti noņemt, notīrot ar smilšpapīra sloksni.
Papildus galvenajiem instrumentiem darbu veikšanai būs nepieciešami arī:
- leņķmērs;
- celtniecības mērlente;
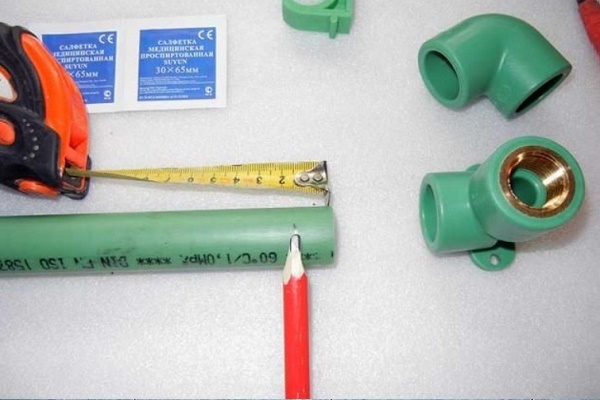
- vienkāršs zīmulis vai marķieris.
Plānojot savienot caurules ar “aukstās” metināšanas metodi, iepriekš jāiegādājas termoaktīvā līme, kas izgatavota uz poliestera vai epoksīda sveķu bāzes, vai arī tās termoplastiskais analogs, kas izgatavots uz gumijas bāzes.
Galvenie metināšanas tehnoloģijas posmi
Galvenie nosacījumi veiksmīgai ūdensvada vai apkures sistēmas uzstādīšanai no polimēriem ir rūpīgs nepieciešamā materiāla aprēķins un prasmīgi veikta elementu metināšana.
1. posms – materiāla un komplektējošo daļu aprēķins
Lai atvieglotu sev darbu un tādējādi samazinātu kļūdas uzstādīšanas laikā, vispirms ir jāuzzīmē nākotnes sistēmas shēma, norādot tajā pagriezienu un atzarojumu skaitu. Aprēķinot cauruļu skaitu, katram segmenta garumam jāpieskaita 25-40 mm, kas tiek patērēti metinājuma šuvei.
Ja Jums vēl nav nācies metināt polipropilēna caurules, pieredzējuši speciālisti iesaka pat iegādāties vairākus cauruļu atgriezumus iepriekšējai trenēšanai. Šādi izdevumi būs lēti un ļaus izvairīties no rupjām kļūdām sistēmas uzstādīšanas laikā.
Raksturīga polipropilēna cauruļu iezīme ir lineārās izplešanās koeficienta palielināšanās augstas temperatūras ietekmē.
Rezultātā: kad sistēma tiek sildīta vai tajā palielinās spiediens, caurules pagarinās un laika gaitā sāk nokarāties. Lai novērstu šo parādību, ierīkojot posmus, kas garāki par 4-5 metriem, būs nepieciešams izmantot arī kompensatorus.
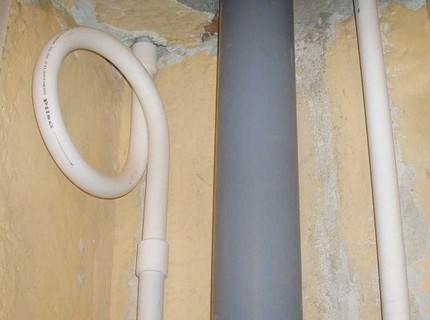
Kompensatori tiek uzstādīti gan uz horizontāliem, gan vertikāliem posmiem, montējot tos starp diviem nekustīgiem balstiem. Nepieciešamības gadījumā var iegādāties arī īpašas modifikācijas kompensatorus, kas spēj novērst lineāro izplešanos cauruļvada leņķveida līkumos.
Noskaidrosim, kā pareizi metināt polipropilēna caurules, lai savienojumu vietās nerastos noplūdes.
2. posms – cauruļvadu elementu metināšana
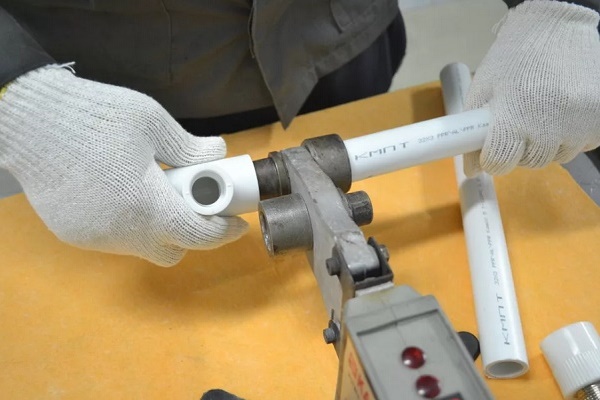
Īsumā polipropilēna cauruļu metināšanas tehnoloģijas būtība ir tāda, ka augstas temperatūras ietekmē savienojamo elementu galus sakarsē un, cieši piespiežot tos vienu pie otra, savieno.
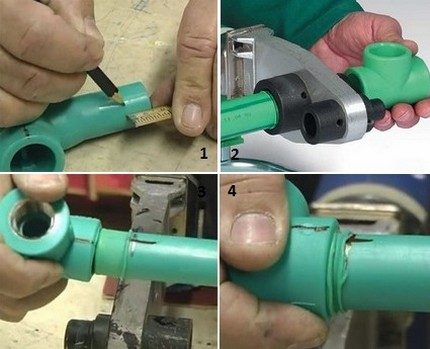
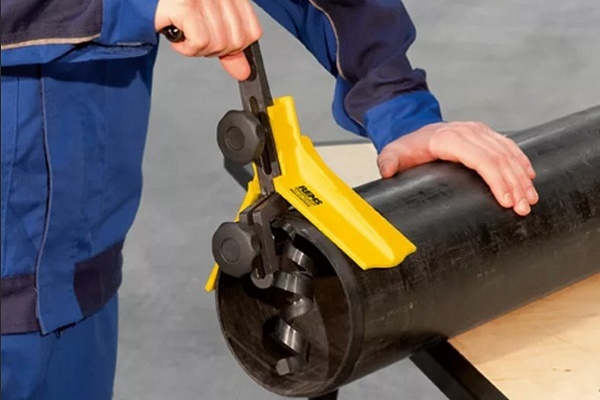
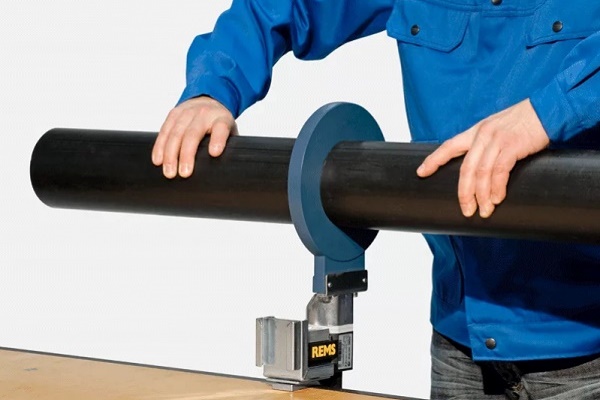
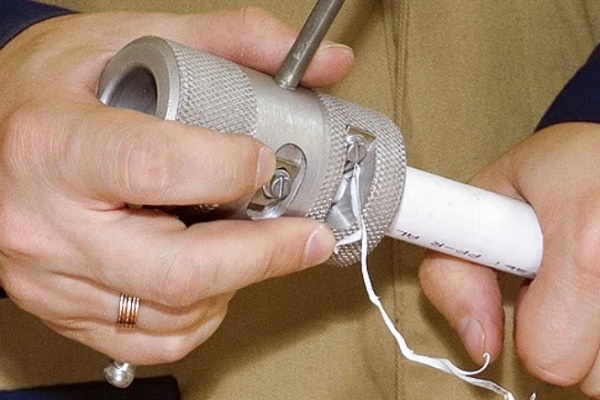
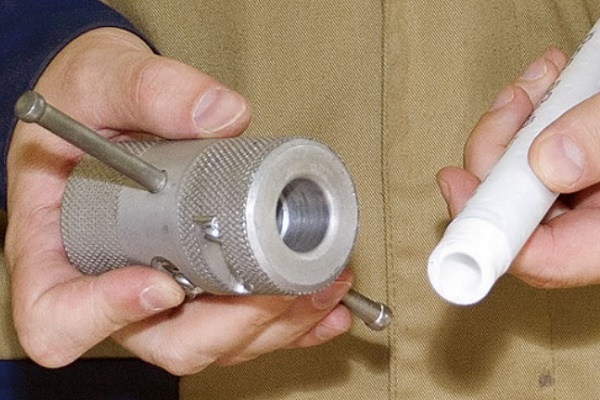
Pirms darbu uzsākšanas nogrieztos vajadzīgā garuma cauruļu gabalus atbrīvo no nelīdzenumiem un urbumiem. Ja caurulē ir folijas iekšējā vai ārējā kārta, to nepieciešams iepriekš notīrīt ar gala griezēju, kas aprīkots ar labi uzasinātiem un noregulētiem nažiem.
Veicot tīrīšanu ar gala griezēju, caurule ir jāiedziļina instrumentā līdz galam.
Plastmasas cauruļu metināšanas darbus ar savām rokām veic šādā secībā:
- Pieslēdz lodāmuru PP caurulēm pie elektrobarošanas, lai uzsildītu iekārtu līdz optimālai temperatūrai 260-270 °C.
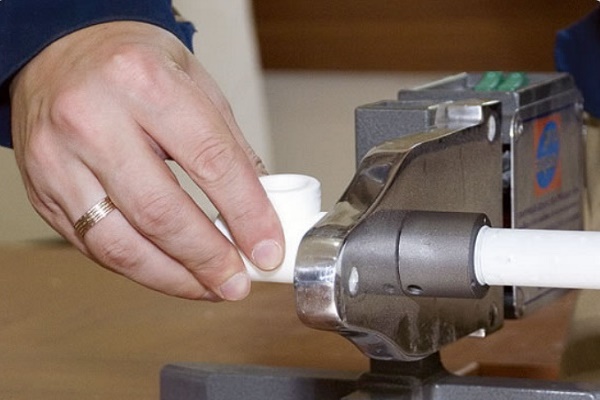
- Savienojamos cauruļu gabalus uzreiz uzliek uz uzgaļiem, nodrošinot maksimāli vienmērīgu ievietošanu. Šis darbs jāveic ātri un droši.
- Izturot instrukcijā norādīto laiku, līdz veidgabali un cauruļu gali izkūst, izņem elementus no sildošajiem uzgaļiem.
- Savieno izkausētos galus savā starpā, uzmanīgi iespiežot vienu otrā 15-20 sekunžu laikā.
- Sastiprinātās detaļas atstāj statiskā stāvoklī, lai šuve pilnībā atdziest un savienojums kļūtu monolīts.
Sildīšanas ilgumu var noteikt no iekārtas instrukcijas vai izmantot zemāk esošo tabulu.
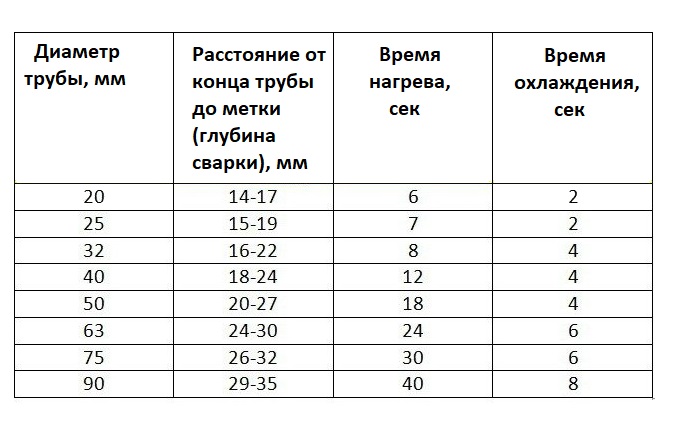
Nedrīkst atstāt novārtā tabulā norādītās sildīšanas laika prasības. Nepietiekama sildīšana nespēj nodrošināt uzticamu savienojumu. Pārmērīga pārkarsēšana novedīs pie tā, ka polipropilēns "iztecēs", un detaļas deformēsies.
Tā rezultātā uz metinājuma šuvju iekšējās virsmas veidosies izciļņi, kas ievērojami samazinās cauruļvada diametru.
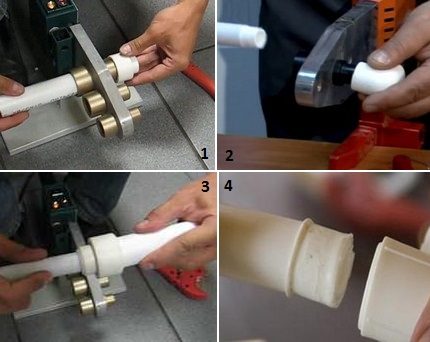
Pēc polimerizācijas un sacietēšanas pabeigšanas, kas aizņem apmēram 20 sekundes, savienojums ir gatavs. Ar šo pašu tehnoloģiju tiek sametināti visi nākamie mezgli, līdz apkures sistēma vai polipropilēna ūdensvads ir pilnībā samontēts.
Temperatūras parametri PP cauruļu metināšanai ir norādīti rakstā, ar kuru patstāvīgiem mājas meistariem noteikti jāiepazīstas pirms darbu uzsākšanas.
Īsa foto rokasgrāmata PP cauruļu metināšanai
Vizuāli parādīt darbu secību polipropilēna cauruļvada montāžai un tā detaļu savienošanai palīdzēs šāda soli pa solim fotogrāfiju izlase:
Tipiskas kļūdas montāžas laikā
Galvenās kļūdas, ko pieļauj iesācēji meistari, strādājot ar polimēra izstrādājumiem:
- Detaļu sildīšana. Sildīšanas brīdī detaļām jāatrodas pēc iespējas līdzenā stāvoklī. Mazākā nobīde var negatīvi ietekmēt visas santehnikas sistēmas ekspluatācijas parametrus.
- Polimerizētu galu savienošana. Veicot izkausētu elementu galu saspiešanu, nedrīkst griezt detaļas ap savu asi. Tas var novest pie tā, ka šuve izrādīsies nepietiekami izturīga.
- Asu sakritības korekcija. Savienojot elementus, ir pieļaujama tikai viegla to asu sakritības korekcija, kuras procedūras ilgums ir ne vairāk kā 1-2 sekundes.
Vēl viens svarīgs moments: veicot veidgabalu ar armatūru iemetināšanu, obligāti jāņem vērā vārstu novietojums, nodrošinot tiem brīvu pilnu gājienu.
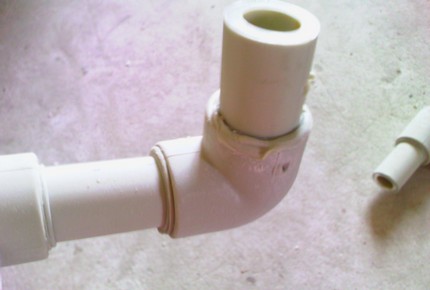
Ja pēc elementu savienošanas rodas šaubas par kādas šuves kvalitāti, savienojuma vietu labāk izgriezt un pārtaisīt no jauna.
Defektu novēršanu labāk veikt konstrukcijas montāžas posmā, jo noplūstošu savienojumu nomainīt jau iedarbinātā sistēmā ir daudz sarežģītāk.
Elementu montāža bez metināšanas
Kompresijas veidgabalu un modernu līmju izmantošana ļauj veikt polipropilēna cauruļu montāžu kvalitatīvi, ātri un ar minimāliem materiāliem ieguldījumiem.
1. variants – kompresijas veidgabala uzstādīšana
Lai īstenotu šo savienošanas metodi, būs nepieciešams iegādāties kompresijas veidgabalus un izmantot spiedes atslēgu.
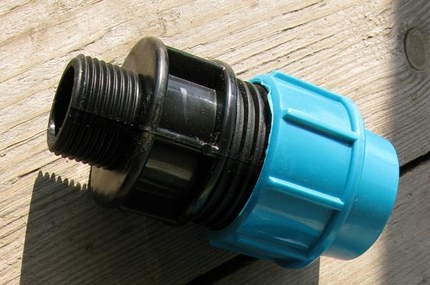
Kompresijas veidgabala montāža ietver trīs galvenos posmus:
- Uz taisnā leņķī nogriezta un no urbumiem nogludināta caurules gala uzliek zilo uzgriezni. Novietojot balto spiedes gredzenu, tam jāpiešķir tāds stāvoklis, lai sabiezinātā daļa būtu vērsta pret caurules astes daļu.
- Cauruli iesprauž veidgabalā līdz galam, virzot spiedes gredzenu pēc iespējas tālāk.
- Pieskrūvē zilo uzgriezni, vispirms to iesākot ar roku, pēc tam pievelkot ar atslēgu.
Kompresijas veidgabalu salikšanai nav nepieciešamas īpašas zināšanas un prasmes. Izstrādājumi tiek pārdoti pilnībā gatavi montāžai. To uzstādīšanu var veikt jebkādos temperatūras apstākļos.
2. variants – elementu līmēšana
Līmēšanas metode tiek izmantota ūdensvada montāžai, pa kuru plānots transportēt tikai aukstu ūdeni. Lai pielietotu 'aukstās' metināšanas metodi, būs nepieciešams izmantot 'agresīvu' līmes sastāvu, piemēram, LN-915.
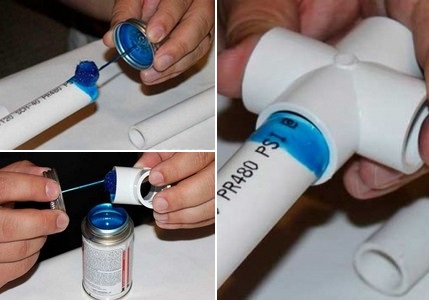
Lai pasargātu roku ādu no nejaušas sastāva nokļūšanas un tā aktīvo komponentu 'kodīgās' iedarbības, līmēšanas manipulācijas labāk veikt aizsargcimdos.
Darbību secība, līmējot izstrādājumus:
- Pārbauda griezuma leņķu atbilstību savienojamajiem posmiem un ar zīmuli atzīmē līmēšanas vietas.
- Notīra un attauko savienojamos cauruļu galus.
- Uz cauruļu galiem un veidgabalu uzmavu zonu vienmērīgā kārtā uzklāj līmes sastāvu.
- Caurules gabali tiek ievietoti veidgabala urbumos, orientējoties pēc ar zīmuli izdarītajām atzīmēm. Konstrukciju tur fiksētā stāvoklī trīs minūtes, pēc tam ar salveti noņem liekos sastāvus.
- Savienotos elementus izliek uz līdzenas virsmas un atstāj uz 5-6 stundām, līdz tie pilnībā izžūst.
Ūdeni līmēšanas kvalitātes pārbaudei var ielaist tikai diennakti pēc montāžas pabeigšanas.
Īstenojot šo PP cauruļu montāžas tehnoloģiju, ir svarīgi ievērot divus pamatnosacījumus: temperatūras un mitruma režīmu. Visi darbi jāveic gaisa temperatūrā no +5 līdz +35 °C. Veicot līmēšanu karstā laikā, darbs jāveic pēc iespējas ātri, lai līme neizžūtu pirms montāžas pabeigšanas.
Secinājumi un noderīgs video par tēmu
Par cauruļu lodēšanas un līmēšanas procesu niansēm var uzzināt no šādiem video:
Video #1. Kā pareizi lodēt caurules:
Video #2. Ūdensvada montāža bez lodēšanas:
Polipropilēna cauruļu pašrocīga savienošana pat iesācējam meistaram nedrīkst radīt īpašas grūtības. Vienīgi skaidri un apzinīgi jāievēro visas tehnoloģiskās normas. Un tad paša rokām samontētais cauruļvads priecēs jūs ar bezproblēmu darbību.
Lūdzu, rakstiet komentārus zemāk esošajā blokā. Uzdodiet jautājumus par strīdīgiem jautājumiem, dalieties ar informāciju, kas var būt noderīga vietnes apmeklētājiem. Atstājiet ierakstus ar savu viedokli, ievietojiet fotogrāfijas par raksta tēmu.
 Polipropilēna cauruļu montāža pašu spēkiem: tehnoloģija darbam ar PP cauruļvadu
 Kā pagatavot krēslu no polipropilēna caurulēm ar savām rokām: soli pa solim izgatavošanas instrukcija
 Vara cauruļu montāža ar savām rokām: vara cauruļvadu uzstādīšanas tehnoloģija
 Metālplastmasas cauruļu montāža ar savām rokām: savienošanas tehnoloģija un izvadīšanas piemēri
 Plastmasas cauruļu savienošana ar metāla caurulēm: labāko veidu un montāžas nianšu apskats
 ZSP cauruļu montāža ar savām rokām: metināšanas instrukcija + kā saliekt vai iztaisnot šādas caurules
 Cik maksā gāzes pieslēgšana privātmājai: gāzes piegādes organizācijas cena
 Labākās veļas mazgājamās mašīnas ar žāvēšanu: modeļu vērtējums un padomi pircējiem
 Kas ir gaismas krāsu temperatūra un nianses, izvēloties lampu temperatūru savām vajadzībām
 Gāzes kolonnas nomaiņa dzīvoklī: nomaiņas dokumentālā noformēšana + pamatnormas un prasības
Raksts būs noderīgs cilvēkiem, kuri nekad nav saskārušies ar plastmasas caurulēm un to savienošanas veidiem. Es šajā jomā neesmu iesācējs, bet man ir jautājums. Radās problēma ar autonomo apkuri. Vainojam sistēmas noplūdi. Tātad, vai polipropilēna caurule var izplesties, sistēmai sasilstot, bet tas notiek nevis pēc 30-40 minūtēm, bet pēc 3 stundām? Saka, ka var, bet es domāju, ka tā ir ražotāja pārapdrošināšanās. Pastāstiet.
Sveiki. Pirmkārt, es jums teikšu, ka jāizmanto armētās caurules, kurām ir daudz mazāks lineārās izplešanās koeficients. Tāpat jāņem vērā fakts, ka PP caurules mīkstinās pie +140 °C, lai gan norādīts, ka tās var izturēt temperatūru līdz +170 °C.
Skaidrības labad pievienošu shēmas un tabulas:
– ar lineārās izplešanās koeficientiem;
– caurules garuma izmaiņa, sildot no 0 līdz 60 °C (dažādi materiāli);
– armētās PP caurules struktūra.
Šī informācija palīdzēs jums atrisināt jūsu jautājumu.
Jā, parastajā vītņotajā savienojumā to var kontrolēt vizuāli un noplūdes gadījumā pievilkt vai noblīvēt pašam. Bet kā kontrolēt metināto šuvju kvalitāti, pieņemot darbu no meistara? Kam izteikt pretenzijas pēc tam, kad savienojums pārtrūkst jūsu prombūtnē un appludina visus apakšējos stāvus? Šādi darbi patiešām ir jāveic pašam.
Tātad meistaram pašam jāpārbauda veiktā darba kvalitāti. Lai pārliecinātos par visu savienojumu uzticamību un komunikāciju darbspēju, tiek veikta apkures sistēmas spiediena pārbaude. Tīmekļa vietnē ir vesels raksts par šo tēmu.
Tāpat es iesaku veikt šādu procedūru pēc iekārtu, pārejas elementu, blīvju nomaiņas. Un vispār pārbaudīt apkures sistēmu, izmantojot spiediena pārbaudi, pirms katras sezonas, lai nebūtu nepatīkamu pārsteigumu. Principā tam pietiks ar parastu automobiļa sūkni riepu piepumpēšanai, pārejas elementu un manometru.