Polipropilēna cauruļu lodēšanas temperatūra: galvenie posmi pašmetināšanā + vērtību tabula

Viens no privātmāju un dzīvokļu būvniecības posmiem ir komunikāciju ierīkošana, kas atbild par ūdens padevi vai notekūdeņu novadīšanu. Polipropilēna cauruļu montāža ir daudz vienkāršāka nekā metāla konstrukciju uzstādīšana. To savienošanai izmanto veidgabalus, kas tiek piemetināti ar specializētas iekārtas – metināšanas gludekļa palīdzību.
Mūsu piedāvātajā rakstā ir aprakstīta savienojumu izpildes tehnoloģija, sniegta normatīvā polipropilēna cauruļu metināšanas temperatūra. Mēs pastāstīsim par sagatavošanās pasākumiem, kas nepieciešami stipru un hermētisku savienojumu izveidei. Ņemot vērā mūsu padomus, Jūs bez problēmām samontēsiet cauruļvadu.
Raksta saturs:
Metināšana kā PPR cauruļu savienošanas veids
Metināšanas procesā svarīgs ir viss: diametrs, PP izstrādājumu metināšanas temperatūra, metināšanas aparāta iedarbības laiks. Bet sākumā ir jāiepazīstas ar tehnoloģijas pamatiem un jāiemācās lietot instrumentus.
Uzsākt metināšanas procesu nevar, nenosakot materiāla veidu un izmērus. Piedāvājam iepazīties ar noderīgu informāciju, kas palīdzēs pareizi izvēlēties polipropilēna caurules un veidgabalus, kā arī veikt to montāžu, zinot procesa nianses un secību.
Kas jāzina par polipropilēna caurulēm?
Metināšanas (vai lodēšanas – abi termini ir vienlīdz piemērojami) tehnoloģiju nodrošina polipropilēna īpašības – universāla lietojuma tehniskais polimērs. Tas ir viegli kūstošs, bet pēc atdzišanas un sacietēšanas atgūst izturības un hermētiskuma īpašības.
Caurules atšķiras pēc diametra, sienu biezuma, krāsas, īpašībām. Pateicoties diametru diapazonam – 16–110 mm – var ieviest jebkuru tehnisko risinājumu.
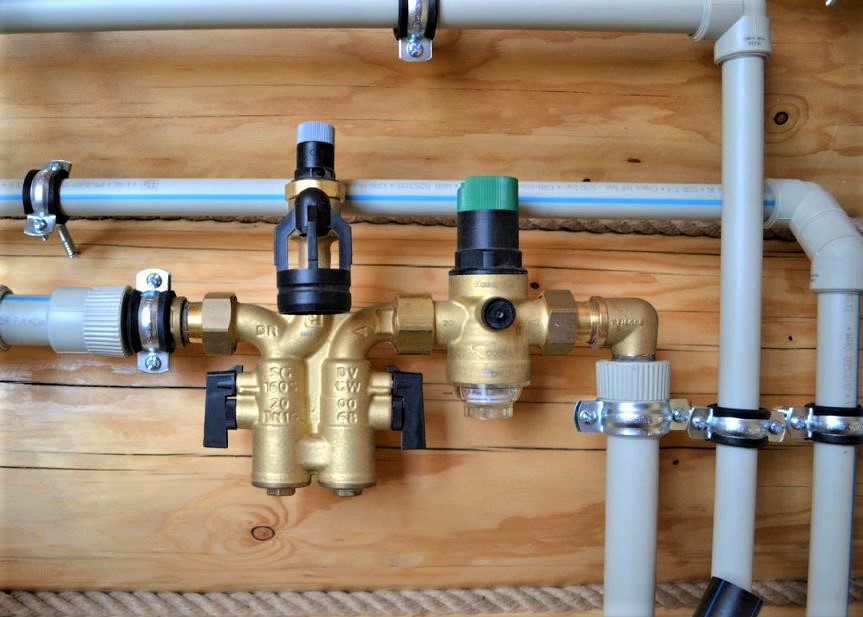
Polimēra krāsojumam var nepievērst uzmanību, jo to izvēlas ražotājs pēc saviem ieskatiem, tomēr svītru krāsai ir nozīme:
- zilās – aukstā ūdens apgādei;
- sarkanās – karstā ūdens apgādei un apkurei.
Tomēr pamatinformācija, uz ko jāpaļaujas, pērkot un metinot caurules, ir norādīta uz marķējuma. Polipropilēna cauruļu materiāls tiek apzīmēts ar burtu kombinācijām PPR, PP-H, PP-B, PPRC.
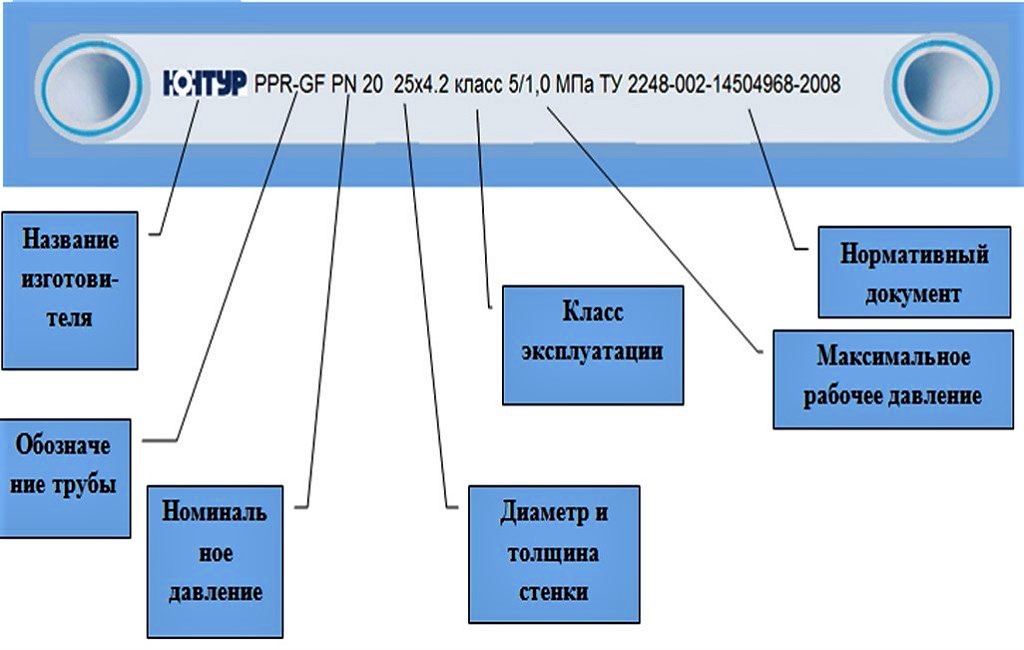
Klasifikācija pēc nominālā spiediena, kas ir maksimāli pieļaujams uzstādīšanai konkrētos apstākļos, palīdz izvēlēties izstrādājumus mājsaimniecības vai rūpnieciskām sistēmām.
Pamatojoties uz to, izšķir 4 PPR cauruļu veidus:
- PN-10 (ar nominālo vērtību 1,0 MPa) – paredzēti aukstā ūdens transportēšanai. Dažreiz tos izmanto siltās grīdas ierīkošanai, ar nosacījumu, ka siltumnesējs nesasilst virs +45 °C.
- PN-16 (ar nominālo vērtību 1,6 MPa) – tiek izmantoti karstā/aukstā ūdens apgādes sistēmu montāžai. Maksimāli pieļaujamā temperatūra – +60 °C.
- PN-20 (ar nominālo vērtību 2,0 MPa) – iztur temperatūru līdz +80-90 °C cauruļvados, kas aizsargāti no hidrauliskiem triecieniem.
- PN-25 (ar nominālo vērtību 2,5 MPa) – der ne tikai autonomai, bet arī centralizētai ūdens apgādei. Ieteicamā maksimālā temperatūra – +95 °C, bet tie iztur arī augstāku.
Labāk ir pārmaksāt un iegādāties uzticamas caurules ar nedaudz pārsniedzošu vērtību, nekā taupīt un ņemt materiālu, ko ierobežo temperatūras parametri.
Cauruļu izgatavošanā tiek piemērots princips: jo augstāka ir siltumnesēja temperatūra un spiediens sistēmā, jo biezākas ir sieniņas.
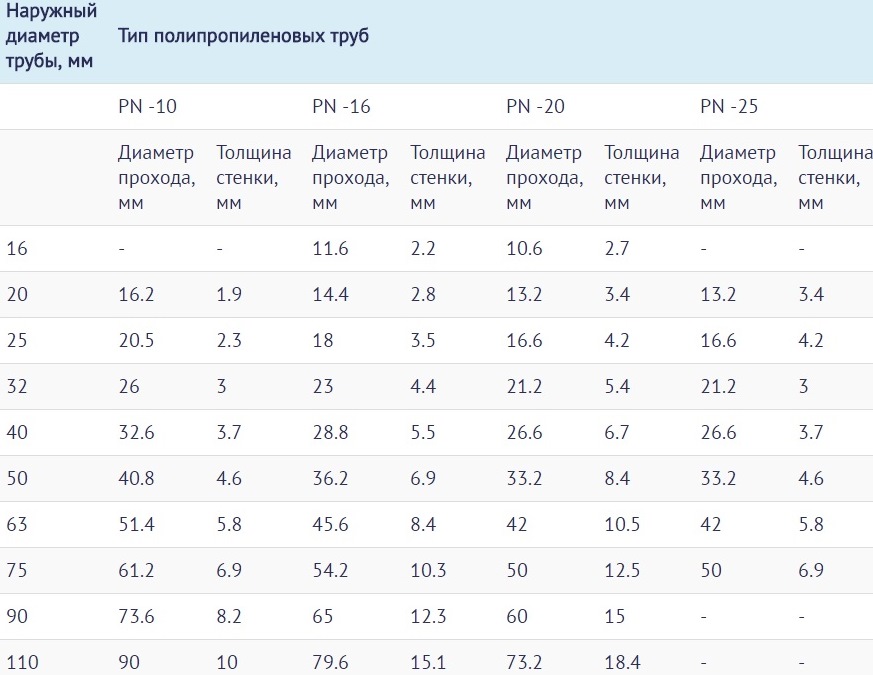
Tās ir minimālās zināšanas, kas nepieciešamas pareizai PPR cauruļu izmantošanai. Pārejam pie īsa procesa apraksta.
Metināšanas procesa tehnoloģiskais apraksts
Pastāv divi veidi polipropilēna metināšanas – sadurmetināšana un uzmavu metināšana. Pirmais praktiski netiek izmantots mājsaimniecības komunikāciju ierīkošanai, jo tas atšķiras ar sarežģītu tehnoloģiju un tiek izmantots tikai liela diametra maģistrālo cauruļu savienošanai.
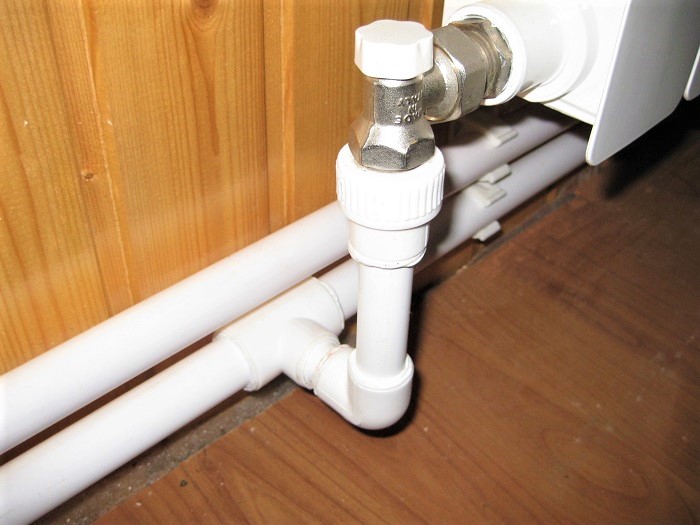
Metināšanas princips ir tāds, ka divi caurules posmi, aptuveni vienādi pēc diametra un sieniņas biezuma, tiek uzkarsēti ar īpašu instrumentu un tiek savienoti ar uzmavu metodi.
Galvenā īpatnība: savienojumam aukstā stāvoklī jābūt nedaudz mazāka diametra.
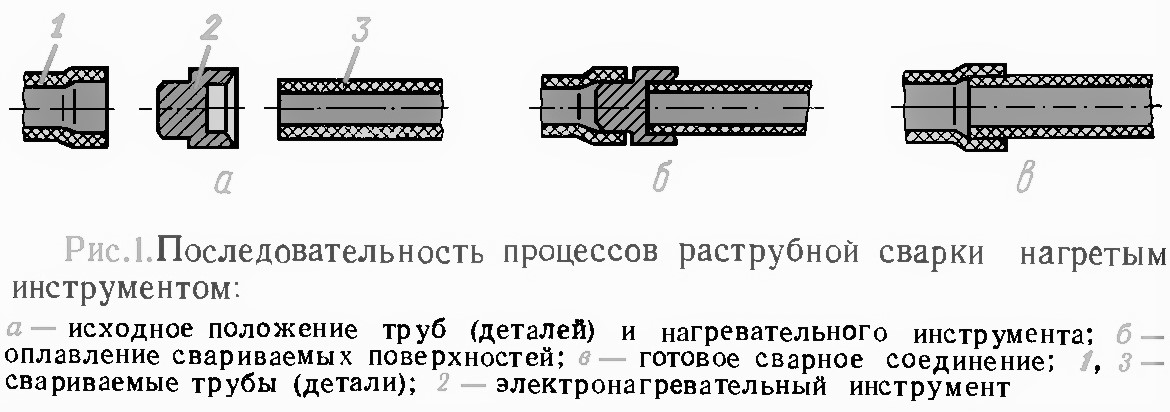
Sildot veidojas polimēra kušanas zona. Svarīgi, lai tā aptvertu tikai darba virsmas, kas saskaras viena ar otru.
Šeit ir svarīgi ātri noņemt detaļas no instrumenta un savienot tās savā starpā, tādējādi notiek divu posmu savienošana vienā ar sekojošu polimerizāciju. No sildīšanas procesam pavadītā laika un pareizi izvēlētās temperatūras ir atkarīga savienojuma uzticamība.
Standarta temperatūras parametri
Gan pārkaršana, gan nepietiekama sildīšana slikti ietekmē metināšanas rezultātu. Pirmajā gadījumā radīsies elementu deformācija, veltņa uzplūde, iekšējā diametra samazināšanās. Turpmāk nelīdzenu savienojumu zonās var veidoties nogulsnes un aizsprostojumi.
Otrajā gadījumā savienojums būs vājš, un nepietiekamas hermētiskuma dēļ saglabāsies noplūdes risks.
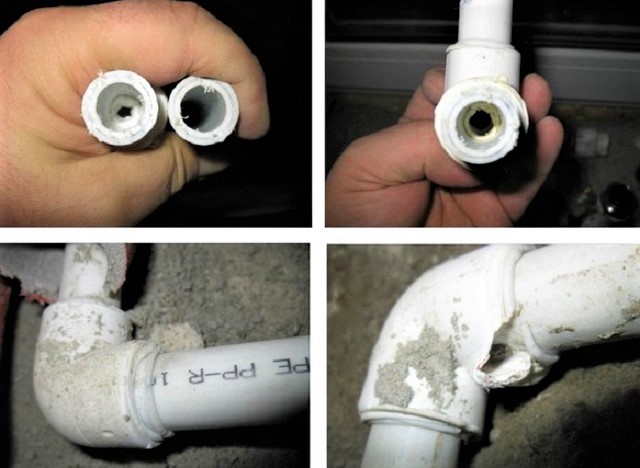
Tieši cauruļvada pārrāvuma riska dēļ jāievēro metināšanas tehnika un obligāti jāņem vērā tādi parametri kā:
- metināmo izstrādājumu diametrs;
- sildīšanas un dzesēšanas laiks;
- iekārtas temperatūra;
- apkārtējās vides temperatūra.
Tiek uzskatīts, ka PP cauruļu metināšanas procesu nav lietderīgi veikt temperatūrā zem -10 °C, augšējā robeža +90 °C. Vislabvēlīgākā ir ārējās vides temperatūra no 0 °C līdz +25 °C. Ērtības labad nepieciešamās temperatūras un laika vērtības ir apkopotas vienā tabulā.
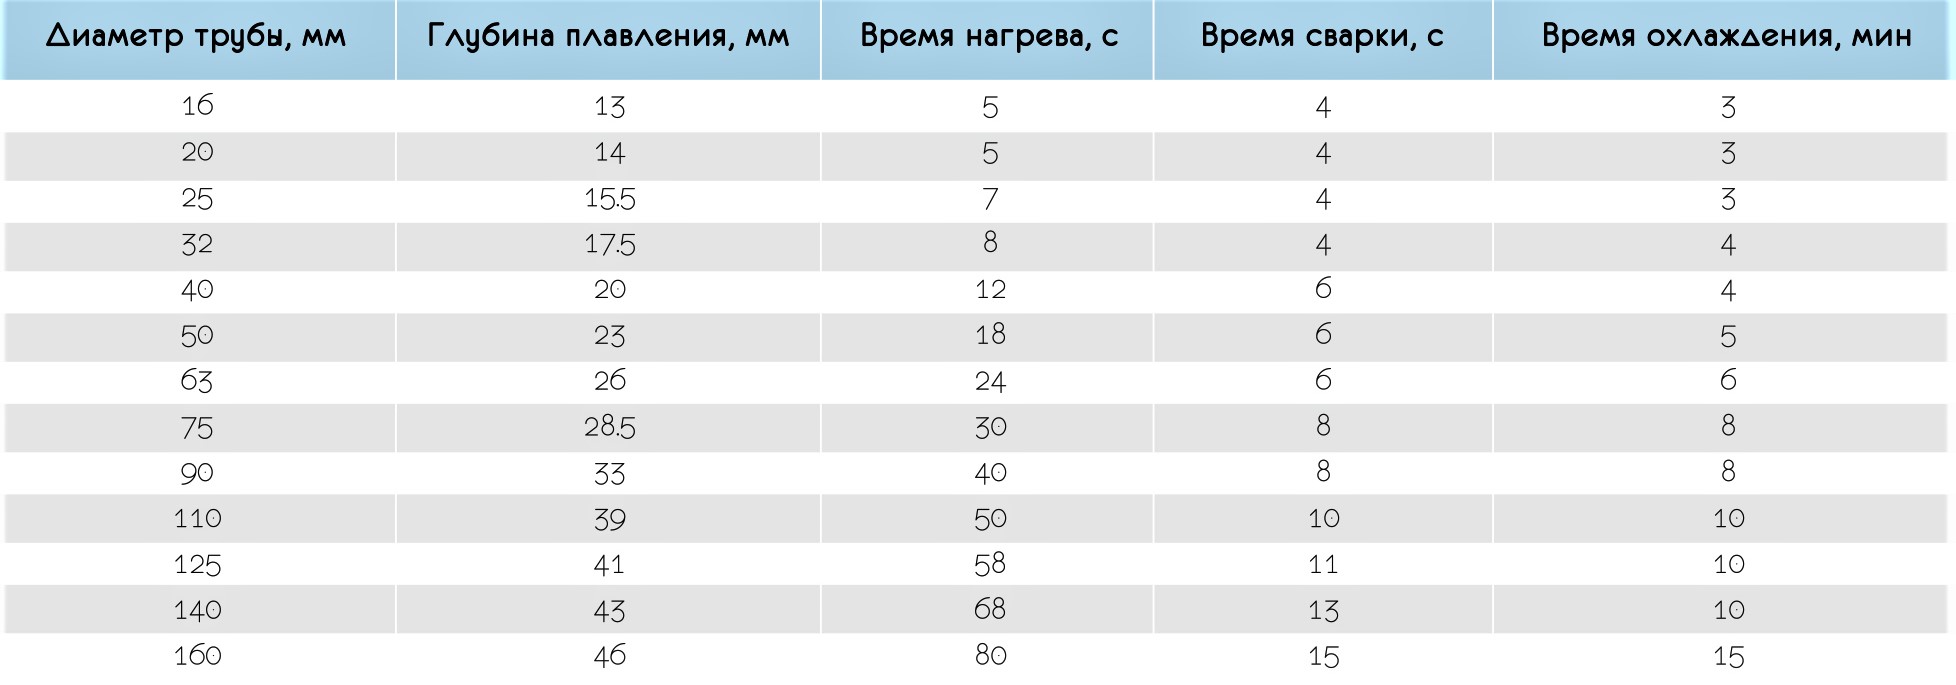
Ja gaisa temperatūra telpā vai ārā ir zemāka par +5 °C, sildīšanas laiku palielina apmēram par 50%, tas ir, divreiz. Sildīšanas temperatūras vērtība visur ir vienāda – +260 °C. Pieļaujamais diapazons ir +255-280 °C.
Interesanti, ka parametra izvēle nav atkarīga no caurules diametra – gan 16 mm, gan 50 mm caurulēm tiek izmantotas vienas un tās pašas vērtības. Mainās tikai laika intervāli. Šī iemesla dēļ polipropilēna veidgabalu un cauruļu metināšanas temperatūru tehnoloģiskajās tabulās parasti nenorāda.
Detalizēta montāžas instrukcija
Lodēšanas process notiek ātri. To var pārliecināties, analizējot tabulā ievietotos datus. Piemēram, lai savienotu divus elementus ar diametru 20 mm, istabas temperatūrā būs nepieciešamas 5 sekundes sildīšanai, vēl 4 sekundes savienošanai, pēc tam 180 sekundes atdzesēšanai. Kopā – 3 minūtes 9 sekundes.
Tādēļ ir svarīgi izstrādāt visas kustības, lai, savienojot jau uzkarsētos elementus, nerastos aizkave. Apskatīsim katra posma nianses polipropilēna cauruļu montāžai atsevišķi.
1. posms – īpašu instrumentu sagatavošana
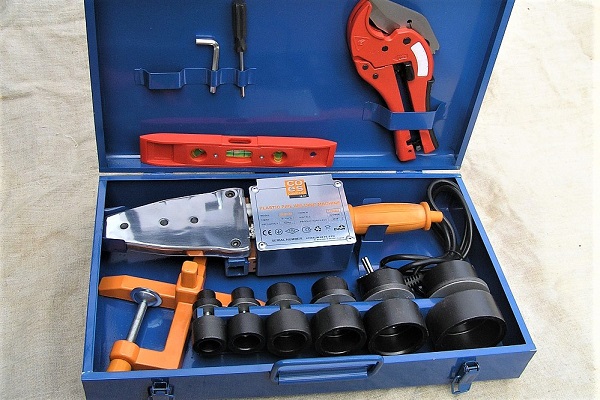
Mājas apstākļos lodēšanai būs nepieciešams aprīkojums, kas paredzēts tikai polipropilēna detaļu – cauruļu, stūru, mufu, tēju, aizbāžņu – metināšanai.
Ir jēga iegādāties jaunu instrumentu, ja plānota ūdensapgādes sistēmas montāža "no nulles" ar turpmāku apkalpošanu. Vienreizējiem darbiem aprīkojumu var iznomāt gludekli PP cauruļu metināšanai vai paņemt uz laiku no paziņām. Papildus speciālajiem instrumentiem būs nepieciešami līmenis, marķieris, lineāls vai mērlente.
2. posms – cauruļu marķēšana un griešana
Cauruļu griešanu veic iepriekš, pirms pirmās lodēšanas. Mēs iesakām sagatavot visus elementus un salikt tos saskaņā ar sastādīto shēmu. Tā ir daļa no apkures sistēmas vai ūdensvada montāžas projekta.
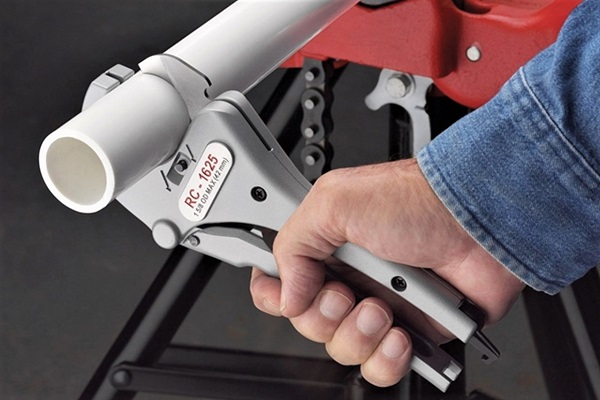
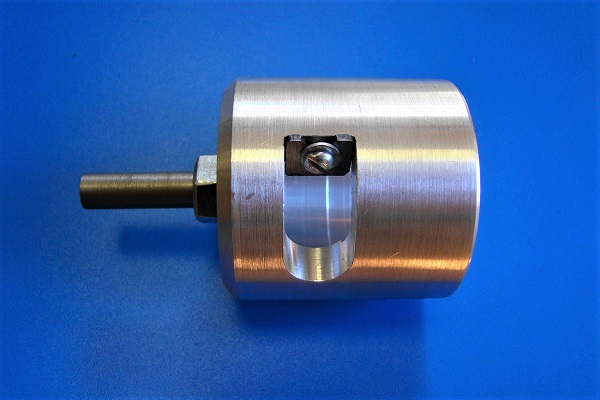
Izmērām vajadzīgā garuma cauruļu gabalus, uzmanīgi nogriežam tos ar cauruļu griezēju. Pēc tam izvēlamies pēc diametra atbilstošus veidgabalus – visbiežāk tās ir savienojošās mufas, tējas un stūri. Ja elementi ir stiegroti, noņemam alumīnija slāni.
Rezultātā detaļu malām, kuras tiks metinātas, jābūt ideāli līdzenām, nogrieztām perpendikulāri cauruļvada asij, notīrītām un attaukotām.
3. posms – elementu savienošana un sildīšana
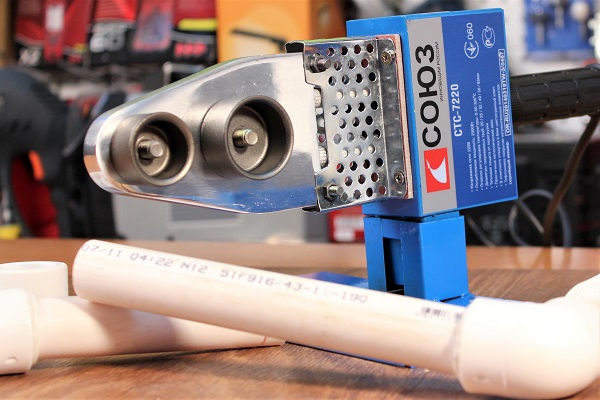
Jūs uzstādiet iekārtu, izvēlieties vajadzīgā diametra uzmavas un serdeņus. Pieslēdziet to tīklam un sildiet, jo jau zināt, pie kādas optimālās temperatūras jālodē polipropilēna caurules – +260 °C. Tieši tā ir norādīta lodāmuru ekspluatācijas instrukcijās.
Lūdzu, ņemiet vērā, ka daži ražotāji laiž klajā iekārtas ar skalu līdz +320 °C. Tas nenozīmē, ka jāveic sildīšana līdz maksimumam. Uzmanīgi izlasiet instrukciju – tajā ir norādīti apstākļi, pie kuriem ir pieļaujamas augstas sildīšanas vērtības.
Uz savienojamo detaļu galiem veiciet atzīmes, kas norāda sildīšanas dziļumu. Vēlreiz pārbaudiet, lai darba virsmas būtu sausas un attaukotas, jo mitrums vai slidenā virsma var izraisīt savienojuma noplūdi.
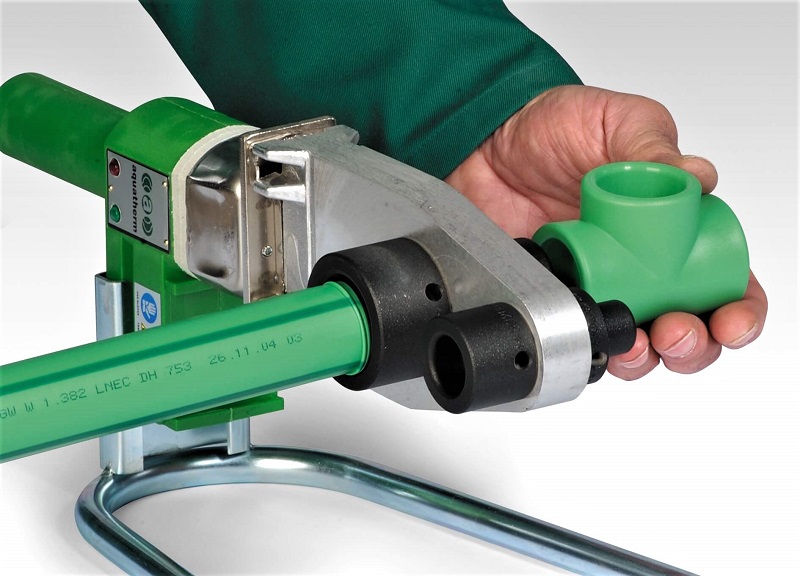
No detaļu uzstādīšanas brīža sāciet sekunžu skaitīšanu – saskaņā ar tabulā norādītajām vērtībām. Pēc noteiktā laika noņemiet detaļas, ātri ievietojiet cauruli veidgabalā – līdz tai pašai atzīmei. Centieties izvietot detaļas vienā asī; pozīcijas labošanai ir dotas tikai dažas sekundes. Šķības un detaļu pagriezieni nav pieļaujami!
Turiet mezglu pareizā stāvoklī, līdz notiek polimerizācija. Parasti tas ir 3 minūtes vai vairāk – dzesēšanas laiku pārbaudiet pēc tabulas. Atdzesētās un pareizi sametinātās detaļas veido nenoņemamu savienojumu, kas ir hermētisks un izturīgs.
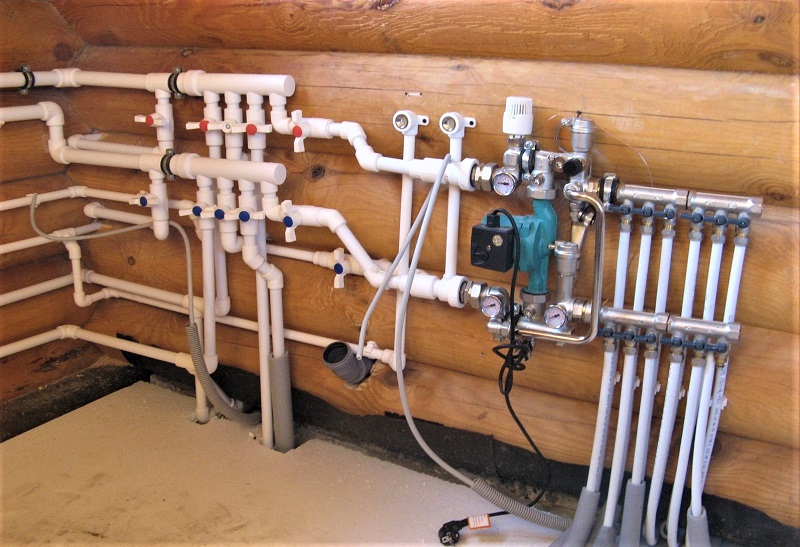
Pamīšus sametiniet galvenos mezglus, lai pēc tam tos samontētu un sametinātu savā starpā jau uz vietas apkures kontūra montāžas, kanalizācijas vai ūdensvada izvades.
Secinājumi un noderīgs video par tēmu
Video #1. PPR cauruļu lodēšanas tehnoloģija:
Video #2. Bieži sastopamo kļūdu analīze:
Internetā ir ievietots milzīgs daudzums meistarklašu par polipropilēna cauruļu lodēšanu. Dažas no tām ir uzņemtas nekvalificētiem amatieriem, tāpēc padomi par metināšanas tehniku un temperatūras izvēli var izrādīties nepatiesi.
Ražotājs vislabāk pārzina metināšanas aparāta iespējas, tāpēc pirms lodēšanas sākšanas obligāti izpētiet instrukciju – tas pasargās Jūs no tehniskiem defektiem un neprofesionāliem padomiem.
Pastāstiet par savu pieredzi polipropilēna cauruļvadu montāžā un lodēšanas savienojumu veikšanā. Dalieties ar tehnoloģiskiem smalkumiem, kas var noderēt vietnes apmeklētājiem. Lūdzu, atstājiet komentārus zemāk esošajā blokā, uzdodiet jautājumus, publicējiet fotogrāfijas par raksta tēmu.
 Gāzes deglis vara cauruļu lodēšanai: galvenie degļu veidi + padomi potenciālajiem pircējiem
 Metināšanas aparāts polietilēna caurulēm: kuru labāk iegādāties un kā pareizi lietot
 Kā tiek veikta polietilēna cauruļu sadurmetināšana: instrukcija darbu veikšanai
 Elektrometināšana iesācējiem: metināšanas darbu nianses un galveno kļūdu analīze
 Kā metināt vertikālās un horizontālās šuves ar elektrometināšanu: soli pa solim instrukcijas
 Cik maksā gāzes pieslēgšana privātmājai: gāzes piegādes organizācijas cena
 Labākās veļas mazgājamās mašīnas ar žāvēšanu: modeļu vērtējums un padomi pircējiem
 Kas ir gaismas krāsu temperatūra un nianses, izvēloties lampu temperatūru savām vajadzībām
 Gāzes kolonnas nomaiņa dzīvoklī: nomaiņas dokumentālā noformēšana + pamatnormas un prasības