Elektrometināšana iesācējiem: metināšanas darbu nianses un galveno kļūdu analīze

Dzīvoklim, un vēl jo vairāk privātmājai, ir nepieciešami regulāri apkopes un remonta darbi. Mājas amatniekam jābūt universālam, spējīgam veikt daudzus dažādus uzdevumus. Tāpēc meistari vēlas apgūt pēc iespējas vairāk tehnoloģiju.
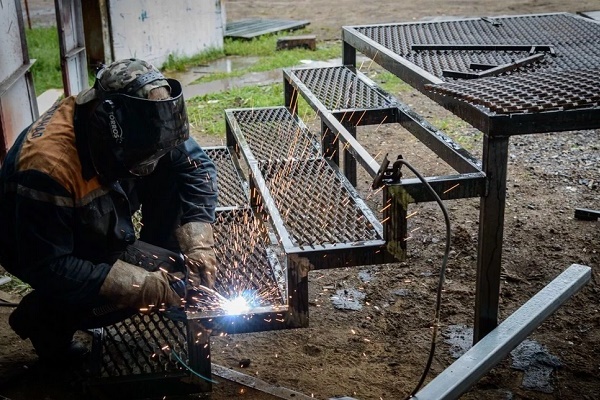
Viena no pieprasītākajām prasmēm ir spēja veikt metināšanas darbus. Prakse rāda, ka vislabāk piemērota ir elektrometināšana iesācējiem – tehnoloģija ir vienkārša un pieejama ikvienam, kas vēlas iemācīties to izmantot. Pirms sākt apgūt metodi, jāiepazīstas ar jautājuma teorētiskajiem aspektiem, vai Jūs piekrītat?
Visa nepieciešamā informācija ir detalizēti izklāstīta mūsu rakstā. Mēs aprakstījām elektriskās metināšanas darbības principu un norādījām, kuru aparātu vislabāk izvēlēties darbam mājas apstākļos. Turklāt rakstā ir sniegta soli pa solim detaļu metināšanas tehnoloģija, šuvju veikšanas veidi, kā arī uzskaitīti iespējamie savienojumu defekti.
Raksta saturs:
Kas ir elektrometināšana?
Par elektrisko sauc vienu no metināšanas metodēm, kad metālu sildīšanai un sekojošai kausēšanai izmanto elektrisko loku. Pēdējā temperatūra sasniedz līdz 7000°C, kas ievērojami pārsniedz lielākās daļas metālu kušanas temperatūru.
Elektrometināšanas process norit šādi. Lai izveidotu un uzturētu darba stāvoklī elektrisko loku, strāva tiek padota no metināšanas iekārtas uz elektrodu.
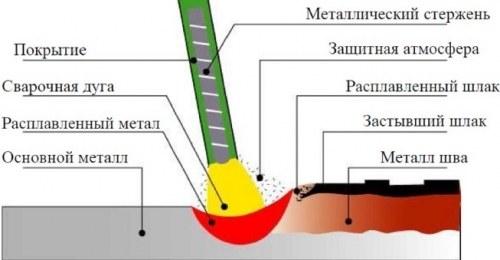
Kad elektroda stienis pieskaras metināmajai virsmai, iet metināšanas strāva. Tās ietekmē un elektriskā loka ietekmē elektrods un metināmo elementu metāla malas sāk kust. No kausējuma veidojas, kā saka metinātāji, metināšanas vanna, kurā izkausētais elektrods sajaucas ar pamatmetālu.
Uz vannas virsmas uzpeld izkausētie sārņi, kas veido aizsargplēvi. Pēc loka izslēgšanas metāls pakāpeniski atdziest, veidojot šuvi, kas pārklāta ar katlakmeni. Pēc materiāla pilnīgas atdzišanas to notīra.
Metināšanai var izmantot nekūstošos un kūstošos elektrodus. Pirmajā gadījumā, lai izveidotu metinājuma šuvi, izkausētajā materiālā ievada pildstiepli, otrajā tas nav nepieciešams. Elektriskā loka veidošanai un uzturēšanai darba kārtībā tiek izmantots speciāls aprīkojums.
Prasmes metinātāja jomā mājas apstākļos ir nepieciešamas, lai veiktu plašu darbu klāstu:
Kas ir nepieciešams metināšanai mājas apstākļos?
Darbu veikšanai pirmām kārtām būs nepieciešams metināšanas aparāts. Ir vairāki tā veidi.
Jāizlemj, kuram no tiem dot priekšroku.
- Metināšanas ģenerators. Atšķirīgā īpatnība ir spēja ražot elektroenerģiju un izmantot to loka izveidei. Tas būs noderīgs tur, kur nav strāvas avota. Tam ir ievērojami izmēri, tāpēc tas nav pārāk ērts darbā.
- Metināšanas transformators. Ierīce pārveido no tīkla padoto maiņspriegumu citas frekvences maiņspriegumā, kas nepieciešams metināšanai. Ierīces ir vienkāršas lietošanā, taču tām ir ievērojami izmēri un tās negatīvi reaģē uz iespējamiem tīkla sprieguma lēcieniem.
- Metināšanas taisngriezis. Ierīce, kas pārveido no tīkla padoto spriegumu līdzstrāvā, kas nepieciešama elektriskā loka izveidei. Tās izceļas ar kompaktumu un augstu darba efektivitāti.
Darbam mājas apstākļos priekšroka dodama invertora tipa taisngriezim. Tos parasti vienkārši sauc par invertoriem. Iekārtai ir ļoti kompakti izmēri. Darba laikā to karina uz pleca. Ierīces darbības princips ir pietiekami vienkāršs.
Tas pārveido augstfrekvences strāvu līdzstrāvā. Darbs ar šāda veida strāvu nodrošina maksimāli kvalitatīvu metinājuma šuvi.
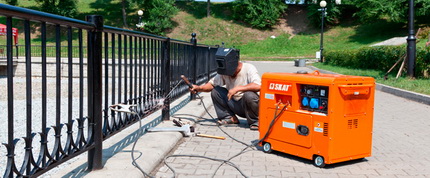
Invertori ir ekonomiski, darbojas no mājas tīkla. Turklāt tieši ar tiem iesācējam ir vislabāk strādāt. Tie ir ārkārtīgi vienkārši lietošanā un nodrošina stabilu loku.
Invertoru trūkumos var minēt augstāku izmaksu salīdzinājumā ar citām ierīcēm, jutību pret putekļiem, mitrumu un sprieguma svārstībām. Izvēloties invertoru mājas metināšanai, pievērš uzmanību metināšanas strāvas diapazonam. Minimālā vērtība – 160-200 A.
Iekārtas papildfunkcijas var atvieglot darbu iesācējam.
No šādiem patīkamiem 'bonusiem' ir vērts atzīmēt:
- Hot Start – tas nozīmē sākotnējās strāvas palielināšanu, kas tiek pievadīta metināšanas loka aizdegšanas brīdī. Pateicoties tam, loku ir daudz vieglāk aktivizēt.
- Anti-Stick – automātiski samazina metināšanas strāvu, ja elektrodu stienis ir pielipis. Tas atvieglo tā atdalīšanu.
- Arc Force – palielina metināšanas strāvu, ja elektrodu pieved pie izstrādājuma pārāk ātri. Šādā gadījumā pielipšana nenotiek.
Papildus jebkura veida metināšanas aparātam būs nepieciešami elektrodi. To marku vislabāk izvēlēties pēc īpašas tabulas, kurā norādīts metināmā materiāla veids.
Būs nepieciešama arī metināšanas maska. Vislabāk tā, kas uzliekama uz galvas. Modeļi, kas jātur rokā, ir ārkārtīgi neērti.
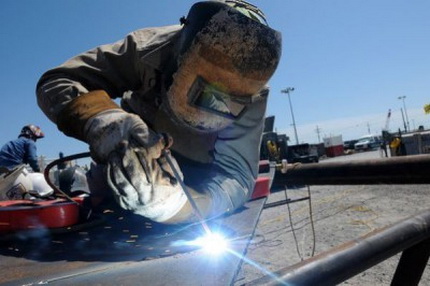
Maskā var būt vienkāršs aptumšots stikls vai tā sauktais 'hameleons'. Pēdējais variants ir priekšroka, jo, parādoties lokam, stikls automātiski aptumšojas.
Jāstrādā tikai speciālā apģērbā, kas pasargā no šļakatām un ultravioletā starojuma. Tas var būt ciešs kokvilnas darba tērps, zābaki vai augstie apavi, brezenta vai gumijoti cimdi.
Elektriskās metināšanas tehnoloģija
Mācīties, kā pareizi metināt detaļas ar elektrisko metināšanu, vislabāk pieredzējušu metinātāju vadībā. Ja kādu iemeslu dēļ tas neizdodas, var mēģināt pašam. Sākumā ir jāorganizē darba vieta. Tas ir ļoti svarīgi, jo metināšana ir augsttemperatūras un tādēļ ugunsbīstams process.
Darbam jāizvēlas darbagalds vai jebkura cita pamatne, kas izgatavota no nedegoša materiāla. Koka galdi un tamlīdzīgi izstrādājumi ir kategoriski aizliegti. Vēlams, lai vietā, kur tiks veikta metināšana, nebūtu viegli uzliesmojošu priekšmetu.
Blakus sev obligāti novietojiet spaini ar ūdeni, lai likvidētu iespējamos aizdegšanās perēkļus. Turklāt jānosaka droša vieta, kur tiks glabāti izlietoto elektrodu atlikumi. Pat vismazākais no tiem var izraisīt ugunsgrēku.
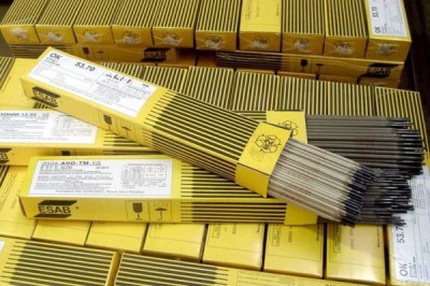
Pirmajiem patstāvīgajiem metināšanas šuvēm ir jāsagatavo nevajadzīgs metāla gabals un jāizvēlas tam elektrodi. Speciālisti iesaka šādos gadījumos izmantot 3 mm stieņus. Mazāks diametrs tiek izmantots plānu lokšņu metināšanai, uz kurām mācīties ir neērti. Lielāka diametra elektrodi prasa augstu iekārtas jaudu.
Sākam ar metāla laukuma tīrīšanu, uz kura atradīsies šuve. Šeit nedrīkst būt rūsas un nekādu piesārņojumu.
Pēc tam, kad detaļa ir sagatavota, paņemam elektrodu un ievietojam to metināšanas aparāta skavā. Tad paņemam "zemējuma" skavu un stingri piestiprinām to pie detaļas. Vēlreiz pārbaudām kabeli. Tam jābūt ievietotam turētājā un labi izolētam.
Tagad ir jāizvēlas metināšanas aparāta darba strāvas jauda. To izvēlas atbilstoši elektroda diametram. Izvēlēto jaudu iestatām uz metināšanas iekārtas paneļa.
Nākamais solis – loka aizdegšana. Lai to izdarītu, elektrods jāpietuvina detaļai aptuveni 60° leņķī un ļoti lēni jāpavada pa pamatni. Jāparādās dzirkstelēm. Tiklīdz tas notiek, viegli pieskaramies ar elektrodu detaļai un tūlīt pat paceļam to ne vairāk kā 5 mm augstumā.
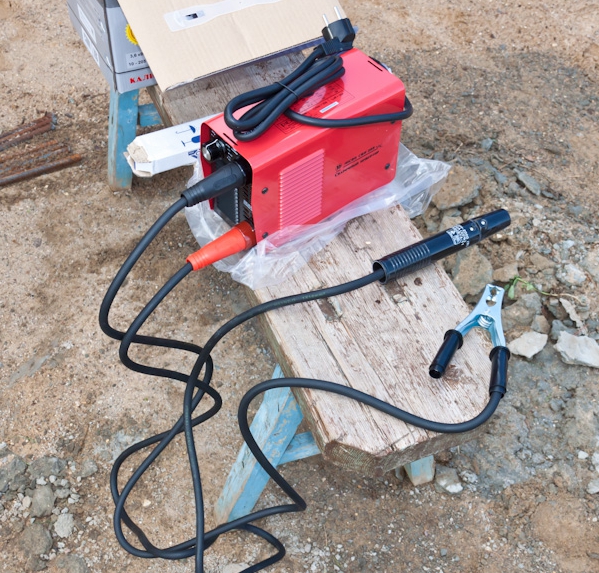
Šajā brīdī iedegas loka, kas jāuztur visā darba laikā. Tās garumam jābūt 3–5 mm. Tas ir attālums starp elektroda galu un sagatavi.
Uzturot loku darba stāvoklī, jāatceras, ka darba procesā elektrods izdeg un kļūst īsāks. Pārmērīgi pietuvinot elektrodu sagatavei, var notikt pielipšana. Šajā gadījumā tas viegli jāpagriež uz sāniem. Loka var arī neiedegties no pirmās reizes. Iespējams, nepietiek ar strāvas stiprumu, tad tas jāpalielina.
Pēc tam, kad iesācējs metinātājs ir iemācījies aizdedzināt loku un noturēt to darba stāvoklī, var sākt uzklāt veltni. Šī ir vienkāršākā no visām operācijām. Aizdedzinām loku un sākam ļoti vienmērīgi un uzmanīgi pārvietot elektrodu pa nākotnes šuvi.
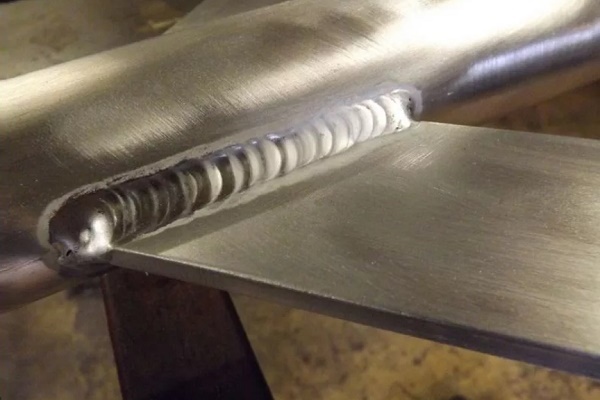
Tajā pašā laikā veicam svārstīgas kustības, kas atgādina pusmēnesi ar nelielu amplitūdu. Mēs it kā sagrābjam izkausēto metālu loka centrā. Tādējādi jāveidojas vienmērīgai šuvei, kas līdzīga veltnim. Uz tās būs nelieli viļņveidīgi metāla izvirzījumi. Pēc šuves atdzesēšanas jānoņem no tās sārņi.
Loka metināšanas metodes – metināšanas veidi
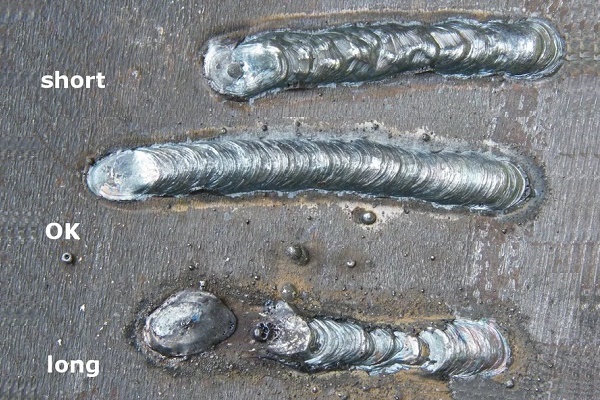
Lai iegūtu kvalitatīvu šuvi, jāiemācās uzturēt un pēc tam arī pārvietot loku. Īpaši ietekmē kvalitāti elektriskā loka garums. Ja tas ir lielāks par 5 mm, to uzskata par garu.
Šajā gadījumā notiek izkusušā metāla azotēšana un oksidēšana. Tas izšļācas pilienos, šuve kļūst poraina un nepietiekami stipra. Ja loka ir pārāk īsa, var rasties nepārmetinājums.
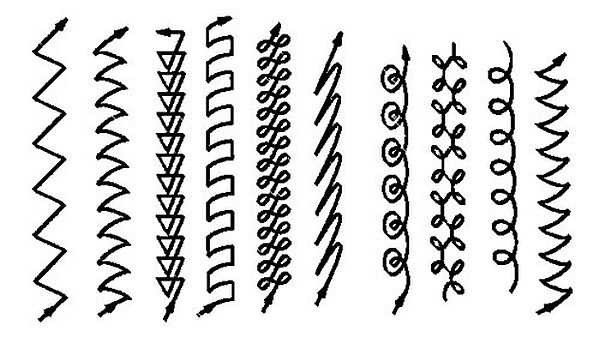
Metināšanas veikšanai tiek izmantotas dažādas metodes. Detalizēti apskatīsim galvenās.
Variants #1: apakšējie sadursavienojumi
Visizplatītākais un vienkāršākais detaļu savienošanas veids. Ja metāla biezums ir līdz 0,8 cm, tiek izmantota divpusējā metināšana. Savienojumiem no metāla, kas plānāks par 0,4 cm, tiek veikta tikai vienpusējā metināšana.
Darbam tiek izvēlēti elektrodi, kuru diametrs ir vienāds ar metāla biezumu. Ja tas pārsniedz 8 mm, metināšana tiek veikta ar malu sagatavošanu. Šajā gadījumā sagatavošanas leņķis ir aptuveni 30°.
Metināšana tiek veikta vairākos piegājienos. Vēlams izmantot noņemamas tērauda vai vara paliktņus, lai izvairītos no caurdegumiem. Pirmais piegājiens tiek veikts ar maza diametra elektrodu, ne vairāk kā 4 mm.
Pirmās šuves veikšanas procesā ļoti svarīga ir tās precizitāte un metinājuma dziļums. Pēc tās uzlikšanas aiz malām nedrīkst būt izkausēta metāla.
Otrajam un visiem nākamajiem piegājieniem izmanto lielāka diametra elektrodu stieņus. Tos izvēlas, lai kvalitatīvi aizpildītu starp malām izveidojušos iedobi.
Elektrodu lēnām pārvieto gar šuvi, vienlaikus veicot svārstību kustības, it kā šūpojot elektrodu no vienas puses uz otru, lai pilnībā aizpildītu tukšumus ar izkausētu metālu.
Variants #2: apakšējie stūru savienojumi
Pieredzējuši metinātāji apgalvo, ka labus rezultātus var sasniegt, ja metina stūrus “laiviņā”. Tas nozīmē, ka savienojamās detaļas tiek uzstādītas 45° vai citā leņķī.
Tādējādi tiek nodrošināta maksimāli kvalitatīva izstrādājuma sieniņu izkausēšana, un samazinās apakšgriezuma un nepietiekamas sakausēšanas risks. Šāda metināšanas metode ļauj vienā piegājienā uzklāt liela šķērsgriezuma šuves.
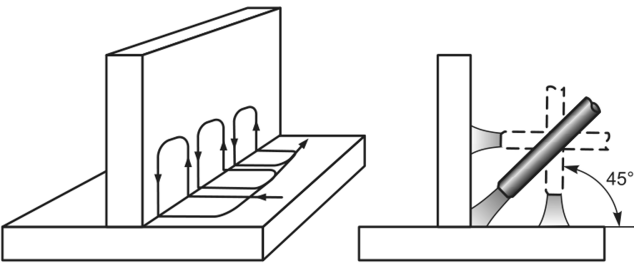
Izšķir divus metināšanas veidus «laiviņā» – simetrisko un asimetrisko:
- Daļu slīpums ir 45°. Iespējamība, ka viena no sienām veidosies uzplūdes vai iegriezumi, ir minimāla. Metināšanu ar reverso un taisno polaritāti veic pie maksimālajām strāvas vērtībām. Veicot metināšanu ar reverso polaritāti, elektriskā loka garumam jābūt minimālam.
- Daļu slīpums 60° vai 30° leņķī – asimetriskā «laiviņa». Šāds variants ir ļoti ērts, ja darbus veic grūti pieejamās vietās, jo elektroda kustības amplitūda ir neliela. Metinātājs virza loku tieši šuves saknē, vienlaikus jāseko, lai tā neizietu ārpus topošās šuves robežām. Tāpat nav atļauts vienā gājienā uzklāt pārāk lielu daudzumu metāla.
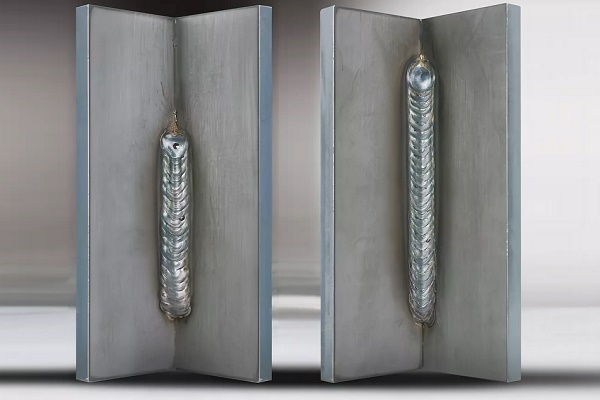
Stūra savienojumi var būt T veida, tāpēc ir jāiemācās pareizi un bez kļūdām metināt metālu ar elektrometināšanu vairākos gājienos.
Viena gājiena izmantošana ir iespējama tikai tad, ja tiek metinātas vienkāršas konstrukcijas ar malām, kas veido 45° leņķi pie stūra šuves. Elektroda diametrs šajā gadījumā nedrīkst pārsniegt metāla biezumu vairāk kā par 0,15–0,3 cm.
Standarta daudzgājienu T veida metināšana tiek veikta šādi. Pirmajam gājienam ņem elektrodu ar lielāku diametru nekā tie, kas izvēlēti nākamajiem gājieniem. Piemēram, tiek izmantots elektrods, kura izmēri svārstās no 0,4 līdz 0,6 cm.
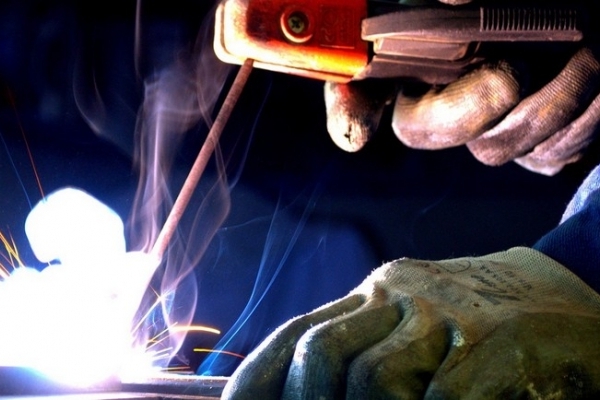
Metināšana tiek veikta vienmērīgi, bez šķērsvirziena svārstību kustībām. Veicot pārējos gājienus, tās obligāti tiek veiktas. Ir svarīgi, lai svārstību amplitūda atrastos pieļaujamās šuves platuma robežās.
Vēl viens būtisks moments. Veicot T veida stūra savienojuma metināšanu, elektriskais loks vienmēr jāaizdedzina uz horizontāli izvietotā plaukta.
Veicot ar savām rokām stūru elektrometināšanu, var izmantot pārklājuma tipa savienojumu. Šajā gadījumā metināmās detaļas atrodas viena uz otras ar pārklājumu. Lokam ar taisno polaritāti metinot jābūt īsam, ar reverso – maksimāli īsam. Loku virza tieši savienojuma saknē.
Metināšanas procesā ar elektrodu jāveic nelielas amplitūdas turp-atpakaļ kustības. Tādā veidā izdosies vienmērīgi uzsildīt visu savienojuma zonu. Šajā gadījumā metināšanas vanna vienmērīgi piepildīsies, un šuve izrādīsies izliekta un pilna izmēra.
Variants #3: vertikālās šuves
Vertikāli vērstas šuves veic tikai ar īsu loku. Darba strāvas stiprumam šajā gadījumā jābūt par 10%–20% mazākam nekā metinot detaļas apakšējā stāvoklī. Šīs prasības ir viegli izskaidrojamas.
Mazāka strāvas stipruma nozīmē, ka izkausētais šķidrais metāls neiztecēs no metināšanas vannas. Mazāka izmēra loka ir ērtāk lietojama.
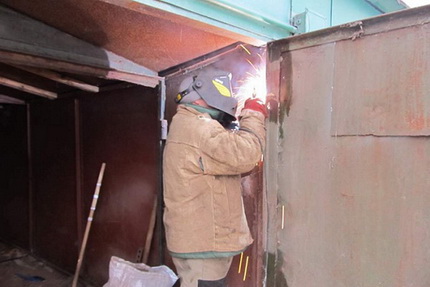
Pieredzējuši metinātāji dod priekšroku vertikālo šuvju metināšanai virzienā no apakšas uz augšu. Loka tiek aizdedzināta nākotnes šuves zemākajā punktā. Pēc tam sagatavo nelielu horizontāli izvietotu platformu, kuras izmēri atbilst nākotnes šuves šķērsgriezumam.
Pēc tam lēnām virziet elektroda stieni uz augšu. Tajā pašā laikā obligāti tiek veiktas kustības pāri savienojumam.
Tie var būt eglītes, leņķa vai pusmēness formā. Pēdējais variants ir visvienkāršākais izpildē. Turklāt ir svarīgi ievērot pareizo elektroda stāvokli. Teorētiski vislabāk tiek veikta metināšana, ja stienis atrodas perpendikulāri šuvei, tas ir, horizontāli.
Saliekamās metinātās šuves tiek raksturotas pēc šādiem kritērijiem:
Prakse rāda, ka šādā elektroda stieņa stāvoklī šķidrais metāls notek pa šuvi. Lai to izvairītos, stieņa slīpuma leņķi izvēlas robežās no 45° līdz 50°. Tas ir optimāls variants vertikālai metināšanai. Metinot detaļas virzienā no apakšas uz augšu, izvēlas elektrodus, kuru diametrs nepārsniedz 0,4 cm.
Variants #4: cauruļvadu detaļas
Mājas apstākļos bieži nākas atcerēties, kā metināt metāla cauruli ar elektrometināšanu. Sāniski detaļai parasti tiek veikta vertikāla šuve, pa apkārtmēru – horizontāla. Tērauda caurules metina gala pret galu. Visas malas obligāti labi tiek izkausētas.
Lai uzpūtieni caurules iekšpusē būtu minimāli, elektrodu novieto pret izstrādājumu leņķī, kas nepārsniedz 45°. Šuves platumam jābūt 0,6-0,8 cm, augstumam – 0,2-0,3 cm.
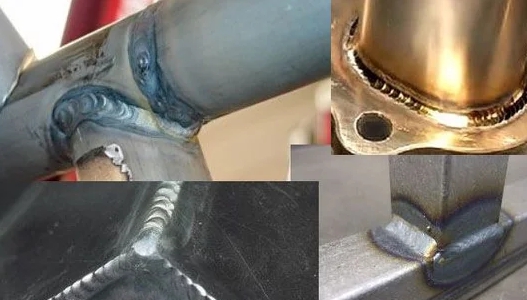
Pirms metināšanas darbu sākšanas savienojamās detaļas rūpīgi tiek notīrītas. Tiek apskatīti caurules gali. Ja tie ir deformēti, tos iztaisno vai apgriež ar cauruļu griezēju. Pēc tam detaļu malas no iekšpuses un ārpuses tiek notīrītas līdz metāla spīdumam vismaz 1 cm attālumā no malas. Tad sāk metināšanu.
Savienojumu metina bez pārtraukuma, līdz tas ir pilnībā sametināts. Negriežamiem cauruļu savienojumiem ar sieniņu biezumu līdz 0,6 mm tiek veikti divi metināšanas gājieni, izstrādājumiem ar sieniņu biezumu no 0,6 līdz 1,2 cm – trīs gājieni, detaļām ar sieniņu biezumu virs 1,9 cm – četri gājieni.
Turklāt katra nākamā šuve tiek uzklāta tikai pēc tam, kad no iepriekšējās ir noņemti izdedži.
Vissvarīgākā ir pirmās šuves kvalitāte. Tās izpildes laikā pilnībā jāizkūst visiem noapaļojumiem un malām. Plaisām, pat vismazākajām, nedrīkst būt. Ja tās ir, tās izkausē vai izcērt. Pēc tam fragments tiek atkārtoti sametināts. Līdzīgi tiek veikta griežamo cauruļu metināšana.
Iespējamie metināto savienojumu un šuvju defekti
Elektriskā metināšana ir sarežģīts process, un ne vienmēr viss norit gludi.
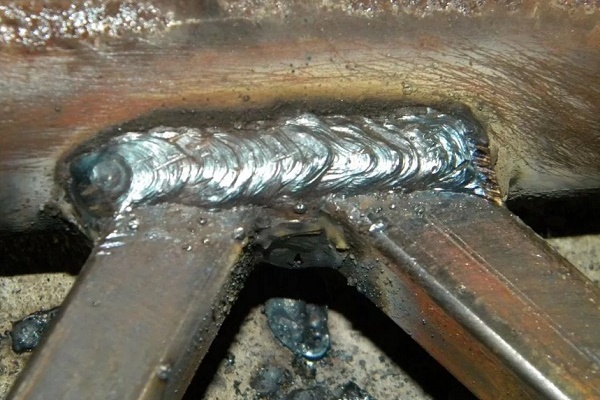
Kļūdu rezultātā darbā šuvēm un savienojumiem var būt dažādi defekti, tostarp:
- Krāteri. Nelieli padziļinājumi metināšanas šuves valnī. Var parādīties loka pārtrūkšanas vai kļūdas šuves gala fragmenta izpildē rezultātā.
- Poras. Metināšanas šuve kļūst poraina detaļu malu piesārņojuma ar rūsu, eļļu u.c. rezultātā. Turklāt porainība var parādīties pie pārāk straujas šuves atdzišanas, liela metināšanas ātruma un strādājot ar neizžāvētiem elektrodiem.
- Iegriezumi. Izskatās kā nelieli padziļinājumi abās šuves valņa pusēs. Parādās, elektrodiem pārvietojoties vertikālās sienas virzienā, metinot stūra savienojumus. Bez tam iegriezumi veidojas, strādājot ar garu loku vai ja metināšanas strāvas vērtības ir pārāk augstas.
- Ieslēgumi no izdedžiem. Metināšanas valnī atrodas izdedžu gabaliņi. Tas var notikt, ja malas ir piesārņotas, metināšanas ātrums ir liels vai metināšanas strāva ir pārāk maza.
Tie ir visbiežāk sastopamie metināšanas šuvju defekti, bet var būt arī citi.
Papildu informācija par vertikālu un horizontālu šuvju metināšanu ar elektrometināšanu ir sniegta šajā rakstā.
Secinājumi un noderīgs video par tēmu
Cauruļu metināšanas īpatnības:
Kā pareizi izvēlēties metināšanas invertoru:
Ja ir vēlme, jebkurš mājas meistars var apgūt metināšanas pamatus. Tas nav nemaz tik sarežģīti. Būs nepieciešama pacietība, precizitāte un, protams, precīza visu instrukciju izpilde. Viss būs daudz vienkāršāk, ja jaunas prasmes apgūšanas process noritēs pieredzējuša speciālista vadībā.
Vai Jums ir personīga pieredze detaļu savienošanā ar elektrometināšanu? Vai vēlaties dalīties ar uzkrātajām zināšanām vai uzdot jautājumus par tēmu? Lūdzu, atstājiet komentārus un piedalieties diskusijās – atsauksmju forma atrodas zemāk.
 Kā tiek veikta polietilēna cauruļu sadurmetināšana: instrukcija darbu veikšanai
 Metināšanas aparāts polietilēna caurulēm: kuru labāk iegādāties un kā pareizi lietot
 Polipropilēna cauruļu lodēšanas temperatūra: galvenie posmi pašmetināšanā + vērtību tabula
 Kā metināt vertikālās un horizontālās šuves ar elektrometināšanu: soli pa solim instrukcijas
 Cik maksā gāzes pieslēgšana privātmājai: gāzes piegādes organizācijas cena
 Labākās veļas mazgājamās mašīnas ar žāvēšanu: modeļu vērtējums un padomi pircējiem
 Kas ir gaismas krāsu temperatūra un nianses, izvēloties lampu temperatūru savām vajadzībām
 Gāzes kolonnas nomaiņa dzīvoklī: nomaiņas dokumentālā noformēšana + pamatnormas un prasības
Paldies! Uzzināju daudz noderīga sev. Kā pareizi veikt kvadrātveida cauruļu metināšanu 90 grādu leņķī?
Noderīgs video, manuprāt, īpaši amatieriem.
Paldies! Bija ļoti interesanti iepazīties.
Paldies par informāciju.