Kā metināt vertikālās un horizontālās šuves ar elektrometināšanu: soli pa solim instrukcijas

Elektrometināšana ir tehnoloģija metālu struktūras savienošanai, karsējot un kausējot ar elektrisko loku. Tā ir plaši izplatīta dažādās tautsaimniecības jomās, tostarp privātajā sektorā.
Būtībā ar šo metodi var metināt jebkurus metālus, ņemot vērā elektriskā loka temperatūru (7000–8000 grādu). Bet pirms pievērsties šai tehnoloģijai, būs jāapgūst, kā metināt vertikālo šuvi ar elektrometināšanu, un jāsaprot horizontālās šuves iegūšanas tehnika.
Raksta saturs:
Metinātās šuves: vispārīgas definīcijas
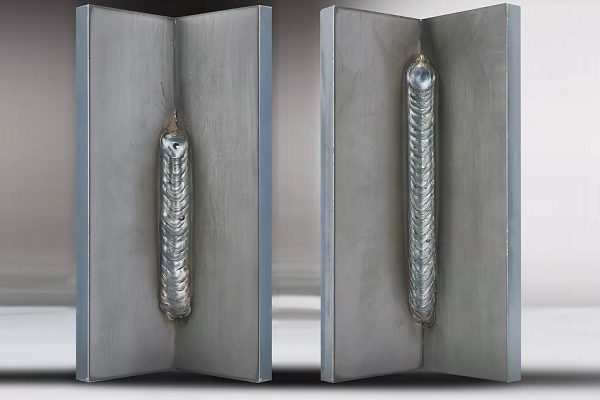
Metālu metināšanas tehnoloģija ir cieši saistīta ar jēdzienu – metinātā šuve. Tā veidojas metāla, kas izkausēts ar loka elektrometināšanu, sacietēšanas procesā.
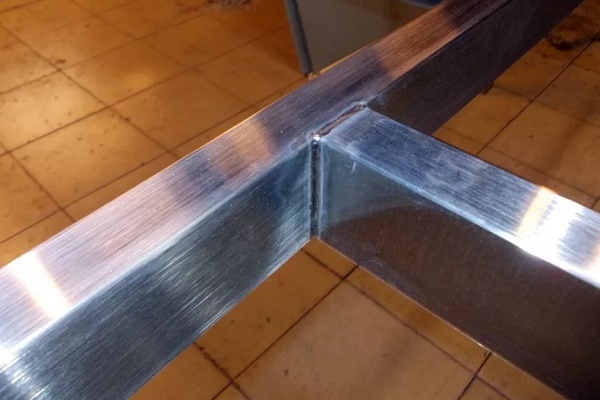
Atkarībā no metinājuma izpildes vietas šuve var būt horizontāla vai vertikāla. Turklāt šuves telpiskais izvietojums var būt apakšējais, sānu, augšējais.
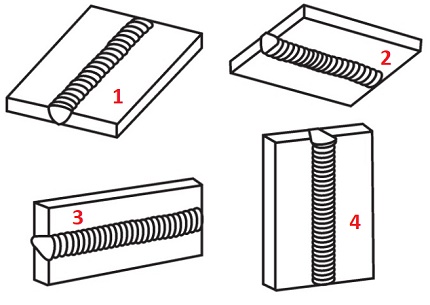
Vienkāršākā un vieglāk izpildāmā ir metināto šuvju ieklāšana apakšējā horizonta plaknē. Šādos apstākļos izkusušo metālu var salīdzinoši viegli kontrolēt.
Atlikušie šuvju izvietojuma varianti telpā (sānu un augšējais) tiek uzskatīti par tehnoloģiski sarežģītiem izpildei, prasot metināšanas tehnikas apguvi un atbilstošas pieredzes iegūšanu.
Kā metināt vertikālo šuvi?
Metināšanas kontroles sarežģītība vertikālās šuves izveides apstākļos ir saistīta ar parastu fizikālu parādību – gravitācijas spēku. Tas iedarbojas uz izkausētā metāla masu, kas, būdama šķidrā stāvoklī, tiecas uz leju.
Šeit profesionāla metinātāja darbības ir neļaut izkausētajai masai atdalīties no metināšanas vietas. Šādu rezultātu palīdzēs sasniegt stabila degoša elektriskā loka, kas tiek turēta minimāli pieļaujamā attālumā no elektroda gala līdz metināšanas vannai.
Tehnika no apakšas uz augšu
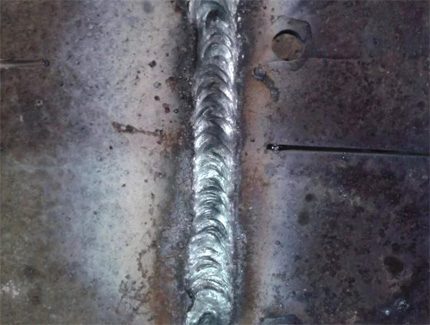
Vertikālo savienojumu parasti metinā, virzot elektrodu no apakšējā punkta uz augšējo. Šāds maršruts nodrošina stabilāku kontroli, un elektriskā loka pārliecinoši notur vannu ar kausējumu, novēršot izplūšanu. Tieši atgājienā no apakšas uz augšu izdodas izveidot maksimāli kvalitatīvu vertikālo šuvi.
Protams, pirms vertikālās šuves metināšanas uzsākšanas jāsagatavo savienojuma robežas, jāapstrādā atbilstoši tehniskajām prasībām. Metināšanas aparāts ir jānoregulē atbilstoši metināšanas apstākļiem (jāiestata strāva, jāizvēlas elektrods).
Sākotnēji pa savienojuma līniju tiek veikti vairāki punktveida "satveršanas" metinājumi – metināšana ar īsu šuvi (1 – 2 cm). Šādu darbību mērķis ir novērst sildīšanas procesā metināmo daļu nobīdi temperatūras deformācijas dēļ.
Veicot vertikālo sadurmetināšanu, elektroda turēšanas leņķis attiecībā pret plakni, uz kuras tiks uzklāta šuve, tiek noturēts 45–90º robežās.
Metinātāja instrukcija nosaka šādas darbības:
- Ar elektroda pieskārienu metālam tiek iedegta loka.
- Tiek veikti «satvērieni» 3–4 punktos gar sadurvietas līniju no tās vidus uz malām.
- Metināšana sākas sadurvietas līnijas apakšējā punktā.
- Elektroda kustība ir vērsta uz augšu, metināšanas vanna tiek noturēta darba zonā.
Elektrods jāpārvieto ar mērenu ātrumu. Galvenais ātruma kritērijs – optimāla metināšanas vannas izkausējuma daudzuma veidošanās.
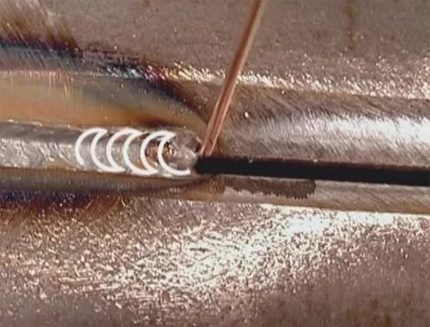
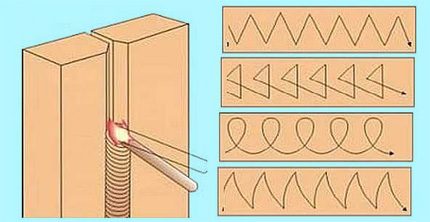
Vienlaikus ar elektroda vertikālo kustību ir pieļaujamas šķērsvirziena zigzaga kustības «pusmēness», «eglītes» vai cita «raksta» veidā. Tomēr šķērsvirziena kustības tehnika šķiet aktuāla tikai metāliem, kuru sienas biezums pārsniedz 4 mm.
Metālu ieteicams metināt ar vertikālo šuvi vienā gājienā bez apstāšanās. Iesācējiem metinātājiem tas šķiet sarežģīti. Tomēr pieredze tiek ātri iegūta.
Tehnika no augšas uz leju
Pieredzējuši metinātāji bez grūtībām izpilda vertikālo šuvi, pārvietojot elektrodu no augšas uz leju. Kāda ir šādas operācijas veikšanas viltība?
Viss ir vienkārši: aizdedzinot elektrisko loku, elektrodu novieto attiecībā pret darba plakni 90º leņķī. Tiklīdz metāls loka veidošanās punktā sāk kust, elektroda iestatīšanas leņķi maina uz 15–20º, nedaudz nolaižot turētāju.
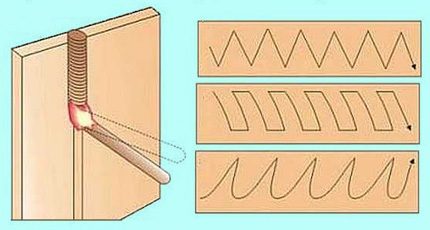
Elektroda vadīšana gar biezu sienu metālu sadurvietas līniju tiek veikta ar šķērsvirziena zigzagiem «zāģveida» vai «taisnstūra» formā. Daži metinātāji izmanto «viļņveida» izkausējuma sadales metodiku.
Tikmēr vertikālās šuves veidošanas veids no augšas uz leju rada metinātājam lielas grūtības. Tomēr, pēc daudzu speciālistu domām, šāda veida metināšana dod labāku rezultātu kvalitātes rādītāju ziņā.
Horizontālās šuves metināšanas tehnoloģija
Horizontālās šuves metināšanas specifika ir praktiski tāda pati kā vertikālajai. Tehniskās nianses – atkal elektroda iestatīšanas leņķu manipulēšana.
Kustības virziens sadurmetināšanas procesā var tikt izvēlēts no tās galējā kreisā punkta līdz galējam labajam punktam vai otrādi. Konkrēto virziena izvēli nosaka metinātājs, pamatojoties uz personīgo ērtību.
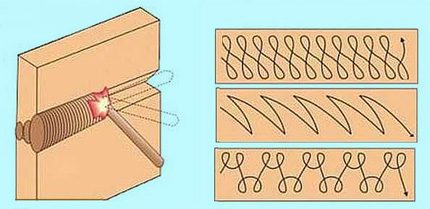
Bet kā pareizi metināt horizontālu šuvi ar elektrometināšanu, lai novērstu kausējuma izplūšanu no rievas gravitācijas spēka dēļ?
Šeit metinātājam jāizvēlas tāda elektroda pozīcija, kurā elektriskā loka degšanas spēks būtu līdzvērtīgs metāla pilienu gravitācijas spēkam. Iespējams, būs jāregulē strāvas stiprums un eksperimentāli jāatrod optimālais elektroda pārvietošanas ātrums.
Parasti horizontālās šuves metināšanu veic nepārtraukti līdz pilnīgai pabeigšanai. Tomēr, ja neizdodas kontrolēt kausējumu (metināšanas vannu), var mēģināt mainīt tehniku – pāriet uz gājienu ar periodisku loka dzēšanu.
Visas šīs smalkumus apgūst, gūstot pieredzi metināšanas darbu veikšanā. Tāpēc nevajag krist izmisumā, ja no pirmajiem mēģinājumiem nekas neizdodas.
Horizontālas šuves vajadzīgā platuma un metinājuma dziļuma veidošanu parasti panāk, rūpīgi pārvietojot elektroda degošo galu šķērsvirzienā no vienas savienojamās detaļas malas līdz otras malai.
Metinot metālus, kuru biezums ir līdz 4 mm, tiek izmantoti dažādi elektroda šķērsvirziena kustības "zīmējuma" varianti. Konkrētu ieteikumu šajā ziņā nav. Galvenais – iegūt nepieciešamo šuves platumu un metinājuma dziļumu.
Elektriskais loks: optimālā garuma kontrole
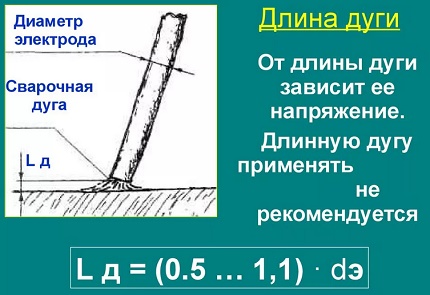
Atstarpi starp elektroda karsto galu un metāla plakni, kas ir pietiekama, lai izveidotos elektriskā izlāde, sauc par loka garumu. Viena no svarīgākajām metinātāja instrukcijas pamatvērtībām ir optimālā loka garuma kontrole.
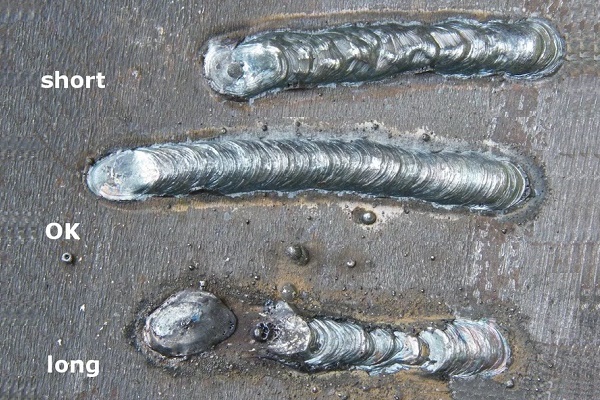
Teorētiski metināšanas režīmā var iegūt trīs loka spraugas:
- īsa (1 – 1,5 mm);
- gara (3,5 – 6 mm);
- normāla (2 – 3 mm).
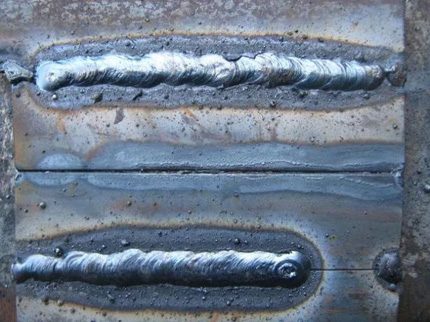
Īsa loka degšanas režīmam raksturīga ir nepietiekama metāla sasilšana platumā. Šādos gadījumos šuves malās ir novērojams tā sauktais "iegriezums" – neliels padziļinājums. Šāda defekta klātbūtne liecina par zemu metinājuma šuves kvalitāti.
Gara loka metināšanas režīmu parasti pavada tā periodiska dzēšana. Šeit tiek novērota neliela metāla sasilšana dziļumā. Par labu šuves kvalitāti arī nav ko teikt.
Tādējādi paliek vienīgais variants, uz kuru jāorientējas iesācējam metinātājam – normāls loka garums, kuram jābūt ne vairāk kā Ld = 0,5-1,1 * De (Ld – loka garums; De – elektroda diametrs).
Elektroda stāvokļa vadība
Metināšanas procesu var veikt, elektrodu turot slīpi uz priekšu, slīpi atpakaļ vai taisnā leņķī. Izmantojot jebkuru no šiem trim tehnoloģiskajiem paņēmieniem, metinātājs spēj izveidot šuves dažādos darba apstākļos.
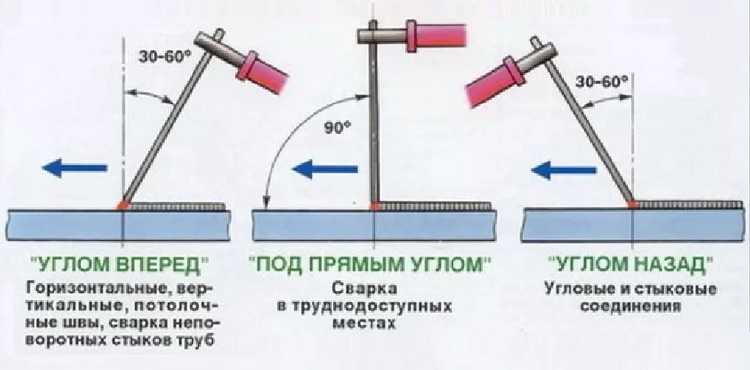
Tā, paņēmienu «slīpi uz priekšu» tradicionāli izmanto elementu savienošanai ar horizontālām un vertikālām šuvēm, detaļām atrodoties augšpusē (griestu metināšana). Šo pašu tehniku veiksmīgi izmanto arī negriežamu cauruļu savienojumu metināšanai vai, būvējot paštaisītu krāsni no gāzes balona.
Turot elektrodu stingri taisnā leņķī (90º), metinātājs nodrošina darbu veikšanu grūti pieejamās vietās. Visbeidzot, «slīpi atpakaļ» tehnika ļauj kvalitatīvi veikt metināšanas darbus uz stūra savienojumiem.
Uzstādot elektrodu «slīpi uz priekšu», parasti strādā ar plānsienu metāliem. Šādā elektroda stāvoklī iegūst platu, maza dziļuma šuvi. Biezsienu metāliem, gluži pretēji, cenšas izmantot «slīpi atpakaļ» tehniku, nodrošinot metāla sasilšanu līdz pietiekamam dziļumam.
Strāvas parametri un elektroda pārvietošana
Strāvas stiprums un elektroda kustības ātrums – būtiski faktori, kas ietekmē šuves kvalitāti. Metināšana ar lielu strāvu saistīta ar metāla sasilšanu līdz lielam dziļumam, kas ļauj palielināt elektroda kustības ātrumu. Optimālā strāvas un elektroda kustības ātruma attiecībā iegūst vienmērīgu, kvalitatīvu šuvi.
Strāvas, elektroda un metāla biezuma atbilstības tabula
| Strāvas stiprums, A | Elektroda diametrs, mm | Metāla biezums, mm |
| 35-50 | 1,6 | 1-2 |
| 45-80 | 2 | 2-3 |
| 65-100 | 2,5 | 3-4 |
| 85-150 | 3 | 4-5 |
| 125-200 | 4 | 5-6 |
Pārvietojot elektrodu ar noteiktu ātrumu, jāņem vērā loka jauda. Pārāk ātra elektroda padeve pie mazas jaudas nespēs nodrošināt pietiekamu uzkarsēšanas temperatūru.
Rezultātā neizdosies metālu izkausēt līdz vajadzīgajam dziļumam. Šuve vienkārši «gulēs» uz virsmas, tikko «satverot» malu robežas.
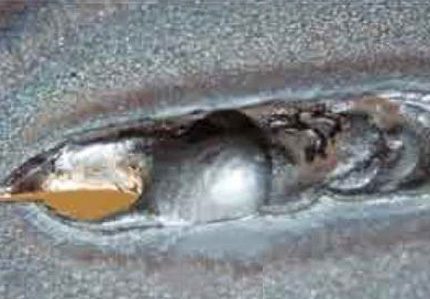
Turpretī, pārmērīgi lēnas elektroda kustības apstākļos rodas pārkaršanas atmosfēra, kas apdraud metāla deformāciju metinājuma līnijā. Ja metāla elementi ir plānsieni, jaudīgs loks vienkārši caurdedzinās metālu.
Veiksmīgi praktizēties iesācēja metinātāja jomā un uzlabot šuvju izpildes prasmes var, izgatavojot krāsni uz atstrādāto eļļu, kuras korpusa pamatā ir metāla caurule. Iesakām iepazīties ar noderīgu informāciju.
Instrukcija iesācēju metinātājam
Metināšanas darbus drīkst veikt, tikai izmantojot atbilstošu ekipējumu.
Standarta komplektā ietilpst:
- Jaku, bikses, cimdus, apavus no nedegošiem, izturīgiem, stipriem materiāliem.
- Galvassegu, kas pilnībā nosedz galvas aizmugurējo daļu.
- Speciālu sejas un acu aizsargmasku.
Metināšanas veikšanai jāizmanto derīgs aparāts, kura elektriskā daļa ir nosegta ar uzticamu korpusu. Aparāta sastāvā esošajiem elektriskajiem kabeļiem jābūt ar neskartu izolāciju un jāatbilst ierīces elektriskajiem parametriem.
Metinātāja darba vieta ir jāaprīko ar darba galdu, gaismas avotiem, zemējuma kopni, aizsardzības līdzekļiem pret elektriskās strāvas triecienu un ugunsdrošības līdzekļiem.
Un vēl pirms darbu uzsākšanas rūpīgi jāizpēta elektrometināšanas noteikumi, jāapskata un jāapgūst savienojumu izpildes metodes un varianti.
Secinājumi un noderīgs video par tēmu
Piedāvājam noskatīties metināšanas video praktikumu: kā tiek metinātas horizontālās un vertikālās šuves:
Nav obligāti jābūt profesionāla metinātāja kvalifikācijai, bet vēlams pārvaldīt metināšanas tehniku. Pateicoties esošajām metināšanas prasmēm, cilvēkam rodas vairāk iespēju dažādu sadzīves projektu īstenošanai.
Ja ir vēlme apgūt tehnoloģiju, to var izdarīt jebkurā laikā, un praktiskā pieredze palīdzēs apgūt darbu veikšanas tehniku augstā līmenī.
Vēlaties pastāstīt par savu pieredzi metināto šuvju izpildē? Zināt procesa nianses, kas nav minētas rakstā? Rakstiet, lūdzu, komentārus zemāk esošajā blokā.
 Elektrometināšana iesācējiem: metināšanas darbu nianses un galveno kļūdu analīze
 Cik maksā gāzes pieslēgšana privātmājai: gāzes piegādes organizācijas cena
 Labākās veļas mazgājamās mašīnas ar žāvēšanu: modeļu vērtējums un padomi pircējiem
 Kas ir gaismas krāsu temperatūra un nianses, izvēloties lampu temperatūru savām vajadzībām
 Gāzes kolonnas nomaiņa dzīvoklī: nomaiņas dokumentālā noformēšana + pamatnormas un prasības