Viss par tērauda caurulēm: tehnisko raksturlielumu un montāžas nianšu apskats

Rūpniecībā un sadzīvē tērauda caurules tiek ļoti plaši izmantotas. Tās izmanto slēgtu un atvērtu komunikāciju ierīkošanā, kas piegādā gāzes un šķidrumus uz sadales stacijām. Ar tērauda izstrādājumu palīdzību aizsargā barošanas un signālu kabeļus aviācijā un automobiļu rūpniecībā.
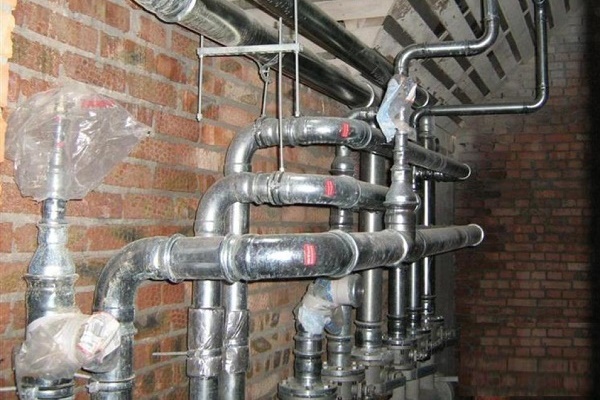
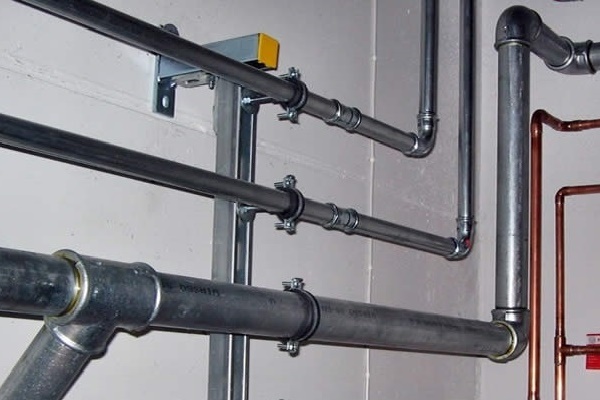
Tērauda caurules vairākās jomās pilda konstrukcijas un dekoratīvo elementu funkciju. Sadzīvē no tām tiek samontētas ūdensapgādes un apkures sistēmas. Produkcijai ir augstas fizikālās īpašības, tā iztur ievērojamas ekspluatācijas slodzes un uzticami kalpo daudzus gadus.
Raksta saturs:
Tērauda markas ražošanai
Tērauda cauruļu ražošanā rūpnieciskajā ražošanā izmanto šādus izejvielu veidus:
- oglekļa tērauds st 3, st 10-20, st17g1s-u – elektrometinātām universālām vispārējas nozīmes caurulēm;
- tērauds 20-10 – karsti velmētu bezšuvju cauruļu izgatavošanai;
- tērauds 20 – aukstās deformācijas cauruļu materiālam;
- korozijizturīgs tērauds 12H18N12T, 12H18N10T, 08H18N10T – caurulēm, kas pieprasītas enerģētikā un ķīmiskajā rūpniecībā.
Mazleģētie tērauda veidi ir ar labām mehāniskajām īpašībām un pieejamu cenu. Leģējošās piedevas pozitīvi ietekmē tērauda fizikālās īpašības, uzlabo stingrību un plastiskumu, padara materiālu izturīgāku un noturīgāku pret augstām temperatūrām un atmosfēras korozijas izpausmēm.
Tomēr leģētā tērauda izmaksas ir nedaudz augstākas, un no tā izgatavotās caurules vienmēr tiek vērtētas nedaudz dārgāk. Pēc leģētības līmeņa tērauds tiek iedalīts trīs klasēs.
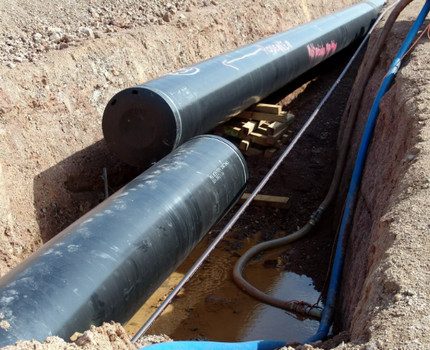
Mazleģēts materiāls sastāvā satur ne vairāk kā 2,5% dažādu piedevu. Vidēji leģētos veidos šis rādītājs svārstās no 2,5% līdz 10%. Augsti leģētajās šķirnēs komponentu daudzums, kas uzlabo metāla pamatīpašības, ir no 10% līdz 50%.
Pavisam ir 14 veidu augsti leģētu tērauda sakausējumu ar dažādām īpašībām. Vispieprasītākie ir materiāli, kas uzrāda labu izturību pret dažādām korozijas parādībām un spēj efektīvi darboties, neiznīcinot struktūru ārkārtīgi augstās temperatūrās.
Tērauda cauruļu izgatavošana: galvenās metodes
Caurules no tērauda izgatavo vairākos veidos.
Visizplatītākie izgatavošanas varianti ir:
- elektrometinātas ar taisnu šuvi;
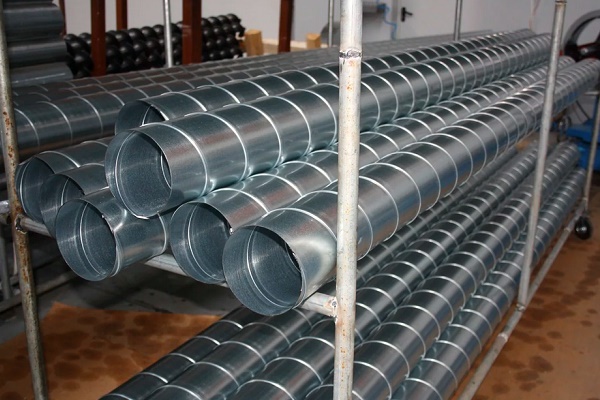
- elektrometinātas ar spirālveida šuvi;
- karsti deformētas bez šuves;
- auksti velmētas bez šuves.
Piemērotas metāla apstrādes metodes izvēle ir atkarīga no izejvielu kvalitātes un ražotāja rīcībā esošā aprīkojuma.
Atsevišķs standarts reglamentē ūdensgāzes caurules. Tomēr tas notiek nevis tāpēc, ka šim materiālam būtu īpaša izgatavošanas metode, bet tikai izmantošanas jomas dēļ.
Būtībā šāda tipa caurules ir universāls elektrometināts izstrādājums ar taisnu šuvi. Parasti šādu veidu izmanto sakaru sistēmās ar mērenu spiedienu.
Kā tiek izgatavotas elektrometinātas taisnšuvju caurules?
Sarullēta blīvā ruļļī tērauda loksne (štrīps) tiek atritināta un sagriezta gareniskās sloksnēs vajadzīgā garumā un platumā. Iegūtie fragmenti tiek sametināti bezgalīgā lentā, tādējādi nodrošinot ražošanas nepārtrauktību.
Pēc tam lentu deformē veltņos un pārvērš sagatavi par izstrādājumu ar apaļu šķērsgriezumu un atvērtām malām. Savienojošo šuvi metina ar loka metodi, indukcijas strāvām, plazmu, lāzeru vai elektronu stariem.
Pēc visām manipulācijām apaļo tērauda cauruli kalibrē veltņos un veic delikātu nebojošu kontroles pārbaudi šuves stiprībai un integritātei ar ultraskaņu vai virpuļstrāvām. Ja testēšanas procesā netiek atklātas kļūdas, sagatavi sagriež plānotā garuma fragmentos un nosūta uz noliktavas telpu.
Elektrometinātu spirālšuvju tipu ražošana
Tērauda spirālšuvju cauruļu ražošana notiek pēc tāda paša principa kā taisno šuvju caurulēm, tikai izstrādājumu izgatavošanai tiek izmantoti vienkāršāki mehānismi. Galvenā atšķirība ir tā, ka sagriezto tērauda lentu ar veltņu palīdzību sarullē nevis caurulē, bet spirālē. Tas nodrošina augstu savienojuma precizitāti visos posmos.
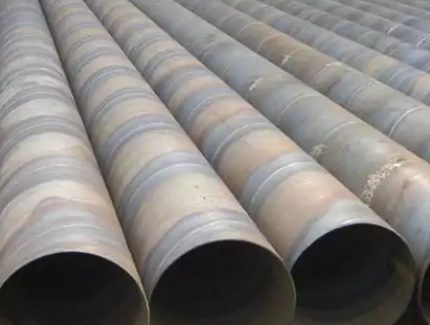
Spirālšuve tiek uzskatīta par uzticamāku un piešķir caurulei paaugstinātu stiepes izturību. Trūkumos ietilpst palielināts šuves garums, kas prasa papildu izdevumus metināšanas materiāliem un vairāk laika savienošanai.
Karsti deformētu bezšuvju izstrādājumu izgatavošana
Kā sagatavi bezšuvju (viengabala velktas) tērauda caurules izveidei ar karstās deformācijas metodi izmanto monolītu cilindriskas formas sagatavi.
To augstā temperatūrā sakarsē rūpnieciskā krāsnī un izlaiž caur caurduršanas presi. Aparāts pārvērš izstrādājumu par uzmavu (dobu cilindru), un sekojoša apstrāde ar vairākiem veltņiem piešķir elementam nepieciešamo sieniņu biezumu un piemērotu diametru.
Pēdējā posmā karsto tērauda cauruli atdzesē, sagriež atbilstoši noteiktiem parametriem un nodod gatavās produkcijas noliktavā.
Auksti deformētu cauruļu ražošanas īpatnības
Aukstās deformācijas metodes bezšuvju tērauda cauruļu ražošanas sākuma posms ir identisks «karstajam» variantam. Tomēr pēc izlaišanas caur caurduršanas staciju uzmavu nekavējoties atdzesē un visas pārējās darbības veic aukstā vidē.
Kad caurule ir pilnībā izveidota, to obligāti atkvēlina, vispirms uzsildot līdz tērauda pārkristalizācijas temperatūrai, un pēc tam atkal atdzesējot. Pēc šādām darbībām palielinās struktūras viskozitāte, un metālu atstāj iekšējie spriegumi, kas neizbēgami rodas aukstās deformācijas laikā.
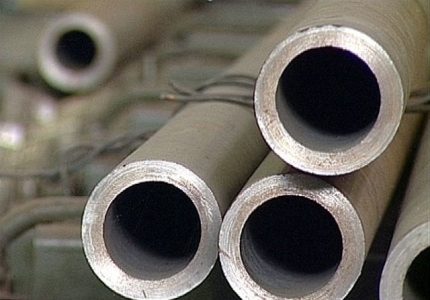
Pašlaik tirgū ir pieejamas bezšuvju auksti velmētas caurules ar sieniņu biezumu no 0,3 līdz 24 mm un diametru no 5 līdz 250 mm. To priekšrocības ietver augstu hermētiskuma līmeni un spēju izturēt augstu spiedienu.
Šķērsgriezuma un pārklājuma veidi
Pēc šķērsgriezuma veida tērauda cauruļu elementi tiek iedalīti apaļos un profilētos. Apaļie ir universāla tipa, ar visplašāko gradāciju pēc atveres diametra un sieniņu biezuma. Tie tiek ražoti tikai rūpnieciskos apstākļos no tērauda sakausējumiem un dažādām piedevām, kas uzlabo materiāla fizikālās īpašības.
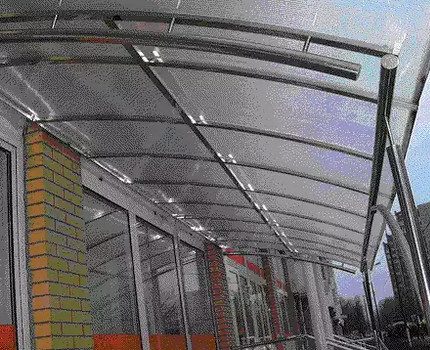
Pielietojuma spektrs aptver gandrīz visas rūpniecības un sadzīves jomas. Dažādu diametru apaļās tērauda caurules izmanto naftas un gāzes transportēšanai, uzticamas izolācijas aprīkošanai jebkuras sarežģītības un izmēra komunikāciju sistēmās, vieglu būvju un dažādu ārējā un iekšējā dekora elementu izveidošanai.
Profilētas caurules ir progresīvs būvniecības metāla velmējumu veids ar ovālu, kvadrātveida vai taisnstūra šķērsgriezumu. Tās ražo no mazleģēta un oglekļa tērauda, retāk no nerūsējošā tērauda, ar auksto vai karsto deformāciju no taisnšuves apaļkalibra elektrometinātas sagataves.
Formēšana tiek veikta, izlaižot detaļu caur ruļļiem, kas nodrošina nepieciešamo šķērsgriezumu.
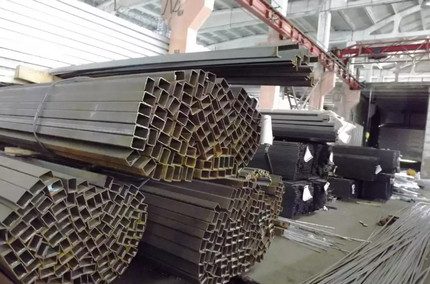
Gatavās tērauda caurules pārbauda metinājuma šuves viengabalainību un pakļauj papildu termiskai apstrādei, kas ļauj novērst iekšējo mehānisko spriegumu. Pēc tam tās sagriež atbilstoši nepieciešamajiem izmēriem. Lai uzlabotu tērauda cauruļu fizikālās īpašības, uz tām uzklāj aizsargpārklājumu.
Pie vispieprasītākajiem veidiem pieder:
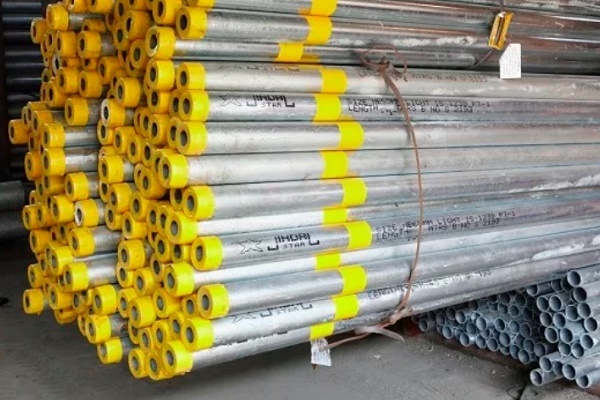
- cinkošana (aukstā vai karstā);
- polietilēna daudzslāņu vai ekstrudētais;
- epoksīda-bituma;
- cementa-smilts.
Cinkošana aizsargā caurules no korozijas, polietilēna pārklājums rada uz virsmas blīvu, necaurlaidīgu slāni un novērš metāla struktūras iznīcināšanu, bituma-epoksīda pārklājums samazina klejojošo strāvu ietekmi, bet cementa-smilts pārklājums aizsargā iekšējo virsmu no bioloģiskās aizaugšanas.
Tērauda cauruļu standarti un izmēri
Tērauda velmējuma caurulēm pastāv īpaši standarti un GOST. Šie parametri apraksta izstrādājuma izgatavošanas veidu, tā pamatizmērus, šķērsgriezumu un sienas biezumu. Pamatojoties uz šo informāciju, tiek noteikta konkrētās detaļas izmantošanas joma.
Parametri metinātiem izstrādājumiem ar taisnu šuvi
Elektrometinātu cauruļu ar taisnu šuvi ražošanu regulē GOST 10704-91. Saskaņā ar tā informāciju izstrādājuma ārējais diametrs ir 10-1420 milimetri, bet sienu biezums svārstās no 1 līdz 32 milimetriem.
Armatūra, kuras diametrs nepārsniedz 426 milimetrus, ir mērīta un nemērīta garuma. Īpašos gadījumos tiek izgatavotas caurules ar stiprāku, pastiprinātu šuvi, bet tām ir atsevišķs īpašs standarts – GOST 10706.
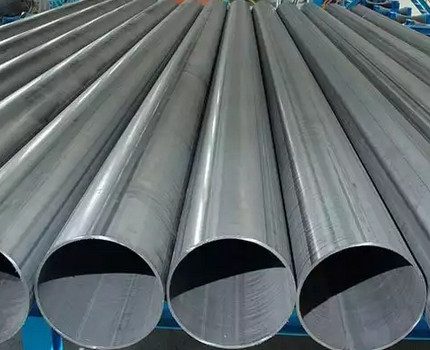
Šāda veida caurules visbiežāk izmanto tehnoloģisko komunikāciju sistēmu ierīkošanai ar mērenu spiedienu un praktisku, ērtu un vieglu dažāda mērķa metāla konstrukciju izveidei.
Reglaments elektrometinātām spirālšuvju caurulēm
Elektrometinātu spirālšuvju cauruļu ražošana notiek saskaņā ar GOST 8696-74. Šādu izstrādājumu ārējais diametrs ir 159–2520 milimetri, sienu biezums svārstās no 3,5 līdz 25 milimetriem, un garums ir 10–12 metri.
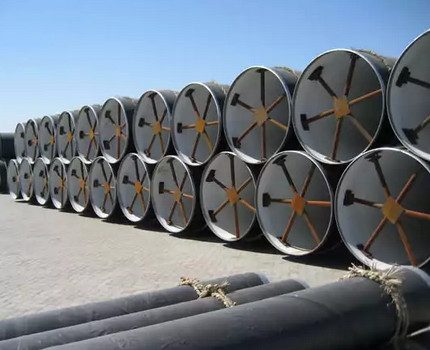
Šādā veidā izgatavotās caurules izceļas ar lielāku izturību un spēj izturēt augstu spiedienu. Standarts ļauj tās izmantot gan sadzīves, gan rūpnieciskām vajadzībām, lai izveidotu uzticamas, hermētiskas un ekspluatācijā stabilas komunikāciju sistēmas.
Prasības karsti deformētiem bezšuvju izstrādājumiem
Standarti bezšuvju karsti deformētām caurulēm ir aprakstīti GOST 8732-78. To sieniņu biezums ir 2,5–75 milimetri, un diametrs svārstās no 20 līdz 550 milimetriem. Garumā, gan mērītā, gan nemērītā, izmērs svārstās no 4 līdz 12,5 metriem.
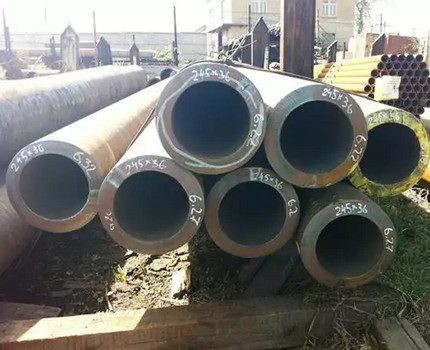
Šāda veida caurules izmanto ļoti toksisku vielu transportēšanai ķīmiskajā ražošanā. Šuves neesamība garantē, ka nevar rasties noplūde un kaitīgas vielas nevar nonākt zemē vai atmosfērā.
Spēja viegli izturēt pastāvīgu augstu spiedienu padara bezšuvju caurules aktuālas naftas pārstrādes un gāzes rūpniecībā.
Standarti auksti deformētām bezšuvju caurulēm
Tērauda auksti velmētas caurules ražo saskaņā ar GOST 8734-75. Armatūras ārējais diametrs svārstās no 5 līdz 250 milimetriem, un sieniņu biezums ir 0,3–24 milimetri. Produkciju ražo nemērītā garumā no 1,5 līdz 11,5 metriem un mērītā garumā no 4,5 līdz 9 metriem.
Bezšuvju tērauda caurules, kas radītas ar aukstās deformācijas metodi, demonstrē augstu izturību, ekspluatācijas stabilitāti un uzticamību visā izmantošanas periodā.
Ūdensgāzes vadu produkcijas īpašības un raksturojums
Gāzes un ūdensvada caurules ražo saskaņā ar GOST 3262-75 noteikumiem. Atsevišķā standartā šis metāla velmējumu veids tiek izdalīts tikai tā šaurākā pielietojuma jomas dēļ.
Izstrādājuma ārējais diametrs ir 10,2–165 milimetri, un sienu biezums svārstās no 1,8 līdz 5,5 milimetriem. Izmēru diapazons neizmērītam un izmērītam garumam ir vienāds – no 4 līdz 12 metriem.
Standarts paredz ražošanu ne tikai parastajām, bet arī cinkotajām ūdensgāzes vadu caurulēm.
Tērauda cauruļvadu montāža: galvenās metodes
Uzticamas, izturīgas un precīzi strādājošas komunikāciju sistēmas no tērauda caurulēm montāžas process prasa ievērojamas darbaspēka izmaksas, lielu laika daudzumu un specifisku profesionālu instrumentu pieejamību.
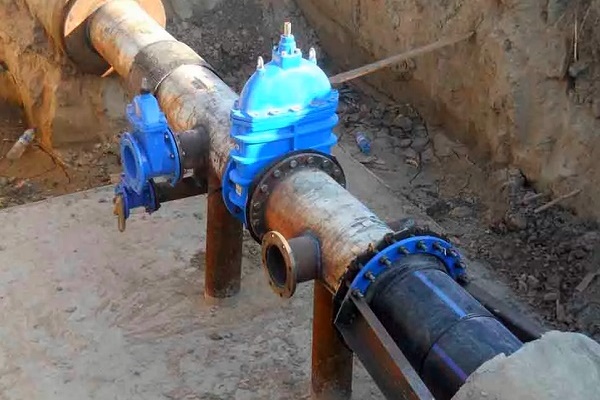
Materiāla sadalīšana vajadzīgā garuma segmentos tiek veikta ar cauruļu griezēju palīdzību. Savienošana parasti tiek veikta trīs veidos: metināšanas, vītņu un atloku veidos.
Savienojums ar metināšanas metodi
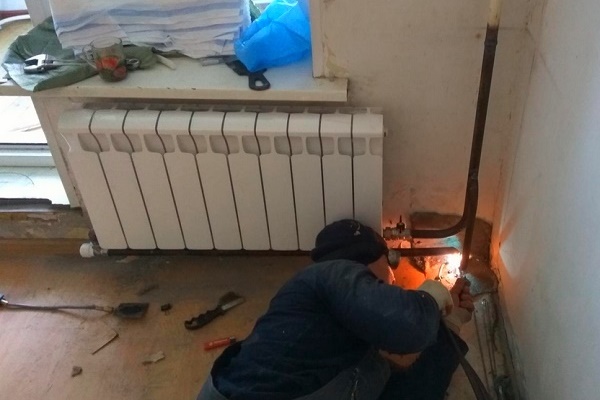
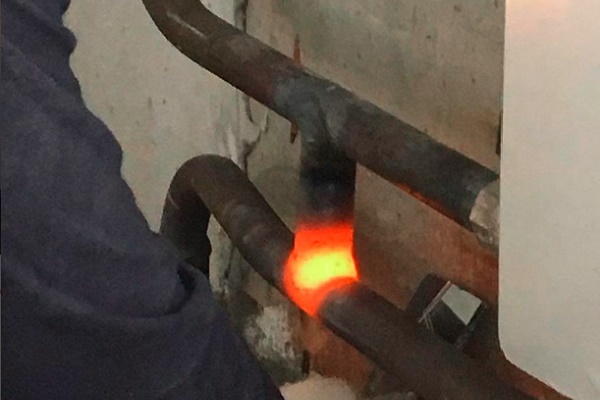
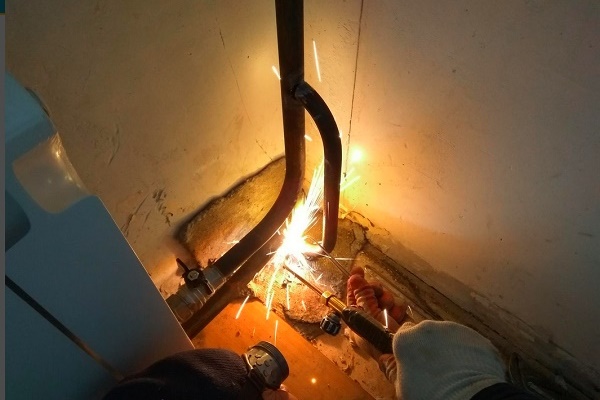
Cauruļu uzstādīšana ar visu detaļu sekojošu savienošanu, izmantojot gāzes vai jebkuru citu metināšanu, tiek uzskatīta par maksimāli vienkāršu, praktisku un pieejamu montāžas metodi.
Šādā veidā aprīkota sistēma izceļas ar augstu hermētiskuma līmeni, iztur ievērojamas ekspluatācijas un vibrācijas slodzes, neprasa nopietnus apkalpošanas pasākumus un ir viegli remontējama problēmu gadījumā.
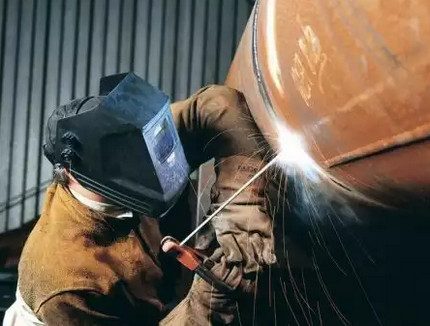
Ja komunikāciju ieguldīšana tiek veikta sarežģītos apstākļos vai grūti pieejamās vietās un metināšanas darbi ir fiziski neiespējami, izmanto vītņu (savienotājelementu) vai atloku savienošanas metodi nepieciešamo detaļu savienošanai.
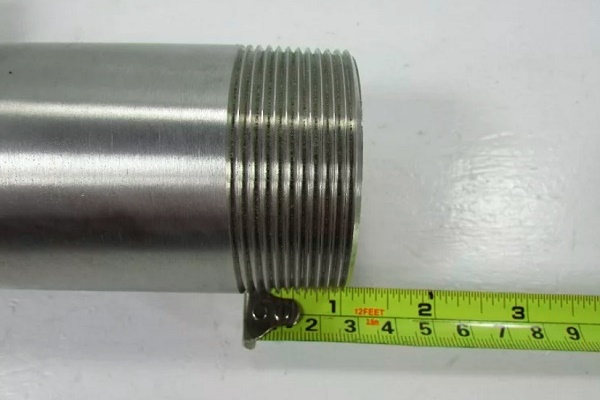
Vītņots savienojums
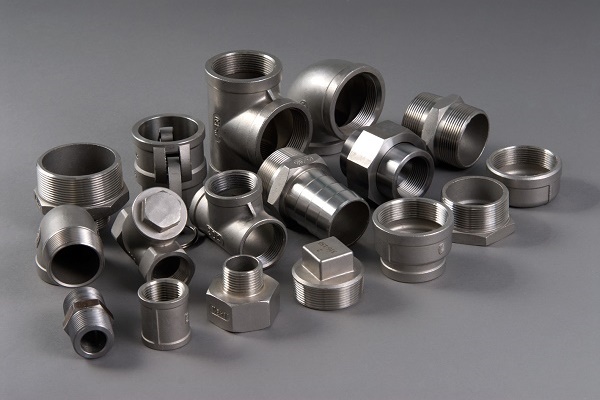
Šajā variantā caurules tiek ieskrūvētas uz vītnes ar dažādu veidu veidgabalu un mērķu palīdzību. Tas ļauj nākotnē veikt lokālus remontdarbus un novērst bojājumu konkrētā vietā, neizjaucot visu komunikāciju sistēmu.
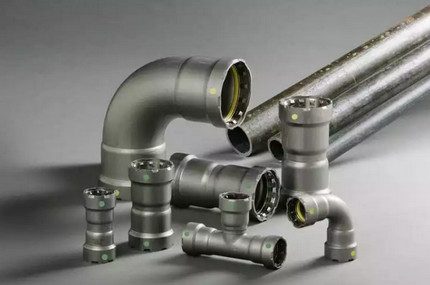
Galvenā vītņotā savienojuma metode apkures sistēmas montāžai vai ūdensapgādei ir vienkāršība un pieejamība. Lai izveidotu vēlamo konstrukciju no tērauda caurulēm un veidgabaliem, nav nepieciešams specifisks aprīkojums, profesionālas zināšanas vai liela pieredze remontdarbu veikšanā.
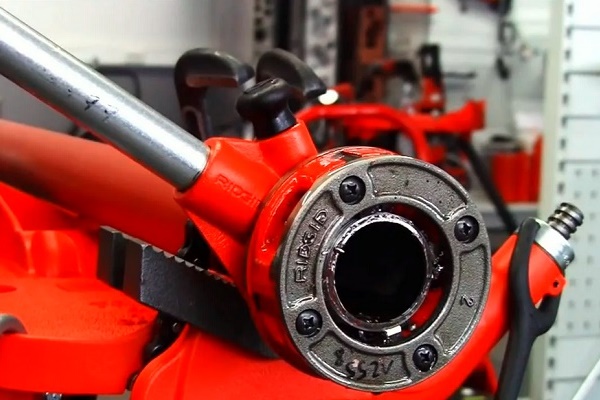
Viss darbs ir intuitīvi saprotams un viegli izpildāms pat cilvēkiem bez atbilstošas kvalifikācijas. Vītni uz tērauda caurules var nogriezt pašrocīgi. Ar tehnoloģiju iepazīstinās mūsu ieteiktais raksts.
Sistēmas izveide ar atloku palīdzību
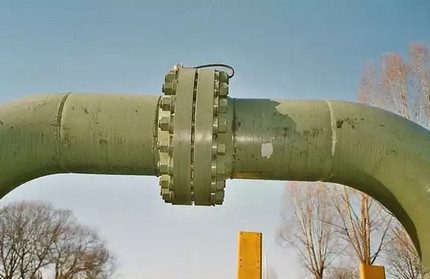
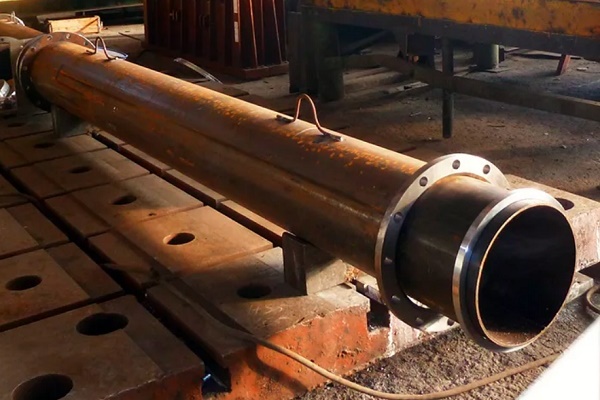
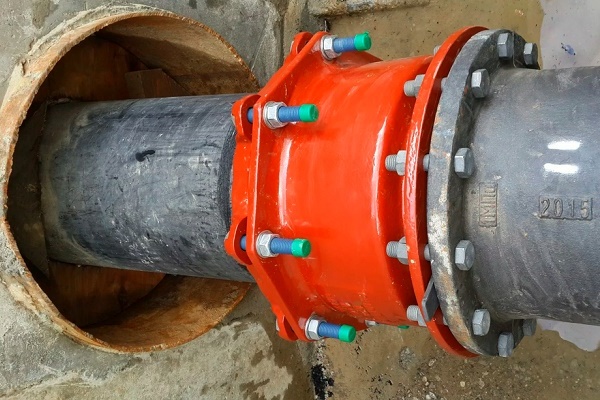
Vēl viens veids, kā savienot tērauda caurules vienotā komunikāciju kompleksā, paredz dažādas formas un konfigurācijas atloku (krustveida, leņķu, savienotāju u.c.) izmantošanu. Šīs detaļas tiek piemetinātas pie cauruļu malām, caurumos ievieto atbilstoša izmēra skrūves, un uz tām uzskrūvē uzgriežņus, panākot stingru fiksāciju.
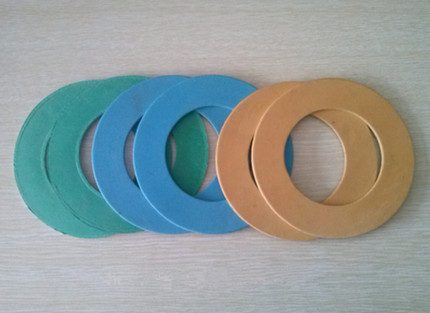
Starp uzgriezni un skrūvi obligāti ievieto blīvējumu. Sistēmā, kas atbild par karstā un aukstā ūdens piegādi (maksimālā temperatūra līdz 100 grādiem), izmanto blīves no bieza (apmēram 3 mm) kartona.
Vispirms daļu samitrina ar ūdeni un nosusina. Pēc tam to 25–30 minūtes piesūcina ar uzkarsētu žāvēšanas eļļu. Pēc šīs procedūras blīve iegūst vajadzīgo struktūru un kalpo ilgi pat intensīvas ekspluatācijas apstākļos.
Komunikācijām, kas piegādā siltumnesēju ar paaugstinātu temperatūru (līdz 450 grādiem) un bāzes spiedienu līdz 5 MPa, izmanto blīvējuma materiālu no paronīta. Sistēmām, kas transportē tvaiku ar spiedienu līdz 0,15 MPa, blīvēšanai izmanto biezu (apmēram 3–6 mm) azbesta kartonu ar blīvu struktūru un labu elastību.
Lai azbesta blīve kalpotu ilgāk, to iepriekš pārklāj ar grafīta sastāvu, kas izgatavots uz dabīgās žāvēšanas eļļas bāzes.
Lai atloka savienojums būtu pareizs, visu darba skrūvju galviņas novieto vienā pusē, rūpīgi sekojot, lai skrūvju gali izvirzītu no uzgriežņiem ne vairāk kā par pusi no skrūves diametra.
Skrūvju un uzgriežņu savienošanu veic ar visparastāko uzgriežņu atslēgu vai regulējamo atslēgu. Konstrukciju izjauc, izmantojot tos pašus instrumentus, pēc kārtas izskrūvējot uzgriežņus un skrūves. Ja kāda daļa ir sarūsējusi un to nevar noņemt, to izsit ar āmuru.
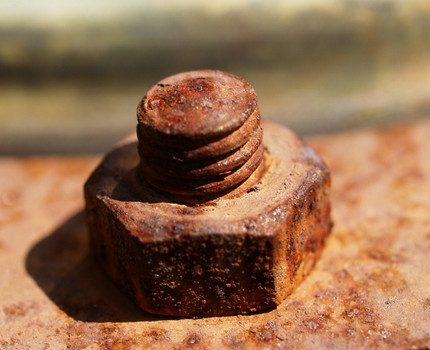
Ekspluatācijas laikā bojāto blīvi nocērt ar kaltu un tās vietā ievieto jaunu daļu. Demontāžas darbos rīkojas ļoti uzmanīgi un piesardzīgi, lai bez stiprinājumiem palikusī daļa neuzkristu uz darbinieka un nenodarītu tam kaitējumu.
Secinājumi un noderīgs video par tēmu
Pamatinstrukcija darbam ar tērauda caurulēm iesācējiem. Noderīgi padomi un montāžas triki.
Videoklipā detalizēti parādīts, kā pareizi metināt tērauda caurules dažādās pozīcijās. Noslēpumos un darba principos dalās profesionāli metinātāji.
Dažādi tērauda cauruļu savienošanas veidi: interesantas nianses un ieteikumi mājas meistariem.
Precīzi zinot tirgū piedāvāto tērauda cauruļu sortimentu, var viegli izvēlēties izstrādājumu variantus, kas lieliski piemēroti nepieciešamās komunikāciju sistēmas izveidošanai.
Vai vēlaties pastāstīt par to, kā izvēlējāties tērauda sakausējumu caurules komunikāciju izveidošanai savā mājā/dzīvoklī? Vai jums ir informācija, kas noderēs vietnes apmeklētājiem? Lūdzu, rakstiet komentārus zemāk esošajā blokā, uzdodiet jautājumus, ievietojiet fotoattēlus par raksta tēmu.
 Polipropilēna vai metālplastmasas caurules: salīdzinošs apskats un labākā varianta izvēle
 Kā izgatavot cauruļliekēju profila caurulei ar savām rokām: pārskats par labākajiem paštaisītajiem
 Caurules parametru aprēķins: kā pareizi aprēķināt caurules svaru, masu un tilpumu
 Vara caurules un veidgabali: veidi, marķējums, vara cauruļvada iekārtošanas īpatnības
 Līme PVC caurulēm: labāko sastāvu apskats un lietošanas instrukcija
 Metāla-plastmasas cauruļu veidgabali: veidi, pielietojums, labāko ražotāju apskats
 Cik maksā gāzes pieslēgšana privātmājai: gāzes piegādes organizācijas cena
 Labākās veļas mazgājamās mašīnas ar žāvēšanu: modeļu vērtējums un padomi pircējiem
 Kas ir gaismas krāsu temperatūra un nianses, izvēloties lampu temperatūru savām vajadzībām
 Gāzes kolonnas nomaiņa dzīvoklī: nomaiņas dokumentālā noformēšana + pamatnormas un prasības
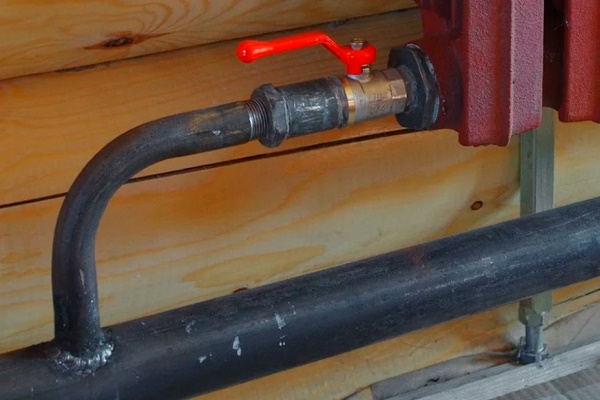
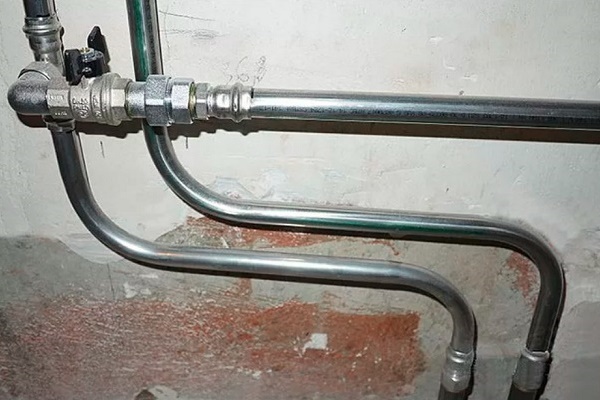
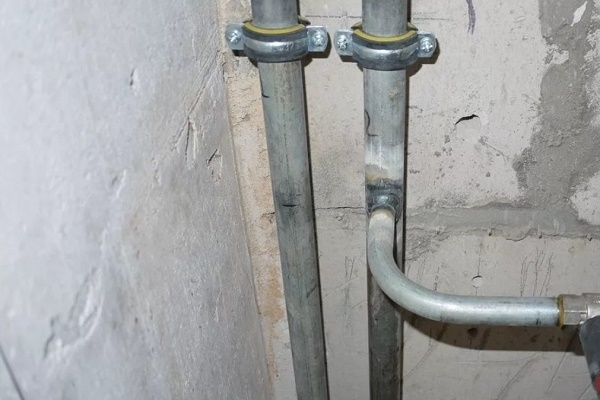
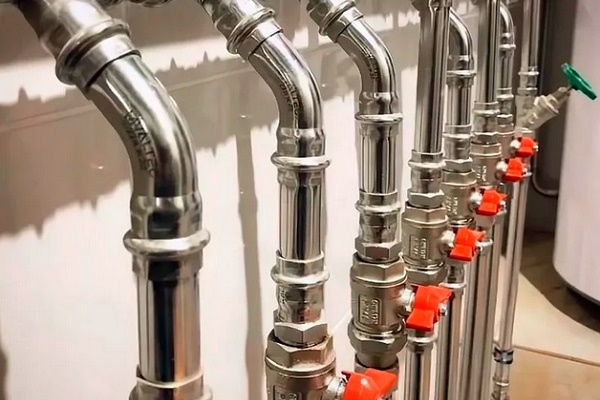
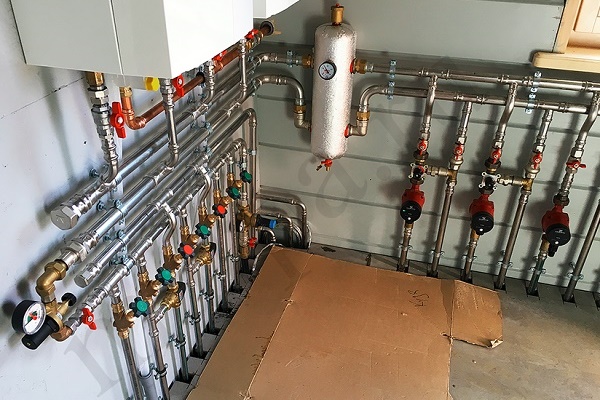
Sadzīvē tērauda caurules pakāpeniski zaudē savas pozīcijas plastmasas caurulēm, ar kurām ir daudz ērtāk strādāt. Bet tēraudam ir arī savas priekšrocības – ilgs kalpošanas laiks, izturība, ugunsizturība, izturība pret koroziju.
Izturība pret koroziju, vai nopietni? Varbūt jūs sajaucāt ar PVC?