Kā tiek veikta polietilēna cauruļu sadurmetināšana: instrukcija darbu veikšanai

Polietilēna caurules ar diametru 2-120 cm bieži izmanto ūdensvadu, gāzesvadu, lietus kanalizācijas iekārtu ieguldīšanai. Tās ir izturīgas, korozijizturīgas, vieglas, viegli montējamas. Izstrādājumu savienošanai tiek izmantota metināšana. Tā var būt dažādu veidu. Vispopulārākā ir polietilēna cauruļu sadurmetināšana. Tā nodrošina hermētiskas un estētiski izskatīgas šuves iegūšanu.
Parasti maģistrāļu ieguldīšanai tiek nolīgti speciālisti. Bet, piekrītiet, profesionāļa pakalpojumi nav lēti? Turklāt ne visi meistari ir godprātīgi un atbildīgi pieiet pasūtījuma izpildei. Ja ir noteiktas zināšanas un prasmes, tad darbu var veikt patstāvīgi. Tas ļaus ietaupīt naudu un garantēs kvalitatīvu rezultātu.
Mēs pastāstīsim par polietilēna cauruļu metināšanas tehnoloģiju ar sadurmetināšanas metodi, sniegsim detalizētu darbību algoritmu, norādīsim atsauces uz normatīvajiem dokumentiem un padomus, kas jāievēro, veicot šāda veida darbu.
Raksta saturs:
Kā veikt sadurmetināšanu?
Sadurmetināšana šodien ir populāra. Šo metodi izmanto ne tikai rūpniecībā, bet arī sadzīvē. To izmanto viendabīgu sagatavju savienošanai. Sadurmetināšanai ir vairākas priekšrocības, salīdzinot ar citām tehnoloģijām.
Tās veikšanai nav vajadzīgas sakabes un citi elementi. Tas ļauj diezgan labi ietaupīt naudu, pērkot papildu materiālus. Pielietotā tehnoloģija nodrošina elastības un izturības rādītāju saglabāšanu. Ar tās palīdzību var savienot dažāda garuma izstrādājumu posmus. Turklāt izturība metināšanas vietā nebūs zemāka nekā citos veselos posmos.
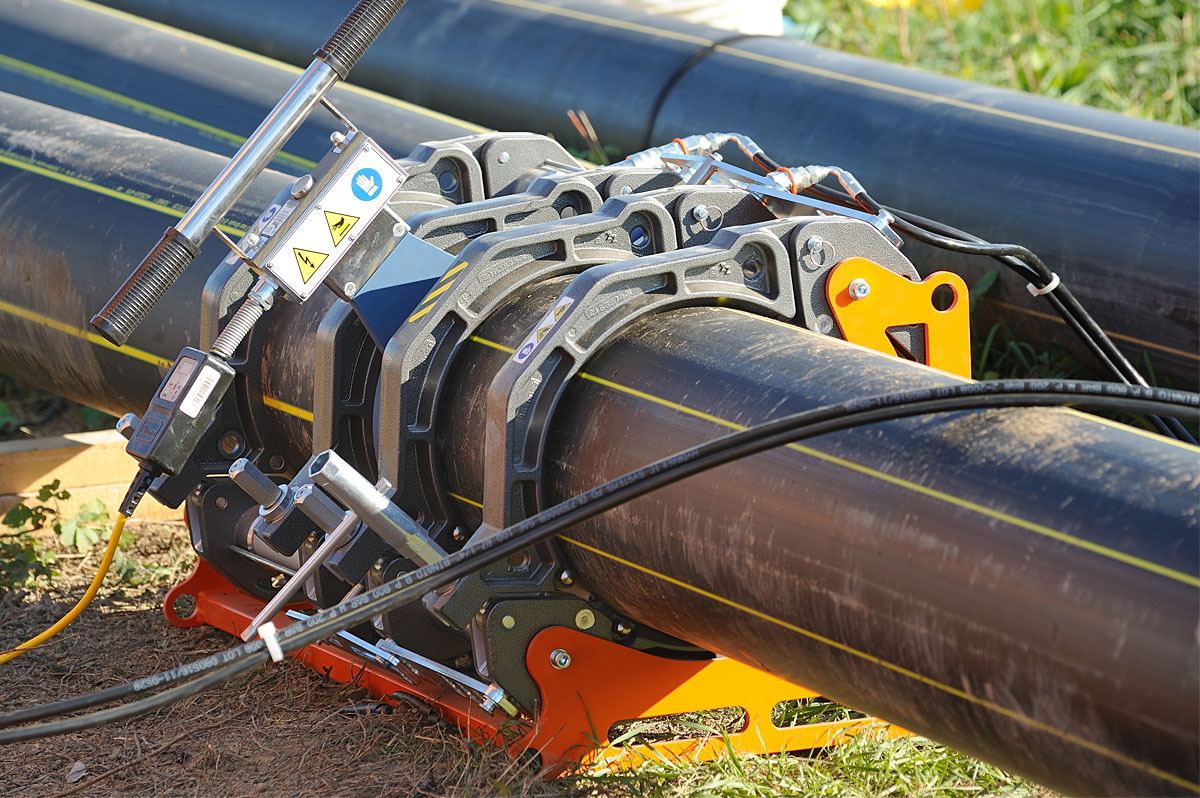
Sadurmetināšanu var veikt, izmantojot kausēšanas un pretestības metodi. Katram no variantiem ir savas īpatnības, plusi un mīnusi.
Metināšana ar kausēšanas metodi
Metodes būtība ir tāda, ka caurules savienojumi tiek izkausēti ar apsildāmu instrumentu līdz viskozi plūstošam stāvoklim. Pēc tam gali tiek savienoti zem spiediena un turēti līdz pilnīgai atdzišanai. Rezultātā tiek iegūta hermētiska šuve.
Lai savienojums būtu kvalitatīvs, pēc karsēšanas ir nepieciešams cieši piespiest izstrādājuma posmus. Mūsdienīga aprīkojuma izmantošana ļauj daļēji automatizēt un vienkāršot šādu darbu. Ar tā palīdzību cauruļu savienošanas operācija ar izkausēšanas metodi tiek veikta īsākajā laikā.
Metināšana ar pretestības metodi
Pretestības metināšanas būtība ir tāda, ka cauruļu malas tiek piespiestas pie elektrodiem, kas aprīkoti ar īpašiem žokļiem. Tas nodrošina augstas kvalitātes elektrisko kontaktu. Materiāla slīdēšana starp elektrodiem ir izslēgta.
Pēc tam divas caurules cieši vienu pret otru piespiež un nostiprina. Tālāk tiek padota metināšanas strāva. Kontaktējošie materiāla posmi izkūst un zem spiediena tiek savienoti vienā izstrādājumā. Iegūtajai konstrukcijai ir zema izturība pret oksidēšanos ekspluatācijas laikā. Tas būtiski ierobežo tās pielietojuma jomu.
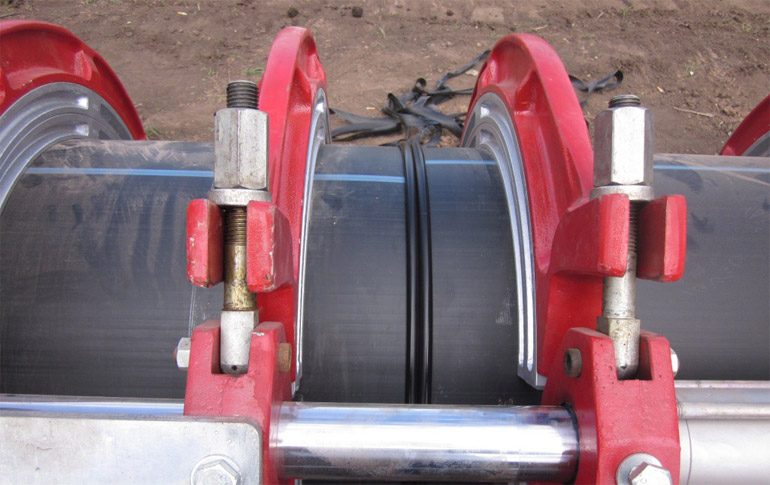
Pretestības metināšana ir piemērota tikai caurulēm ar mazu šķērsgriezumu. Tāpēc lielražošanā, lai ierīkotu lielas maģistrāles, to izmanto reti.
Ko izvēlēties polietilēna caurulēm?
Bieži cauruļvadu ierīkošanai izmanto polietilēna materiālu. Tas izskaidrojams ar tā zemo cenu un izcilām ekspluatācijas īpašībām.
Jāatceras, ka polietilēns ir dielektriķis. Tāpēc tas, atšķirībā no metāla, nevada strāvu. Lai savienotu izstrādājumus no tā, ieteicams izmantot izkausēšanas metodi. Ar pretestības sadursavienojuma metināšanu uz polietilēna šuvi nevar izveidot. Nepieciešams izmantot aprīkojumu, kas uzkarsē divu detaļu griezumus.
Polietilēna cauruļu izkausēšanas metodes metināšanai ir vairākas īpatnības. Pirmkārt, detaļas tiek pievadītas viena otrai ar nelielu ātrumu. Otrkārt, spriegums visa procesa laikā paliek nemainīgs. Treškārt, visas mikronevienmērības izzūd, pateicoties vienmērīgai savienojamo elementu padevei. Ceturtkārt, lai nodrošinātu maksimālo kontakta laukumu, notiek sagataves virsmas izkausēšana.
Vai metināšanu var veikt patstāvīgi?
Polietilēna maģistrāles ierīkošana ar sadursavienojuma metināšanu ir savas īpatnības un atšķirības no citām divu izstrādājumu savienošanas metodēm.
Tās veikšanai ir nepieciešamas noteiktas zināšanas un pieredze. Pretējā gadījumā konstrukcija būs zemas kvalitātes un īslaicīga.
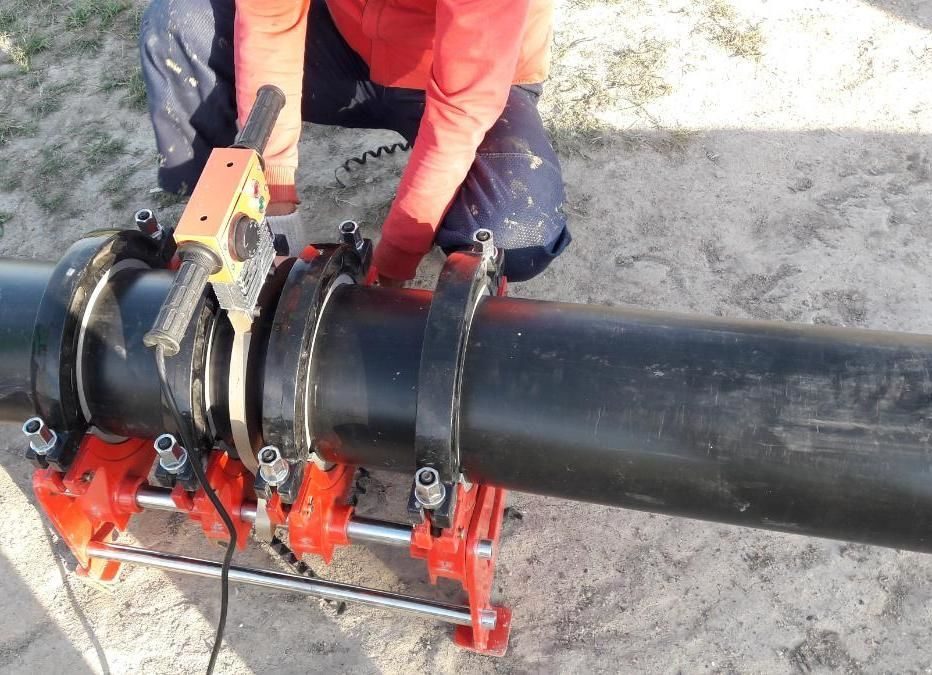
Savienojuma metināšanas metode nav vienkārša īstenošanā. Ne katram izdodas kvalitatīvi savienot caurules no pirmās reizes. Ja nav zināšanu un prasmju metināšanas jomā, tad labāk maģistrāles ierīkošanai vērsties pie profesionāla meistara. Bet par darbu viņam būs jāmaksā ievērojama summa.
Ja cilvēks iepriekš ir veicis metināšanu ar citām metodēm, piemēram, ar elektromufu, tad viņš, visticamāk, spēs apgūt arī savienojuma tehnoloģiju. Tāpēc ir jēga mēģināt veikt polietilēna cauruļu savienošanu patstāvīgi. Bet jāņem vērā, ka savienojuma metināšanas tehnoloģija ir sarežģītāka nekā polietilēna cauruļu savienošanas gadījumā ar elektromufu.
Lai kvalitatīvi veiktu darbu ar savām rokām, ir nepieciešams īpašs aprīkojums. To var paņemt nomā. Tas būs daudz lētāk nekā pirkt jaunu vai lietotu aparātu. Svarīgi zināt soli pa solim instrukciju savienojuma metināšanai ar kušanu un stingri to ievērot.
Instrukcija sadurmetināšanai
Savienojuma metināšana ar kušanas tehnoloģiju tiek izmantota polietilēna izstrādājumu, jo īpaši cauruļu, savienošanai. Ar tās palīdzību tiek veikta arī fitingu un citu detaļu montāža.
Grūti pieejamiem, sarežģītiem posmiem šāda metode netiek izmantota. Šādos gadījumos vairāk piemērota ir elektromufu metināšana.
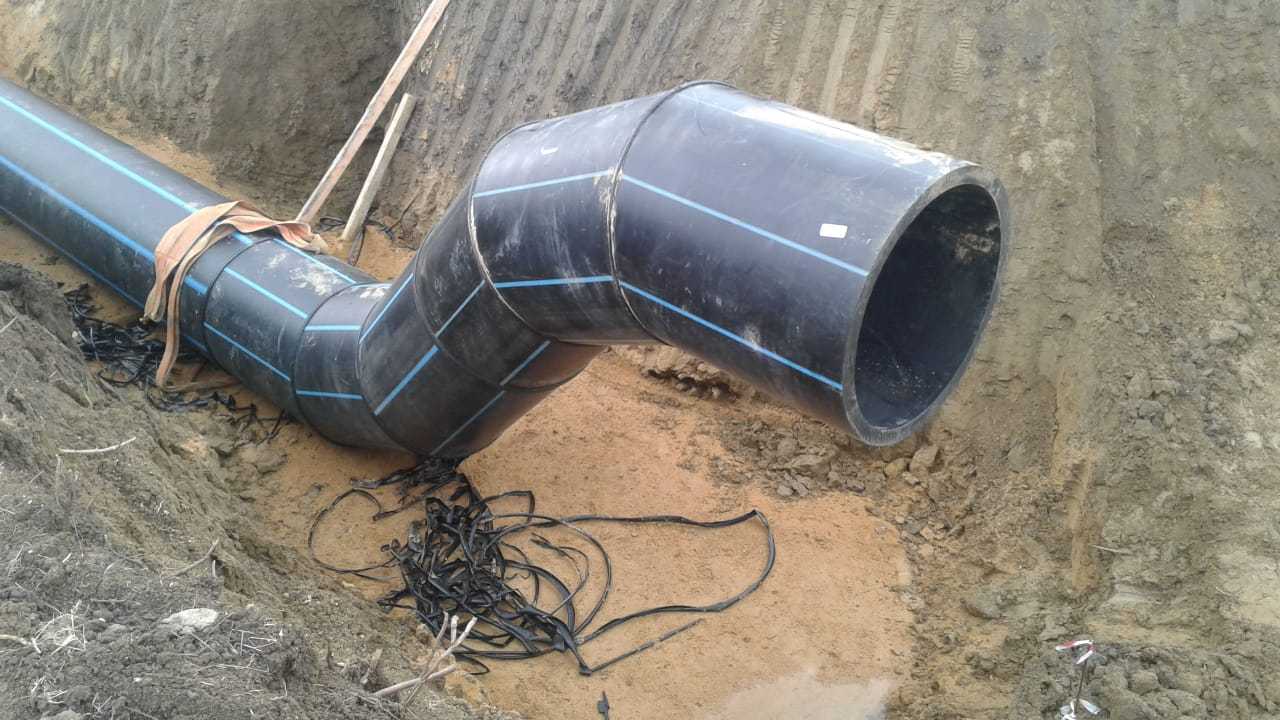
Lai savienojuma metināšana noritētu veiksmīgi un šuve būtu glīta un izturīga, ir jāievēro noteikts darbību algoritms.
Soli pa solim instrukcija ir sniegta zemāk:
- Sagatavot metināšanas aprīkojumu.
- Organizēt nepieciešamos apstākļus.
- Sagatavot caurules.
- Veikt metināšanas darbus.
- Sagaidīt materiāla atdzišanu un rezultāta fiksāciju.
Katram no šiem posmiem ir savas īpatnības, veikšanas noteikumi. Par tiem mēs pastāstīsim zemāk sīkāk.
Metināšanas iekārtas sagatavošana
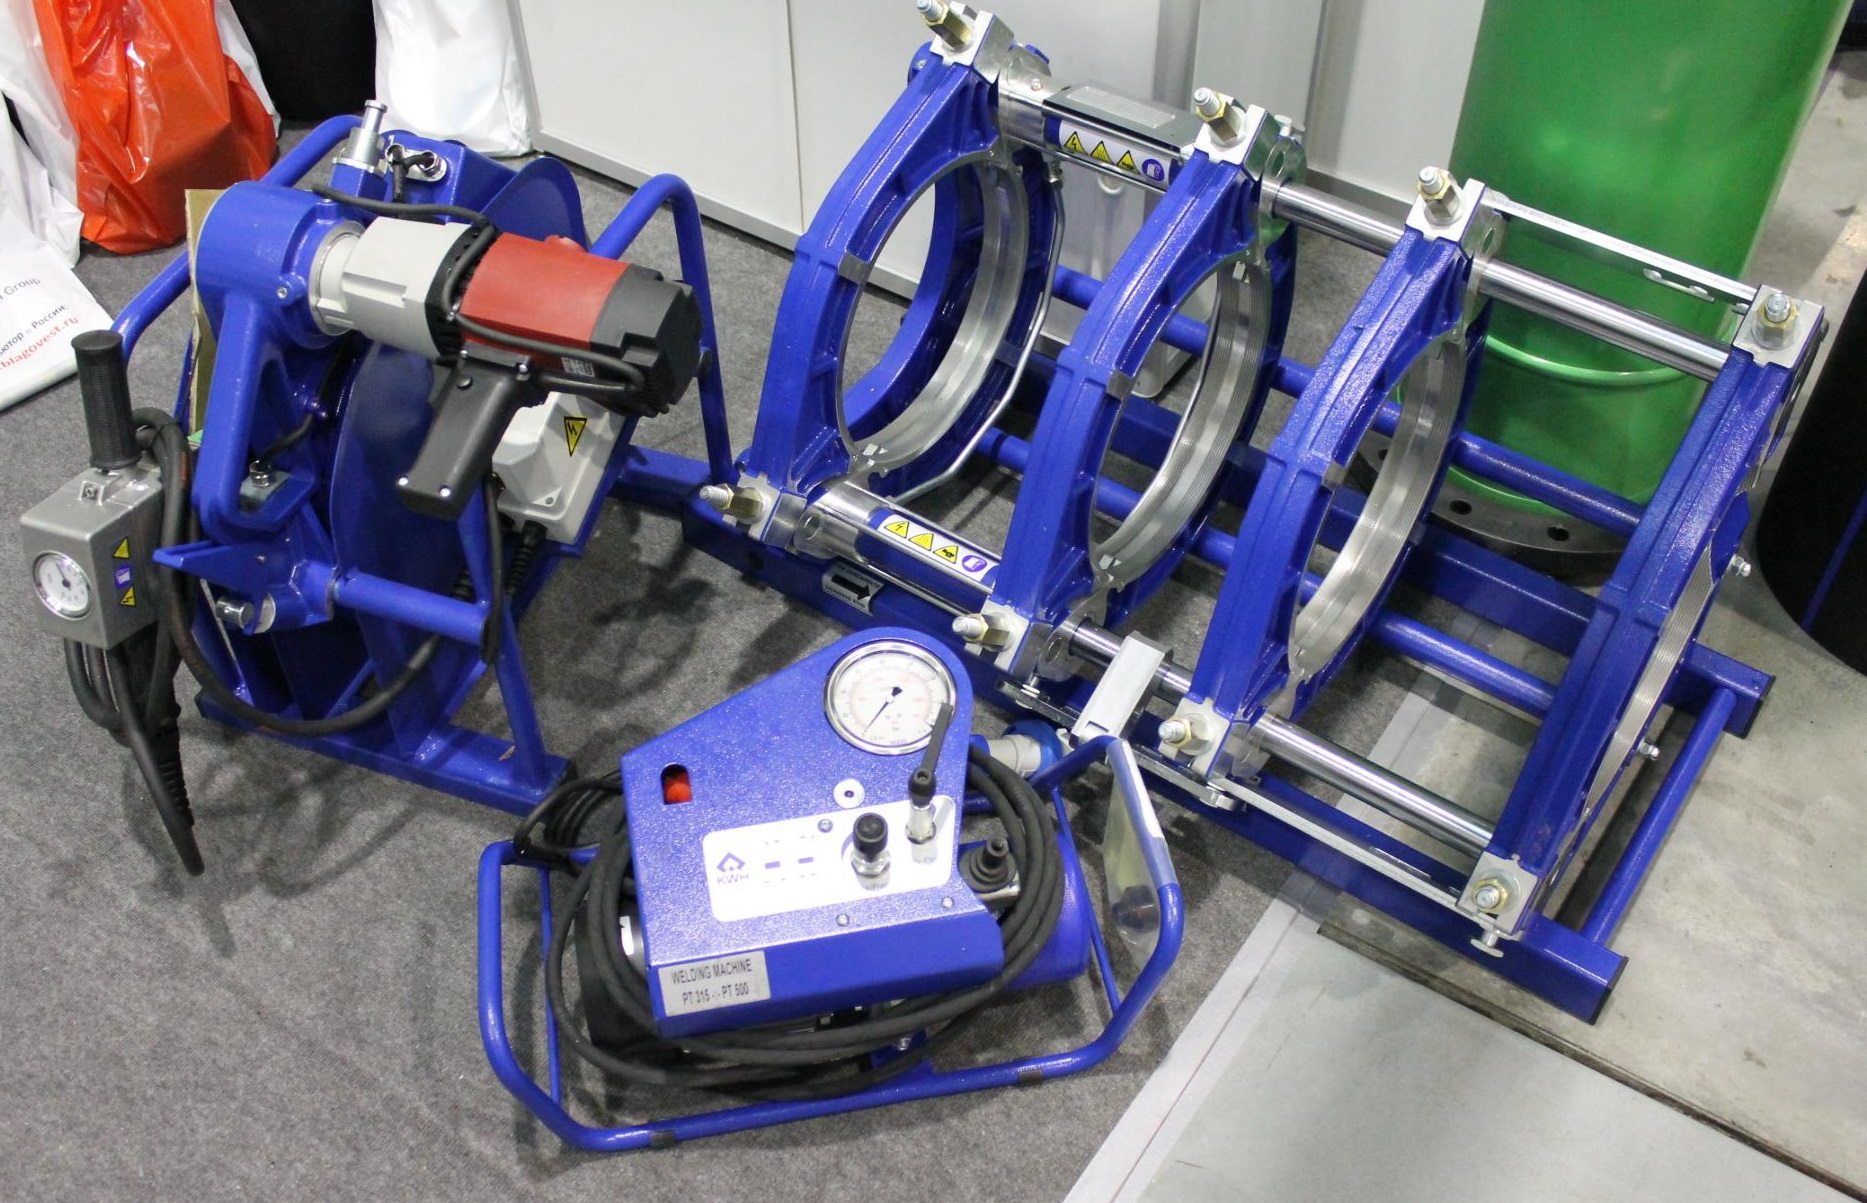
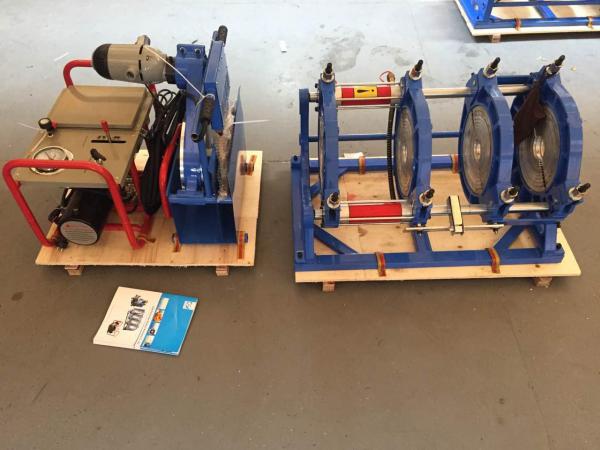
Lai metinātu divus polietilēna cauruļu posmus, izmantojot savienojuma metodi, ir nepieciešams īpašs aprīkojums. Tas centrē, apgriež, izkausē un savieno izstrādājumu malas zem nepieciešamā spiediena.
Mūsdienu tirgus piedāvā plašu šādu aparātu izvēli. Ir ierīces ar mehānisku, hidraulisku piedziņu un tās, kas aprīkotas ar programmatūras vadību. Pēdējās ir ērtākas lietošanā.
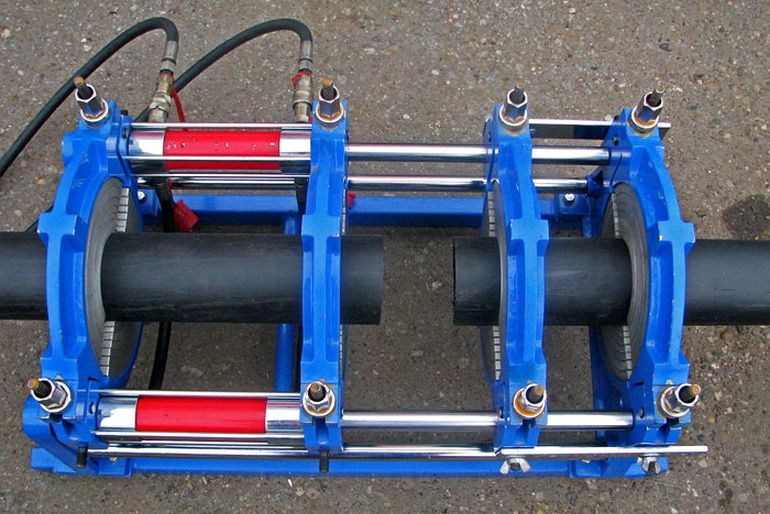
Aparātiem savienojuma metināšanai ir standarta konstrukcija. Tie obligāti ietver šādas sastāvdaļas: centratoru, apgriezēju, sildīšanas elementu, redukcijas ieliktņus, piedziņu.
Centrators ir paredzēts sagatavju nostiprināšanai vajadzīgajā stāvoklī un polietilēna cauruļu savienojamo galu nostiprināšanai. Tas ir aprīkots ar diviem pārvietojamiem un diviem nekustīgiem skavām.
Gala frēze ļauj apstrādāt griezumu tā, lai divu detaļu gali pilnībā saskartos. Saskaņā ar noteikumiem, vidēja un maza diametra caurulēm pieļaujama sprauga ne vairāk kā 0,05 cm.
Liela izmēra izstrādājumiem šī vērtība palielinās līdz 0,07 cm. Ja pēc pirmās apstrādes savienošanas laikā sprauga ir lielāka par noteikto normu, tad atkal izmanto gala frēzi.
Sildīšanas elements ir teflona pārklājuma plāksne. Tas atkārto caurules formu. Piedziņa tuvina un savieno divu izstrādājumu uzkarsētos un izkausētos savienojumus. Reduktora ieliktņi novērš izstrādājuma deformāciju.
Automātiskajā iekārtā ir vadības bloks, kas aprīkots ar pogām. Šādi aparāti nodrošina metināšanas procesa vienkāršību un precizitāti. Tas ļauj izslēgt kļūdas iespējamību.
Pietiek tikai pareizi novietot divas caurules, kuras jāsavieno, un nospiest atbilstošo pogu. Mūsdienu iekārtas izceļas ar augstu veiktspēju, bet ir dārgas.
Nepieciešamo apstākļu radīšana
Sadurmetināšanas tehnoloģija ar kušanas metodi lietošanā ir vienkārša. Bet to var izmantot ne visos gadījumos. Svarīga ir vairāku nosacījumu izpilde.
Sadurmetināšana iespējama tikai attiecībā uz caurulēm, kas izgatavotas no viena veida polietilēna un kurām ir identisks diametrs. Izstrādājuma sieniņu biezums nedrīkst būt mazāks par 0,5 cm. Darbu atļauts veikt tikai noteiktā temperatūras diapazonā: no -15 līdz +45 grādiem.
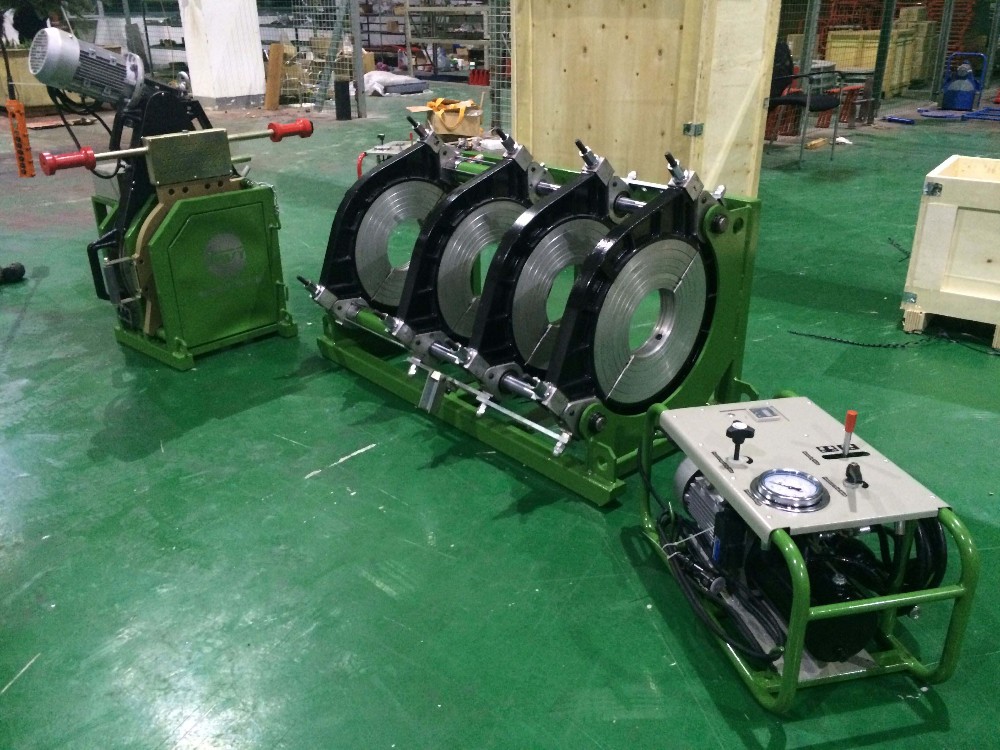
Sadurmetināšanas metode tiek realizēta tikai tad, ja ir iespējams droši nostiprināt un piespiest vienu pie otra savienojamo cauruļu galus. Ja ir pieejams īpašs aparāts, ar to nav problēmu.
Polietilēna cauruļu sagatavošana
Lai iegūtu kvalitatīvu, hermētisku un estētisku šuvi, savienojot polietilēna caurules ar metināšanas sadurmetodi, vispirms ir jāsagatavo izstrādājumi. Jāpārbauda polietilēna cauruļvadu ovālitāte. Ieteicams salīdzināt sieniņu biezumu. Tam jābūt vienādam.
Arī izstrādājumus vērts sagatavot mehāniski. Tam izmanto apgriešanu, frēzēšanu. Tas ļaus savienot caurules vajadzīgajā stāvoklī.
Ieteicams izmantot elektrisko gala griezēju. Tas veiks caurules griešanu vajadzīgā leņķī. Ir svarīgi, lai sagatavju malas būtu līdzenas un pilnībā saskartos viena ar otru.
No detaļu virsmas jānoņem netīrumi – putekļi, dubļi u.tml., mitrums. Tam var būt nepieciešamas divas mīkstas, sausas drānas, īpašs tīrīšanas līdzeklis.
Sadurmetināšanas veikšana
Sadurmetināšanu, izmantojot izkausēšanu un sekojošu divu detaļu savienošanu pašu spēkiem, labāk veikt automātiskā režīmā. Tas nodrošinās vēlamā rezultāta sasniegšanu.
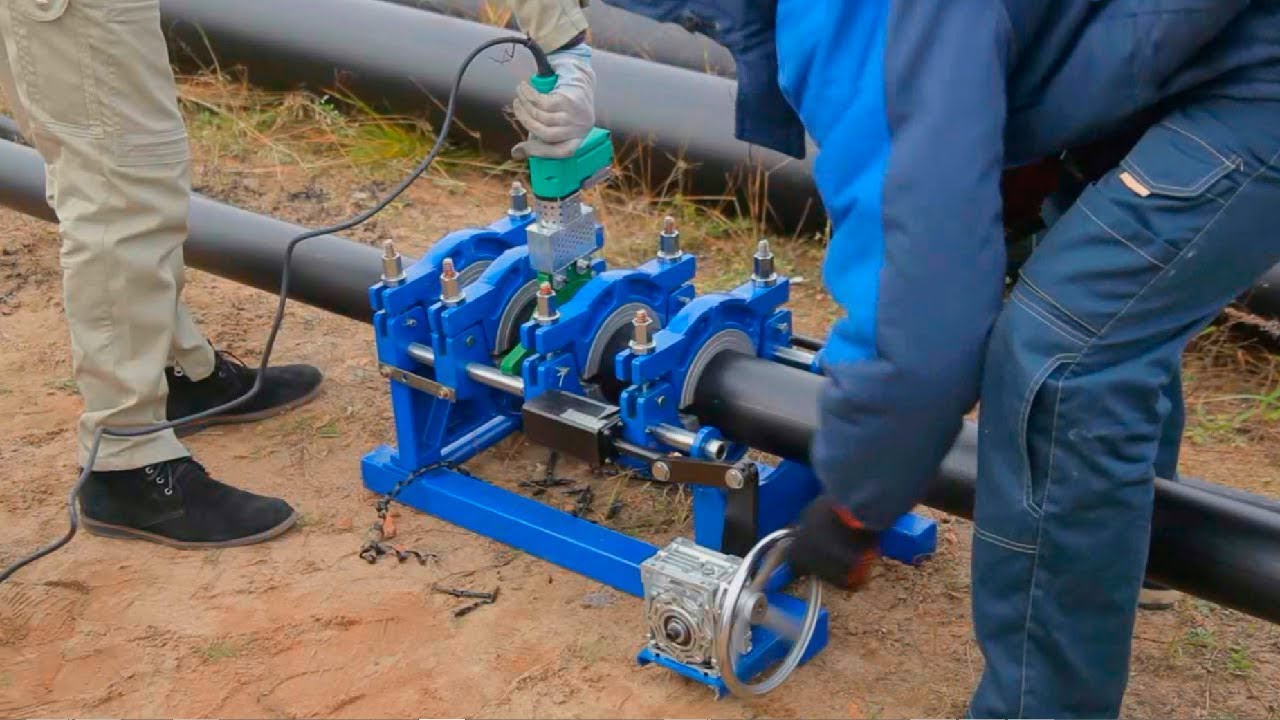
Neatkarīgi no tā, vai tiek izmantots automātiskais vai mehāniskais aprīkojums sadurmetināšanas veikšanai, darbību algoritms būs vienāds.
Process tiek veikts šādā secībā:
- novietot divas caurules, kuras jāsavieno ar metināšanu, centratorā un nostiprināt tās. Starp izstrādājumiem jābūt apmēram četru centimetru attālumam;
- noņemt slīpumu un veikt izstrādājumu tīrīšanu;
- vienlaicīgi uzsildīt cauruļvadu galus ar metināšanas spoguli. Polietilēna materiālu parasti izkausē par 2 mm. Tas notiek pietiekami ātri;
- uzmanīgi noņemt sildelementu;
- cieši savienot uzsildītos cauruļvadu savienojumus un fiksēt tos šajā pozīcijā;
- izturēt zem spiediena.
Rezultātā jāiegūst līdzens, hermētisks savienojums ar ārējo uzmetinājumu šuves zonā.
Procesa veikšanas laiks
Polietilēna cauruļu metināšanai ar izkausēšanu un sekojošu saduršanu var aizņemt atšķirīgu laika daudzumu. Daudz kas ir atkarīgs no sagatavju ārējā diametra. Jo tas ir lielāks, jo ilgāk materiāls uzsilst un atdziest, jo vairāk laika tiek dots savienošanai.
Lai iegūtu stipru, hermētisku un precīzu šuvi, ir svarīgi zināt, cik ilgi jākarsē cauruļu gali, jāiztur savienotās daļas. Šāda informācija ir dota tabulā zemāk.
| Cauruļvada diametrs centimetros | Laiks sagatavju galu karsēšanai sekundēs | Savienošanai atvēlētais laiks sekundēs | Laiks savienoto cauruļu dzesēšanai un uzticamas šuves iegūšanai minūtēs |
| 11,0 | 50 | 12 | 8 |
| 9,0 | 40 | 11 | 8 |
| 7,5 | 30 | 10 | 8 |
| 6,3 | 24 | 8 | 6 |
| 5,0 | 18 | 6 | 4 |
| 4,0 | 12 | 6 | 4 |
| 3,2 | 8 | 6 | 4 |
| 2,5 | 7 | 4 | 2 |
| 2,0 | 7 | 4 | 2 |
| 1,6 | 5 | 4 | 2 |
Visbiežāk sadurmetināšana tiek pielietota polietilēna caurulēm ar diametru virs 5 cm.
Vispārīgi ieteikumi metināšanai
Veicot polietilēna cauruļu metināšanu, kausējot, ir ļoti svarīgi ievērot instrukciju. Atkāpšanās no tehnoloģijas var izraisīt materiāla pārkaršanu un iekšēja šuves veidošanos. Tas traucēs šķidrumu plūsmu caurulēs.
Arī šuve var izrādīties nelīdzena, neviendabīga. Jebkurā gadījumā šāda konstrukcija tiks uzskatīta par bojātu un nederīgu ekspluatācijai.
Ir virkne ieteikumu, kurus jāievēro, lai sasniegtu vēlamo rezultātu. Ir svarīgi, lai sienas savienošanas laikā nepārvietotos vairāk par 10% no to biezuma. Materiālam atdziestot, savienotajām daļām jābūt droši fiksētām. Laiks, kas patērēts sildīšanas plāksnes noņemšanai un abu izstrādājuma galu savienošanai, jābūt minimālam.
Bezspiediena kanalizācijas cauruļu no polimēra sadurmetināšanu nav ieteicams veikt. Savienojuma vietā veidojas riba, uz kuras var uzkrāties cietās daļiņas, izraisot maģistrāles aizsērēšanu.
Ja nolemts ierīkot cauruļvadu un veikt metināšanu ar sadurmetodi, ieteicams vispirms iepazīties ar attiecīgo GOST noteikumiem. Šie dokumenti satur noteikumus, prasības darba kvalitātei un produktam.
Uzstādot ūdensvada un gāzesvada maģistrāles, jāvadās pēc GOST R 55276. Tajā ir aprakstīta polietilēna cauruļvada sadurmetināšanas tehnoloģija.
Attiecībā uz iekārtām izstrādājumu savienošanai ar šādu metodi tiek piemērots GOST R ISO 12176-1.
Secinājumi un noderīgs video par tēmu
Kārtība un īpatnības sadurmetināšanas veikšanai polietilēna caurulēm, izmantojot mehānisko aparātu:
Polietilēna cauruļu sadurmetināšana, izmantojot automātisko iekārtu:
Praksē polietilēna cauruļu sadurmetināšana pašu spēkiem nav īpaši izplatīta. Tas saistīts ar to, ka šāda darba veikšanai nepieciešams īpašs aprīkojums, noteikts zināšanu un prasmju līmenis.
Polietilēna cauruļu sadurmetināšana jāveic saskaņā ar noteiktajām prasībām un noteikumiem. Tas nodrošinās kvalitatīvas un izturīgas konstrukcijas iegūšanu. Metināšanai ar sadurmetodi ir sava tehnoloģija, īpatnības un atšķirības.
Metodi varat realizēt pašu rokām, bet šim nolūkam ir svarīgi radīt nepieciešamos apstākļus, pienācīgi sagatavot caurules. Ja metināšanas aparāta nav, tad lietderīgāk to iznomāt. Ieteicams iepriekš iepazīties ar video par tēmu 'sadurmetināšana'. Uzskatāmi būs vieglāk saprast metodes būtību un tās īstenošanas īpatnības.
Vai Jums ir pieredze polietilēna cauruļu sadurmetināšanas veikšanā? Vēlaties dalīties ar savām zināšanām šajā jomā vai uzdot jautājumus par metināšanas darbu veikšanu? Lūdzu, atstājiet komentārus, piedalieties diskusijās – zemāk atrodas atsauksmju forma.
 Metināšanas aparāts polietilēna caurulēm: kuru labāk iegādāties un kā pareizi lietot
 Polipropilēna cauruļu lodēšanas temperatūra: galvenie posmi pašmetināšanā + vērtību tabula
 Elektrometināšana iesācējiem: metināšanas darbu nianses un galveno kļūdu analīze
 Gāzes deglis vara cauruļu lodēšanai: galvenie degļu veidi + padomi potenciālajiem pircējiem
 Kā metināt vertikālās un horizontālās šuves ar elektrometināšanu: soli pa solim instrukcijas
 Cik maksā gāzes pieslēgšana privātmājai: gāzes piegādes organizācijas cena
 Labākās veļas mazgājamās mašīnas ar žāvēšanu: modeļu vērtējums un padomi pircējiem
 Kas ir gaismas krāsu temperatūra un nianses, izvēloties lampu temperatūru savām vajadzībām
 Gāzes kolonnas nomaiņa dzīvoklī: nomaiņas dokumentālā noformēšana + pamatnormas un prasības