Polietilēna cauruļu metināšana: metožu salīdzinājums + uzstādīšanas instrukcija

Lai saliktu sadalījumu no polietilēna (PE) caurulēm, ir nepieciešamas noteiktas prasmes to metināšanā un savienošanā ar veidgabalu palīdzību. Šim darbam derēs arī iekārtas, ko izmanto polipropilēna cauruļvadu montāžai.
Polietilēna cauruļu metināšana tiek veikta ar speciāliem aparātiem un prasa noteiktas zināšanas, par ko mēs runāsim šajā rakstā. Detalizēti apskatīsim iekārtu sagatavošanas īpatnības metināšanas procesam, sniegsim ieteikumus kvalitatīvas metinājuma šuves izveidei. Tāpat apskatīsim dažādus polietilēna cauruļu metināšanas variantus.
Raksta saturs:
Iekārtu sagatavošana metināšanai
Katram metināšanas veidam tiek izmantota atšķirīga iekārta. To iegādāties vienreizējai komunikāciju salikšanai ar sadurmetināšanas un elektrometināšanas metodi nav jēgas, jo komplekta cena ir vairāki tūkstoši dolāru. Labāk ir izmantot citu uzņēmumu pakalpojumus vai nomāt tehniku.
Izmantotā metināšanas iekārta
Iekārta uzmavlodēšanai maksā robežās no 100 līdz 200 dolāru, tāpēc jautājumu par metināšanas aparāta iegādi katrs izlemj pats.
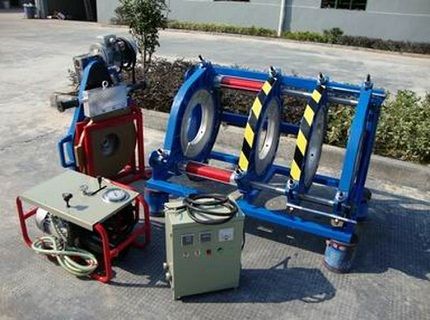
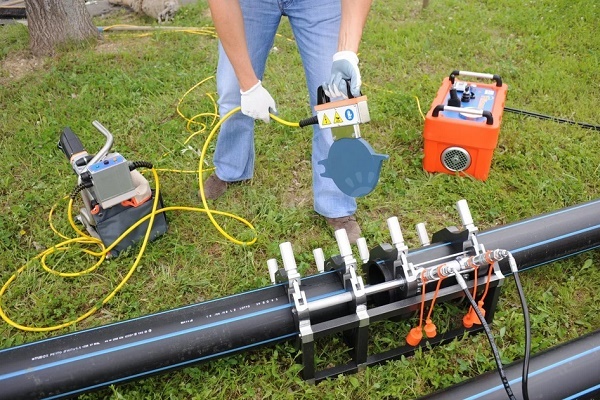
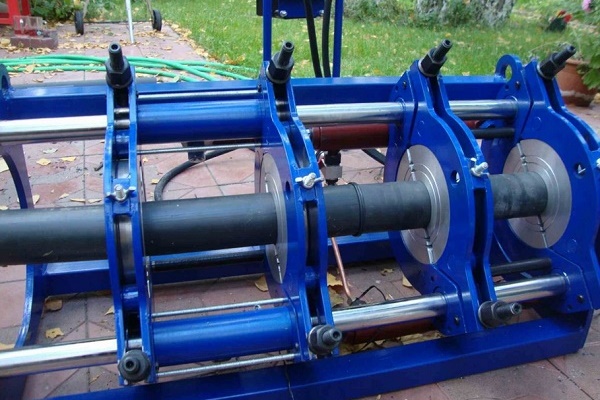
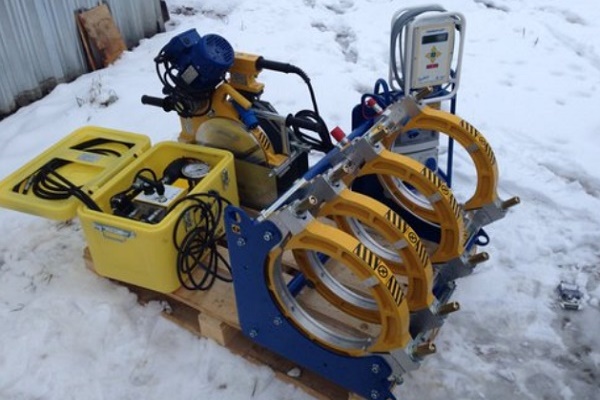
Standarta iekārtu komplektā polietilēna cauruļu sadurmetināšanai ietilpst:
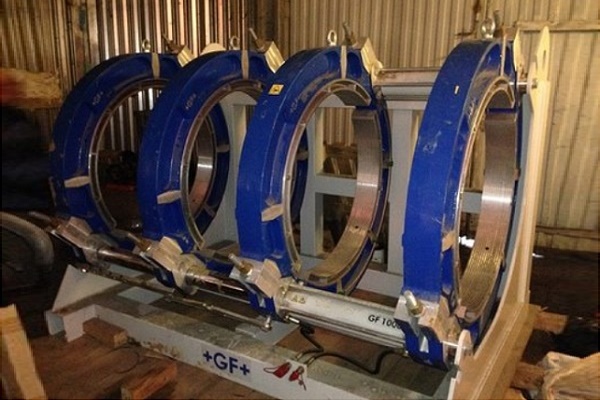
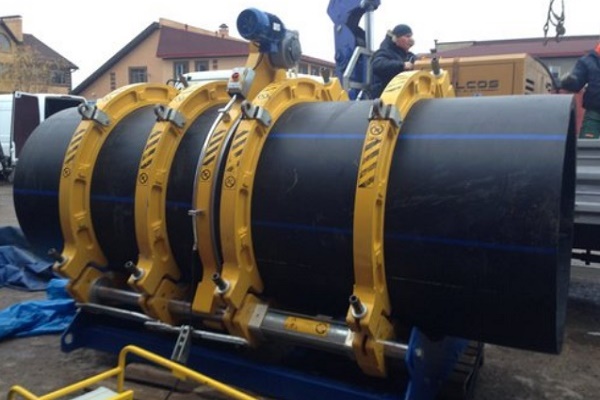
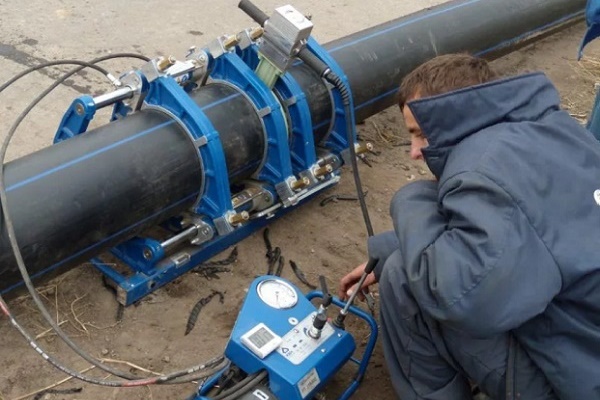
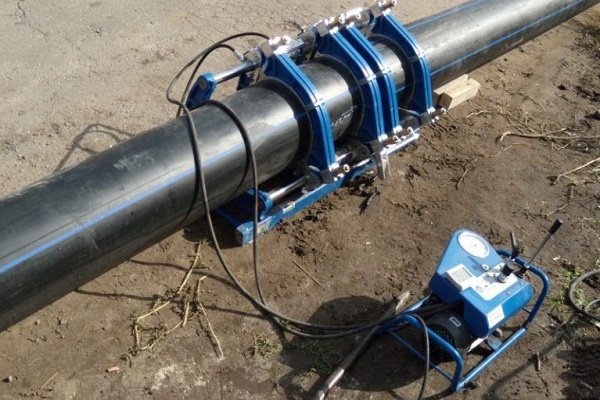
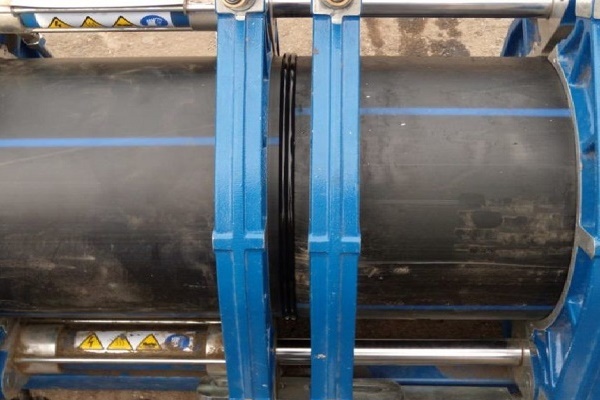
- Centrators. Tas ir rāmis ar 4 metāla skavām caurulēm, no kurām divas ir kustamas, bet divas stingri fiksētas uz pamatnes.
- Torcētājs. Tā ir atsevišķa diska ierīce precīzai metināmo cauruļu galu mehāniskai nogriešanai. Ierīce tiek piestiprināta pie metināšanas aparāta vadotnēm.
- Sildīšanas spogulis. Tā ir ar teflonu pārklāta apaļa plāksne, pie kuras tiek piespiesti cauruļu savienojumi, lai izkausētu PE. Tam ir iebūvēts termometrs.
- Hidrauliskā vai mehāniskā piedziņa. Ierīce cauruļu saspiešanas spēka regulēšanai to sildīšanas un turpmākās savienošanas laikā.
- Redukcijas ieliktņi. Tas ir maināmu pusgredzenu komplekts dažāda diametra cauruļu fiksēšanai.
- Vadības bloks. Ietilpst iekārtu komplektos ar metināšanas procesa automatizāciju.
Būtībā iekārtu komplekts ir neatkarīgas ierīces, kas veic noteiktas funkcijas dažādos metināšanas procesa posmos. Tās var būt paredzētas gan tikai manuālai metināšanai, gan cauruļu savienošanai pilnībā automātiskā režīmā.
Elektromuftu savienojumu montāžai tiek izmantota atbilstoša metināšanas iekārta ar iebūvētu svītrkodu skeneri. Šim procesam nav nepieciešamas papildu ierīces.
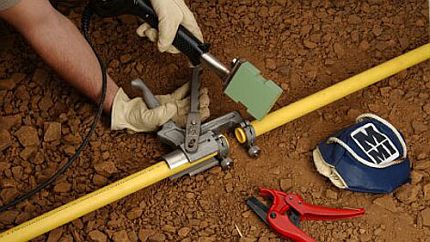
Rīkles metināšanai būs nepieciešams iegādāties šādu komplektu:
- elektrometināšanas aparāts;
- cauruļu šķēres;
- statīvs;
- kalibrators un nošķelējs;
- uzgaļi savienojamo elementu uzsildīšanai.
Papildus norādītajam aprīkojumam, cauruļu montāžai var būt nepieciešami arī vispārējie saimniecības instrumenti: regulējama uzgriežņu atslēga, mērlente, marķieris un citi.
Sagatavošana metināšanas procesam
Svarīgs faktors kvalitatīvai HDPE cauruļvadu metināšanai ir to iepriekšēja sagatavošana. Nepieciešamās manipulācijas labas metināšanas šuves veidošanai tiks parādītas instrukcijas veidā.
Tieši pirms sametināmo detaļu uzsildīšanas nepieciešams:
- Pārliecināties par sametināmo detaļu materiāla un marķējuma identitāti.
- Notīrīt un attaukot savienojamo izstrādājumu savienojumus.
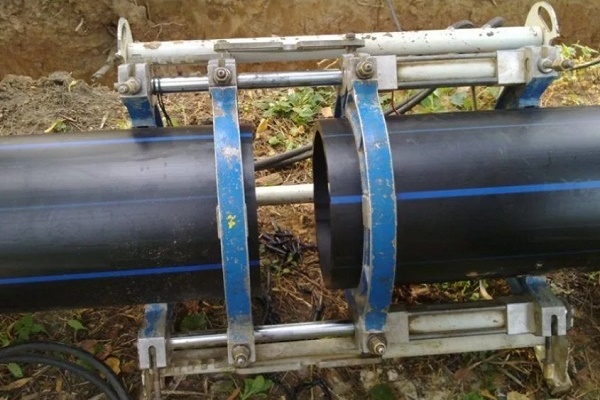
- Centrēt caurules un stingri tās nofiksēt.
- Jāapstrādā griezumi ar gala apstrādes rīku, līdz izveidojas nepārtraukta lente, kuras garums ir divi caurules apkārtmēri.
Pēc visa ir jānotīra savienojamo detaļu malas no skaidām.
Pēc rūpīgas polietilēna cauruļu un veidgabalu sagatavošanas metināšanai var būt pārliecināts, ka kvalitatīva šuve ir pusē garantēta.
PE cauruļu metināšanas veidi
Rūpnieciskais augsta blīvuma polietilēns (ABP) ir termoplastisks materiāls, kura īpašības nemainās sildīšanas-dzesēšanas ciklu laikā. Tāpēc tas lieliski piemērots sadzīves un rūpniecisko cauruļvadu montāžai.
Atsevišķu ABP cauruļu un veidgabalu savienošana savā starpā notiek ar atdalāmiem vītņotiem savienojumiem vai šādiem metināšanas veidiem:
- mufas;
- elektromufas;
- sadurmetināšana.
Caurules ar sienas biezumu līdz 4,5 mm (diametrs līdz 50-110 mm) tiek metinātas ar pirmajiem diviem veidiem, bet biezāku sienu caurulēm izmanto bezveidgabalu sadurmetināšanas metodi.
Variants #1 — sadurmetināšanas režīms
Sadurmetināšanas laikā ir svarīgi kontrolēt kritiskos parametrus: instrumenta un plastmasas temperatūru, spiedes spēku un darbību ilgumu. Ja nav sensoru šo vērtību noteikšanai, diez vai izdosies stabili iegūt kvalitatīvu šuvi.
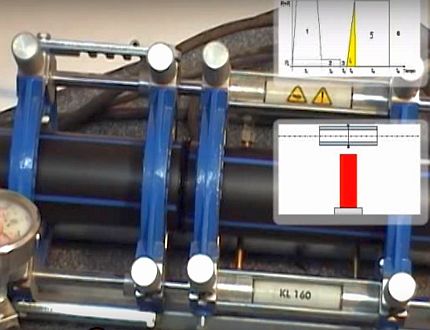
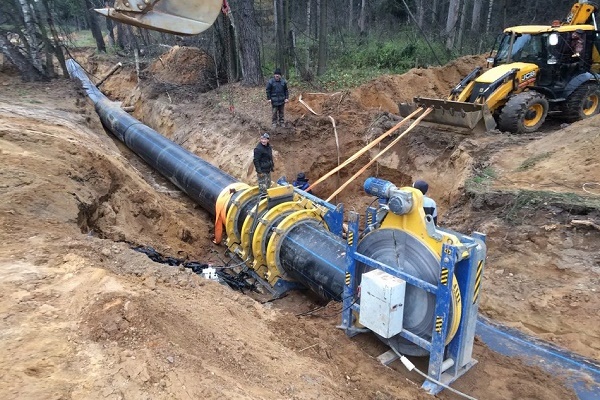
Pamašu instrukciju sadurmetināšanai polietilēna caurulēm labāk apskatīt, izmantojot pusautomātisku iekārtu ar hidraulisko piedziņu.
Sadurmetināšanu veic, ja polietilēna caurules sienas biezums nepārsniedz 5 mm un tās diametrs nepārsniedz 50 cm. Tehnoloģija ietver vairākus standarta posmus:
1. solis — šuvju sildīšana
Pēc cauruļu galu apstrādes metināšanas spogulis tiek uzkarsēts līdz 200-230 grādu temperatūrai un ievietots centratora vidū. Pēc tam ar hidrauliskās piedziņas palīdzību tam cieši piespiež PND cauruļu malas ar spēku 4-6 kg/cm2.
Kad grauta izmēri tuvojas minimāli pieļaujamajām vērtībām, spēks tiek samazināts līdz 0,2-0,5 kg/cm2 un turpina sildīt plastmasu visā normatīvajā laikā. Metināšana ir pieļaujama temperatūrās no -15 līdz +45 grādiem, bet aukstos apstākļos sildīšanas laiks var tikt palielināts.
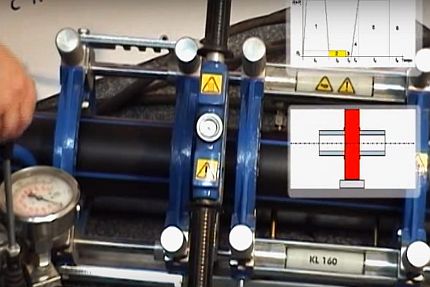
2. solis — cauruļu savienošana
Pēc nepieciešamās sildīšanas un PND izkausēšanas savienojuma vietās, caurules ar hidraulisko piedziņu atdala, noņem spoguli un atkal ar piedziņu piespiež metināmās virsmas vienu pret otru ar spēku 1-3 kg/cm2. Grauta izmērus kontrolē vizuāli, tāpēc arī piespiešanas spiediens var atšķirties.
3. solis — dzesēšana un apskate
Caurules turpina būt piespiestas viena pret otru līdz savienojuma pilnīgai atdzišanai. Pēc spēka noņemšanas no hidrauliskās piedziņas caurules tiek izņemtas no centratora skavām, un tiek veikts metināšanas šuves un grauta stāvokļa novērtējums. Ja to parametri ir normas robežās, tad caurule ir gatava ekspluatācijai.
Variants #2 — HDPE cauruļu uzmavmetināšana
Pēc iepriekšējas PND cauruļu un detaļu apgriešanas un sagatavošanas var sākt to uzmavas metināšanu. Process tiks apskatīts soli pa solim instrukcijas veidā.
1. solis: lodāmura sagatavošana
Optimālā polietilēna cauruļu metināšanas temperatūra svārstās ap 210 °C, tāpēc derēs tikai lodāmuri ar regulējamu sildīšanu. Pirms pieslēgšanas tīklam uz gludekļa jāuzskrūvē īpašas divpusējas uzgaļi (uzmavu un serdi) un jānovieto lodāmurs uz krustveida statīva.
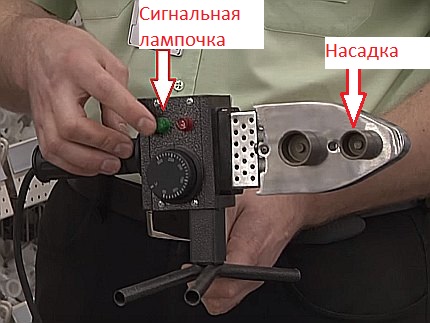
Sasniedzot iestatīto temperatūru, uz tā iedegas signāllampiņa (parasti zaļa).
2. solis: detaļu sildīšana
Darbus ar karstām caurulēm drošāk veikt cimdos. Lai sildītu detaļas, vienlaicīgi jāuzvelk viena savienojamā detaļa uz serdes, un pēc tam otra jāievieto metāla uzmavā.
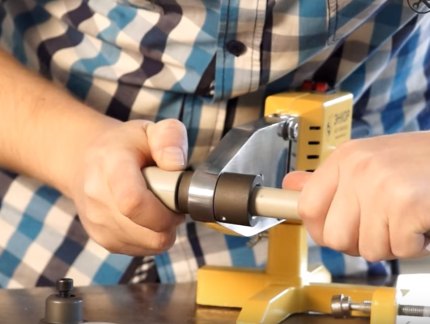
Lai ievērotu savienojuma dziļumu, var iepriekš ar marķieri uz caurules atzīmēt atbilstošu atzīmi un pēc tam orientēties pēc tās, savienojot sakarsētus izstrādājumus.
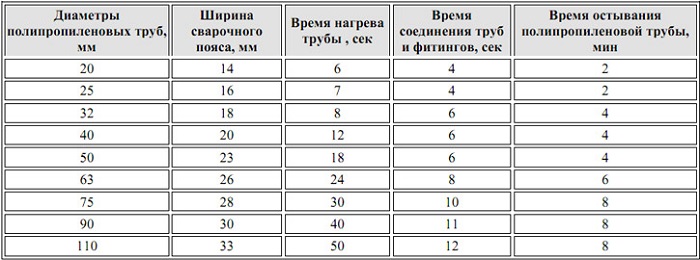
Iepriekš ir dota tabula ar orientējošiem laika ierobežojumiem cauruļu uzsildīšanai, savienošanai un atdzišanai, kā arī ievietošanas dziļumu mufā. Pie mīnuss temperatūras materiāla uzsildīšanas laiku var palielināt par 1-2 sekundēm.
Solis #4: detaļu savienošana
Pēc uzsildīšanas izstrādājumus vienlaicīgi jāatvieno no uzgaļiem un ar spēcīgu taisnu kustību jāievada caurule mufā līdz atzīmētajai līnijai. Detalas nav atļauts griezt vienu pret otru. Pēc 5-10 sekundēm pēc savienošanas jebkādas pārvietošanās var izraisīt strauju savienojuma stiprības samazināšanos.
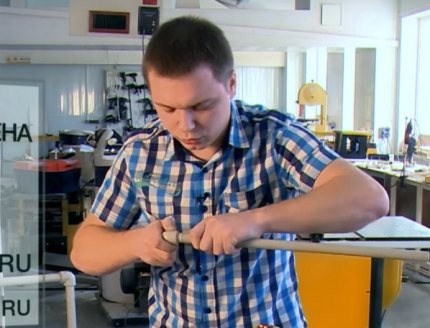
Pēc atdzišanas vēlams pārbaudīt izveidojušos iekšējo šuvi, vai tajā nav izveidojušies uzkrājumi, kas aizsprosto caurules gaitu. Ja tas ir sašaurināts, labāk pārmetināt savienojumu, lai novērstu spiediena kritumu sistēmā.
Variants #3 — polietilēna elektromufu metināšana
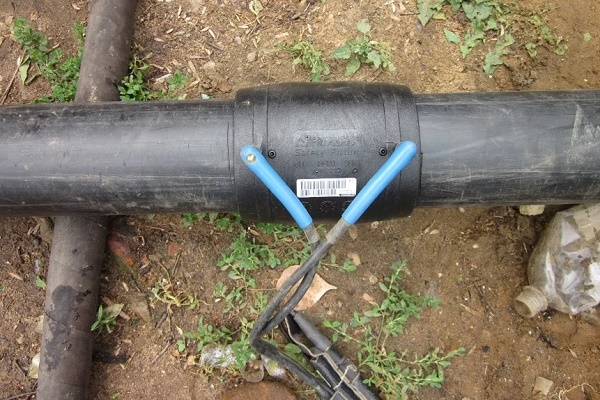
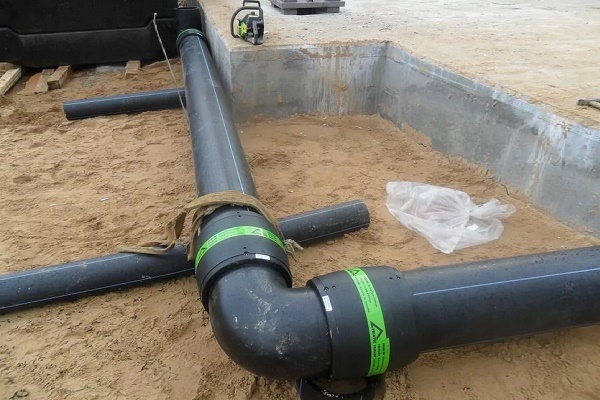
Polietilēna cauruļu metināšana ar elektromufu ir vienkāršākais un ātrākais veids. Plastmasas veidgabaliem ir iebūvēta metāla spirāle, kas patstāvīgi uzsilda savienojamās virsmas un izkausē PE.
Izmantojot šo metodi, papildus jātērējas par elektromufiem, kuru cena sākas no 3-4 dolāriem gabalā. Tāpēc šāda metināšana tiek izmantota tikai tajās vietās, kur nav pieejami sadursavienojuma un mufu metodes. Priekšrocība elektromufu veidam ir iespēja savienot caurules ar biezumu no 4,5 mm un mazāku.
Galvenie metināšanas posmi:
- Veidgabala un cauruļu galu tīrīšana un mehāniska apstrāde.
- Caurules centrēšana un ievietošana elektromufā.
- Veidgabala pieslēgšana īpaša metināšanas aparāta elektrokontaktiem, savienojuma uzsildīšana.
Pēdējais posms – elektrības atslēgšana un caurules atdzišana.
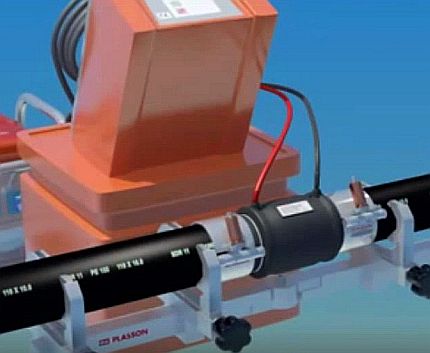
Uz elektromufām ir svītrkods ar kodētiem sildīšanas laika, strāvas stipruma un sprieguma parametriem. To nolasa metināšanas aparāta skeneris, kas pēc tam automātiskā režīmā veic lodēšanas procesu. Izstrādājumi tiek blīvi un droši sametināti lielā platībā.
Pareizās sadurmetinājuma šuves
Visu metināšanas instrukciju izpildes pareizību var novērtēt pēc polietilēna savienojuma galīgā ārējā izskata. Ja veidojas nepareiza šuve un pastāv augsts noplūdes risks turpmākajā ekspluatācijā, labāk nogriezt savienojumu gar malām un sametināt jaunu.
Pareizi izpildītā šuvē graudas ruļļa izmēriem jāatbilst normatīvajām vērtībām.
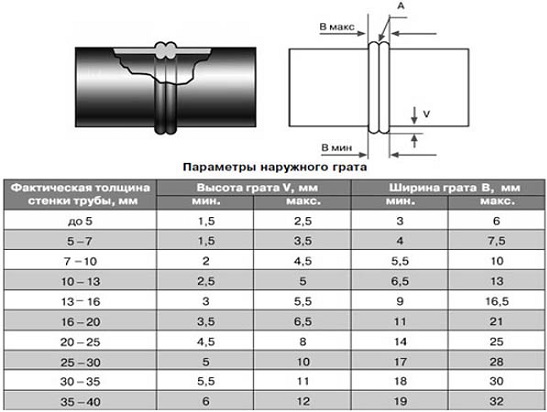
Pastāv arī papildu prasības ruļļu parametriem:
- Simetrija un viendabīgums visā savienojuma apkārtmērā.
- Cauruļu sienu nobīde radiālajā plaknē nedrīkst pārsniegt 10% no to biezuma.
- Ruļļu krāsai jābūt identiskai caurules krāsai.
- Iedobums starp graudiem nedrīkst iet dziļāk par cauruļu ārējās virsmas līmeni.
Un, protams, pilnībā jāizslēdz plaisu un poru klātbūtne.
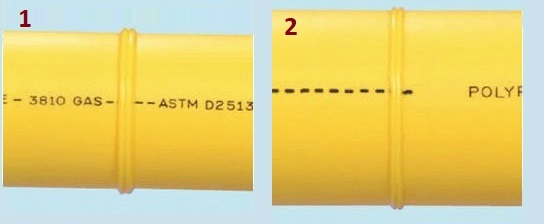
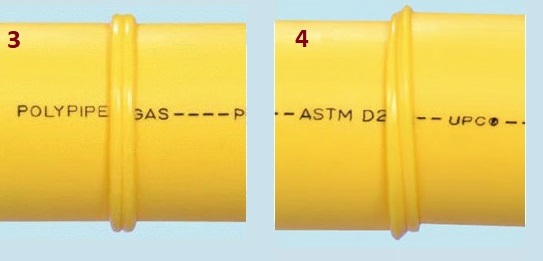
Ruļļu asimetrijas cēlonis pa apkārtmēru var būt nekvalitatīva iepriekšēja galu sagatavošana vai galu sagatavošanas ierīces novietojums leņķī pret cauruli.
Polietilēna cauruļu montāžas instrukcijas
Polietilēna cauruļu savienošanai ar ūdensvada elementiem var izmantot šādus savienojumus:
- neizjaucami;
- izjaucami.
Neizjaucami savienojumi tiek iegūti, pielodējot caurules viena pie otras vai pie speciāliem metināšanas veidgabaliem. Šī metode ir lēta, bet iegūtās konstrukcijas bieži vien ir apjomīgas. Neizjaucamu savienojumu izmantošana ir attaisnojama, montējot pazemes stacionāros ūdensvadus.
Pagaidu sistēmu montāžai no polietilēna caurulēm, kā arī, ja nav metināšanas iekārtu, var izmantot vītņotus kompresijas veidgabalus, kuru montāža tiks apskatīta tālāk.
Caurules pievienošana kompresijas veidgabalam
Kompresijas veidgabali ir dārgāki nekā metinātie modeļi, taču tie ir izjaucami un vienkārši lietošanā. To uzstādīšanas ieteikumi ir apskatīti tālāk sniegtajā soli pa solim instrukcijā.
Pirmais solis – ārējā apskate un apgriešana
Sistēmas montāža no polietilēna caurules un plastmasas kompresijas veidgabala sākas ar to pārbaudi, lai noteiktu, vai nav plaisu un dziļu skrāpējumu. Bojāto caurules posmu labāk nekavējoties nogriezt.
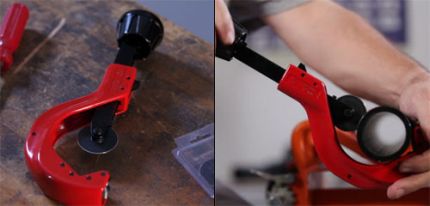
Polietilēna cauruli var griezt gan ar nazi, gan ar īpašu cauruļu griezēju. Rezultātā jāiegūst ideāli perpendikulārs griezums bez aizķerēm un viļņiem. Lai noņemtu nelīdzenumus malās, var iegādāties rokas gala apstrādātāju.
Otrais solis – veidgabala elementu uzlikšana uz caurules
Vispirms uz šļūtenes uzliek spīļuzgriezni, tad uzmavu, tad spīļgredzenu, un beigās uzvelk gumijas blīvi.
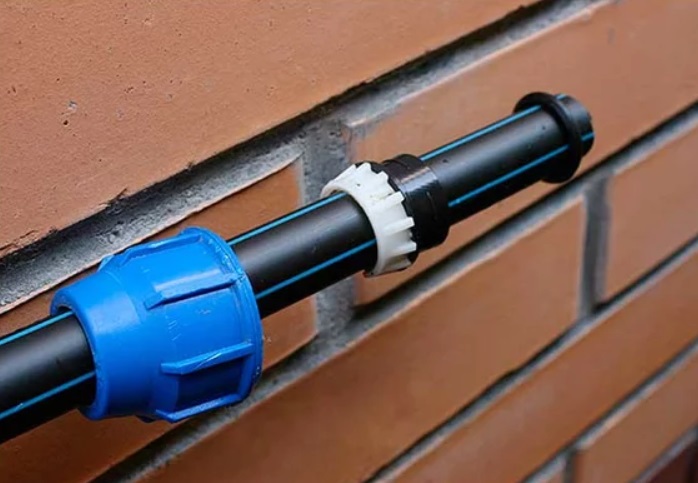
Caurules gals līdz galam tiek ievietots veidgabala korpusā, un uz šļūtenes uzliktie elementi tiek piebīdīti pie vītnes. Pēc tam spīļuzgrieznis tiek cieši pievilkts ar rokām. Ja ir ķēdes uzgriežņu atslēga, ar to var pievilkt savienojumu.
Ar spīļuzgriežņa pievilkšanu nevajag steigties – tas var sagriezties šķībi. Ja gājums ir ciešs, labāk vēlreiz atskrūvēt savienojumu un atkārtot montāžas procesu.
Pēc veidgabala montāžas ir vērts pārbaudīt savienojuma hermētiskumu. Ja ir noplūde, var viegli pievilkt uzgriezni, izlabojot konstrukcijas elementus.
Sēdekļa iegriešana caurulē
Ja nepieciešams izveidot atzarojumu no polietilēna caurules, nav obligāti jāpērk tee. Pietiks izurbt tajā caurumu un uzstādīt sedeli. Kā to izdarīt, tiks apskatīts soli pa solim instrukcijā.
Pirmais solis – sagatavošana
Sākotnēji jāapskata savienojamie izstrādājumi, lai pārliecinātos par skrāpējumu un plaisu neesamību, un jānoslauka to virsma ar mitru lupatu.
Otrais solis – spīļa montāža
Uzlikt uz caurules abas skavas daļas, pievilkt tās uzgriežņus ar atslēgu. Procedūras mērķis ir stingri fiksēt sedeli.
Trešais solis – urbšana
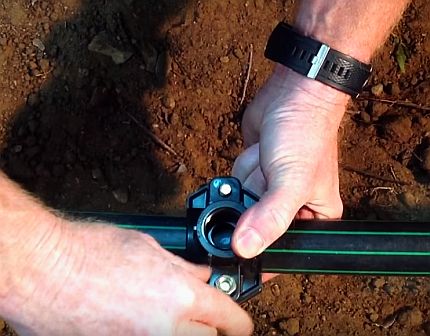
Sedeles atveres centrā iezīmēt punktu, bet gar veidgabala malām ar marķieri izdarīt svītriņas, lai atcerētos tā stāvokli. Atskrūvēt sedeli un noņemt tās daļas. Izurbt polietilēna cauruli iezīmētajā vietā ar nepieciešamā diametra urbi.
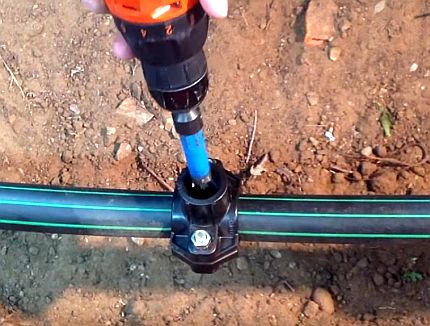
Ceturtais solis – seglu montāža
Iztīrīt PE cauruli no iekšpuses no skaidām un novērst iespējamos āķus no izurbtā cauruma malām. Pielikt atbilstoši iepriekš uzzīmētajām atzīmēm savienotājelementu daļas caurulei un stingri pievilkt fiksējošos uzgriežņus.
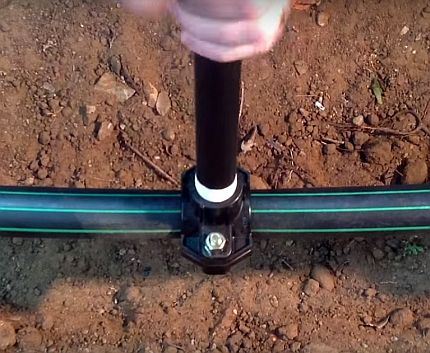
Ieskrūvējot seglī cauruli vai savienotājelementu, var aptīt vairākus fum-lentes slāņus.
Seglu daļai ar izejas atveri caurules pusē var būt rieva blīvgumijas gredzenam. Tāpēc, ja ir blīvētājs, tas jāievieto starp cauruli un savienotājelementu.
Ja jums noteiktā cauruļvada posmā ir nepieciešams saliekt cauruli, tad iesakām to izdarīt saskaņā ar instrukciju, kas sniegta šeit.
Secinājumi un noderīgs video par tēmu
Piedāvātie video uzskatāmi demonstrēs visus HDPE cauruļu metināšanas veidus, kā arī iepazīstinās ar kompresijas savienotājelementa un seglu montāžas procesu.
Polietilēna cauruļu rozetes metināšana:
Elektromufas metināšanas process:
HDPE cauruļu sadurmetināšana ar pusautomātisku hidrauliski darbināmu aparātu:
Kompresijas savienotājelementa montāža uz caurules:
Seglu uzstādīšana uz HDPE caurules:
Polietilēna ūdensvadu pašmontāža prasa zināšanas un prasmes, bet ir pilnībā veicama, ievērojot iepriekš minētos noteikumus. Ja nav īpaša aprīkojuma, ūdensvadu var samontēt vispār bez instrumentiem, izmantojot tikai kompresijas savienotājelementus.
Montāžas variantu ir daudz, bet jāizmanto tas, kas nodrošinās rezultātu ar minimālām finansiālām izmaksām.
Nosakāt optimālo polietilēna metināšanas veidu un vēlaties precizēt dažus momentus? Nekautrējieties, uzdodiet jautājumus mūsu ekspertiem – mēs centīsimies jums palīdzēt.
Vai varbūt vēlaties dalīties ar personīgo pieredzi polietilēna montāžā mājas apstākļos? Rakstiet savus komentārus, pievienojiet unikālas fotogrāfijas – daudziem iesācējiem noderēs jūsu informācija.
 Cauruļu stiprinājuma skavas: veidu apskats un montāžas instrukcija
 Izgatavojam kārbu caurulēm vannas istabā: soli pa solim montāžas instrukcija
 ZSP cauruļu montāža ar savām rokām: metināšanas instrukcija + kā saliekt vai iztaisnot šādas caurules
 Polipropilēna cauruļu metināšanas tehnoloģija ar savām rokām: pārskats par metodēm un niansēm
 Vara cauruļu savienošana: instrukcijas un dažādu montāžas tehnoloģiju salīdzinājums
 Ekrāns no plastmasas caurulēm: starpsienu veidi + soli pa solim izgatavošanas instrukcija
 Cik maksā gāzes pieslēgšana privātmājai: gāzes piegādes organizācijas cena
 Labākās veļas mazgājamās mašīnas ar žāvēšanu: modeļu vērtējums un padomi pircējiem
 Kas ir gaismas krāsu temperatūra un nianses, izvēloties lampu temperatūru savām vajadzībām
 Gāzes kolonnas nomaiņa dzīvoklī: nomaiņas dokumentālā noformēšana + pamatnormas un prasības
Protams, plastmasas caurules ūdensvadam un apkurei – tas ir ļoti ērti, un tās patiešām var uzstādīt jebkurš vīrietis ar rokām. Bet kāpēc neviens nerunā par drošības tehniku metinot šīs caurules, par to, ka kaitīgāki par gruzdoša plastmasas tvaikiem var būt tikai dzīvsudrabs un svins.
Obligāti jāizmanto respiratori, jāvēdina telpa. Mājiniekus, un īpaši bērnus un dzīvniekus (šeit runa par ķermeņa masu) jāsūta ciemos uz remonta laiku.
Plastmasa atvieglo mums dzīvi daudzās jomās – bet tā mūs arī nogalina… Rūpējieties par sevi!
Sveiki, Elīna, saprotu jūsu satraukumu un tāpēc vēlos nedaudz sīkāk atklāt galvenos momentus, kas attiecas uz drošības tehniku. Pirmkārt, ir jāsaprot, ka metinātāja profesija polietilēna caurulēm ir profesija ar paaugstinātu bīstamību.
Bet apskatīsim momentus parastajiem pilsoņiem:
– jānodrošina normāla ventilācija telpā, kurā tiks metinātas polietilēna caurules;
– jāstrādā speciālā apģērbā;
– jāizmanto speciāli aizsargcimdi;
– jāizmanto respiratori;
– jāveic pārtraukumi darbā, lai izietu elpot svaigu gaisu.
Ja tiek ievēroti šie momenti, tad polietilēna cauruļu metināšanas process nebūs saistīts ar kaitējumu organismam.