ZSP cauruļu montāža ar savām rokām: metināšanas instrukcija + kā saliekt vai iztaisnot šādas caurules

Zema spiediena polietilēns popularitātes reitingā starp materiāliem, ko izmanto cauruļvadu montāžai, ieņem pirmās vietas. Šāda pieprasījuma noslēpums viegli izskaidrojams ar pielietojuma daudzpusību un polietilēna cauruļu montāžas vienkāršību.
Bet, tāpat kā strādājot ar jebkuru citu polimēru, kvalitatīvu HDPE cauruļu montāžu pašrocīgi var veikt tikai stingri ievērojot tehnoloģiju. Mēs pastāstīsim, kādas nianses jāņem vērā, veicot elementu savienošanu. Izskaidrosim, kā pareizi veikt to liekšanu un iztaisnošanu.
Raksta saturs:
Efektīvi HDPE cauruļu savienošanas veidi
Tehnoloģiski savienot HDPE caurules var divos galvenajos veidos – ar neatdalāmu un atdalāmu savienojumu.
Pirmais paredz izmantot metināšanas aparātu, otrais tiek realizēts bez tā izmantošanas.
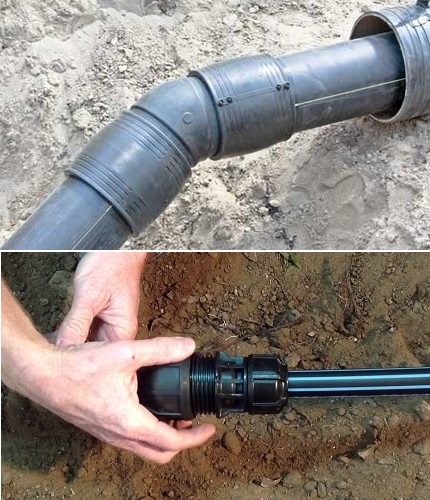
Metinātie neatdalāmie savienojumi nodrošina maksimālu hermētiskumu, kas ir īpaši aktuāls, ierīkojot spiediena maģistrāles. Atdalāmie savienojumi ir ērti montāžā un dod iespēju jebkurā brīdī izjaukt cauruļvadu, lai mainītu maģistrāles konfigurāciju vai papildinātu to ar jauniem atzariem.
Neatdalāmi savienojuma veidi
HDPE cauruļu savienošanai izmanto divus neatdalāmus savienojuma veidus: ar sadurmetināšanu un uzstādot elektrometinošo mufu.
Jebkurā gadījumā, īstenojot šīs metodes, savienojumiem tiek izvirzītas šādas prasības:
- Maksimālajam metināmo segmentu nobīdes leņķim jābūt ne vairāk kā 10% no savienojamo cauruļu sienas biezuma.
- Savienojuma šuve jāveido augstāk par blakus esošo segmentu virsmas ārējo līmeni.
- Kvalitatīvi izveidotas šuves vāliņa augstumam jābūt diapazonā no 2,5 līdz 5 mm.
Optimālā vāliņa augstuma vērtība ir atkarīga no kausējamā izstrādājuma sienu biezuma. Uz plānsienu caurulēm (līdz 5 mm) tas nedrīkst būt lielāks par 2,5 mm. Ja cauruļu sienu biezums svārstās no 6 līdz 20 mm, tad vāliņa augstums nedrīkst būt lielāks par 5 mm.
Izmantojot cauruļu sadurmetināšanu
Nesarīga savienojuma izveide notiek, mīkstinot materiālu līdz staipīgas vielas stāvoklim, lai notiktu tā daļu difūzā apvienošanās. To izmanto caurulēm, kuru sieniņu biezums pārsniedz 5 mm.
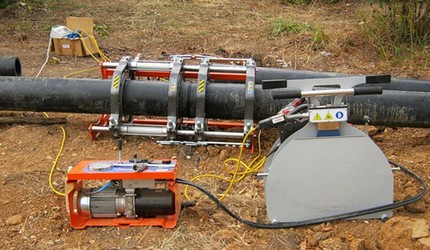
Metināšanas savienojuma metodi izmanto uz ūdensvada taisnajiem posmiem, ko plānots ekspluatēt zem spiediena. Tikai tā ļauj iegūt hermētisku savienojumu, ja diametrs pārsniedz 200 mm, jo nerada cauruļu stingrības zudumu, kas noved pie deformācijas.
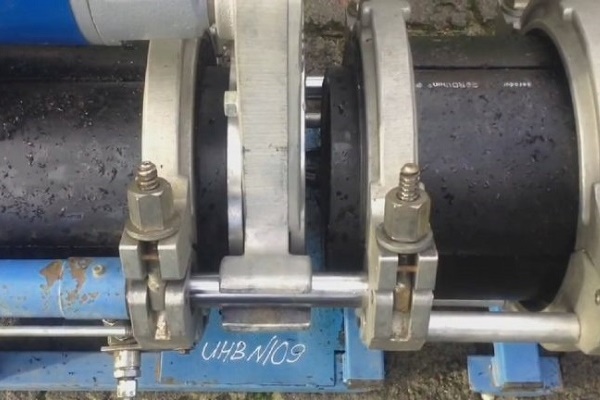
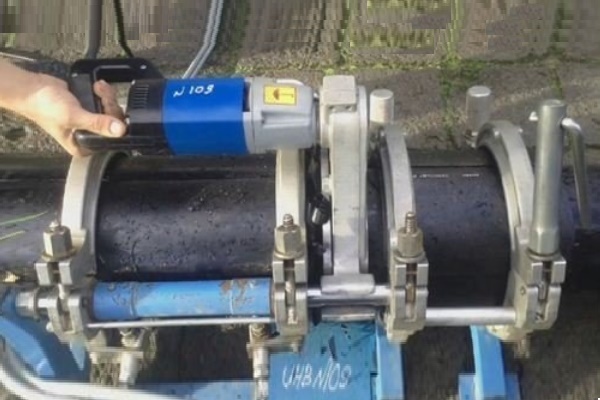
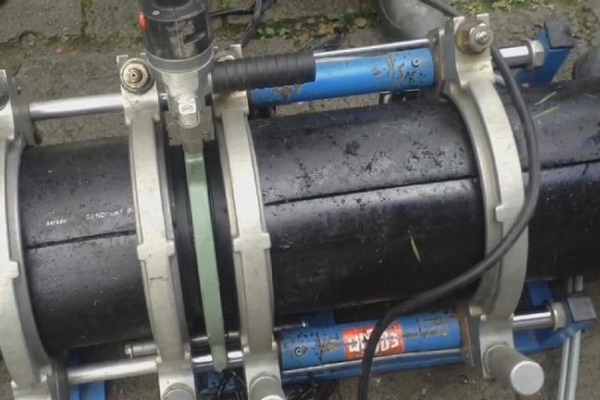
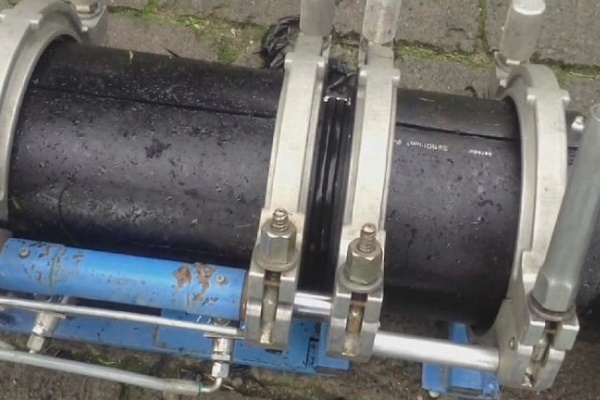
Izturīgu PND cauruļu metināšanu ar savām rokām veic, izmantojot īpašu instrumentu. Metodes būtība ir savienojamo elementu galu uzsildīšana līdz viskozai stāvoklim ar sildīšanas uzgaļa palīdzību. Mīkstinātos galus vienkārši savieno viens ar otru zem spiediena, pēc tam savienojuma vietu ļauj atdzist.
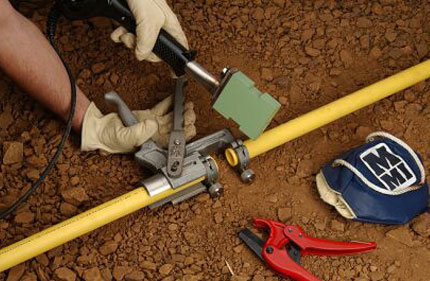
Veicot metināšanas darbus, ir svarīgi ievērot sildīšanas elementu temperatūras režīmu.
Sildīšanas elementu laika un temperatūras iedarbības parametrus nosaka, ņemot vērā trīs faktorus:
- Cauruļvada sieniņu biezums.
- Atzarojumu diametrs.
- Lodēšanas ierīces tehniskie parametri.
Cauruļu savienošana ar metināšanu ir visuzticamākais un izturīgākais variants. Ar tā palīdzību var izveidot nesarīgu stiprinājumu, kas spēj izturēt spiedienu gan bezspiediena, gan spiediena ūdensapgādes sistēmās.
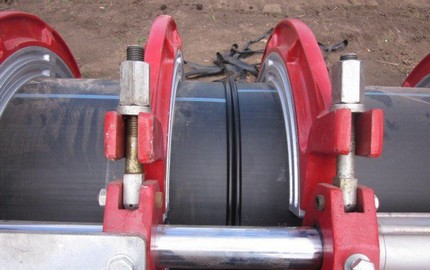
Metināšanu veic šādā secībā:
- Komunikāciju apgriež līdz noteiktam izmēram. Izlīdzina galu plakņu paralēlumu. Galus notīra, nogriežot ar smilšpapīru.
- No galiem noņem 2–3 mm platu šķautni. Metināšanas vietu rūpīgi iztīra un apstrādā ar attaukošanas līdzekli.
- Lodāmuru uzstāda uz 260° sildīšanas atzīmes. Kamēr tas uzsilst, uzliek metināšanas uzgaļus un gaida, līdz to sasilšanas pakāpe sasniedz noteikto temperatūru.
- Ar centrēšanas mehānisma palīdzību sprauslas dobumā iegremdējiet savienotājelementu un caurules galu. Ja lodāmurī nav paredzēts centrēšanas mehānisms, sakritība būs jāpārbauda "ar aci", veicot savienojumu pēc iespējas precīzāku.
- Nocentrētos elementus pārvietojiet līdz norādītajai atzīmei, savienojot tos zem spiediena, un nogaidiet instrukcijā norādīto laiku kušanai.
- Pēc darba pabeigšanas iekārtu atbīdiet malā un atvienojiet no tīkla. Metināšanas posmu bez nobīdes un pagriešanas fiksējiet noteiktā pozīcijā līdz virsmas pilnīgai atdzišanai.
Veicot metināšanu, ir svarīgi nepārturēt. Tas var izraisīt polietilēna uzslāņojumu uz izstrādājuma iekšējā diametra.
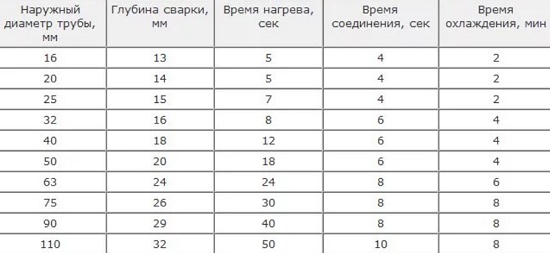
Lai iegūtu uzticamu stiprinājumu, uzstādīšanas dziļumam jābūt aptuveni 2 mm. Ievērojot norādīto dziļumu, iegūtā metinājuma šuve būs ar vienmērīgu, reprezentablu izskatu un vienādu atkāpšanās augstumu.
Ar HDPE cauruļu sadurmetināšanas posmiem iepazīstinās šāda fotoatlase:
Izmantojot elektromufu metināšanu
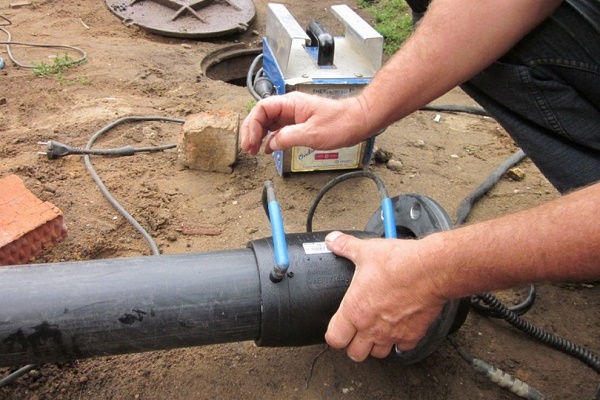
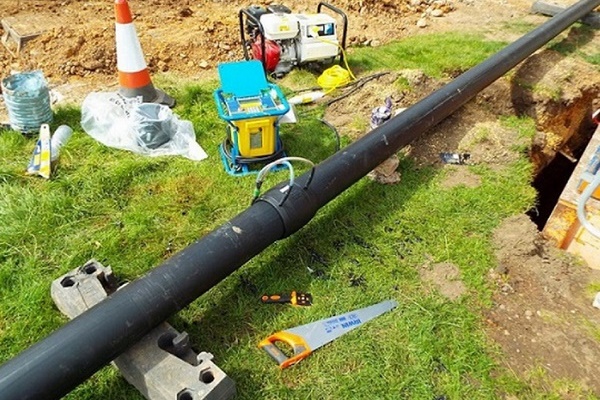
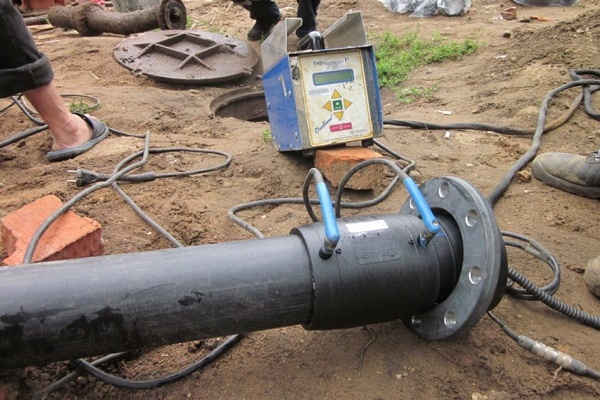
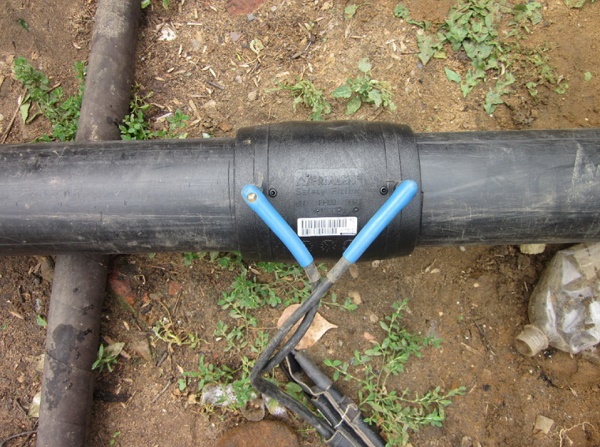
Īstenojot šo nesaraujamā savienojuma metodi, tiek izmantota elektromufu metināšana vai elektrometināšanas savienotājelements.
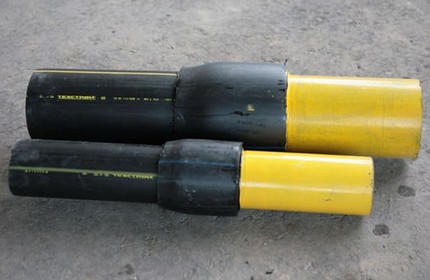
Šī metode ir efektīva, ja jāstrādā ierobežotos apstākļos. Piemēram, veicot remontdarbus akās vai kad nepieciešams veikt iegriezumus iepriekš savienotās caurulēs.
Vienotu standartu mufu lodēšanas veikšanai vietējos normatīvajos dokumentos nav. Šo tehnoloģiju biežāk izmanto Eiropas valstīs, un tā ir reglamentēta ar DVS-220715 standartiem.
HDPE cauruļu savienošanas tehnoloģija, izmantojot mufas, ietver vairākus galvenos posmus:
- Sakaru posma sagatavošana. Atzara ārējo virsmu attīra no taukiem un putekļiem. Šim nolūkam izmanto ziepju un spirta šķīdumus, kas plašā sortimentā ir pieejami būvniecības veikalos.
- Savienojuma vietu apstrāde. Stiprinājuma blīvums tieši ir atkarīgs no tā, cik gludi veikts griezums. Lai iegūtu ideāli gludu virsmu, caurules galu noberzē ar smalkgraudainas smilšpapīra gabalu.
- Slīpumu izveide. Atzara savienojumu apgriež 45° leņķī. Slīpums nodrošinās maksimāli ciešu elementu piegulšanu un to stiprināšanu.
- Mufas montāža. Mufu pievieno barošanas avotam. Pēc tam, kad tā ir uzsildīta līdz noteiktai temperatūrai, ar vienu pusi (dornu) mufu uzliek uz caurules, bet ar otru galu (uzmavu) savieno ar otru caurules atzaru.
Galvenais nosacījums elektromuftas metināšanas veikšanai ir detaļu nekustīguma nodrošināšana sildīšanas un sacietēšanas brīdī. Iegremdējot atzaru posmus sakarsētās mufas dobumā, ir svarīgi darbu veikt ātri, bet maksimāli uzmanīgi, lai nepārkarsētu polietilēnu.
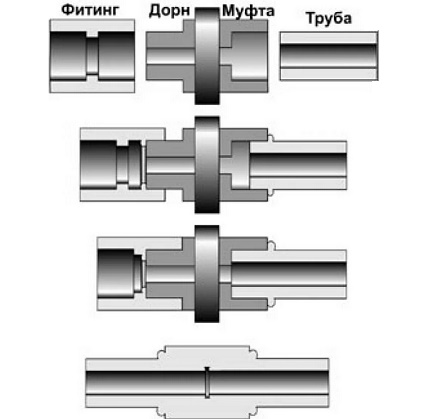
Iegremdējot posmus mufas dobumā, esiet gatavi, ka no tās apakšas sāks nedaudz izplūst šķidra plastmasa. Pēc darbu pabeigšanas atliek tikai noņemt mufu, bet savienoto cauruļvadu izklāt uz cietas virsmas, lai to fiksētu vēlamajā pozīcijā.
Pēc kausējuma sacietēšanas savienojuma vietā būs redzama cieši pie caurules pieguloša spiedes skava.
Tomēr, izvēloties šo metodi, jāņem vērā, ka plastmasas caurules neizceļas ar augstu stingrību. Tāpēc pie spēcīga iekšējā spiediena izveidotā šuve var vienkārši atdalīties. Savienojums ar uzmavu nav labākais risinājums apkures komunikāciju ierīkošanai un novadījumu izveidei zem izlietnes.
Raksts, kura saturu iesakām iepazīt, ir veltīts dažādu HDPE cauruļu metināšanas metožu stipro un vājo pušu novērtējumam.
Atdalāmie savienojuma paņēmieni
Ja aplūko atdalāmo savienojumu variantus, tie tiek realizēti, izmantojot atlokus un kompresijas veidgabalus. Stingri ievērojot montāžu, tie izrādās tikpat uzticami kā tie, kas tiek izveidoti, izmantojot metināšanas aparātu.
Jebkura veida nenoņemami savienojumi ietver elastīgu detaļu. Saspiežot ar savilkšanas instrumentu, tas aizpilda visas tukšumus savienojuma zonā, tādējādi novēršot noplūdes.
Izmantojot HDPE veidgabalus
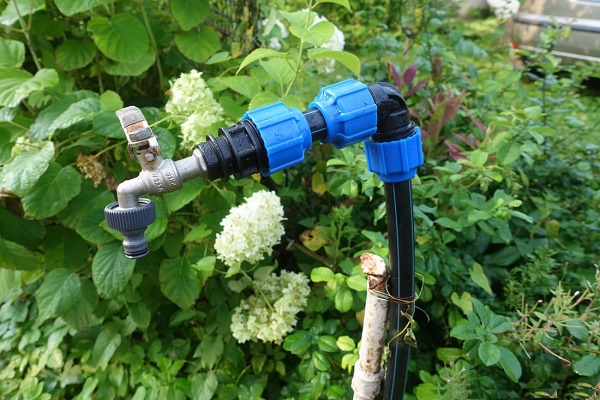
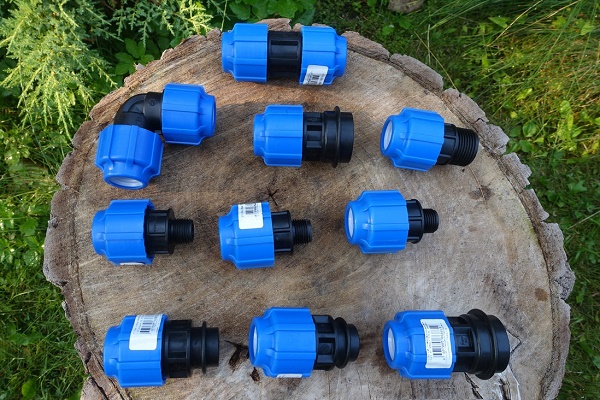
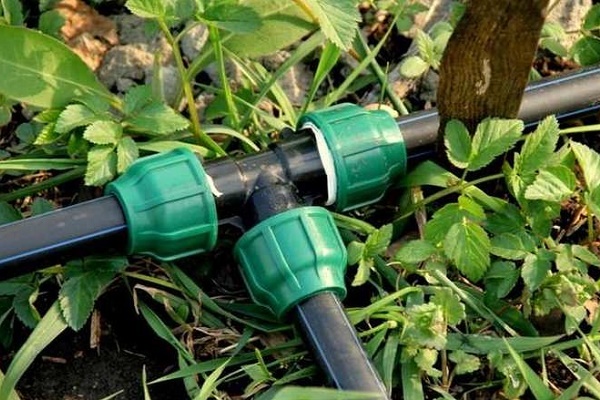
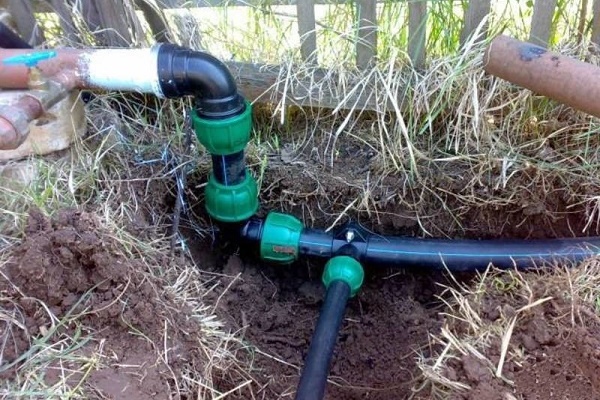
Šīs metodes īstenošanai izmanto kompresijas veidgabalus, kas ir sastāvdaļas ar ārējo vītni abās pusēs.
Tie spēj savienot caurules, nodrošinot blīvu savienojumu ar augstu hermētiskuma līmeni. Tajā pašā laikā atdalāmo savienojumu var jebkurā brīdī noņemt, lai mainītu maģistrāles konfigurāciju vai veiktu steidzamu remontu.
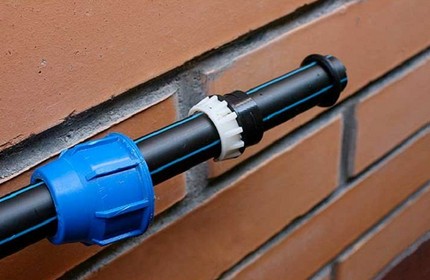
Darbību secība, lai iegūtu veidgabalu savienojumu:
- Uz abu cauruļu sagatavotajiem galiem uzliek atstarpes gredzenu, kas izgatavots no poliuretāna vai gumijas. Gredzena ārējam diametram jābūt vienādam ar savienojamo cauruļu iekšējo izmēru.
- Gali tiek aprīkoti ar spriegošanas uzgriezni un divām spiedpaplāksnēm. Pirmā paplāksne paredzēta, lai izspiestu atstarpes gredzenu, otrā ir paredzēta, lai noblīvētu uzgriezni attiecībā pret caurules galu.
- Savienojums tiek savienots pēc principa «caurule – veidgabals – caurule». Lai palielinātu uzticamību, to no abām pusēm līdz galam piespiež ar spriegošanas uzgriezni.
Montējamo detaļu salikšanai izmanto īpašu uzgriežņu atslēgu. Ar to atskrūvē savienojošo veidgabalu spiedgrieznes.
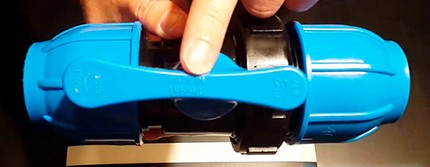
Šīs savienošanas metodes galvenā priekšrocība ir tā, ka to ir ērti veikt pat ievērojami pazeminātā apkārtējās vides temperatūrā. Kamēr metināto savienojumu robeža ir vismaz +5°C.
Plašs dažāda diametra savienojošo elementu sortiments dod iespēju salikt jebkuras atzarojumu sistēmas, veicot nepieciešamos sazarojumus cauruļvadā.
Izmantojot atloka uzstādīšanu
Atloka tipa savienojums tiek izvēlēts, ja nepieciešams pieslēgt HDPE cauruļvadu pie tērauda caurulēm. Ar atlokiem ir ērti pievienot maģistrālēm vārstus, regulatorus un aizbīdņus.
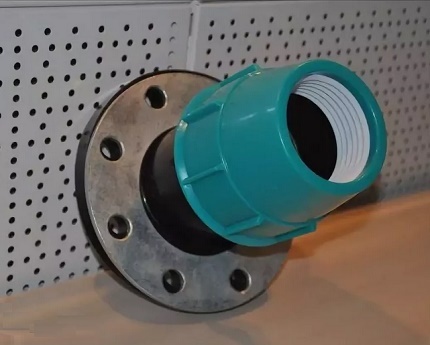
Lai uzstādītu uz polietilēna caurulēm, tiek izmantoti atloki, kas atbilst GOST 12882,80. Tiem ir paplašināts iekšējais diametrs.
Atloka uzstādīšanas darbus veic šādā secībā:
- Vienā komunikācijas galā izveido vītni.
- Vītnē ieskrūvē elementu.
- Uz elementa tiek uzlikts pievienojamās caurules atzars.
- Savienojuma vietu sasilda ar sakabi vai celtniecības fēnu.
Pirms atloka uzlikšanas tas ir jāpārbauda, vai tajā nav asu izciļņu un urbumu, kas var bojāt polietilēna caurules galu.
Kā saliekt vai iztaisnot izstrādājumu?
Polietilēna caurules tiek pārdotas kā taisni 12 metru gari posmi vai kā veseli izstrādājumi, uztīti uz lielām spolēm. Būdams savītā stāvoklī, izstrādājumi iegūst riņķu formu un deformējas. Pirms deformētas HDPE caurules iztaisnošanas vai saliekšanas tā ir jāuzsilda.
Zemspiediena polietilēns ir slavens ar labu elastību. Bet tas zaudē šo īpašību, ja sildīšanas temperatūra pārsniedz +80°C. Šo momentu izmanto, ja nepieciešams mainīt izstrādājuma konfigurāciju.
Bet jāatceras, ka iztaisnošanai vai locīšanai temperatūru var paaugstināt tikai uz īsu laika periodu. Jo polietilēna caurule pieder pie būvmateriālu kategorijas, kurus, pārkāpjot temperatūras režīmu, var sabojāt.
Pārskats par caurules iztaisnošanas veidiem
Iztaisnot cauruli, novēršot ieloces, kas radušās tās uzglabāšanas un transportēšanas laikā, visvieglāk ir pēc vieglas izstrādājuma sildīšanas. Ja cauruļvada nomaiņa vai remonts tiek veikts vasaras periodā, kad saules stari ir visintensīvākie, tos var izmantot, lai sasniegtu izvirzīto uzdevumu.
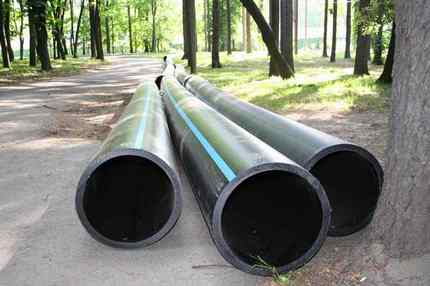
UV stari nepasliktinās polietilēna ekspluatācijas parametrus, bet tajā pašā laikā uz laiku spēs mīkstināt izstrādājuma sieniņas. Jums atliek tikai nostiprināt mīkstināto cauruli gar cietu balstu vai sienu, vai arī ievietot to iepriekš izraktā tranšejā. Pirms izliektas ZSP caurules iztaisnošanas uz zemes, ir jāatbrīvo apgabals.
Ja darbs ir jāveic ziemas laikā, izstrādājuma sildīšanai izmantojiet karstu ūdeni. Bet šī metode ir efektīva caurulēm, kuru izmērs nepārsniedz 50 mm. Kā palīglīdzekļus iztaisnošanai var izmantot metāla margas un ķieģeļu mūri. Jebkurā gadījumā: jo īsāks ir izstrādājuma posms, jo vieglāk ar to būs strādāt.
Efektīvas metodes, kā saliekt sagatavi
Ja rodas pretēja situācija, kad nepieciešams saliekt ZSP cauruli, tiek izmantota tā pati termiskā apstrāde.
Sildīšanai tiek izmantotas šādas metodes:
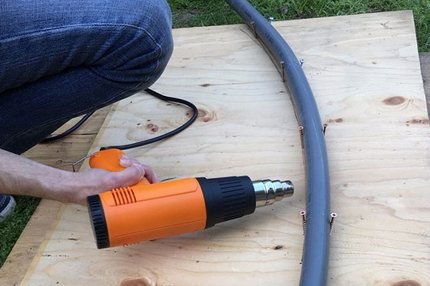
- apūst ar karstu virzītu gaisu no celtniecības fēna;
- uzsilda izstrādājuma sieniņas ar gāzes degli;
- aplej virsmu ar verdošu ūdeni.
Lai vienkāršotu locīšanas procedūru, labāk izveidot formēšanas rāmi. Veidni, kuras izmērs atbilst liecamās caurules diametram, var izgatavot no parastām kokšķiedru plātnes loksnēm. Lai veidnes virsmai piešķirtu gludumu, noslīpējiet to ar smilšpapīra gabalu.
Lai saliektu ZSP cauruli ar fēnu, darbs tiek veikts šādā secībā:
- Apstrādājamo vietu uzsilda ar celtniecības fēnu.
- Mīkstināto sagatavi iegremdē formēšanas rāmī.
- Uzmanīgi saliec cauruli, nepievienojot pārmērīgu spēku, lai liekuma vietā nesaplēstu izstrādājumu.
Izveidojot nepieciešamo liekuma leņķi, izstrādājums jāatstāj līdz pilnīgai atdzišanai un tikai pēc tam jāizņem no rāmja.
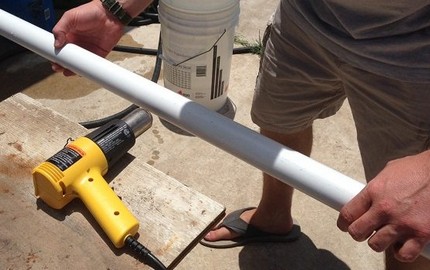
Svarīgs moments: sildot cauruli, ir jāievēro «zelta vidusceļš». Pie nepietiekamas virsmas sasildīšanas lieces brīdī caurule var salūzt. Ja sildīšanas brīdī pārāk tuvu izstrādājumam pietuvina sildīšanas elementu, polimērs var aizdegties.
Secinājumi un noderīgs video par tēmu
Ar HDPE cauruļu metināšanas un apstrādes niansēm iepazīstieties nākamajos videoklipos.
Video #1. Kā tiek veikta gala metināšana:
Video #2. Elektromufas metināšanas izveides piemērs:
Video #3. Caurules iztaisnošanas variants:
Izvēloties polietilēna cauruļu savienošanas un izlīdzināšanas veidu, jāņem vērā darba vides spiediena līmenis. Tas ļaus samazināt veikto manipulāciju ar cauruļvadu negatīvo ietekmi uz tā tehniskajiem parametriem.
Vai jums ir zināmas tehnoloģiskās nianses polietilēna cauruļu savienošanā, kas nav aprakstītas rakstā? Ja jums ir personīgā pieredze HDPE cauruļvadu ierīkošanā, ar ko vēlētos dalīties ar vietnes apmeklētājiem un ar mums? Lūdzu, rakstiet komentārus zemāk esošajā blokā, ievietojiet fotoattēlus, uzdodiet jautājumus par raksta tēmu.
 Polipropilēna cauruļu montāža pašu spēkiem: tehnoloģija darbam ar PP cauruļvadu
 Kā pagatavot krēslu no polipropilēna caurulēm ar savām rokām: soli pa solim izgatavošanas instrukcija
 Kā izliekt profila cauruli ar savām rokām bez speciālām ierīcēm
 Vara cauruļu montāža ar savām rokām: vara cauruļvadu uzstādīšanas tehnoloģija
 Metālplastmasas cauruļu montāža ar savām rokām: savienošanas tehnoloģija un izvadīšanas piemēri
 Amatniecība no propilēna caurulēm ar savām rokām: pašdarinājumu varianti mājai
 Cik maksā gāzes pieslēgšana privātmājai: gāzes piegādes organizācijas cena
 Labākās veļas mazgājamās mašīnas ar žāvēšanu: modeļu vērtējums un padomi pircējiem
 Kas ir gaismas krāsu temperatūra un nianses, izvēloties lampu temperatūru savām vajadzībām
 Gāzes kolonnas nomaiņa dzīvoklī: nomaiņas dokumentālā noformēšana + pamatnormas un prasības