Polipropilēna cauruļu metināšana: darbu veikšanas noteikumi un iespējamo kļūdu analīze

Iespēja pašrocīgi montēt cauruļvadus – neapšaubāms polipropilēna izstrādājumu pluss. Izmantojot ērtu un vieglu materiālu, var paša spēkiem izbūvēt kanalizāciju, salabot un modernizēt ūdensvadu.
Galvenais – saprast salikto elementu savienošanas specifiku. Piekritīsiet, ka tā ir svarīga darba daļa, kas nodrošina maģistrāles hermētiskumu un tās bezproblēmu ekspluatāciju.
Mēs piedāvājam Jums detalizēti izklāstītu informāciju par to, kā tiek veikta polipropilēna cauruļu lodēšana, kāds aprīkojums tiek izmantots darbā, kā arī uzskaitām visbiežāk pieļautās iesācēju metinātāju kļūdas.
Mūsu sniegtā informācija palīdzēs izveidot bezatteices darbojošās komunikācijas. Skaidrākai uztverei raksts ir papildināts ar grafiskiem pielikumiem un video‑vadlīnijām.
Raksta saturs:
Polipropilēna cauruļu lodēšanas specifika
Lodēšanas process tiek veikts, pateicoties izteiktām materiāla termoplastiskām īpašībām. Polipropilēns karsējot mīkstina – iegūst plastilīnam līdzīgu stāvokli.
Tehnoloģijas vispārīgs apraksts
Materiāla atgriešanās normālos temperatūras apstākļos veicina tā struktūras sacietēšanu līdz normālam stāvoklim. Šīs īpašības kļuva par lodēšanas tehnoloģijas pamatu, kuru tehniskajā valodā sauc par polifūzijas metināšanu.
Praksē tiek pielietotas divas metināmo detaļu savienošanas metodes:
- Uzmavu metode.
- Tiešā metode.
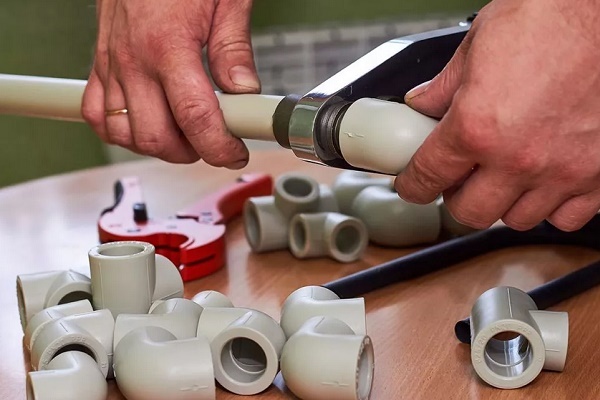
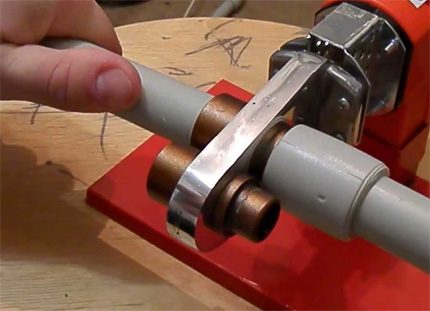
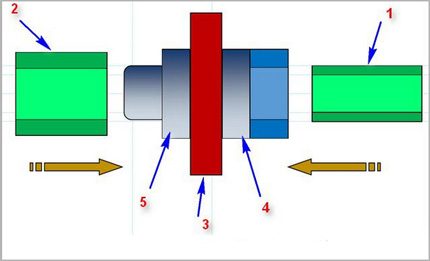
Savienotājuzmavas metode. Metināšanas tehnika parāda, kā var metināt polipropilēna caurules, izmantojot tam veidotājdetaļu – savienotājuzmavu vai cauruli ar lielāku ārējo diametru. Parasti šādā veidā tiek veikta plastmasas cauruļu metināšana, kuru diametrs nepārsniedz 63 mm.
Šajā gadījumā divu detaļu metināšanas princips ir balstīts uz caurules daļas izkausēšanu pa ārējo apkārtmēru un savienotājuzmavas daļas pa iekšējo apgabalu. Pēc tam abas detaļas cieši tiek savienotas.
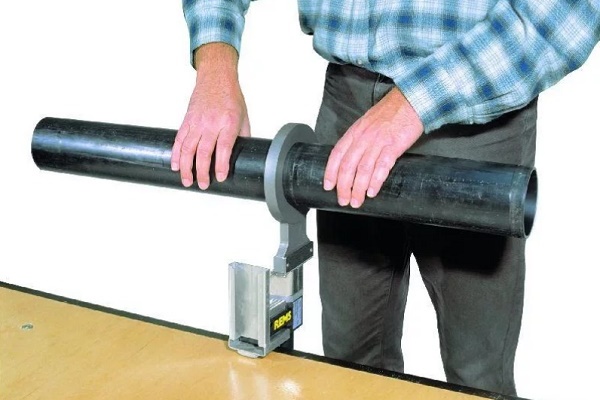
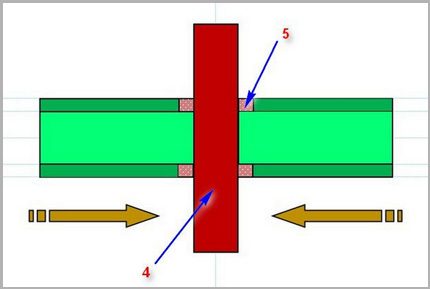
Tiešā metode. Metode ir balstīta uz tādu pašu principu – nelielu plastmasas cauruļu posmu izkausēšanu ar sekojošu to savienošanu. Bet šajā variantā savienotājelementi ir divas caurules ar vienādiem diametriem, un tās tiek savienotas ar to gala virsmām.
Šī, no pirmā skatiena, vienkāršā polipropilēna metināšanas metode prasa augstu precizitāti savienojuma vietu apstrādē un divu detaļu precīzu uzstādīšanu pa asīm to metināšanas procesā.
Līdzās apzīmētajām «karstajām» tehnoloģijām tiek praktizēta arī «aukstās» metināšanas metode. Šeit kā aktīvais metināšanas komponents tiek izmantots īpašs šķīdinātājs, kas spēj mīkstināt polipropilēna struktūru. Tomēr šī metode neizceļas ar augstu popularitātes līmeni.
Lodēšanas iekārtas cauruļu metināšanai
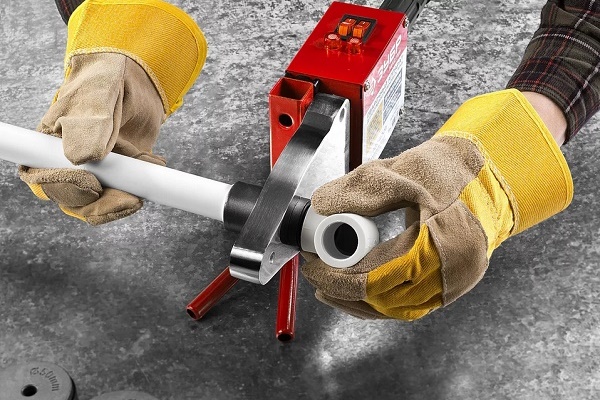
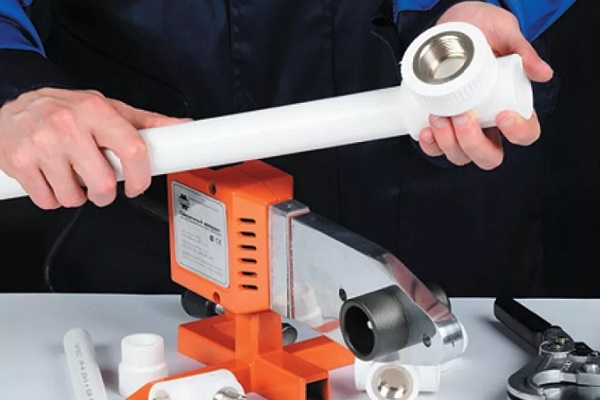
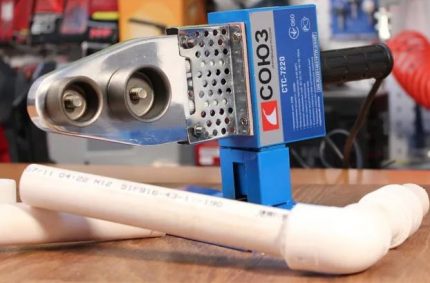
Gan savienotājuzmavas metode, gan tiešā metode prasa metināt plastmasas caurules ar īpašiem metināšanas aparātiem. Konstruktīvi metināšanas tehnika ir kaut kas līdzīgs elektriskajam gludeklim.
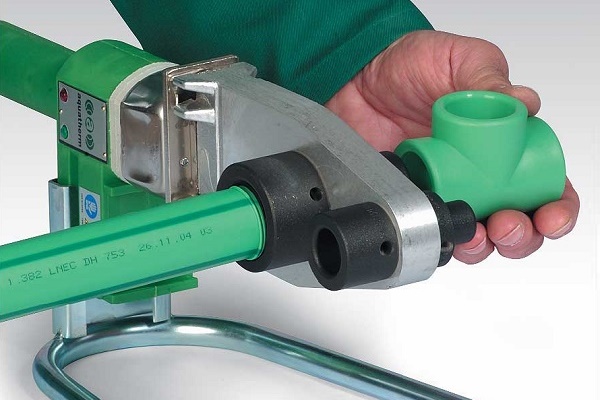
Ierīču pamatā ir masīvs metāla sildīšanas elements, uz kura virsmas tiek uzstādīti noņemami uzgaļi – dažādu diametru metāla veidņi. Šādu metināšanas aparātu sauc par metināšanas gludekli.
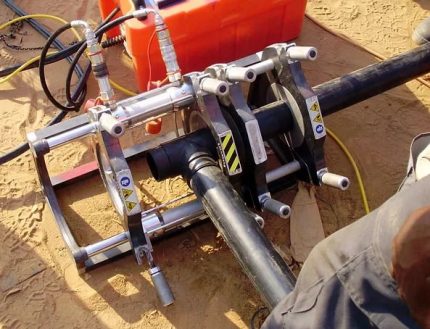
Sadurmetināšanas veikšanai metināšanas aparātu konstrukcijas izceļas ar paaugstinātu sarežģītību. Parasti šādas tehnikas sastāvā ir ne tikai sildīšanas elements, bet arī metināmo detaļu centrēšanas sistēma.
Kā likums, tiešās metināšanas iekārtas, kā arī pati tehnoloģija, reti tiek izmantotas sadzīves sfērā. Izmantošanas prioritāte – rūpniecība.
Papildus lodāmuriem, meistaram būs nepieciešami arī:
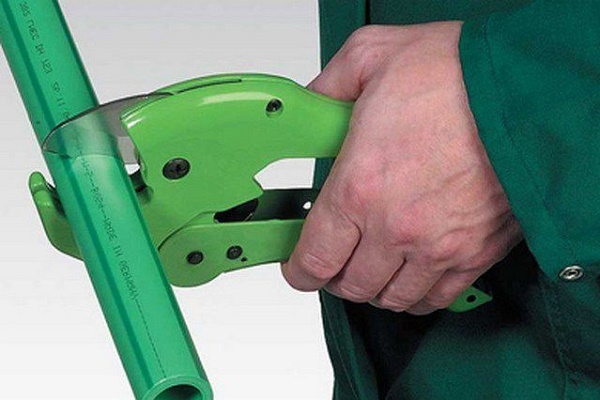
- šķēres – cauruļu griezējs polipropilēna caurulēm;
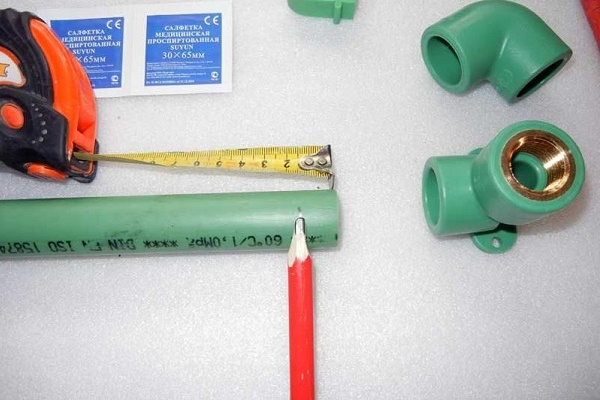
- celtniecības mērlente;
- atslēdznieka leņķis;
- šēvers armētām caurulēm;
- marķieris vai zīmulis;
- virsmu attaukošanas līdzeklis.
Tā kā darbi tiek veikti ar augsttemperatūras iekārtām, obligāti jāvelk blīvi darba cimdi.
Polipropilēna metināšanas procedūra
Svarīgs brīdinājums! Polimērmateriālu metināšanas darbi jāveic labi vēdināmā telpā. Karsējot un kausējot polimērus, izdalās toksiskas vielas, kas noteiktā koncentrācijā nopietni ietekmē cilvēka veselību.
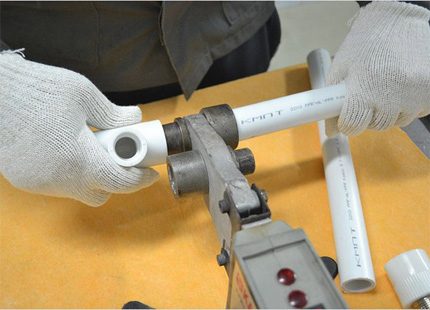
Vispirms ir jāsagatavojas darbam:
- Uz sildītāja plāksnes uzstādīt vajadzīgā diametra veidņus.
- Regulators metināšanas temperatūras jāiestata uz 260°C.
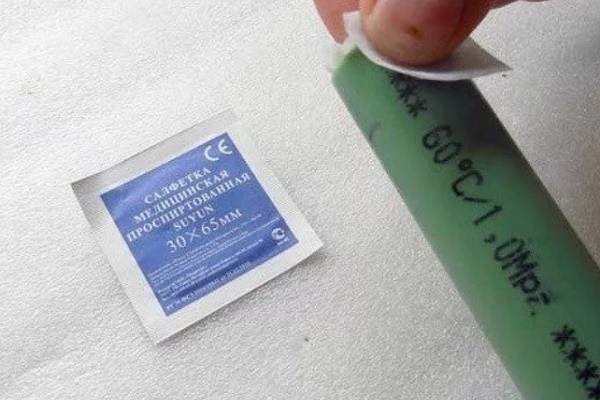
- Sagatavot savienojamās detaļas – atzīmēt, noņemt slīpumu, attaukot.
- Ieslēgt metināšanas staciju.
- Nogaidīt, līdz tiek sasniegta darba temperatūra – iedegas zaļais indikators.
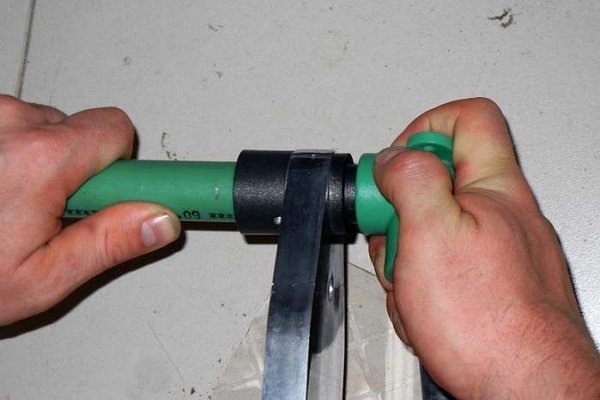
Savienojamās detaļas (caurule – savienotājs) vienlaikus uzlikt uz metināšanas stacijas veidņiem. Polipropilēna caurule tiek uzlikta uz viena veidņa iekšējās daļas, bet savienotājs (vai veidgabala uzmava) uz otra veidņa ārējās virsmas.
Parasti caurules galus ievieto līdz iepriekš atzīmētās līnijas robežai, bet savienotāju uzliek līdz galam. Turot polipropilēna detaļas uz uzkarsētajiem veidņiem, jāatceras par svarīgu tehnoloģijas niansi – izturēšanas laiku.
Ja izturēšanas laiks ir nepietiekams, pastāv risks iegūt zemu materiāla difūzijas pakāpi, kas ietekmēs metinājuma kvalitāti. Ja turpretī detaļas pārtur, tad ir augsts izstrādājuma struktūras deformācijas risks. Tas var pasliktināt metinājuma kvalitāti.
Ieteicams izmantot tabulu, kurā norādīta optimālā laika vērtība caurulēm ar dažādiem tehniskajiem parametriem.
Polipropilēna cauruļu lodēšanas laika tabula
| Caurules nosacītais diametrs, mm | Sildīšanas laiks optimālai difūzijai, sek | Laiks detaļu salodēšanai, sek | Laiks detaļu atdzesēšanai, min |
| 20 | 5-8 | 8 | 2 |
| 25 | 7-11 | 10 | 3 |
| 32 | 8-12 | 12 | 4 |
| 40 | 12-18 | 20 | 5 |
Pēc detaļu izturēšanas uz veidnēm optimālā laika periodā tās noņem un ātri savieno ar sakarsētajām daļām. Savienošanas procedūra jāveic precīzi, ātri (atbilstoši tabulā norādītajam laikam), ievērojot lodējamo detaļu asu sakritību.
Atļauts veikt nelielu korekciju pa asīm (1-2 sekunžu laikā), bet detaļu pagriešana vienu pret otru nav pieļaujama.
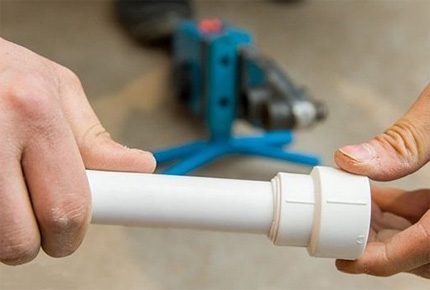
Norādītais lodēšanas laiks jebkurām polipropilēna caurulēm var tikt koriģēts atkarībā no darbu veikšanas apstākļiem un materiāla rādītājiem.
Piemēram, ja montāža tiek veikta pie negatīvām apkārtējās vides temperatūrām, norādītie standarti dabiski palielinās līdz 50% no nominālvērtības. Katram atsevišķam nestandarta apstāklim sildīšanas laiks tiek izvēlēts ar izmēģinājuma lodēšanas metodi.
Cauruļu savienošana ar lodēšanu ar armējumu
Apskatīsim, kā pareizi lodēt armētas polipropilēna caurules. Šeit obligāta ir aizsargmateriāla noņemšana. Armētā slāņa (alumīnija folijas) klātbūtne caurules struktūrā prasa papildu sildīšanu. Taču tas nav galvenais.
Parasti šādiem izstrādājumiem ir palielināts diametrs un tie neder standarta lodāmura uzgaļiem. Tie ir jātīra pirms lodēšanas procesa. Izņēmums ir ar stiklašķiedru armētas caurules. Tās tiek lodētas standarta veidā.
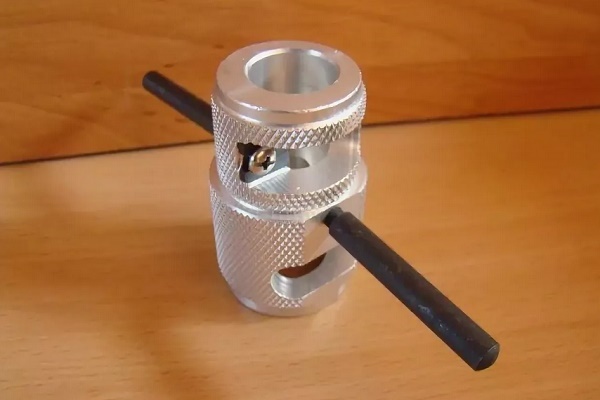
Ņemot vērā polipropilēna cauruļu armēšanas tehnoloģiju daudzveidību, pirms lodēšanas tiek izmantotas dažādas apstrādes metodes. Tradicionāli tīrīšanai izmanto šveijeru.
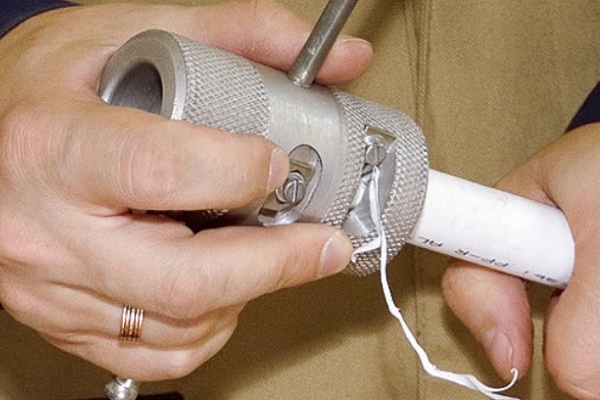
Šādu nosaukumu ir īpaša ierīce metāla uzmavas veidā ar nažiem. Šveijeru uzliek uz caurules gala daļu, kas jālodē, un ar rotācijas kustībām ap caurules asi notīra armēto slāni līdz tīrai plastmasai.
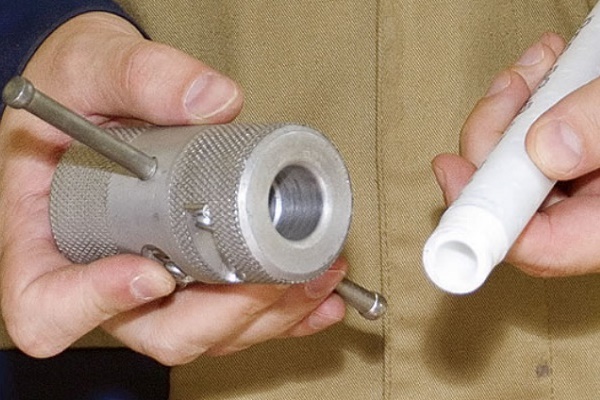
Ja armētais slānis atrodas plastmasas caurules sienas vidusdaļā, šeit apstrādei saprātīgāk ir izmantot citu instrumentu – polipropilēna cauruļu gala apstrādātāju.
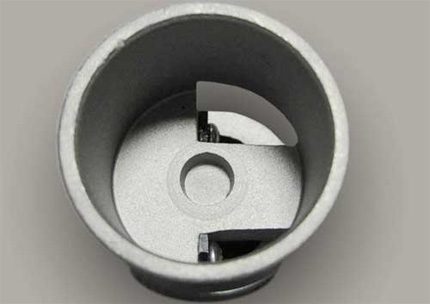
Ierīce maz atšķiras no šveicera, izņemot griezējelementu izvietojumu un konstrukciju. Pēc apstrādes ar gala apstrādātāju caurules gala daļa tiek izlīdzināta pa galu, plus 2 mm dziļumā visā apkārtmērā tiek izgriezta daļa no armētā slāņa. Šāda apstrāde ļauj veikt metināšanu bez defektiem.
Kļūdu ietekme uz metināšanas kvalitāti
Lēnas, rūpīgi pārdomātas darbības ir garantija pret kļūdām, kas var anulēt visu darbu. Jāņem vērā visas metināšanas tehnoloģijas nianses un no tām nedrīkst atkāpties ne soli.
Izplatītas kļūdas, kuru rezultātā rodas bojāti mezgli montējamā polipropilēna ūdensvada tīklā:
- Nav veikta caurules virsmas tīrīšana no tauku plēves.
- Salāgojamo detaļu griezuma leņķis atšķiras no 90º vērtības.
- Caurules gala nepietiekami cieša ievietošana veidgabalā.
- Nepietiekama vai pārāk liela metināmo detaļu sasildīšana.
- Nepilnīga armētā slāņa noņemšana no caurules.
- Detaļu pozīcijas korekcija pēc polimēra sacietēšanas.
Dažreiz uz augstas kvalitātes materiāliem pārmērīga sasildīšana nerada redzamus ārējos defektus. Tomēr tiek novērota iekšēja deformācija, kad izkausētais polipropilēns aizver caurules iekšējo eju. Pēc tam šāds mezgls zaudē darbspēju – ātri aizsērējas un bloķē ūdens plūsmu.
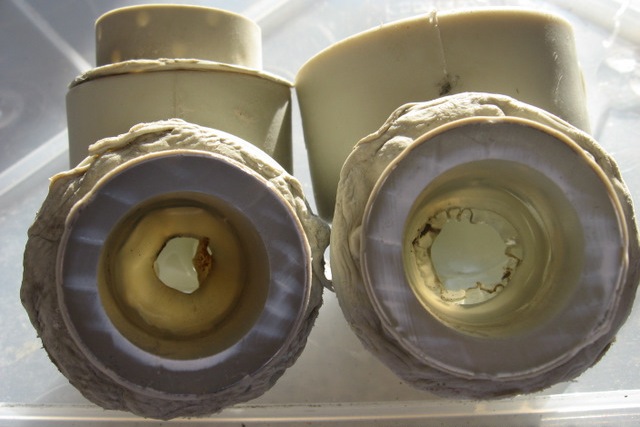
Ja gala daļu griezuma leņķis atšķiras no 90º, detaļu savienošanas brīdī cauruļu gali atrodas slīpā plaknē. Rodas detaļu asu novirze, kas kļūst pamanāma, kad jau ir samontēta vairāku metru gara līnija.
Bieži šī iemesla dēļ nākas pārtaisīt visu mezglu no jauna. Īpaši, ja caurules tiek ievilktas rievās.
Nekvalitatīva salāgojamo virsmu attaukošana veicina «atgrūšanas saliņu» veidošanos. Šādos punktos polifūzijas metināšana nenotiek vispār vai notiek daļēji.
Kādu laiku caurules ar šādu defektu darbojas, bet jebkurā brīdī var rasties pārrāvums. Biežas ir arī kļūdas, kas saistītas ar nepietiekami ciešu caurules ievietošanu veidgabalā.
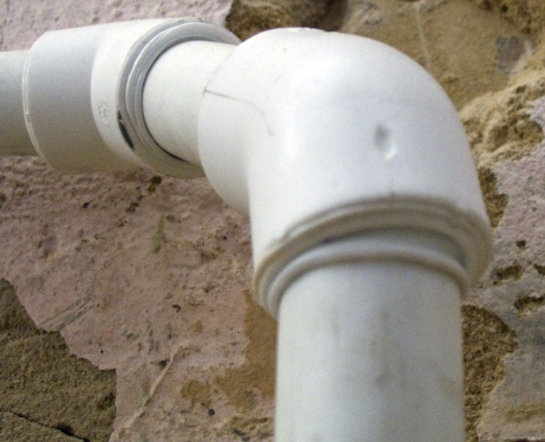
Līdzīgu rezultātu uzrāda savienojumi, kas izgatavoti ar nepilnīgu armējošā slāņa tīrīšanu. Parasti armēta caurule tiek uzstādīta augstspiediena līnijās. Atlikušā alumīnija folija lodējuma zonā rada nekontakta zonu. Tieši šajā vietā bieži rodas noplūdes.
Rupjākā kļūda ir mēģinājums koriģēt lodējamos elementus, pagriežot tos ap asi vienu pret otru. Šāda rīcība ievērojami samazina polifūzijas metināšanas efektu.
Tomēr atsevišķos punktos veidojas lodējums, un rodas tā saucamā «savēšana». Pie nelielas stiepes slodzes «savēšana» notur savienojumu. Bet, tiklīdz savienojums tiek pakļauts spiedienam, lodējums uzreiz sabrūk.
Papildu informācija par polipropilēna cauruļu metināšanu ir sniegta šajā rakstā.
Secinājumi un noderīgs video par tēmu
Profesionāļiem vienmēr ir ko mācīties. Kā strādāt ar polipropilēnu, var redzēt nākamajā video klipā:
Polimēru cauruļvadu montāža, tos lodējot «karsti», – ērta un populāra metode. Tā veiksmīgi tiek izmantota komunikāciju montāžas apstākļos, tostarp mājsaimniecības līmenī.
Šo metināšanas metodi var izmantot cilvēki bez pieredzes. Galvenais ir pareizi saprast tehnoloģiju un nodrošināt tās precīzu izpildi. Tehnoloģisko iekārtu var iegādāties vai nomāt.
Vai jums ir pieredze polipropilēna cauruļu lodēšanā? Lūdzu, dalieties ar informāciju ar mūsu lasītājiem. Atstāt komentārus un uzdot jautājumus par tēmu varat zemāk esošajā formā.
 Vara cauruļu lodēšana: soli pa solim darbu analīze un praktiski piemēri
 Cauruļu nomaiņa tualetē no A līdz Z: projektēšana, būvmateriālu izvēle, montāžas darbi + kļūdu analīze
 Polipropilēna cauruļu montāža pašu spēkiem: tehnoloģija darbam ar PP cauruļvadu
 Polipropilēna cauruļu metināšanas tehnoloģija ar savām rokām: pārskats par metodēm un niansēm
 Metināšanas aparāts polipropilēna caurulēm: klasifikācija, labāko reitings + izvēles padomi
 Santehniskās cauruļu savienošanas metodes: visu iespējamo izpildes variantu pārskats
 Cik maksā gāzes pieslēgšana privātmājai: gāzes piegādes organizācijas cena
 Labākās veļas mazgājamās mašīnas ar žāvēšanu: modeļu vērtējums un padomi pircējiem
 Kas ir gaismas krāsu temperatūra un nianses, izvēloties lampu temperatūru savām vajadzībām
 Gāzes kolonnas nomaiņa dzīvoklī: nomaiņas dokumentālā noformēšana + pamatnormas un prasības