Vara cauruļu lodēšana: soli pa solim darbu analīze un praktiski piemēri

Mājas meistari cenšas veikt būvniecības un remonta darbus patstāvīgi, kas ļauj ne tikai ietaupīt ģimenes budžetu, bet arī būt pilnīgi pārliecinātiem par kvalitatīvu rezultātu. Tāpēc viņiem ir jāapgūst jaunas metodes un tehnoloģijas – tādas kā vara cauruļu lodēšana.
Mēs pastāstīsim, kā tiek veikta vara cauruļu komunikāciju montāža un savienošana. Pie mums jūs uzzināsiet, kādi palīgmateriāli un instrumenti būs nepieciešami izpildītājam. Noderīgas pat ikdienā prasmes dos iespēju patstāvīgi montēt cauruļvadus ar izcilām ekspluatācijas īpašībām.
Raksta saturs:
Vara lodēšana: kāpēc ir vērts to iemācīties
Vara cauruļvadi praksē tiek izmantoti reti. Iemesls tam ir diezgan augstās materiālu izmaksas. Tomēr vara cauruļvadi pamatoti tiek uzskatīti par labākajiem.
Šis metāls pārspēj visus pārējos materiālus pēc karstumizturības, elastības un izturības. Apkures vara cauruļvadus pēc montāžas var ieliet betonā, paslēpt sienās utt. Ekspluatācijas laikā ar tiem nekas nenotiks.
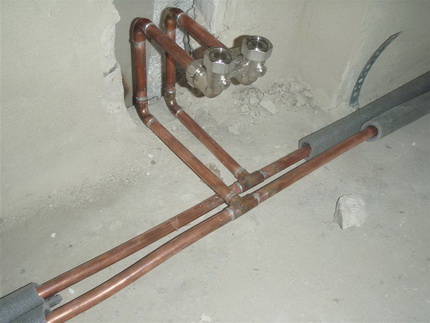
To ir vērts ņemt vērā, izvēloties materiālu apkures vai ūdensvada ierīkošanai. Rēķinoties ar ilgstošu ekspluatāciju, augstākās izmaksas ir pilnībā atmaksājamas. Papildus izcilajām ekspluatācijas īpašībām, kas piemīt varš, tas ir pietiekami vienkārši montējams. «Briesmīgie stāsti» par grūtībām lodēšanā visbiežāk ir pārspīlēti.
Varš ir pietiekami vienkārši lodējams. Tā virsmai nav nepieciešams izmantot agresīvus līdzekļus tīrīšanā. Daudziem zemas kušanas temperatūras metāliem ir augsta adhēzija ar to, kas vienkāršo lodmetāla izvēli.
Dārgi flusi varš nav nepieciešami, jo metāla kausēšanas laikā nenotiek spēcīgas reakcijas ar skābekli. Lodēšanas procesā caurule nedeformējas, tās forma un izmēri paliek nemainīgi. Iegūto šuvi nepieciešamības gadījumā var atlodēt.
Vara detaļu lodēšanas metodes
Lodēšana tiek uzskatīta par optimālu metodi vara detaļu savienošanai. Darba procesā izkausētais lodmetāls aizpilda nelielo spraugu starp elementiem, veidojot uzticamu savienojumu.
Visizplatītākie ir divi veidi, kā iegūt šādus savienojumus. Tie ir augsttemperatūras un zemtemperatūras kapilārā lodēšana. Apskatīsim, ar ko tie atšķiras viens no otra.
Augstas temperatūras savienojumu īpatnības
Šajā gadījumā vara elementu savienošanas process notiek temperatūrā, kas pārsniedz +450 grādus. Par lodmetālu tiek izvēlēti sastāvi, kuru pamatu veido pietiekami ugunsizturīgi metāli: sudrabs vai varš.
Tie nodrošina izturīgu šuvi, kas ir izturīga pret mehāniskiem bojājumiem un augstas temperatūras iedarbību. Šādu savienojumu sauc par cieto.
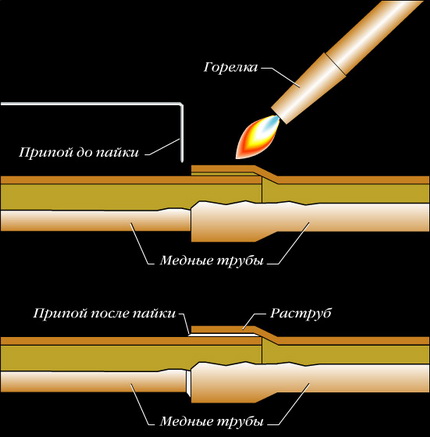
Tā sauktās cietās lodēšanas īpatnība ir metāla atkvēlināšana, kas izraisa tā mīkstināšanos. Tāpēc, lai vara stiprības raksturlielumu zudumi būtu minimāli, gatavā šuve jāatdzesē tikai dabiskā ceļā, neizmantojot mākslīgu gaisa pūšanu vai detaļas iegremdēšanu aukstā ūdenī.
Cieto savienojumu izmanto caurulēm ar diametru no 12 līdz 159 mm. Augsttemperatūras lodēšanu izmanto gāzes cauruļu savienošanai.
Santehnikā to izmanto ūdensvadu montāžā, lai monolīti savienotu detaļas, kuru diametrs pārsniedz 28 mm. Turklāt šādu savienojumu izmanto gadījumos, kad caurulēs cirkulējošā šķidruma temperatūra var pārsniegt +120 grādus.
Augsttemperatūras lodēšanu izmanto arī apkures sistēmu montāžai. Tās priekšrocība ir iespēja izveidot atzarojumu no iepriekš uzstādītas sistēmas bez tās iepriekšējas demontāžas.
Zemas temperatūras lodēšana detalizēti
Mīksto jeb zemtemperatūras lodēšanu sauc par vara detaļu savienojumu, kura laikā tiek izmantota temperatūra zem +450°C. Kā lodmetālu šajā gadījumā izmanto mīkstus, viegli kūstošus metālus, piemēram, alvu vai svinu.
Ar šādu lodēšanu izveidotās šuves platums var svārstīties no 7 līdz 50 mm. Iegūto savienojumu sauc par mīkstu. Tas ir mazāk izturīgs nekā cietais, taču tam ir vairākas nozīmīgas priekšrocības.
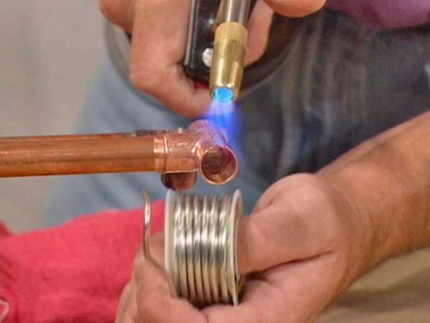
Galvenā atšķirība ir tā, ka lodēšanas procesā metāla atkausēšana nenotiek. Attiecīgi tā izturība paliek nemainīga.
Turklāt temperatūra zemtemperatūras lodēšanas procesā nav tik augsta kā augsttemperatūras lodēšanas laikā. Tāpēc to uzskata par drošāku. Tā sauktie mīkstie savienojumi tiek izmantoti maza diametra cauruļu montāžai: no 6 līdz 108 mm.
Santehnikā zemtemperatūras vara cauruļu savienojumi tiek izmantoti ūdensvadu maģistrāļu un apkures tīklu montāžai, bet ar nosacījumu, ka tajās cirkulējošā šķidruma temperatūra ir mazāka par +130 grādiem. Gāzes cauruļvadiem šāda veida savienojumu izmantošana ir stingri aizliegta.
Kas būs nepieciešams procesā?
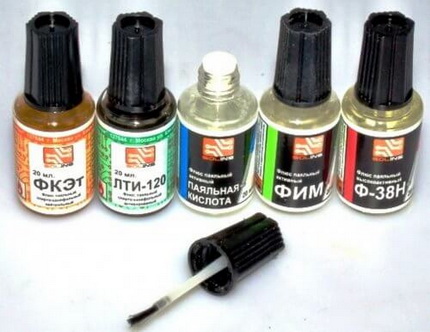
Lai veiktu kvalitatīvus savienojumus, būs nepieciešami īpaši materiāli un instrumenti. Pirmkārt, iepriekš notīrītas detaļu virsmas apstrādei būs nepieciešams fluss. Tas no pamatnes noņem oksīdus, uzlabo izkausētā lodmetāla izkliedēšanos un samazina virsmas spraigumu.
Turklāt būs nepieciešams arī lodmetāls darbam ar varu. Augsttemperatūras lodēšanai izvēlas materiālu, kura sastāvā nav svina. Uz iepakojuma jābūt uzrakstam "lead free" vai "bez svina".
Zemtemperatūras lodēšanai izvēlas viegli kūstošu lodmetālu, kurā var būt alva, varš, bismuts, sudrabs. Zemtemperatūras tipa lodmetāls tiek ražots 3 mm stieples veidā.
Darbam būs nepieciešami instrumenti. Pirmkārt, cauruļu griezējs. Ar tā palīdzību varēs sagriezt detaļas vajadzīgajā izmērā. Ir svarīgi izvēlēties augstas kvalitātes instrumentu, lai mīkstais materiāls (varš) nesaburzītos.
Būs nepieciešams arī fāzu noņēmējs, lai noņemtu urbumus. Citādi nebūs iespējams ievietot vienu detaļu otrā. Iekšējās virsmas tīrīšanai caurulēm tiek izmantota arī birste vai suka.
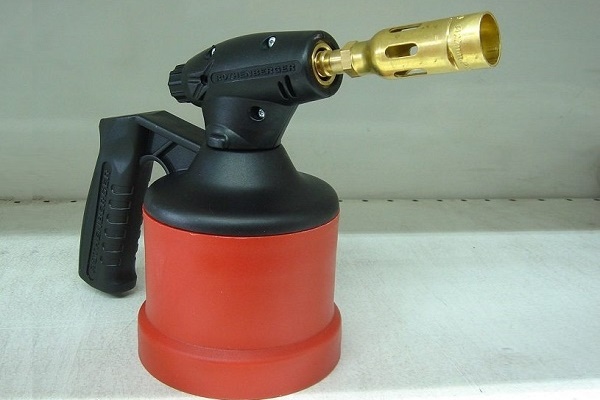
Vara elementu sildīšanai izmanto dažādus instrumentus. Visbiežāk zemtemperatūras lodēšanai izvēlas gāzes degli, kam ir šauri virzīta liesma.
Gāzes iekārta šajā gadījumā darbojas no balona ar propāna un butāna maisījumu vai ar tīru butānu. Ar vienu šādu uzpildi pietiek 3–4 simtiem savienojumu.
Ierīce darbojas efektīvi, sildot ar degli, caurule uzkarst dažu sekunžu laikā. Augsttemperatūras lodēšana tiek veikta, izmantojot gāzes maisījumus propāns–skābeklis vai acetilēns–gaiss.
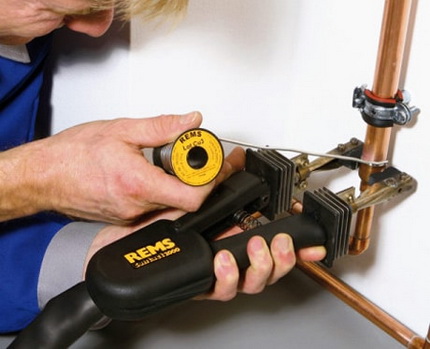
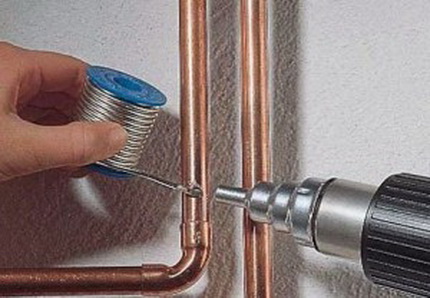
Turklāt lodēšanu var veikt ar speciālu elektrisko lodāmuru, kas paredzēts darbam ar vara detaļām. Ierīce spēj strādāt gan ar cieto, gan ar mīksto lodmetālu. Lodāmurs tiek pieslēgts tīklam un tiek izmantots tur, kur nav iespējams strādāt ar atklātu uguni. Ierīce ir aprīkota ar spiedes knaiblēm un noņemamiem elektrodiem.
Bez šiem instrumentiem cauruļvada montāžai būs nepieciešams marķieris vai zīmulis, mērlente, āmurs un būvniecības līmenis.
Vara izstrādājumu lodēšanas tehnoloģija
Sagatavojot instrumentus un materiālus, var sākt lodēšanas procesu. Visas darbības veicam šādā secībā:
Nogriežam vajadzīgā garuma detaļu
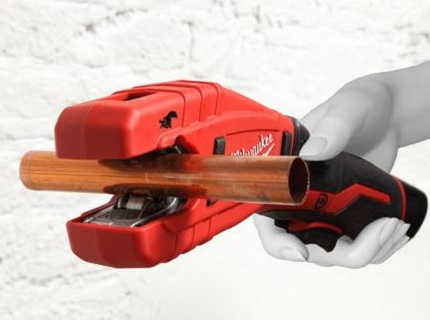
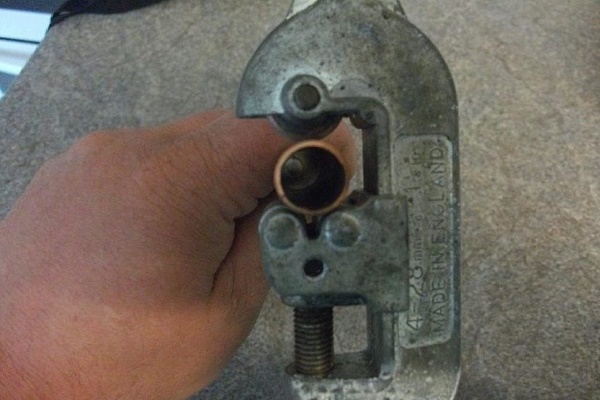
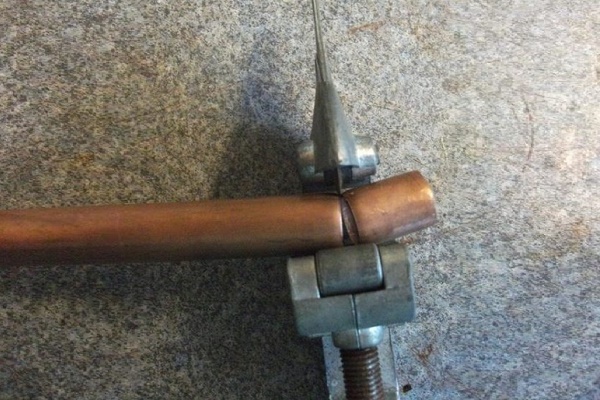
Vara cauruļu griešanai var izmantot dažādus instrumentus. Visbiežāk tiek izmantots rokas cauruļgriezējs. Lai griezums būtu taisns, cauruli turiet tikai perpendikulāri instrumentam.
Saspiediet detaļu starp rullīti un asmeni un grieziet ap to cauruļgriezēju. Neaizmirstiet pēc katra apgrieziena pievilkt regulēšanas skrūvi aptuveni par trešdaļu apgrieziena. Izmantojot cauruļgriezēju, griezums būs taisns, nelīdzenumi parādīsies tikai caurules iekšpusē.
Bet tajā pašā laikā izstrādājuma diametrs nedaudz samazināsies, kas nav vēlams. No detaļas deformācijas var izvairīties, ja to nogriež ar metālzāģi. Bet šajā gadījumā parādīsies daudz šķembu, no kuriem būs jāatbrīvojas, un būs jāizmanto šablons, lai samazinātu griezuma slīpumu.
Caurules griezuma saspiešana vai ovalizācija radīs nepatīkamas sekas, jo tā noteikti mainīs montāžas spraugas izmēru. Tās lielumam jābūt robežās no 0,02 līdz 0,4 mm. Ja sprauga būs mazāka, tajā nevarēs iekļūt lodmetāls. Palielinot spraugu, nevarēs izpausties kapilārais efekts.
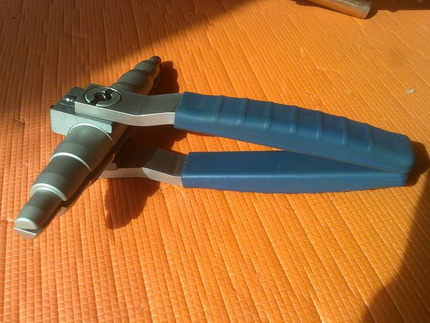
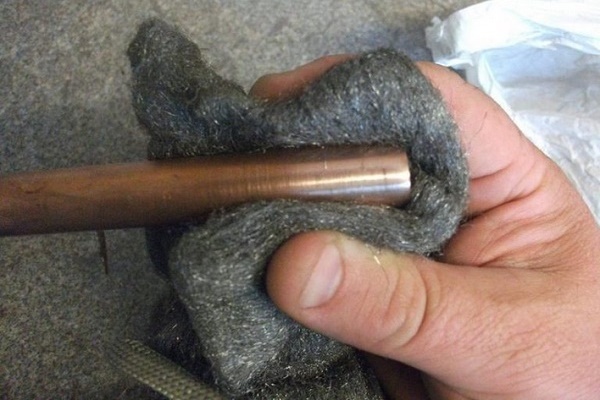
Griešanas rezultātā jāiegūst detaļa ar stingri cilindriskas formas galu, kam ir minimāls griezuma slīpums. No detaļas noteikti noņemiet šķembas, notīriet tās iekšējo virsmu ar birstīti un attaukojiet. Līdzīgi nogrieziet otro caurules fragmentu. Paņemiet cauruļpaplašinātāju un ar āmura palīdzību palieliniet otrās caurules diametru.
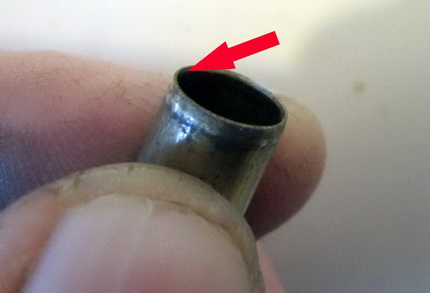
Pārbaudiet, kā detaļas iet viena otrā, pārbaudiet iegūtās montāžas spraugas izmērus. Tai precīzi jāatbilst normai. Notīriet un attaukojiet otro detaļu. Darbību veiciet visā caurules šķērsgriezumā, atcerieties, ka savienojuma garumam jābūt vienādam ar detaļas diametru.
Uzklājam flusu uz caurules virsmas
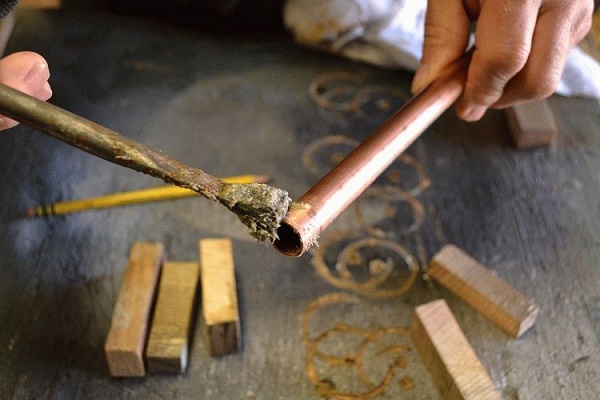
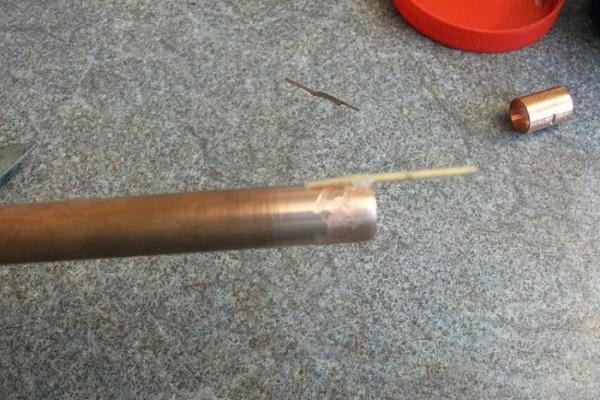
Saskaņā ar vara cauruļu lodēšanas tehnoloģijas noteikumiem, uz detaļas jāuzklāj flusa slānis. Paņemiet sastāvu un ar otu uzmanīgi uzklājiet to uz caurules ārējās virsmas, kas atradīsies savienojuma iekšpusē.
Veiciet darbību ļoti uzmanīgi. Centieties uzņemt minimālu šķīduma daudzumu un pilnībā izkliedējiet to pa detaļu. Uz virsmas nedrīkst palikt flusa pārpalikumi.
Savienojam detaļas pirms lodēšanas
Tiklīdz fluss ir uzklāts uz detaļām, tās jāsavieno. Tas jādara pietiekami ātri, lai uz slapjās virsmas nenokļūtu netīrumu daļiņas. Ja strādājam ar veidgabalu vai uzmavu, veicam pilnīgu elementu savienošanu.
Lai to izdarītu, griežam tās līdz galam. Griešanas procesā detaļas ne tikai 'nostājas' savā vietā, bet arī fluss vienmērīgi izkliedējas pa montāžas spraugu.
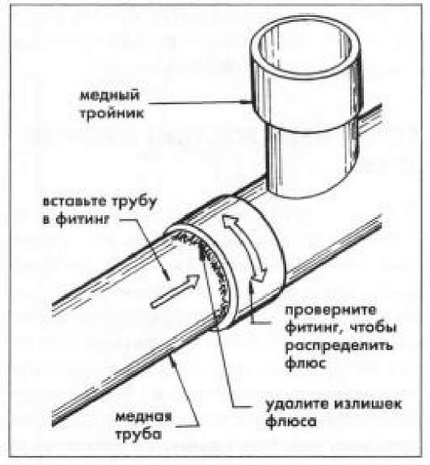
Atstāt flussu uz detaļas ir aizliegts, jo tas ir agresīvs ķīmisks sastāvs.
Krāna ar veidgabalu, kas balstīts uz kompresijas gredzena, pielodēšana tiek veikta šādā secībā:
Savienojuma veidošanās zemas temperatūras lodēšanā
Veicot mīksto savienojumu, obligāti tiek izmantots viegli kūstošs lodmetāls un zemas temperatūras fluss. Sildīšanai var izmantot standarta vai maza izmēra gāzes degli, kas ir uzpildīts ar propāna un gaisa vai propāna, butāna un gaisa maisījumu. Var izmantot arī speciālu elektrisko lodāmuru.
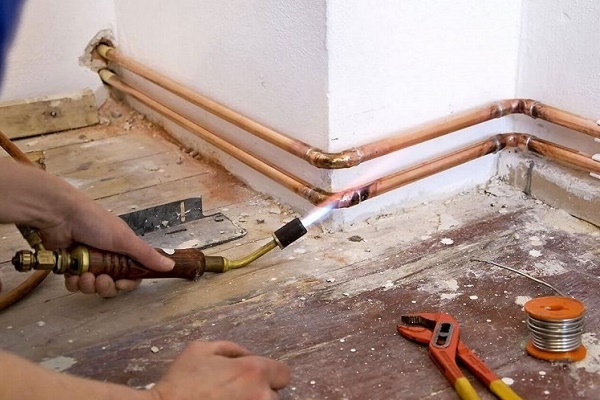
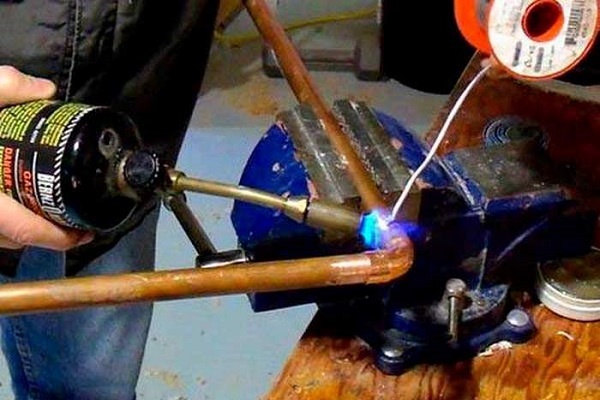
Ņemam degli, ieslēdzam to un virzām liesmu uz cauruļu savienojumu. Kontakta punktu starp liesmu un detaļu nepārtraukti jāpārvieto. Tas nepieciešams, lai elementi vienmērīgi sasiltu. Ņemam lodmetālu un ik pa laikam pieskaramies ar to montāžas spraugai. Pietiekami uzsildot, lodmetāls sāk kust.
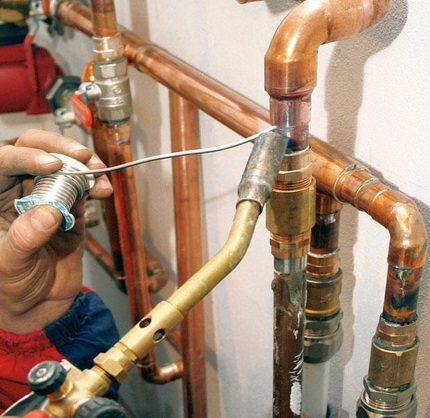
Tiklīdz tas notiek, novirzām degli uz sāniem, lai dotu iespēju lodmetālam pilnībā aizpildīt kapilāro spraugu. Ja lodmetāls vēl nav sācis kust, turpinām sildīšanu. Zemās temperatūras lodēšanas īpatnība ir tā, ka lodmetāls netiek īpaši uzkarsēts. Tam jāizkūst no uzkarsēto savienojuma elementu siltuma.
Pēc tam, kad lodējums ir pilnībā aizpildījis kapilāro spraugu, tas ir jāatdzesē, vēlams dabiskos apstākļos. Jāatceras, ka iegūtais mīkstais savienojums ir ar zemu izturību, tāpēc to aizliegts aiztikt karstā stāvoklī.
Vēl viens svarīgs moments. Lodēšanas procesā ir ārkārtīgi svarīgi nepārkarsēt varu. Pretējā gadījumā uz metāla uzklātā plūsma tiks iznīcināta un attiecīgi nespēs izšķīdināt un noņemt oksīdus, kas krasi negatīvi ietekmēs savienojuma kvalitāti.
Tāpēc vēlams izmantot plūsmu ar lodēšanas pulveri. Kad detaļas temperatūra būs pietiekama, lai uzsildītu lodējumu, pulveris izkusīs un būs redzams, kā plūsmas iekšpusē spīd izkausētas pilītes.
Ja liesmas izmantošana kādu iemeslu dēļ nav pieļaujama, tiek izmantotas elektriskās lodēšanas ierīces. Šāds aprīkojums sastāv no barošanas bloka, elektrisko knaibļu un lodāmara komplekta.
Sildīšanas un sekojošās savienojuma veidošanas procedūra ar lodāmaru ne ar ko neatšķiras no iepriekš aprakstītās. Vienīgā nianse: detaļu pilnīga uzsildīšana var aizņemt mazāk laika nekā sildot ar degli.
Šuves veidošanās augstas temperatūras lodēšanā
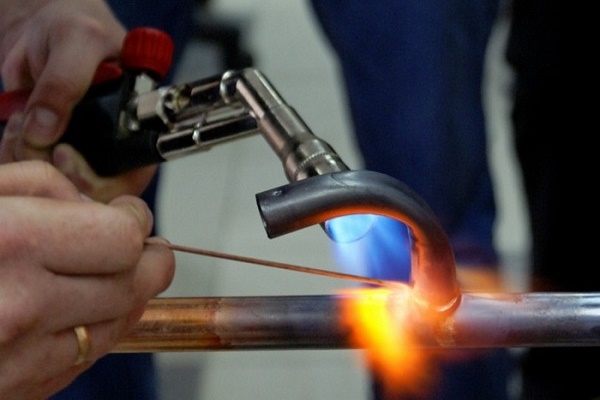
Šādas lodēšanas procesā detaļu sildīšanai tiek izmantots arī gāzes deglis. Tas tiek uzpildīts ar propāna un skābekļa vai acetilēna un gaisa maisījumu. Iespējama arī acetilēna-skābekļa maisījuma izmantošana.
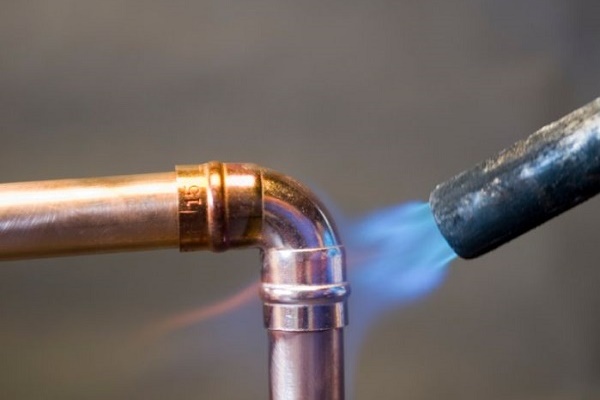
Meistari iesaka sildīt detaļas vienmērīgi un ātri. Tas nozīmē, ka sildīšanas procesam jābūt īsam. Ierīcē degošajai gāzei jādod spilgti zila liesma ar nelielu intensitāti.
Deglis tiek vienmērīgi pārvietots gar topošo savienojumu tā, lai sildīšana būtu pēc iespējas vienmērīgāka. Kad varš uzkarsē līdz aptuveni 750°C, tas iegūst tumši ķiršu krāsu. Šajā brīdī tiek pievadīts lodējums.
Lai tas labāk uzsiltu, to var nedaudz uzsildīt ar degli. Bet jāatceras, ka lodējumam jāizkūst no sakarsētajām savienojuma daļām, nevis no degļa. Ideālā gadījumā savienojumam jānodrošina minimāla sildīšana, pie kuras lodējums uzreiz izkusīs un jau pirmajā reizē aizpildīs montāžas spraugu.
Iespējams, tas uzreiz neizdosies, bet, uzkrājoties pieredzei, rezultāts uzlabosies. Pēc pilnīgas spraugas aizpildīšanas ar lodējumu atstājiet savienojumu atdzist. Šajā laikā to nav ieteicams aiztikt. Atdzisušo šuvi rūpīgi noslaukiet, lai atbrīvotos no plūsmas atliekām.
Detalizēts vara cauruļvadu lodēšanas tehnoloģijas apskats, izmantojot gāzes degli, ir sniegts rakstā, ar kura saturu mēs iesakām iepazīties.
Drošības tehnika, lodējot vara caurules
Iesācēji meistari interesējas, kā pareizi lodēt vara caurules, bet aizmirst par drošību. To nedrīkst darīt. Jāsaprot, ka varš izceļas ar augstu siltumvadītspēju, tāpēc detaļas bez jebkādas aizsardzības turēt rokās nedrīkst.
Neprātība un nevērība samontējot vara cauruļvadu var izraisīt termisku apdegumu. Nelielus elementus, kuru garums ir līdz 0,3 m, drīkst ņemt tikai ar aizsargcimdiem vai satvert ar knaiblēm.
Uzmanība nepieciešama arī darbā ar plūsmu. Tas ir ārkārtīgi agresīvs sastāvs. Ja lodēšanas procesā tas nokļūst uz ādas, nekavējoties jāpārtrauc darbs un jānoskalo plūsma no ādas ar lielu daudzumu ziepjūdens. Pretējā gadījumā uz ādas var parādīties ne tikai termisks, bet arī ķīmisks apdegums.
Arī darba apģērbs jāizvēlas pareizi. Sintētiskie audumi kategoriski neder. Mākslīgā šķiedra ir ļoti jutīga pret augstām temperatūrām. Tā viegli kūst un aizdegas, tāpēc darbam vislabāk izvēlēties ciešu apģērbu no dabīgās kokvilnas.
Vēl viens svarīgs moments. Sildot detaļas, plūsma sāk degt. Tās tvaiki ir bīstami cilvēkam. Tādēļ telpai, kurā tiek veikti vara cauruļu lodēšanas darbi, jābūt labi vēdinātai.
Pieredzējuši meistari iesaka tiem, kas pirmo reizi ķeras pie lodēšanas, vispirms patrenēties uz cauruļu atgriezumiem. Prakse rāda, ka pēc trīs–četru patstāvīgi veiktu savienojumu jau var ķerties pie cauruļvada montāžas. Turklāt vēlams sistēmu samontēt uz grīdas un tikai pēc tam sākt lodēšanu.
Gatavs cauruļvads kārtīgi jānomazgā ar tīru karstu ūdeni, lai no detaļu iekšpuses noņemtu lodmetālu un plūsmu.
Galvenās kļūdas, ko pieļauj lodēšanā
Vara cauruļu lodēšanas process ir diezgan vienkāršs, taču prasa noteiktu pieredzi. Iesācēji darbā bieži pieļauj kļūdas.
Apskatīsim galvenos no tiem:
- Defektu klātbūtne uz savienojamo detaļu virsmas. Šādi trūkumi var parādīties caurules griešanas procesā. Ja lodēšana veikta virs defekta, šuve būs neizturīga.
- Piesārņojums uz elementu savienojuma vietas. Pēc griešanas un tīrīšanas detaļas obligāti jāattauko.
- Nepietiekams montāžas spraugas platums. Saskaņā ar noteikumiem, detaļām ar šķērsgriezumu no 6 līdz 108 mm spraugas izmēram jābūt no 7 līdz 50 mm.
- Nepietiekama detaļu uzsildīšana. Šajā gadījumā lodmetāls nevarēs pienācīgi sakausēties ar pamatni. Šāda šuve viegli izjuks pat pie nelielas slodzes.
- Plūsma neaptver visu caurules virsmu. Oksīdi paliek uz detaļas virsmas, kas negatīvi ietekmē šuves kvalitāti.
- Savienojuma vietas pārkaršana. Tas izraisa plūsmas sadegšanu un oksīdu un zvīņu veidošanos. Rezultātā savienojuma kvalitāte strauji pasliktinās.
- Neatdzisuša savienojuma pārbaude. Pirms šuves kvalitātes pārbaudes jāpārliecinās, ka caurule ir atdzisusi. Pretējā gadījumā savienojums neizbēgami deformēsies un zaudēs izturību.
- Drošības noteikumu ignorēšana. Lodēšana tiek veikta augstās temperatūrās un izmantojot agresīvas ķīmiskas vielas. Aizsargapģērbs, maska un cimdi ir obligāti.
Iespējams, iesācējam meistaram būs grūti patstāvīgi noteikt detaļu sasilšanas pakāpi, tad ir vērts uzaicināt profesionāli un veikt pirmos savienojumus viņa vadībā.
Ar apkures kontūru izbūves metodēm no vara caurulēm iepazīstinās nākamais raksts, ar kuru mēs iesakām iepazīties.
Secinājumi un noderīgs video par tēmu
Vēl vairāk interesantas informācijas par vara cauruļu lodēšanu jūs varat uzzināt no šādiem videoierakstiem.
Video #1. Augstas temperatūras vara lodēšanas īpatnības:
Video #2. Kā pareizi lodēt vara veidgabalus:
Video #3. Kādi ir lodēšanas plūsmas līdzekļi:
Pašrocīga vara cauruļu lodēšana ir noderīga prasme, kas noteikti noderēs mājas meistaram. Vara cauruļvadi kalpo ļoti ilgi un bez problēmām. Ņemot vērā šādu detaļu diezgan augsto izmaksu, uz pašrocīgas montāžas var ievērojami ietaupīt un iegūt augstas kvalitātes cauruļvadu par pilnīgi pieņemamu cenu.
Vai jums ir personīga pieredze vara cauruļu savienošanā ar lodēšanu? Iespējams, jums ir zināšanas par darbu veikšanas niansēm? Lūdzu, rakstiet komentārus zemāk esošajā blokā, uzdodiet jautājumus, dalieties ar savu viedokli un fotogrāfijām par raksta tēmu.
 Polipropilēna cauruļu metināšana: darbu veikšanas noteikumi un iespējamo kļūdu analīze
 Vara cauruļu lodēšana ar gāzes degli: noderīgi padomi un pašas lodēšanas posmi
 Vara cauruļu montāža ar savām rokām: vara cauruļvadu uzstādīšanas tehnoloģija
 Vara cauruļu savienošana: instrukcijas un dažādu montāžas tehnoloģiju salīdzinājums
 Kā iegriezties plastmasas caurulē: darbu īpatnības un visu svarīgo niansu apskats
 Pakaramais no PVC caurulēm: populāri varianti + soli pa solim instrukcija
 Cik maksā gāzes pieslēgšana privātmājai: gāzes piegādes organizācijas cena
 Labākās veļas mazgājamās mašīnas ar žāvēšanu: modeļu vērtējums un padomi pircējiem
 Kas ir gaismas krāsu temperatūra un nianses, izvēloties lampu temperatūru savām vajadzībām
 Gāzes kolonnas nomaiņa dzīvoklī: nomaiņas dokumentālā noformēšana + pamatnormas un prasības
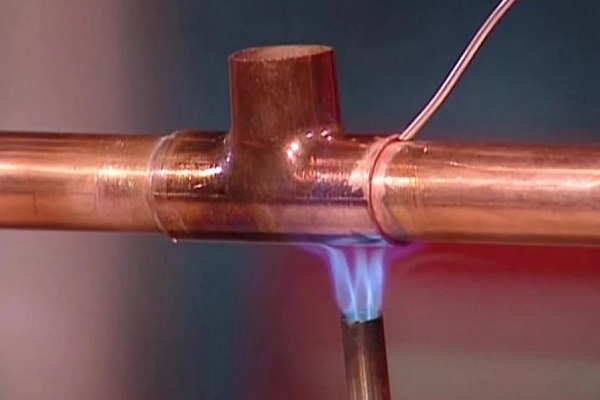
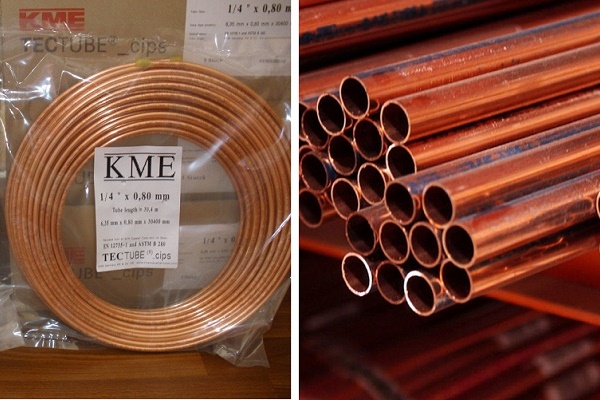
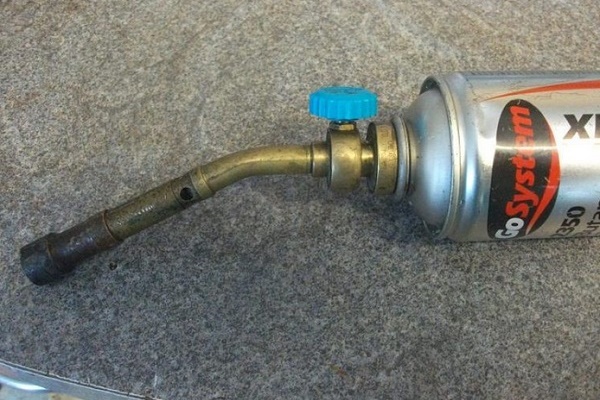
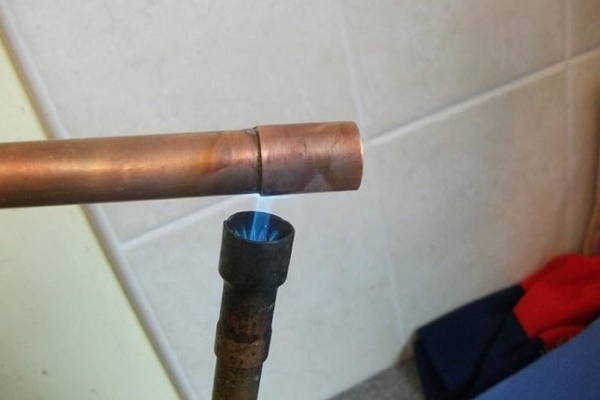
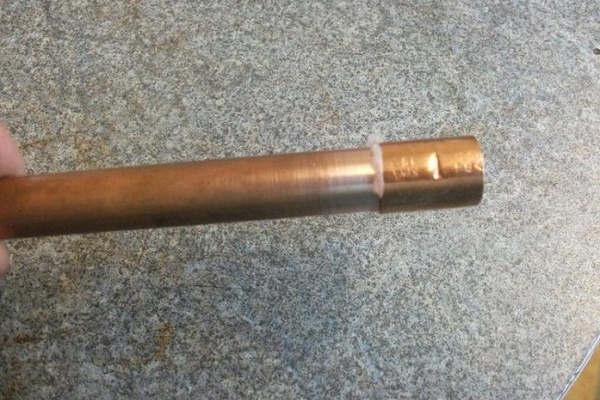
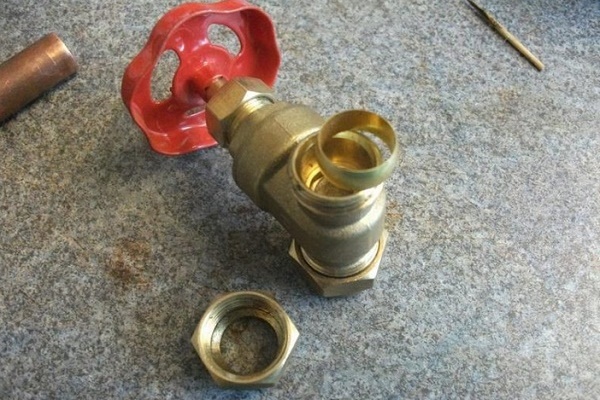
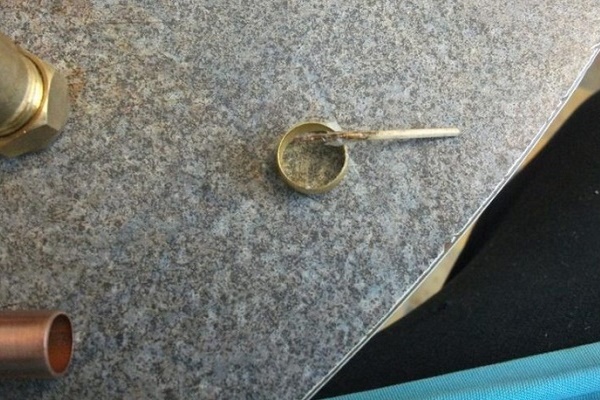
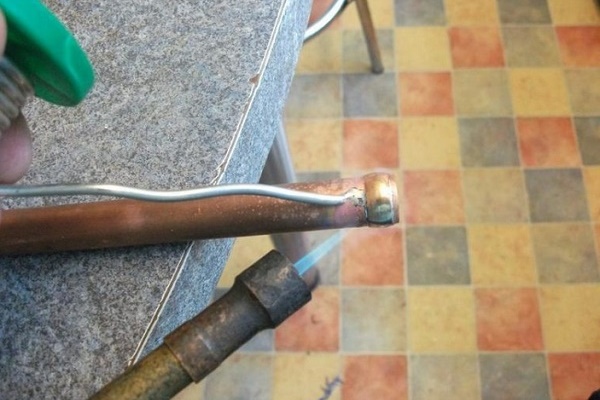
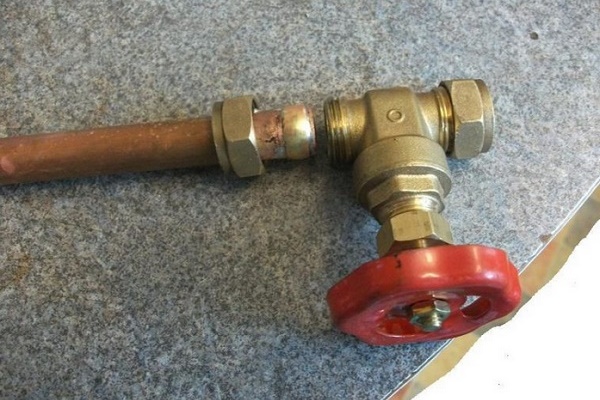
Man ļoti reti nākas saskarties ar vara caurulēm, tās patiešām maz kurš izmanto, dodot priekšroku lētākai un utilitārākai plastmasai. Bet esmu redzējis šādas caurules mājās, kas pretendē uz statusu “elites”. Tās tur lieliski iederējās interjerā. Un man arī ir nācies tās lodēt. Varu pēc personīgās pieredzes teikt, ka veikt šo darbu ir gan vienkārši, gan ir nianses.
Vars – atsaucīgs metāls, pats par sevi jums problēmas nesagādās. Bet, ja jūs pats pieļaujat kļūdas, tad pēc kāda laika tecēs jūsu lodējuma vieta. Visiem, kas pēkšņi saskarsies ar nepieciešamību lodēt vara cauruli, vispirms teikšu – neesiet slinki un neskopojieties ar laiku sagatavošanas darbiem! Labs sākums – puse darba.
Slikti attaukojiet – tecēs. Slikti notīriet – tas pats. Otrais: mērens, bet pietiekams daudzums plūsmas līdzekļa. Nožēlosiet – tecēs. Pārspīlēsiet – iegūsiet neglītu lodējuma vietu. Trešais: pareizs temperatūras režīms. Vienlīdz slikts ir gan pārkaršana, gan nepietiekama sasilšana. Vispār, ja jūs gatavojaties lodēt pirmo reizi, tad vislabāk atrodiet kaut kur vara caurules gabaliņu un trenējieties kā uz melnraksta. Vienlaikus arī noteiksiet savas iespējamās kļūdas.