Lodmetāls vara lodēšanai: lodmetālu veidi un to īpašības + padomi izvēlei

Vara caurules ir detaļas globālām vai lokālām komunikāciju sistēmām, kas transportē gāzi, ūdeni, naftas pārstrādes produktus, dzesēšanas šķidrumus un citus svarīgus resursus. Lai apvienotu atsevišķus fragmentus vienotā tīklā, tiek izmantots lodmetāls vara lodēšanai. To izvēlas atkarībā no apstākļiem, kādos sistēma tiek ekspluatēta.
Pareizi izveidots savienojums nodrošina visa kompleksa hermētiskumu un novērš piegādātā sastāva noplūdi apkārtējā vidē. Bet to nepareizs savienojums nākotnē var radīt daudz problēmu.
Mēģināsim izprast lodmetālu veidus un to, kuram no tiem labāk dot priekšroku konkrētā situācijā.
Raksta saturs:
Kas ir lodmetāls?
Lodmetāls ir tīrs metāls vai termoplastisks sakausējums no vairākām sastāvdaļām. Tas ir paredzēts vara detaļu savienošanai vienotā veselā tīklā.
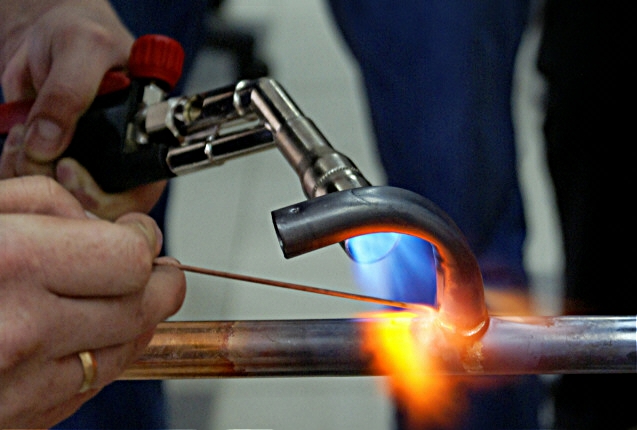
Divu fragmentu savienošanas tehnoloģija, kas veikta pēc šāda principa, tiek saukta par lodēšanu.
Starp metodes galvenajām priekšrocībām jāizceļ:
- savienojums bez deformācijas;
- apstrādājamo detaļu sākotnējās formas saglabāšana;
- jebkāda iekšējā sprieguma neesamība;
- izcila izturība un augsts izveidotās šuves hermētiskuma līmenis;
- nostiprinātās zonas izturība pret dažādiem temperatūras režīmiem, ieskaitot intensīvu sildīšanu;
- vienkārša šuvju posmu atdalīšana, ja rodas nepieciešamība mainīt sistēmas formātu.
Lodēšanu veic ar speciālu aprīkojumu – lodāmuru, gāzes degli vai lodēšanas lampu. Tieši pirms darba zona rūpīgi tiek attīrīta no virsmas defektiem un tehniskajām eļļām, un tikai tad sāk darbu.
Cauruļu fragmentu savienošanas process notiek viegli un ātri, bet obligāti jāievēro elementārās drošības noteikumi. Lai izvairītos no problēmām un traumām, uz rokām jāuzvelk biezi darba cimdi, seja un acis jāaizsargā ar speciālām brillēm vai masku, bet apģērbs jāaizsargā ar biezu priekšautu. Tas pasargās meistaru no iespējamiem nelaimes gadījumiem.
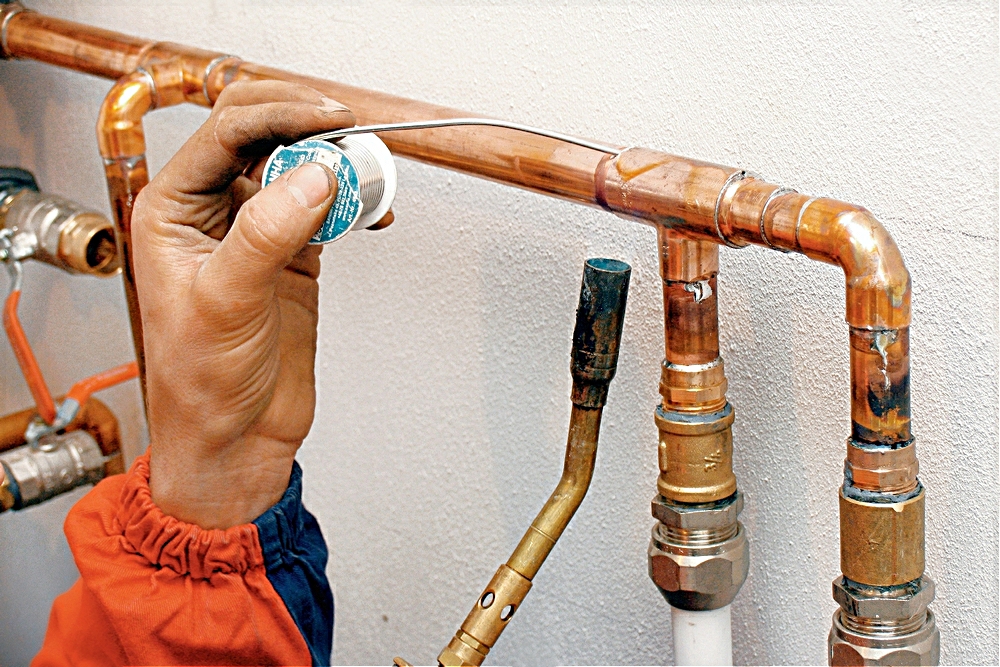
Lodmetālu klasifikācija vara caurulēm
Lodmetāli kvalitatīvai un uzticamai vara cauruļu lodēšanai tiek izgatavoti no dažādiem komponentiem. Izstrādājumi atšķiras viens no otra pēc formas un ķīmiskā sastāva.
Savienojošo elementu tips un parametri tiek noteikti pēc vara detaļu cauruļu sistēmas turpmākās izmantošanas jomas.
Atšķirības pēc kušanas temperatūras
Pēc temperatūras apstrādes līmeņa lodmetāli tiek iedalīti trīs veidos:
- zemas temperatūras;
- vidējas temperatūras;
- augstas temperatūras.
Zemas temperatūras varianti kūst diapazonā no 150 līdz 450 °C. Tie nemaina detaļu sākotnējos fiziskos parametrus. Savienojuma zonā tie veido glītu, bet ne pārāk stipru šuvi. Tie ir paredzēti izmantošanai apkures un ūdensvada tīklos, kas nav pakļauti lielām slodzēm.
Tie nodrošina cauruļu hermētiskumu un integritāti, ja cauruļu diametrs ir līdz 10 cm un tās ir uzstādītas komunikāciju sistēmās, kas transportē siltumnesēju ar temperatūru līdz 130 °C.
Vidējas temperatūras un augstas temperatūras materiāli mīkstina pie rādītājiem diapazonā no 450 līdz 1100/1850 °C. Tie garantē maksimāli stipru, izturīgu savienojumu, kas nav jutīgs pret ārējo ietekmi.
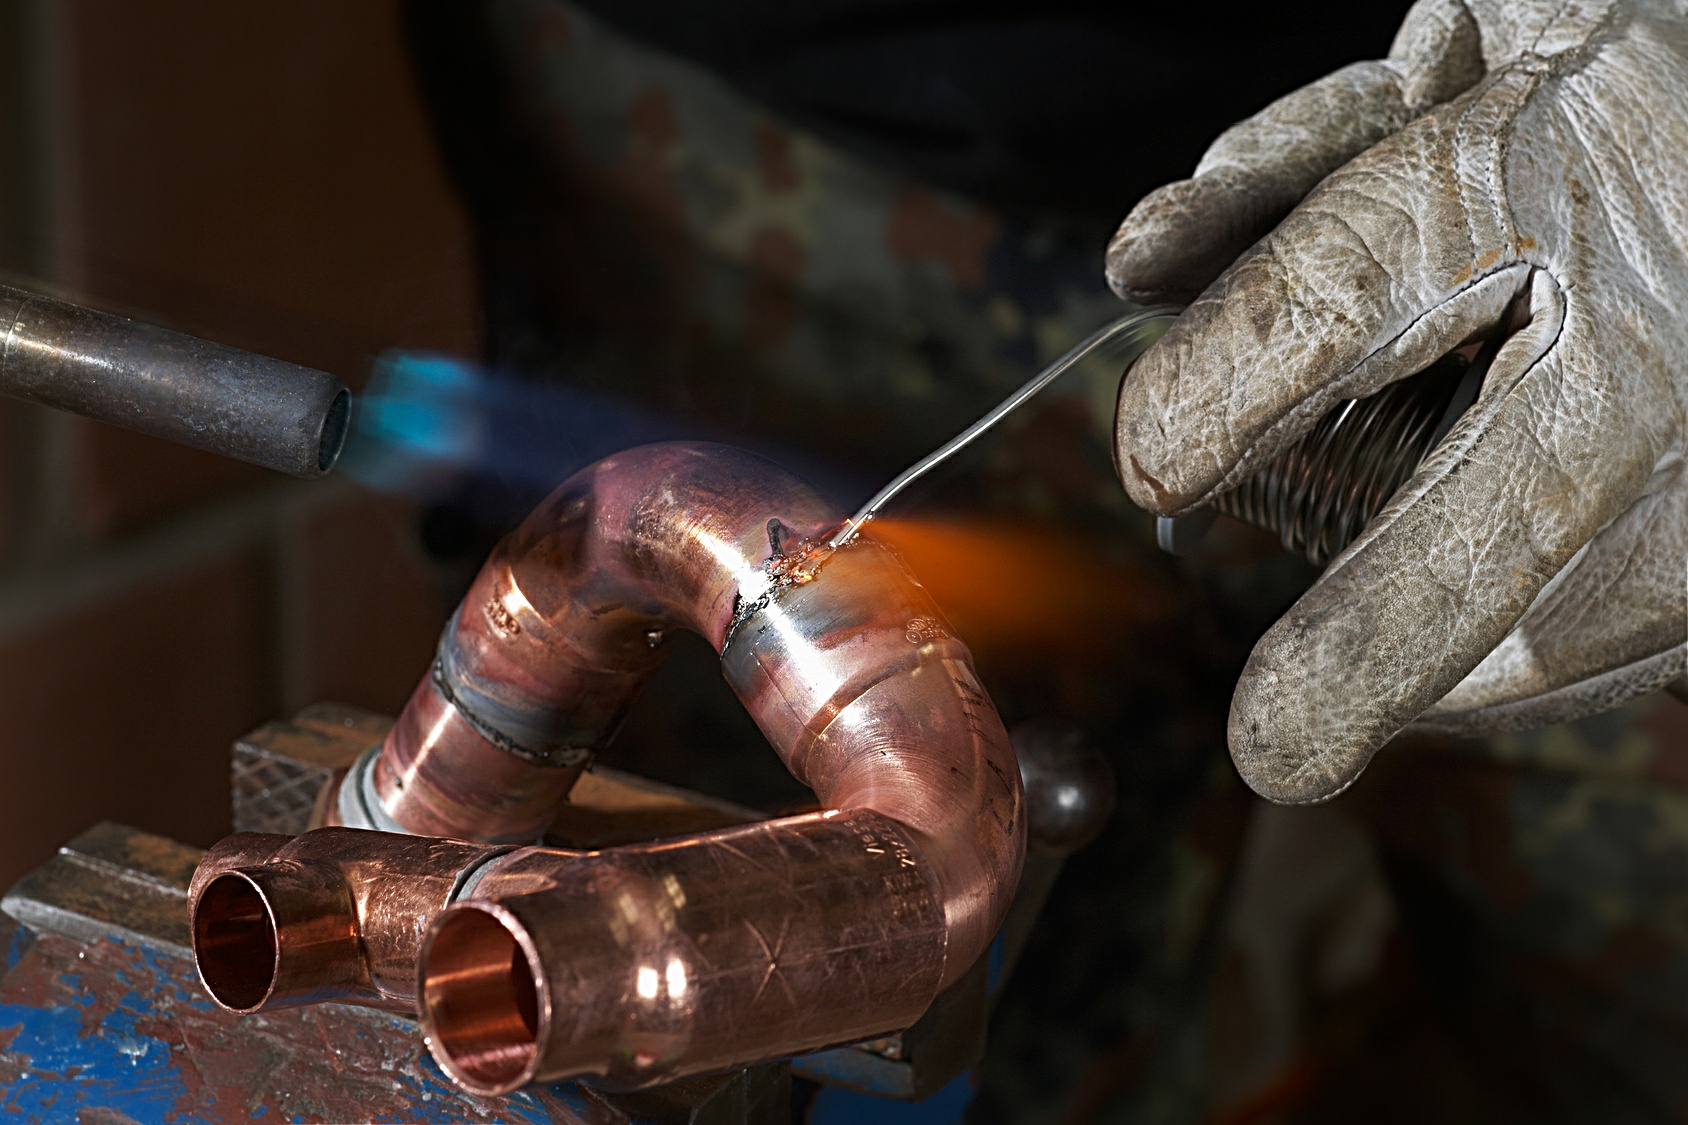
Zona, kas savienota ar vidējas vai augstas temperatūras lodmetālu, izrāda izturību pret mehāniskiem bojājumiem un mierīgi panes aktīvas termiskās slodzes.
Iedalījums pēc ķīmiskā sastāva
Pēc ķīmiskā sastāva modernie, praktiskie lodmetāli tiek iedalīti mīkstos, viegli kūstošos un cietos, grūti kūstošos.
Pirmajā kategorijā ietilpst šādas pozīcijas:
- Svina – satur tikai svinu tīrā veidā un kūst temperatūrā no 180 līdz 230 °C;
- Alvas – sastāv no alvas un kūst pie 220 °C, veido stipru un elastīgu šuvi;
- Svina-alvas – var saturēt no 15% līdz 90% alvas. Šādu elementu kušanas temperatūra ir 183-280 °C;
- alvas-vara – 97% sastāv no augstas kvalitātes alvas un 3% no vara. Tie ir vieni no populārākajiem un tiek pārdoti par saprātīgu cenu. Veido izturīgu savienojumu ar labu izturību pret koroziju;
- vara ar sudrabu – 95% sastāv no vara un 5% no sudraba. Tiem piemīt augstas stiprības īpašības un tie nodrošina drošu saķeri starp fragmentiem.
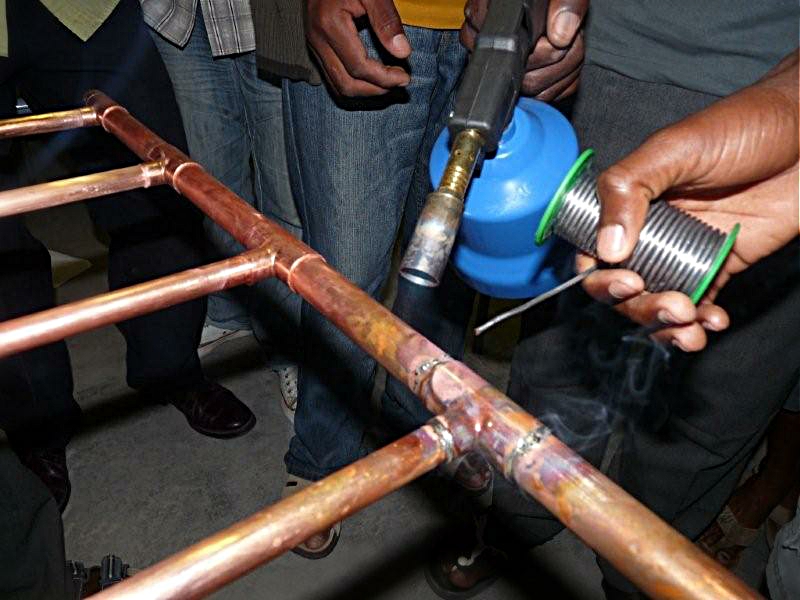
Tiek izmantoti mīksti, viegli kūstoši komponenti, lai apvienotu caurules ar diametru no 6 līdz 108 mm vienotā kompleksā. Savienojuma vietā veidojas glīta šuve ar platumu no 7 līdz 50 mm.
Svins tiek uzskatīts par cilvēka veselībai kaitīgu elementu. Svinu saturošu lodmetālu izmantošana ir kategoriski aizliegta tīklos, kas piegādā ūdeni daudzdzīvokļu vai privātmājām, uzņēmumiem vai sabiedriskām iestādēm. Uz citiem komunikāciju veidiem šis aizliegums neattiecas.
Augstas temperatūras apstrādei ir piemēroti cieti, ugunsizturīgi materiāli:
- vara kombinācijā ar sudrabu un cinku – satur 30% vara, 44% sudraba un 26% cinka. Savienojuma zonai ir laba stiprība, tā saglabā elastību, efektīvi iztur koroziju un uzrāda paaugstinātu siltumvadītspēju;
- vara ar fosforu – sakausējums no 94% vara un 6% fosfora. Lodēšanas procesā nav nepieciešams izmantot flusu. Tas veido stipru un uzticamu savienojumu, bet daļēji zaudē elastību zemā apkārtējās vides temperatūrā;
- sudrabs – lodēšanas laikā obligāti jāizmanto fluss. Tas rada stipru, uzticamu šuvi ar labu elastību un augstu izturību pret koroziju. Tas maksā ievērojami vairāk nekā analogi no vienkāršiem metāliem un plaši neizplatās. To izmanto tur, kur ir ekonomiska pamatotība un tiek izvirzītas paaugstinātas prasības cauruļu savienojuma kvalitātei.
Ar ugunsizturīgo lodmetālu palīdzību tiek montēti kompleksi no caurulēm ar diametru no 12 līdz 159 mm, ieskaitot gāzes komunikāciju tīklus, apkures trases un ūdensvada maģistrāles ar diametru no 28 mm.
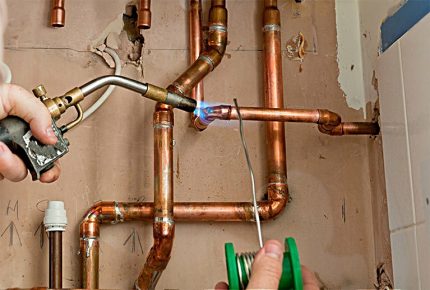
Klasisko vara-fosfora vai citu elementu izmantošana ir atļauta, veidojot pārlaiduma savienojumus. Šāds savienojuma variants nodrošina maksimālu konstrukcijas stiprību un pagarina cauruļvada darbības periodu.
Mīkstie lodmetāli ērtai lietošanai parasti tiek ražoti ruļļu formā. Cietie elementi tiek piegādāti dažāda garuma stiepļu veidā.
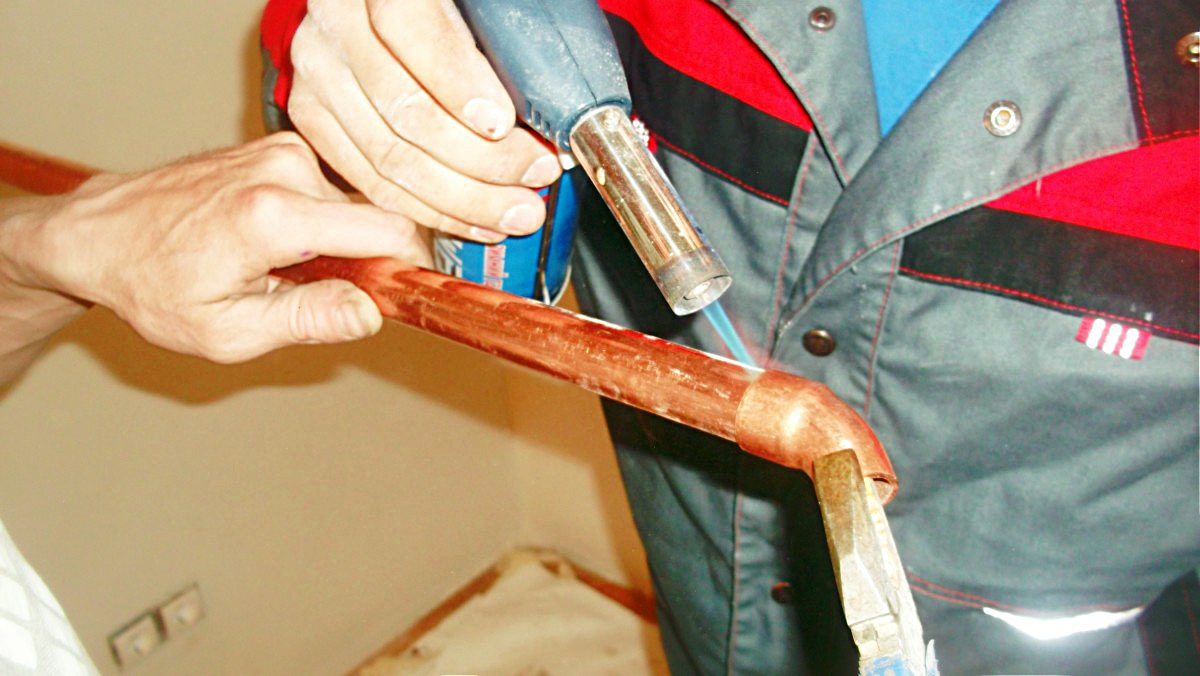
Flusss – īpatnības un mērķis
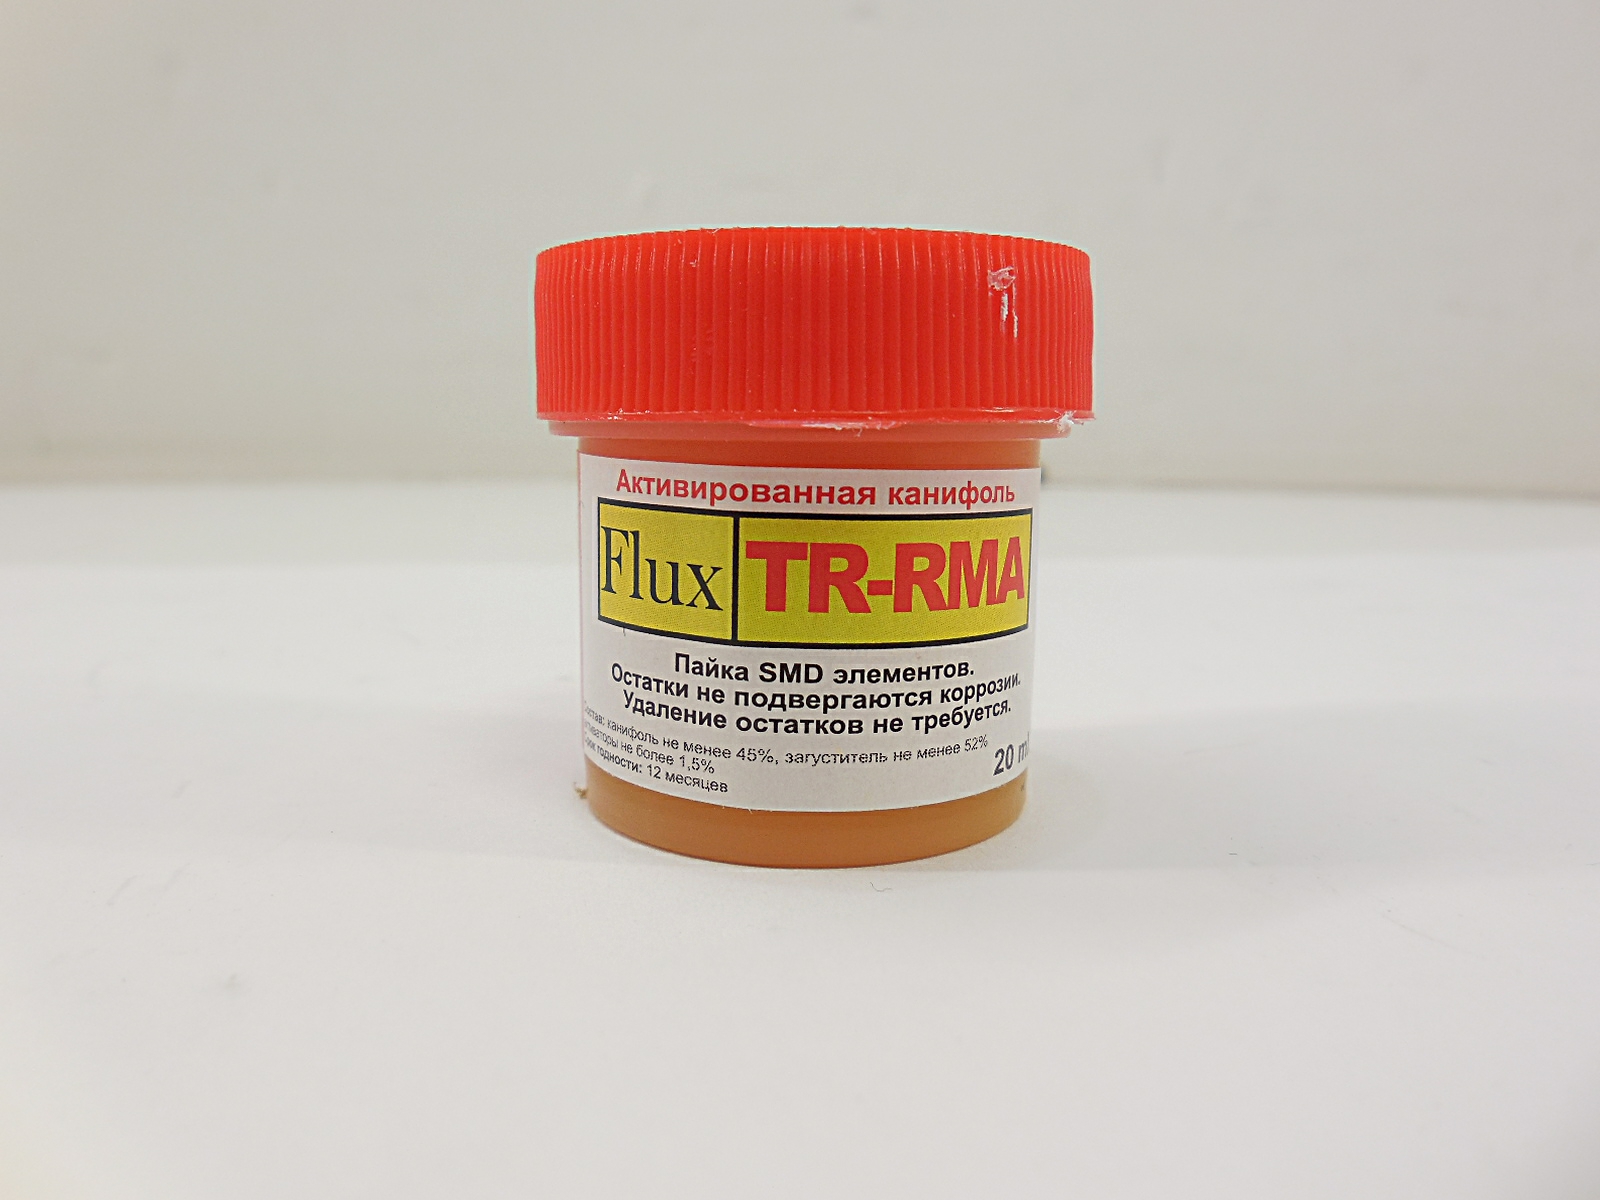
Fluxs – ir specifisks tehnisks materiāls vara cauruļu lodēšanai. Tas aizsargā detaļu virsmu no oksidēšanās un izdedžiem. Novērš lodētās šuves kontaktu ar skābekli. Paaugstina savienojuma kopējo kvalitāti un piešķir tam labu stiprību un optimālu plastiskumu.
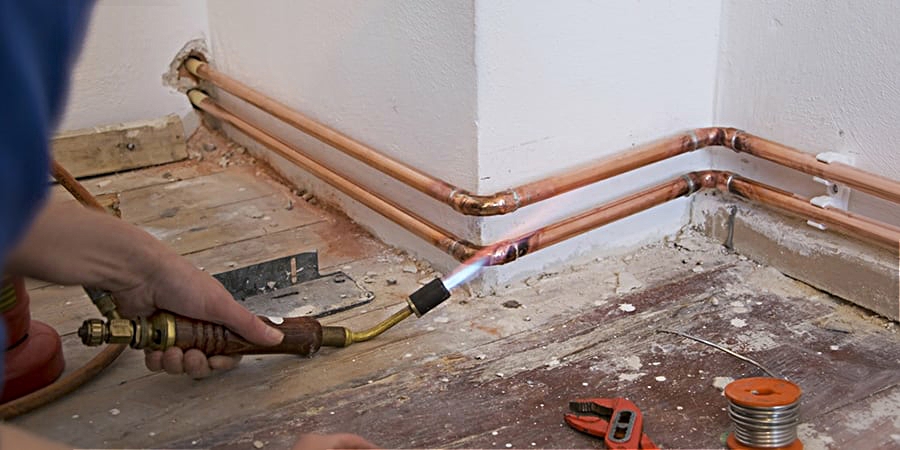
Fluxi vara cauruļu lodēšanai tiek ražoti dažādās konsistencēs.
Starp pieprasītākajiem un populārākajiem:
- pasta;
- pulveris;
- šķidrums.
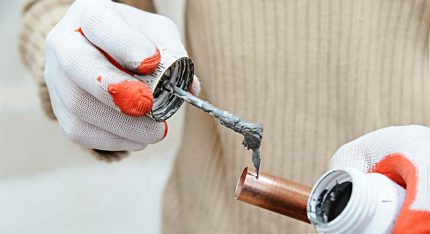
Viela lodēšanas pastas veidā vara caurulēm ir dārgāka par citiem materiāliem, taču pilnībā attaisno savu augsto cenu. Tā ir piemērota lietošanai uzreiz pēc iegādes un neprasa meistaram neko pievienot sastāvam, lai uzlabotu darba īpašības.
Pasta tiek iegādāta atbildīgai lodēšanai, kas prasa maksimāli precīzu un kvalitatīvu savienojuma zonu hermētiskumu. Viela viegli uzklājas uz vara virsmas, lieliski tai pielīp un labi izkliedējas pa apstrādes zonu sildīšanas laikā.
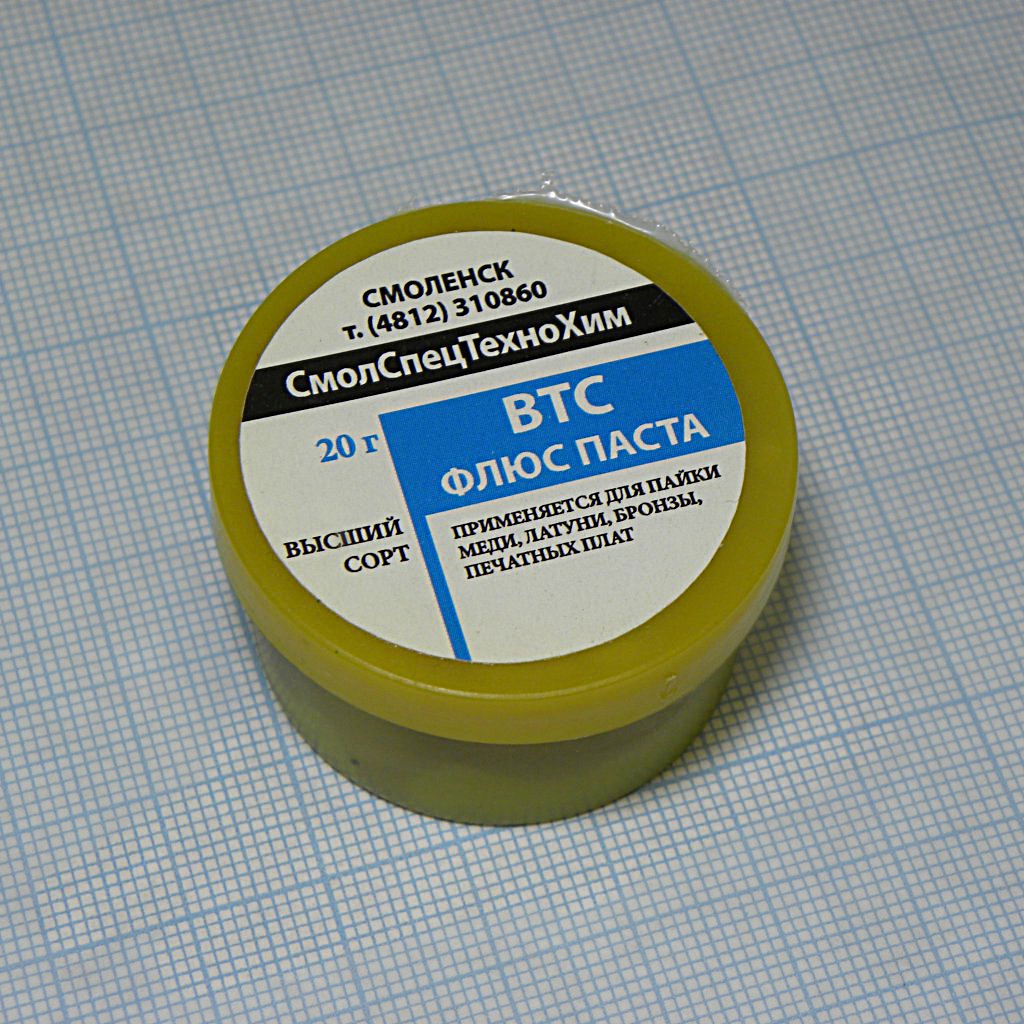
Gatavā šuve izskatās glīta un nodrošina visu sistēmas fragmentu savienojuma viengabalainību. Vielas paliekas pēc darba viegli noņemamas.
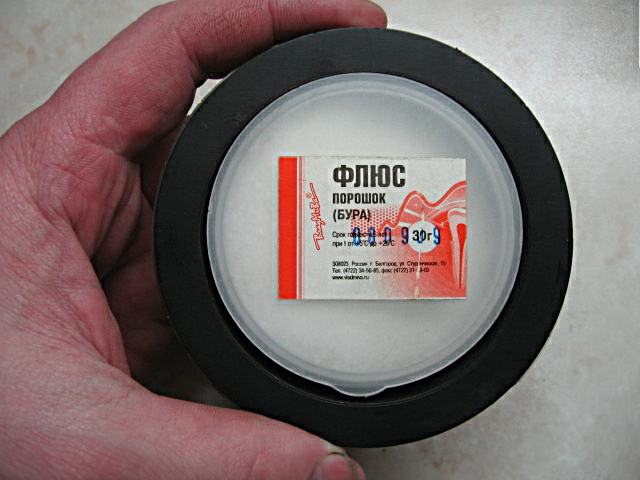
Pulverveida līdzekļi tiek pārdoti par zemāku cenu un labi uzglabājas speciālos traukos. Maksimālu efektivitāti tie uzrāda kopā ar pastiprinātiem, ugunsizturīgiem lodmetāliem. Tie tiek uzskatīti par mazāk ērtiem, jo to vienmērīga uzklāšana uz apstrādes zonas ir problemātiska.
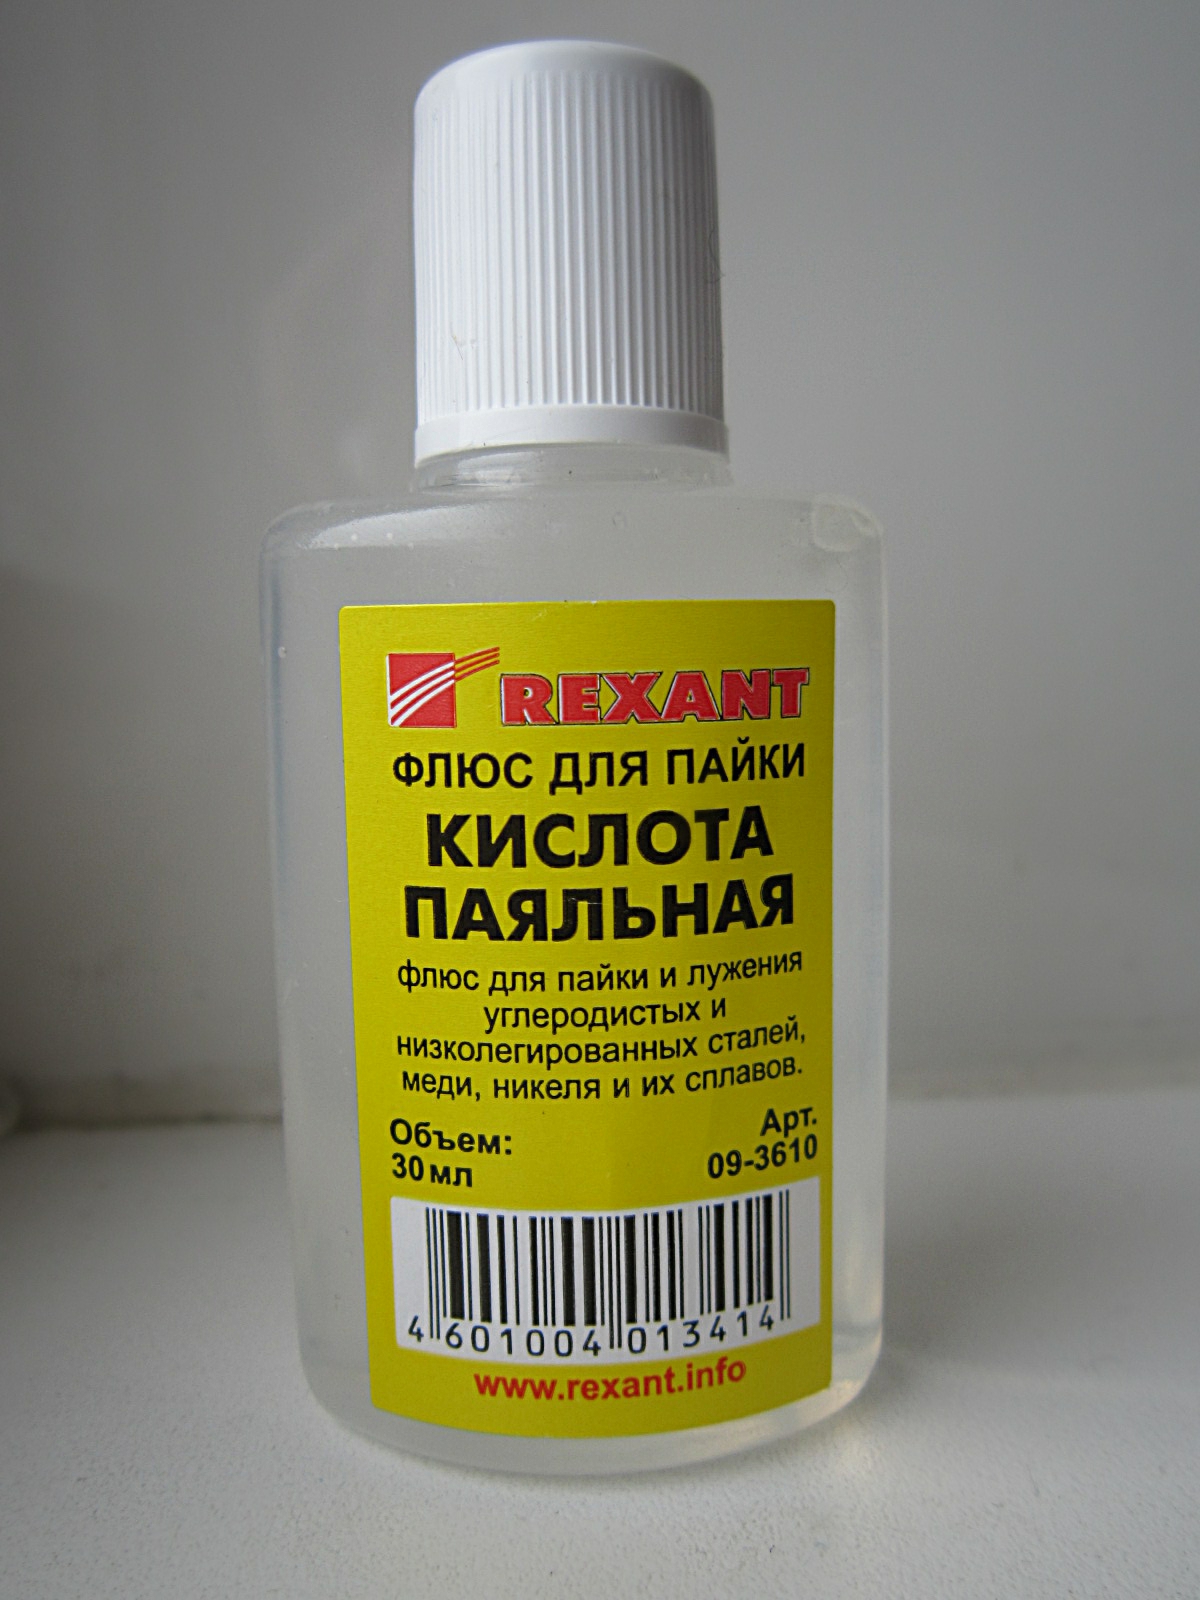
Šķidrās vielas tiek pārdotas slēgtās pudelēs. Tās normāli saskaras ar mīkstajiem lodmetāliem un viegli uzklājas uz vara virsmas, nodrošinot augstu saistīšanās šuves stiprību. Lai nodrošinātu kvalitatīvu savienojumu, šķidrais flukss un lodmetāls vienmēr tiek lietoti vienlaikus, nevis atsevišķi.
Neatkarīgi no konsistences, fluksi jāuzklāj uzreiz pēc vara fragmenta tīrīšanas. Ja šo brīdi ignorē, metāla virsma atkal pārklājas ar oksīdiem un to nevarēs vienmērīgi apstrādāt.
Pēc apstrādes ar fluksi detaļas jālodē nekavējoties. Tas izslēgs iespēju, ka svešas daļiņas iekļūst uz darba virsmas.
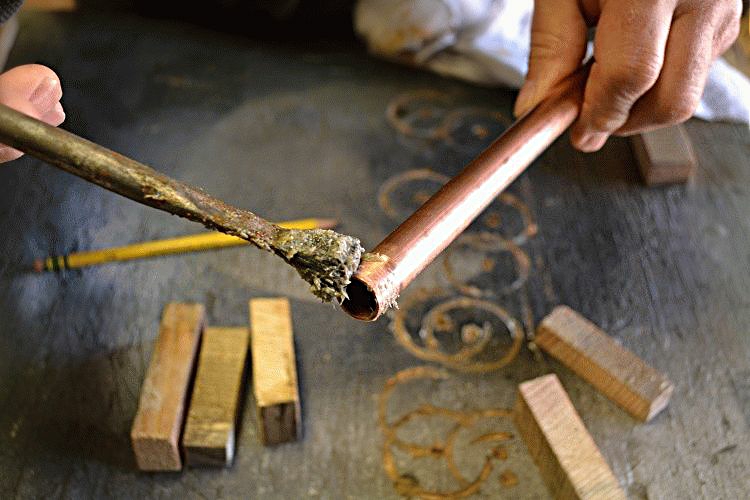
Detaļu savienošanas procesā jābūt uzmanīgam un piesardzīgam. Fluksa nokļūšana uz ādas izraisa ne tikai termisku, bet arī ķīmisku apdegumu.
Ja tas tomēr noticis, nekavējoties jāpārtrauc lodēšana un viela jānomazgā no ādas ar lielu daudzumu ziepjūdens.
Prasības flusu kvalitātei
Flukšiem individuālai un rūpnieciskai lietošanai tiek izvirzītas dažas prasības.
Vielai obligāti jāatbilst šādiem kritērijiem:
- mazāki nekā lodmetālam struktūras blīvuma un viskozitātes rādītāji (pareizai aizstāšanai);
- spēja vienmērīgi izkliedēties pa darba virsmu;
- oksīda plēves šķīdināšana;
- vara elementu atkārtotas oksidēšanās novēršana;
- izturība pret agresīvām augstām temperatūrām;
- iespēja veikt lodēšanu gan uz horizontāliem, gan vertikāliem komunikāciju sistēmas posmiem;
- glīta, estētiska šuves izveidošana.
Lietojot labas kvalitātes fluksus, putekļi un netīrumi, kas radušies lodēšanas rezultātā, tiek viegli un ātri notīrīti, neatstājot uz caurules elementa nekādas pēdas, kas sabojā izskatu. Savienojums izrādās uzticams un daudzus gadus saglabā strukturālo viengabalainību.
Populāri materiāla veidi
Tirgū fluksi vara cauruļu lodēšanai ir pieejami visplašākajā sortimentā.
Vislielāko popularitāti bauda šādas vielas:
- ar augstu pretkorozijas spēju;
- ar cēlmetāliem sastāvā;
- uz kolofonija bāzes.
Pretkorozijas flukss sastāv no vairākiem sarežģītiem elementiem, šķīdinātājiem un fosfora. Uzkarsēšanas procesā tie izšķīst šķidrumā, reaģē un veido organiskās sastāvdaļas.
Pasargā šuves zonu no oksidēšanās un priekšlaicīgas korozijas. Veicina liekā mitruma aizplūšanu no lodēšanas zonas.
Otrajā plūsmas veidā galvenā aktīvā sastāvdaļa ir salicilskābe. Lietošanas procesā tā izšķīst etanola, zeltu saturošu vielu un rūpnieciskā vazelīna sastāvā.
Rada nevainojami taisnu, glītu un estētisku savienojošo šuvi, kas neprasa papildu sarežģītu apstrādi. Nesabojā caurules materiālu, kas atrodas blakus apstrādes zonai.
Klasiskais aktīvais plūsmas satur kolofoniju un noteiktu daudzumu nātrija sāls. Vielai ir izteiktas aizsardzības īpašības un tā efektīvi pasargā cauruļvadu no korozijas izpausmēm. Kolofonijs pārklāj šuvi ar plānu un izturīgu aizsargplēvi, bet nātrija sāls nomāc oksidācijas procesus.
Šāda plūsma tiek pārdota par saprātīgu naudu un nodrošina stipru, uzticamu savienojumu. Tomēr gatavā šuve paliek ļoti pamanāma un uzreiz krīt acīs uz vara cauruļvada ārējām daļām.
Neatkarīgi no veida un pamatsastāva, plūsma jāuzklāj pēc iespējas vienmērīgāk, nepieļaujot pat milimetru izlaidumu. Ja uz kādas metāla daļas šī pārklājuma nebūs, caurule ar laiku sāks rūsēt un būs jāmaina.
Kā pareizi izvēlēties lodmetālu?
Pareizi izvēlēts lodmetāls palīdzēs bez īpašām pūlēm organizēt jebkuras sarežģītības komunikācijas sistēmu. Ja runa ir par darbu mājas apstākļos, ir vērts izmantot materiālu, kas kūst zemās temperatūrās.
Augstas temperatūras cietkausējamo elementu izmantošana sadzīvē ir problemātiska, jo tas prasa darba sakausējuma uzsildīšanu līdz 600-900 grādiem. To panākt bez īpaša aprīkojuma ir pietiekami sarežģīti.
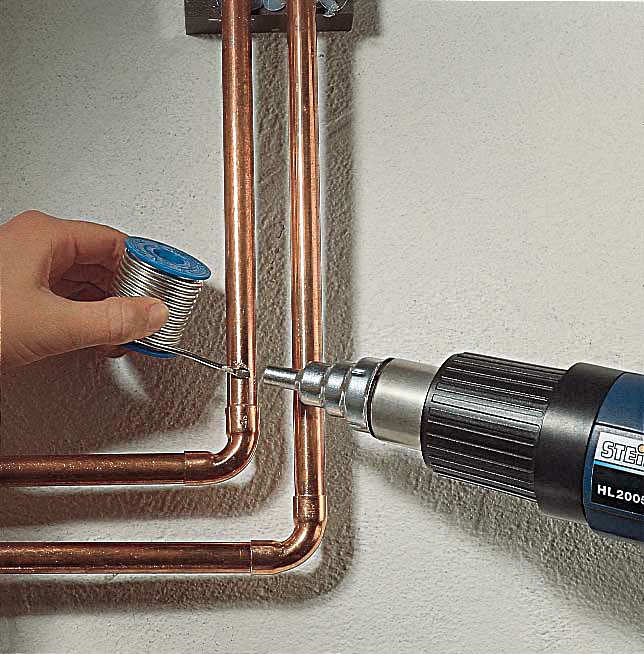
Metālu un to atvasinājumu izmantošana, kas kūst augstās temperatūrās, ir saistīta ar zināmu risku. Apstrādes procesā tie var sabojāt vai pat izdegt vara cauruli ar plānu sieniņu.
Lai tas nenotiktu, ir jēga ņemt izturīgu, bet zemas kušanas temperatūras mīksto lodmetālu, bet cieto variantu atstāt biezsienu vara komunikācijām.
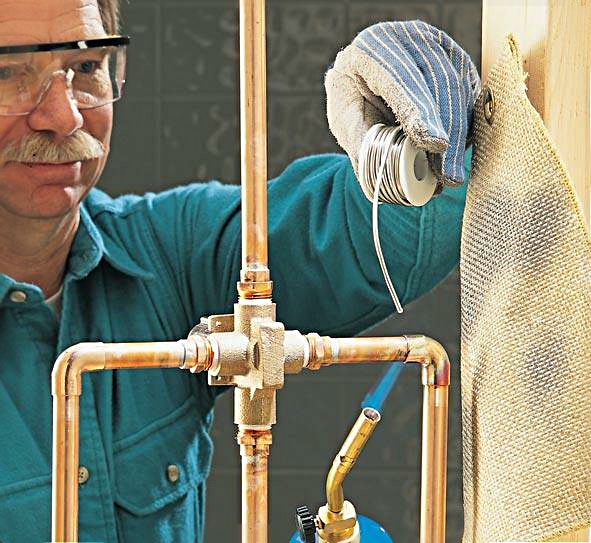
Lai savienotu vara caurules gāzes tīklos, ir vērts izvēlēties sudrabu saturošus lodmetālus. Tie nodrošina maksimālu šuves izturību, neitralitāti pret vibrācijām un augstu izturību pret ārējo un iekšējo iedarbību.
Par sudrabu būs jāmaksā nedaudz vairāk, bet sistēmas drošība, uzticamība un izturība laika gaitā atmaksās visas finansiālās izmaksas.
Secinājumi un noderīgs video par tēmu
Videoklipā tiks runāts par to, kā veikt vara cauruļu lodēšanu:
Par to, kādus flūsi izvēlēties vara cauruļu lodēšanai mājas apstākļos, tiks runāts nākamajā videoklipā:
Vara cauruļu lodēšanas metode, izmantojot mīksto lodmetālu:
Pareiza lodmetāla lietošana ļauj viegli un ātri savienot vara caurules vienotā sistēmā. Gatavais šuves ir glīts un nodrošina jebkuras konfigurācijas tīkla hermētiskumu.
Vairs nav jāuztraucas par to, ka var rasties noplūde vai vērtīga resursa izplūde. Maģistrāle, ar kvalitatīvu lodmetālu apvienota vienotā kompleksā, darbojas uzticami un kalpo ilgi, neprasot no īpašniekiem pastāvīgu uzmanību vai rūpīgu kopšanu.
 Vara cauruļu lodēšana ar gāzes degli: noderīgi padomi un pašas lodēšanas posmi
 Metināšanas aparāts polipropilēna caurulēm: klasifikācija, labāko reitings + izvēles padomi
 Vara caurules apkurei: veidi, marķējuma specifika + pielietojuma īpatnības
 Metāla plastmasas caurules: veidi, tehniskie parametri, montāžas īpatnības
 Līdzekļi kanalizācijas cauruļu tīrīšanai: desmit labākie līdzekļi + padomi piemērota preparāta izvēlei
 Vara cauruļu lodēšana: soli pa solim darbu analīze un praktiski piemēri
 Cik maksā gāzes pieslēgšana privātmājai: gāzes piegādes organizācijas cena
 Labākās veļas mazgājamās mašīnas ar žāvēšanu: modeļu vērtējums un padomi pircējiem
 Kas ir gaismas krāsu temperatūra un nianses, izvēloties lampu temperatūru savām vajadzībām
 Gāzes kolonnas nomaiņa dzīvoklī: nomaiņas dokumentālā noformēšana + pamatnormas un prasības