Metāla plastmasas caurules: veidi, tehniskie parametri, montāžas īpatnības

Pēc daudzām īpašībām metāla-plastmasas caurules pārspēj savus tuvākos konkurentus: polimēra, vara, čuguna un tērauda materiālus maģistrāļu ierīkošanai. Īpaši nozīmīgas ir to īpašības, iekārtojot apkures sistēmu.
Lai metāla-polimēru kompozīts pilnībā realizētu ražotāja deklarētās īpašības, ir pareizi jāizvēlas caurules veids. Tam jāatbilst gaidāmajiem ekspluatācijas apstākļiem un jāveicina montāža. Visu par metāla un plastmasas caurulēm, kā arī par to izvēles orientieriem jūs uzzināsiet no mūsu piedāvātā raksta.
Raksta saturs:
Metāla-plastmasas kompozīta cauruļu struktūra
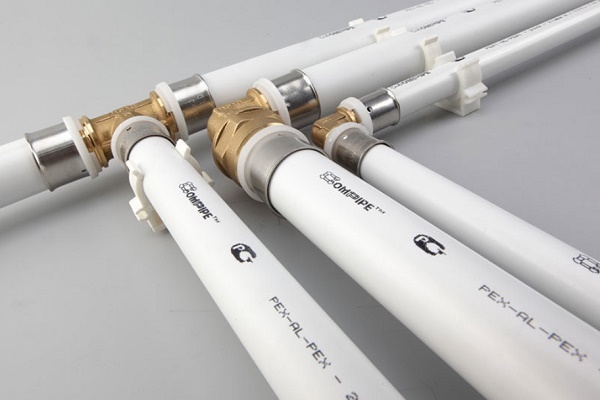
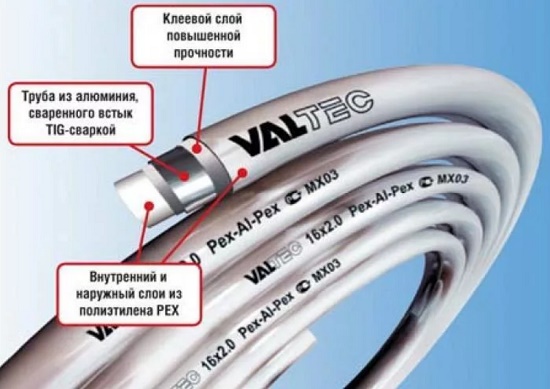
Metāla-plastmasas cauruļvads ieguvis popularitāti, pateicoties metāla izturības un polimēra elastības kombinācijai. Kompozītu cauruļu konstrukcija ir daudzslāņu «pīrāgs» no polimēra slāņiem, kas armēti ar alumīnija starpslāni.
Plastmasas un metāla simbioze nodrošina augstu mehānisko izturību, novērš skābekļa difūziju no atmosfēras un samazina materiāla termisko izplešanos.
Iekšējais polietilēna «ieliktnis» izceļas ar absolūtu gludumu, nodrošinot netraucētu transportējamās vides caurplūdi un nepieļaujot nogulšņu, kaļķakmens veidošanos. Polimērs ir izturīgs pret agresīvu vielu iedarbību un nav pakļauts korozijai.
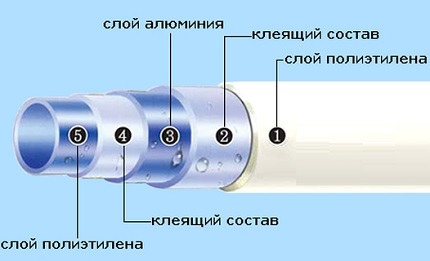
Metāla serde nodrošina izstrādājuma stingrību un paaugstina cauruļvada temperatūras izturību. Alumīnija gali tiek savienoti ar lāzermetināšanu. Alumīnija apvalka biezums ir 0,15-0,75 mm – tas ļauj izturēt biežas temperatūras svārstības un augstu spiedienu.
Ārējais polimēra slānis – īpaši izturīga plastmasa, kas izturīga pret mehāniskiem bojājumiem, augstu mitrumu un agresīviem reaģentiem. Ārējā apvalks samazina kondensāta veidošanās intensitāti uz caurulēm.
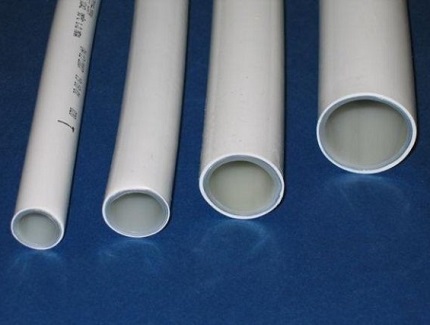
Izstrādājuma sākotnējās īpašības lielā mērā atkarīgas no izmantotā polimēra veida:
- PEX – augsta spiediena polietilēns;
- PE-RT – termiski izturīgs polimērs;
- PE-R – polietilēns;
- PP-R – polipropilēns.
Par visas konstrukcijas viengabalainību atbild līmes sastāvs. Ražotāji ievieš savas patentētās receptūras, bet sastāvdaļas un komponentu attiecība netiek atklāta. Kvalitatīvs adhēzijas slānis izlīdzina spriedzi konstrukcijā starp polimēru un alumīniju, nepieļauj slāņošanos un palielina cauruļvada nodilumizturību.
Fizikāli tehniskās īpašības
Metāla plastmasas cauruļvadu īpašības ir atkarīgas no izstrādājuma izmēriem (diametra, sienas biezuma), polimēra veida un ražotāja. Tomēr visiem rādītājiem jāatbilst GOST 18599 (2001), R-53630 (2009) un R-52134 (2003) standartiem.
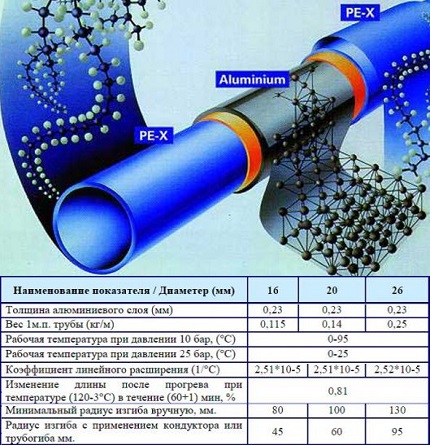
Vispārīgās prasības metāla plastmasas cauruļvadam saskaņā ar GOST:
- karstā plastiskā slāņa tecēšanas robeža – līdz 0,3 g/10 minūtēs;
- priekšējās malas slāņošanās neesamība, stiepjot līdz 10%;
- minimālā pieļaujamā izturība pret slāņošanos pie slodzēm – 15 N/cm, bez slodzes – no 50 N/cm;
- polietilēna slāņu šķērssaistīšana – no 60%;
- plastmasas komponentu termostabilitāte;
- skābekļa caurlaidības robežvērtība pie temperatūras +40°C – 0,32 mg/kv.m diennaktī, pie +80°C – 3,6 mg/kv.m diennaktī;
- izmantoto polimēru stiprības pakāpe – no 8 līdz 12 MPa;
- adhēzijas sastāva sākotnējās tecēšanas temperatūra – vismaz +120°C.
GOST regulē arī ekoloģiskos parametrus. Gaistošo vielu īpatsvars metāla plastmasas caurulēs nedrīkst pārsniegt 0,035%.
Pamata vidējie fizikāli tehniskie raksturlielumi:
- Sortiments. Ražotāji piedāvā metāla plastmasas cauruļu sortimentu ar iekšējo šķērsgriezumu 14–60 mm un sienas biezumu 2–3 mm. Spoles garums – 50–200 m.
- Izturība. Šķērseniskās slodzes apstākļos minimālā izturība pret plīsumu ir 2880 N. Metinājuma ar metālu un līmes savienojuma stiprības rādītājs ir 57 un 70 N/kv.mm.
- Termiskā izturība. Kompozīts saglabā savas īpašības temperatūrā līdz +95°C. Pieļaujams īslaicīgs lēciens līdz +110°C, bet pie -40°C termoplasts sasalst.
- Lineārie parametri. Lieces rādiuss ir tieši proporcionāls cauruļvada diametram. Manuālas uzstādīšanas gadījumā vērtība ir 80–125 mm, mašīnveida uzstādīšanas gadījumā (cauruļu liekējs vai konduktors) – 46–95 mm.
Sistēmas robežspiediena rādītājs ir atkarīgs no transportējamā aģenta temperatūras.
Ievērojot pases ekspluatācijas normas, metālaplasta kalpošanas laiks ir 50 gadi. Izmantošana «karstajos» inženiertīklos (siltumnesēja temperatūra virs 25-30°C) darbības periods samazinās līdz 25 gadiem.
Ekspluatācijas īpašības un pielietojuma joma
Metālaplasta struktūra un tehniskie parametri ir noteikuši vairākas kompozītmateriāla maģistrāles stiprās puses.
Pie pozitīvajiem ekspluatācijas aspektiem pieder:
- pretkorozijas īpašības – iekšējā virsma neapklājas ar rūsu un neaizsērējas;
- laba caurlaidspēja, pateicoties zemai hidrauliskai pretestībai cauruļvadā;
- ķīmiskā inerce pret lielāko daļu toksisku vielu un agresīvu vidi;
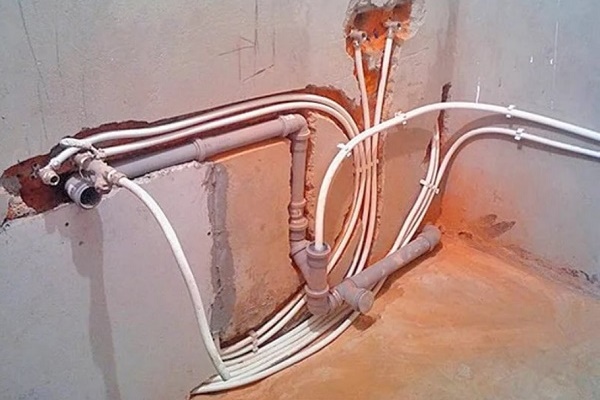
- elastība, kas ļauj maģistrāles uzstādīšanas laikā samazināt savienotāju un stūra detaļu skaitu;
- gāzes necaurlaidība – cauruļvadu sistēmas elementi (radiatori, katli, sūkņu iekārtas) ir aizsargāti pret skābekļa kaitīgo ietekmi;
- troksni absorbējošas īpašības – klusa šķidruma transportēšana pa inženierkomunikācijām;
- nodilumizturība, ekspluatācijas ērtums un papildu apkopes nepieciešamības trūkums.
Caurules ir vieglas, tāpēc tās ir vienkāršas transportēšanā un uzstādīšanā. Papildu priekšrocības: estētiskums, pieejamā cena un praktiski bezatkritumu izmantošana.
Līdzās pozitīvajām pusēm metālaplastam ir arī trūkumi:
- Siltuma izplešanās starpība. Plastmasa ātrāk «pielāgojas» ūdens temperatūras izmaiņām nekā alumīnijs. Šī starpība negatīvi ietekmē materiālu – laika gaitā savienojumi vājinās, un palielinās noplūdes risks.
- Prasības liecei. Vairākkārtēja locīšana/izlocīšana vai vienreizēja liece virs normas var izraisīt metālaplasta slāņu deformāciju.
- Jutība pret UV stariem. Polimēra ārējais slānis ilgstošas ultravioleto staru iedarbības rezultātā zaudē savas aizsargājošās īpašības.
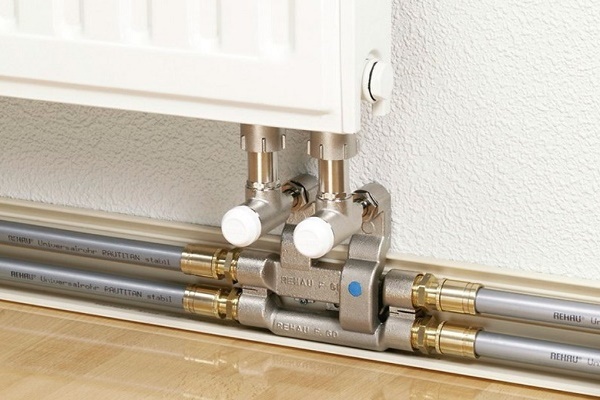
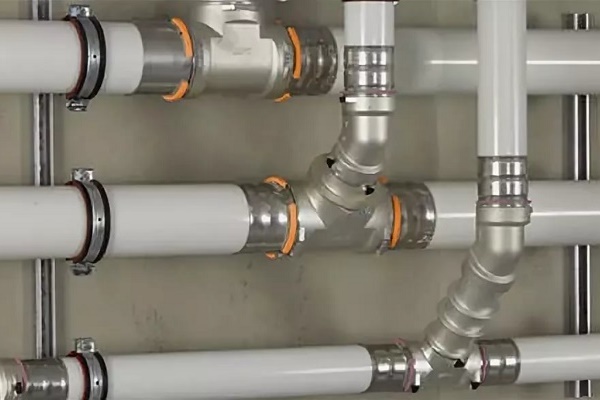
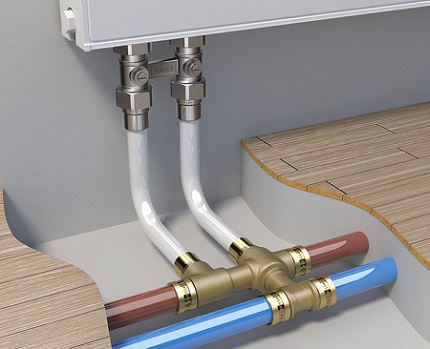
Metāla polimēra cauruļvada montāža tiek veikta, izmantojot presējamos veidgabalus.
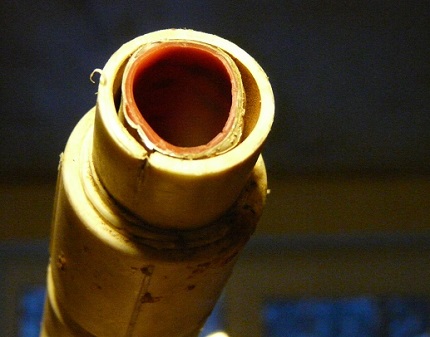
Šīs deformācijas var būt sekas siltumnesēja sasalšanai caurulē. Problēmas risinājums: maģistrāles siltināšana montāžas stadijā vai transportējamā ūdens nomaiņa apkures sistēmā pret nesasalstošu šķidrumu.
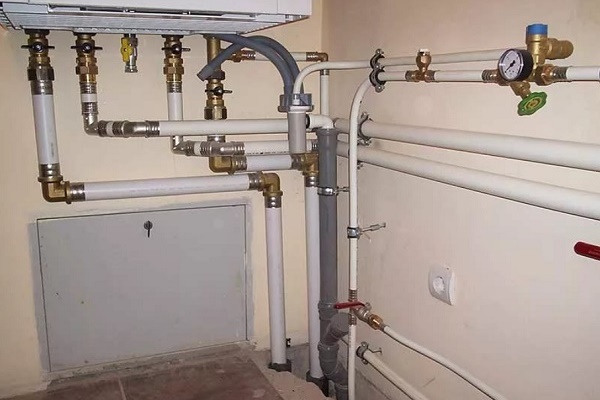
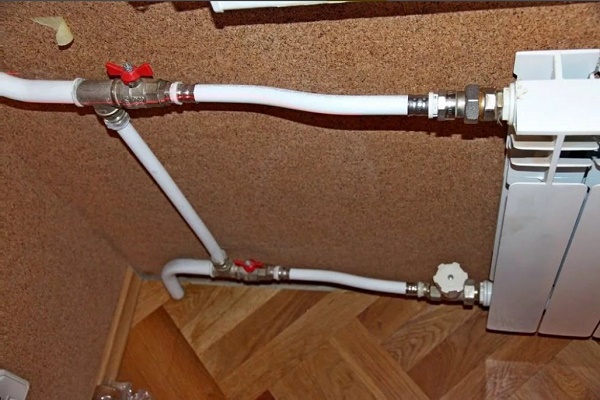
Metāla-polimēra cauruļu ekspluatācijas īpašības ļauj tās izmantot privātajā, rūpnieciskajā būvniecībā un citās saimnieciskās darbības jomās.
Galvenās pielietošanas jomas:
- ūdensapgādes sistēmu komunikācijas;
- agresīvu šķidrumu, gāzes padeve lauksaimniecībā un rūpniecības objektos;
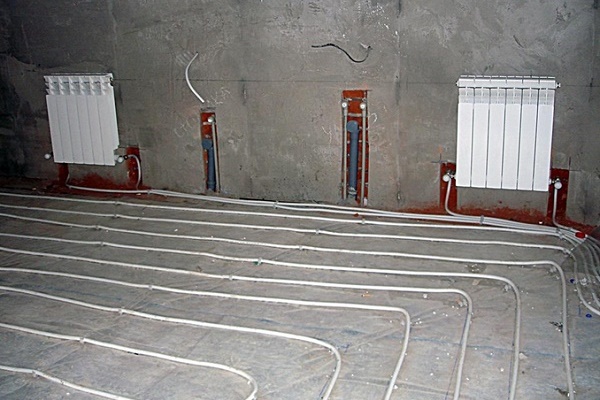
- siltinātu «ūdens grīdu» ierīkošana, tostarp augsnes apsildei siltumnīcās;
- elektrisko kabeļu un vadu izolācija.
Metālplastmasas kompozīta armatūra tiek plaši izmantota ventilācijas, gaisa kondicionēšanas un laistīšanas sistēmu ierīkošanā no akām.
Ekspluatācijas ierobežojumi:
- telpas, kas saskaņā ar ugunsdrošības normām pieder pie kategorijas «Г» – tajās atrodas vielas, kuru apstrādi pavada siltuma izdalīšanās vai dzirksteļu rašanās;
- ēkas ar siltuma avotiem, ja to sildīšanas temperatūra pārsniedz 150°C;
- centralizēta apkure ar elevatora mezgla «ievietošanu»;
- piegādājot karstu siltumnesēju ar darba spiedienu no 10 bāriem.
Metāla plastmasas komponentus nav ieteicams ieviest atvērtā tipa inženierkomunikācijās. Temperatūras svārstības un ekspluatācija salā novedīs pie cauruļvada iznīcināšanas.
Izvēle no metāla&plastmasas izstrādājumiem
Metāla plastmasas izstrādājumu kvalitāte un ekspluatācijas apstākļi ir atkarīgi no polimēra sastāvdaļas veida, izmēriem, alumīnija uzmavas savienojuma tehnoloģijas un ražotāja uzticamības. Saskaņā ar uzskaitītajiem kritērijiem var klasificēt visu cauruļu produkcijas sortimentu.
Izmantotā polimēra veids
Atkarībā no sastāva, cauruļu ražošanai izmantoto plastmasu nosacīti iedala divās grupās: augstspiediena un zemspiediena polimēros.
Pirmajā grupā ietilpst:
- PEX– šķērssaistīts polietilēns;
- PE-RT – termiski izturīgs polimērs.
PEX – polietilēns ar «šķērssaistītām» molekulārām ķēdēm. Šķērssaites pārveido lineāro struktūru stabilā trīsdimensiju savienojumā.
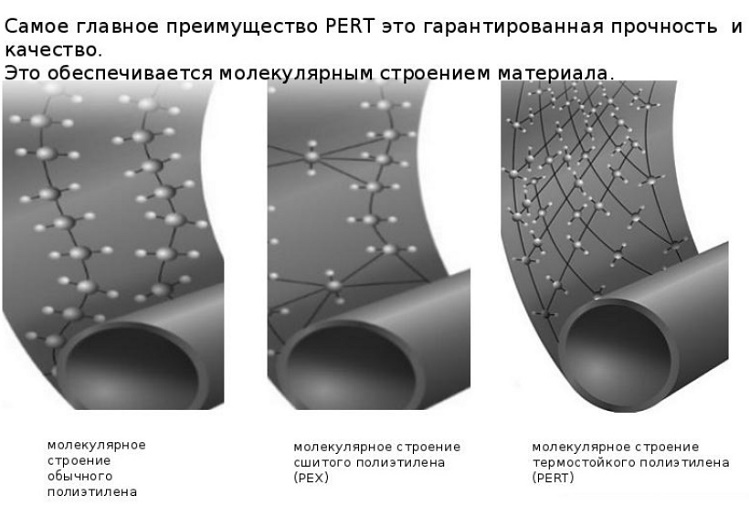
Šī īpašība paaugstina cauruļvadu izturību pret hidrotriecieniem.
Starmolekulāro saišu veidu nosaka izmantotais šķērssaistīšanas katalizators:
- PEX-A. Jaunās ķēdes struktūras iekšienē – polietilēna apstrādes ar peroksīdu rezultāts. Tiek sasniegts maksimālais «šķērssaistīšanas» līmenis – līdz 85%. Plusi: elastības saglabāšana, augsta izturība un izteikta molekulārā «atmiņa». Mīnuss – tehnoloģijas dārdzība, un kā sekas – augsta cauruļu cena.
- PEX-B. Optimāla alternatīva «A-saitēm». Šķērssaistīšanas metode, izmantojot silānu. Galvenā priekšrocība – ražošanas izmaksu samazināšana. Tehnoloģiskās nianses: šķērssaistīšanas pakāpe – 65%, elastības samazināšanās, stingrāki ierobežojumi caurules liekšanai. PEX-B polimēros saglabājas lēns šķērssaistīšanas process – materiāls laika gaitā maina sākotnējās īpašības.
- PEX-C. Jaunu saišu veidošanās elektronu starojuma ietekmē. Gatavā izstrādājuma kvalitātes parametri ievērojami atpaliek no PEX-A kategorijas caurulēm. Pluss – zemas izmaksas.
- PEX-D. Starmolekulārās saites – slāpekļa apstrādes rezultāts. PEX-D caurules neiztur konkurenci ar saviem līdziniekiem, to ražošana ir samazināta.
RE-RT caurules izceļas ar ilgtermiņa termisko izturību. Termostabils polietilēns piemīt izturīgas daudzkārtējas starpmolekulārās saites. Ražošanā tiek izmantota kontrolētu makromolekulu telpiskās veidošanās procesu tehnika.
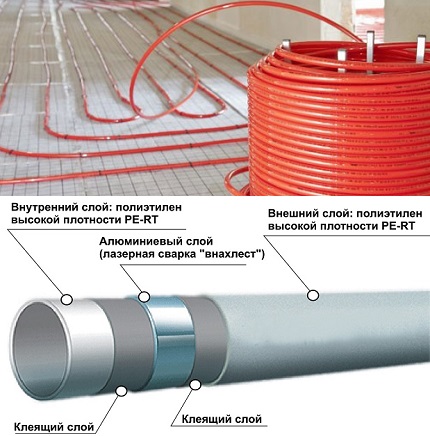
Pateicoties metāla-plastmasas cauruļu ar RE-RT polimēru augstajiem tehniskajiem parametriem, to pielietojuma sfēra ir paplašināta. Maģistrāle iztur temperatūru līdz +124°C un nebaidās no sasalšanas.
Aukstā cauruļvada izbūvei derēs modeļi no zema spiediena polietilēna. Iespējamie apzīmējumi: PE-RS, PE, PEHD, HDPE. Materiālu īpašības:
- temperatūra 70°C ir kritiska – caurules deformējas;
- sistēmas maksimālais spiediens – 8-10 bāri;
- kvalitātes pasliktināšanās saules ietekmē.
Kompozītmateriālu no metāla un zema spiediena polimēriem izvēlas, lai samazinātu budžetu cauruļvada izbūvei.
Caurules gabarīti: diametrs un armējuma biezums
Cauruļvada izmēru nosaka tā izmantošanas joma. Vadošo ražotāju sortimentā ir modifikācijas ar ārējo diametru 16-50 mm.
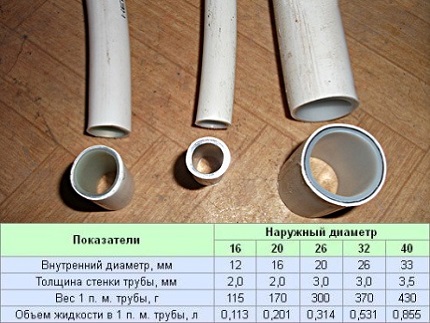
Zemāk ir sniegti to cauruļu raksturlielumi un pielietojuma īpatnības, kuru diametrs ir XX*YY, kur XX – ārējais šķērsgriezums, YY – iekšējais diametrs.
16*12. Caurules galvenokārt izmanto ūdens kontūra (ūdens padeves skaitītājiem, maisītājiem) un mājas apkures sistēmas ierīkošanai. Galvenajam cauruļvadam var izmantot lielāka diametra produkciju.
20*16. "Siltās grīdas" un ūdensapgādes sistēmu ierīkošana. Veidgabaliem ir labāka caurlaidspēja, salīdzinot ar iepriekšējiem analogiem, tāpēc tos ieteicams uzstādīt pie nestabila ūdens spiediena.
26*20. Sienu biezums – 3 mm. Šo variantu vēlams izmantot privātmājā autonomas sistēmās, kur svarīgi nodrošināt zināmu caurlaidspējas rezervi iespējamo spiediena "traucējumu" gadījumā.
32*26. Caurules izmēri ļauj to izmantot kā stāvvadu vai galveno cauruļvadu sistēmām ar zemu spiedienu. Transportējamās vienības apjoms ir palielināts, pateicoties lielajam šķērsgriezumam.
40*32. Biezums – 3,9 mm. Caurules tiek izmantotas garu inženiertīklu trases izbūvē civilajā un rūpnieciskajā celtniecībā. Piemērotas ūdens sagatavošanas, kondicionēšanas, individuālās un centralizētās ūdensapgādes sistēmām.
Armējuma slāņa biezums nosaka cauruļu izturību, lokanību un siltumvadītspēju.
Izvēloties, tiek ņemtas vērā šādas nianses:
- Jo biezāks ir alumīnija slānis, jo stingrāks ir cauruļvads;
- Patstāvīgu montāžu ir vieglāk veikt no izstrādājumiem ar metāla slāni 0,15–0,2 mm;
- Palielinoties armējuma daļai, palielinās siltumenerģijas zudumi, transportējot siltumnesēju.
Iekšējo sadzīves darbu veikšanai optimālais armējuma slāņa izmērs ir 0,3–0,5 mm.
Ražošanas tehnoloģijas nianses
Pastāv divas pamata metodes metālpoliimēra cauruļu ražošanai: angļu un šveices. Galvenā atšķirība starp tehnoloģijām ir alumīnija uzmavas savienojuma variants.
No mārketinga speciālistiem bieži var dzirdēt par cauruļu klasifikāciju "šuvju" un "bezšuvju" atkarībā no ražošanas tehnoloģijas. Tomēr, iedziļinoties ražošanas pamatos, var saprast, ka savienojuma šuve ir abos variantos, atšķirība ir tās izpildījumā.
Angļu tehnoloģija – metināšana pārlaidumā. No metāla lentes tiek veidota caurule, "piedurknes" malas tiek sametinātas pārlaidumā ar ultraskaņu. No alumīnija caurules ārējās un iekšējās puses vienlaikus tiek uzklāti līmes un polimēra slāņi.
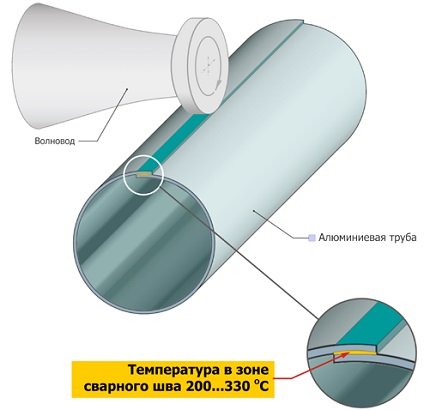
Šveices tehnoloģija – metināšana pretī. Ražošanas posmi:
- Polimēra caurules izgatavošana ar ekstrūzijas metodi.
- Adhezīva uzklāšana uz plastikas ārējās virsmas.
- Metāla slāņa veidošana un «pielocīšana» no alumīnija lentes.
- Armējuma materiāla malu savienošana pretī ar argona loka metināšanu vai lāzermetināšanu.
- Secīga līmes un polimēra uzklāšana uz alumīnija virsmas.
Pēdējais posms – gatavā izstrādājuma dzesēšana.
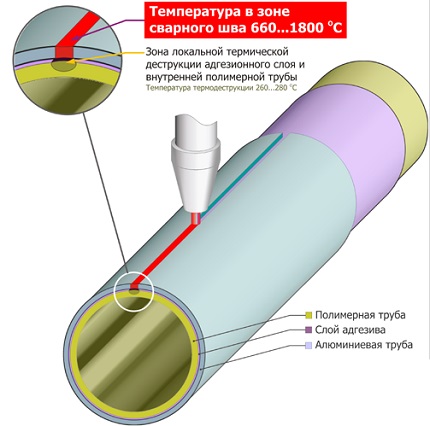
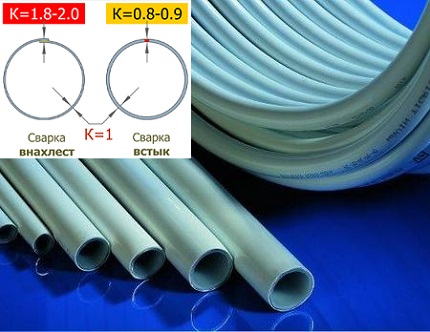
Pārdevēju apgalvojumus par «bezšuvju» cauruļu augstāku izturību salīdzinājumā ar «šuvju» caurulēm nevajadzētu uztvert kā aksiomu. Metināšanas speciālisti zina, ka pārlaiduma metinājuma šuves izturība vienmēr ir augstāka nekā savienojot pretī.
Ražotāju apskats: kvalitātes un cenu attiecība
Neformālo metālpoliimēra cauruļu ražotāju reitingu veido vietējie un ārvalstu uzņēmumi.
Valtec (Itālija, Krievija). Metālpollimēra cauruļu sistēmas tiek izgatavotas ar organosilānīda metodi (PEX-b). Darba slāņa šķērssaistīšanas pakāpe – 65%, ārējā aizsargslāņa – 55%. Raksturlielumu kombinācija ļāva iegūt elastīgu materiālu.
Paredzamā cena izstrādājumam 16*2 mm – 1 vienība/m, 32*3 mm – 4,5 vienības/m.
Henko (Beļģija). Piecu slāņu caurules, izgatavotas pēc "bezšuvju" tehnoloģijas. Ražošanā izmanto šķērssaistītu polietilēnu PEX-C, šķērssaistīšanas pakāpe – 60%. Caurules tiek ražotas ar diametru 14-40 mm, biezums – 2-3,5 mm, ruļļa garums – 5-200 m.
Vidējās izmaksas cauruļu veidgabaliem ar šķērsgriezumu 20 mm – 0,8 vienība/m.
Oventrop (Vācija). Uzņēmums specializējas karstumizturīgu cauruļu ražošanā uz PE-RT polimēru bāzes. Pateicoties izcilām tehniskajām un ekspluatācijas īpašībām, izstrādājumi tiek uzskatīti par universāliem un tiek izmantoti dažādās būvniecības jomās. Cena – aptuveni 1,2 vienība/m.
Comap (Francija). Metāla-plastmasas cauruļvads, izmantojot PEX-C un PEX-B polimēru savienojumus. Produkcija izceļas ar absolūtu elektroķīmisko stabilitāti un zemu nodiluma koeficientu. Multi-Skin sērijas caurules labi absorbē troksni un notur noteiktu liekuma formu.
Nanoplast (Krievija). Vietējais ražotājs ir uzsācis metālpollimēra cauruļu ražošanu pēc Šveices tehnoloģijas. Produkcijas īpatnība – pastiprināts armējošais slānis (metāla biezums ir 0,3-0,55 mm).
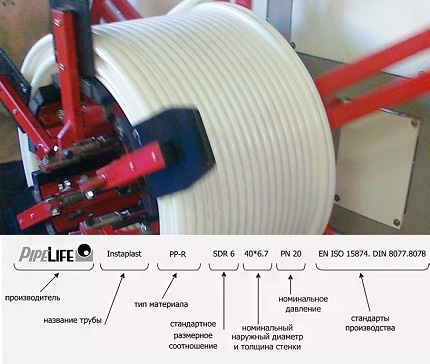
Ražošanas marķējuma atšifrējums
Marķējums satur pamatinformāciju par cauruļvada īpašībām un pielietojumu. Vērtību secība dažādiem ražotājiem var atšķirties.
Standarta apzīmējumi:
- ražotāja uzņēmuma nosaukums;
- ražošanas standarts, sertifikāta numurs;
- izmantoto materiālu veids;
- nominālie izmēri;
- maksimāli pieļaujamais spiediens;
- transportsēšanai piemērota vide;
- papildu ekspluatācijas apstākļi (temperatūra).
Beigās tiek norādīts partijas, maiņas numurs un izgatavošanas datums.
Metāla-plastmasas cauruļvada montāžas īpatnības
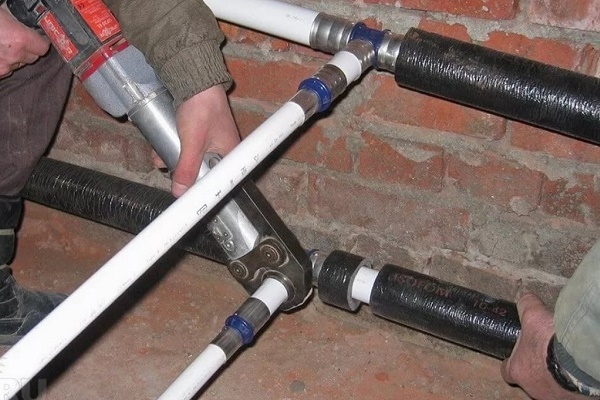
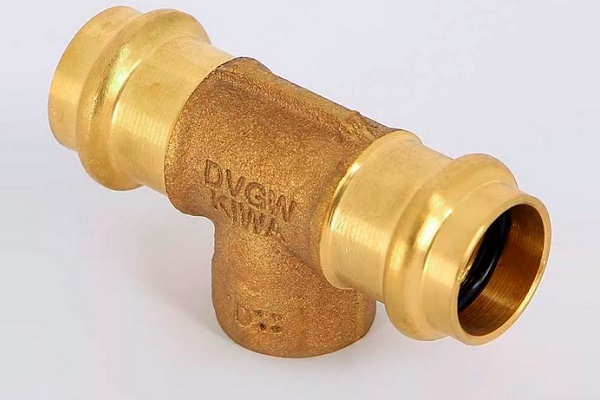
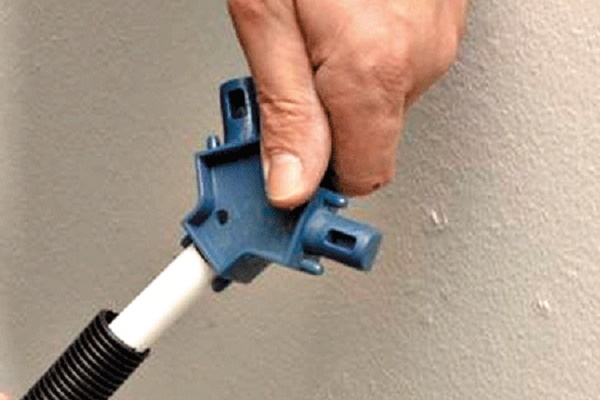
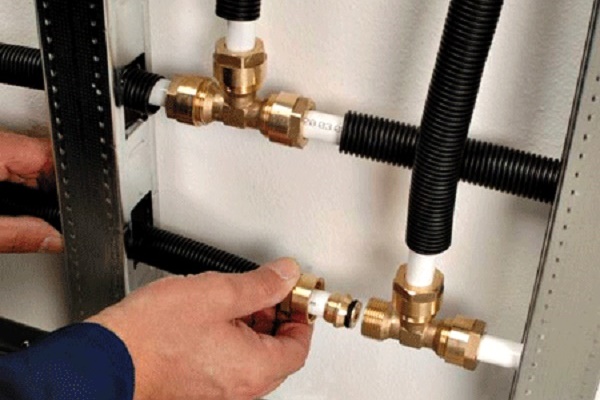
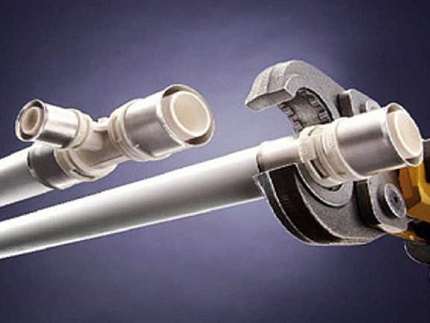
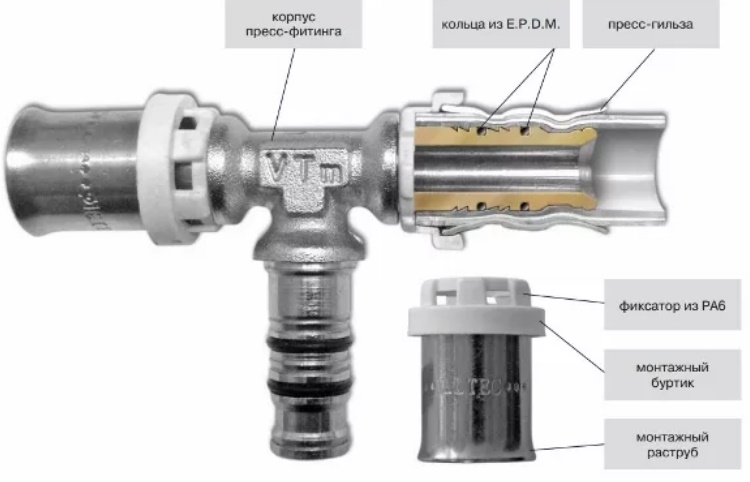
Metāla polimēru cauruļu maģistrāles salikšana tiek veikta, izmantojot trīs veidu formas veidgabalus: atdalāmos, kompresoru, presfitingus. Lai veiktu savienojumus ar presēšanas palīdzību, ir nepieciešamas presknaibles, kas ļauj izveidot absolūti hermētisku mezglu.
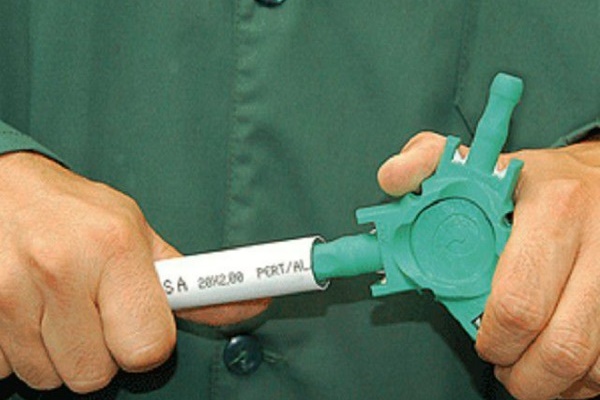
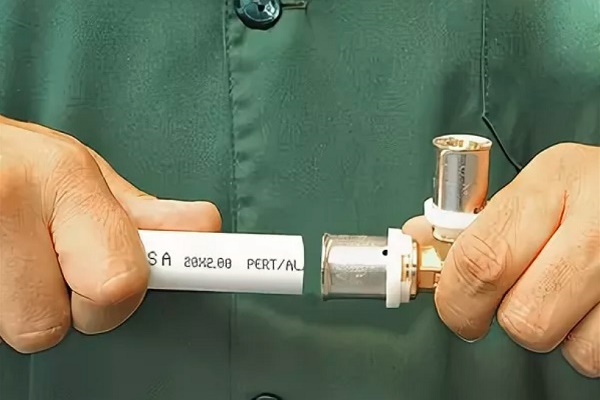
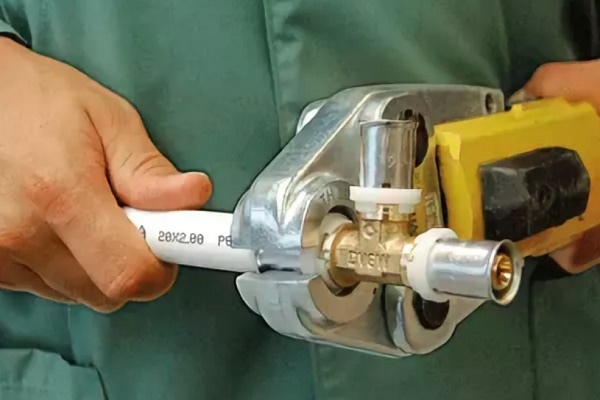
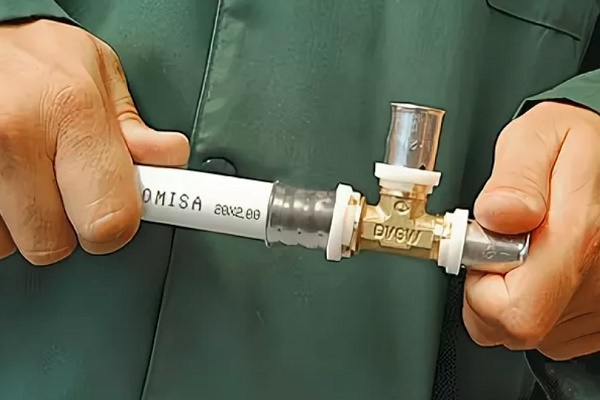
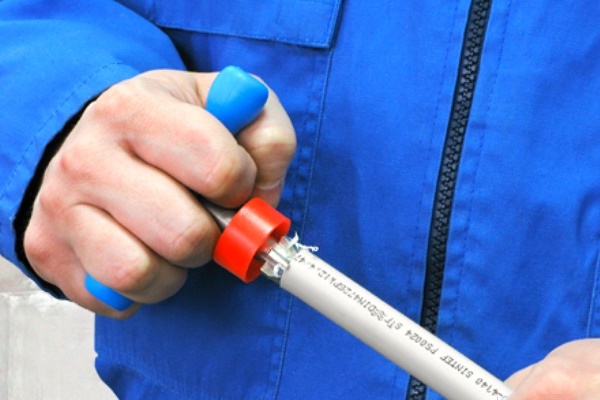
Cauruļu savienošana, izmantojot presfitingus, tiek veikta šādi:
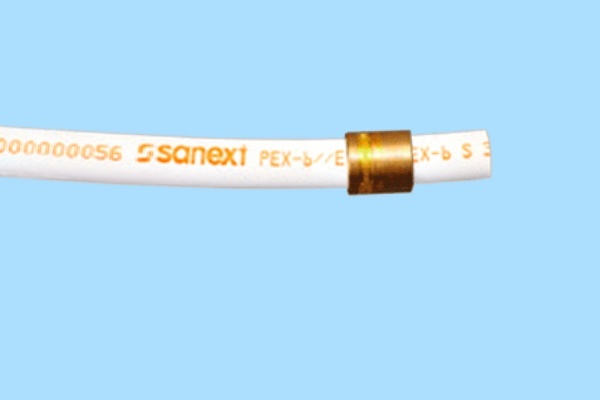
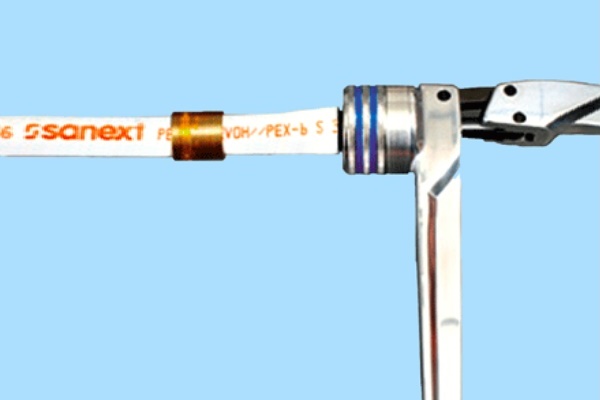
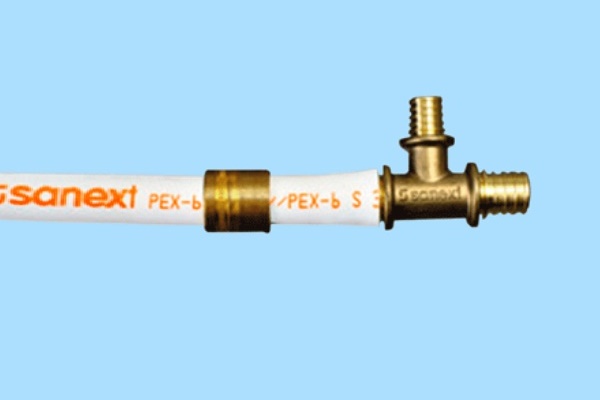
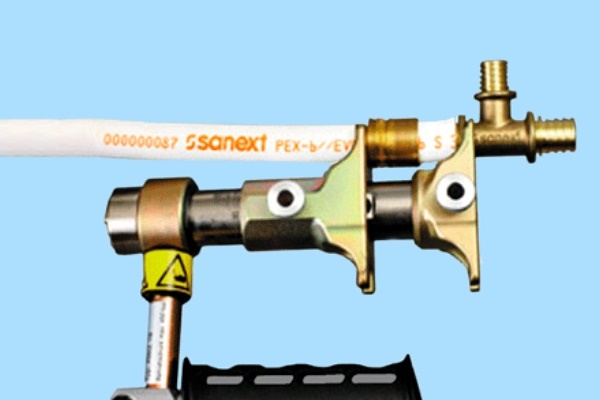
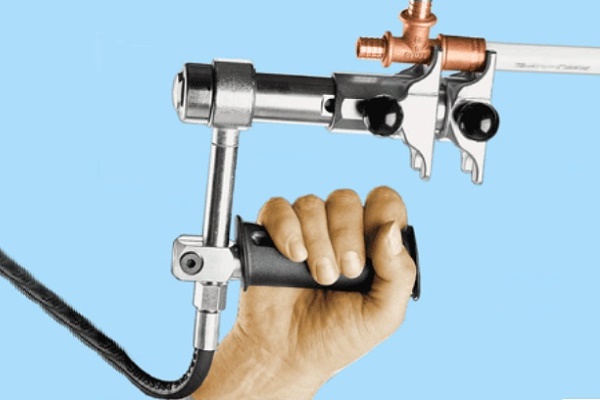
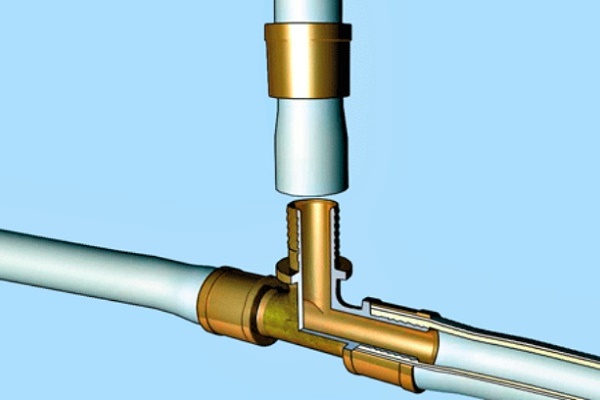
Papildus tradicionālajiem presēšanas savienojumiem, darbā ar metāla plastmasas caurulēm tiek izmantota vēl viena tehnoloģija un veidgabalu veids, ko sauc par uzmavas veidgabaliem. Lai izveidotu hermētisku mezglu šajā gadījumā, papildus presknaiblēm tiek izmantots arī ekspanderis, ko izmanto uzmavas paplašināšanai. Šo metodi izmanto sistēmu montāžai, kas tiek ierīkotas segumā vai sienu rievās.
Uzspiežot bīdāmo uzmavu uz paplašinātās caurules, kas uzstādīta uz šuces, tiek panākts hermētisks savienojums, taču vienreizējai montāžai iegādāties visu instrumentu ne vienmēr ir lietderīgi.
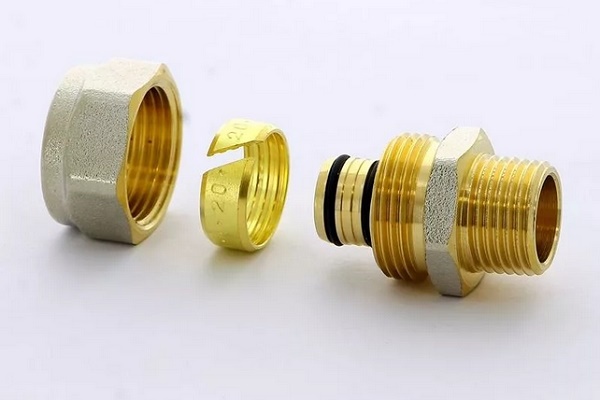
Atdalāmā (spīļu) armatūra sastāv no korpusa, atvērta presēšanas gredzena un gumijas blīves. Savienošanai ar sadzīves ierīcēm ir paredzēta vītne.
Montāžas secība:
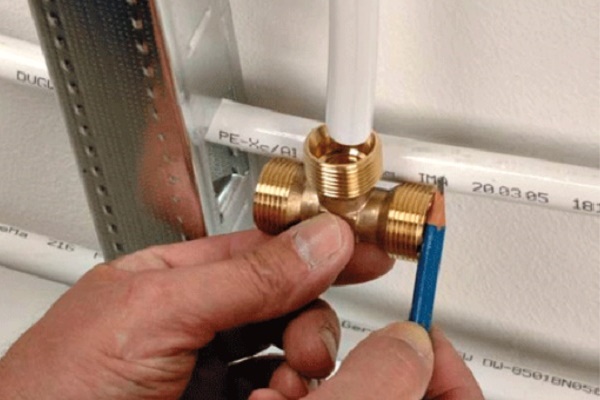
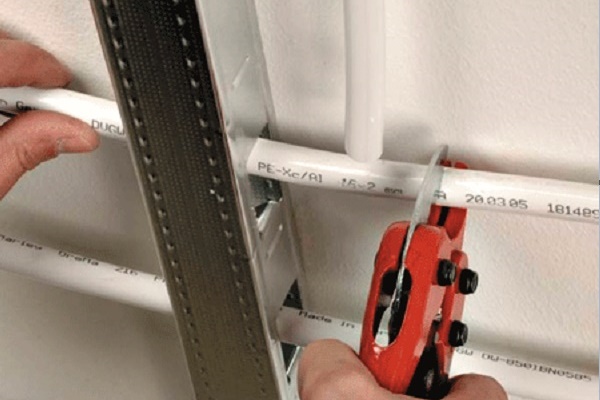
- Uzlieciet marķējumu savienotājelementa uzstādīšanas vietai un nogrieziet cauruli.
- Uzlieciet uz cauruļvada uzgriezni, presēšanas gredzenu.
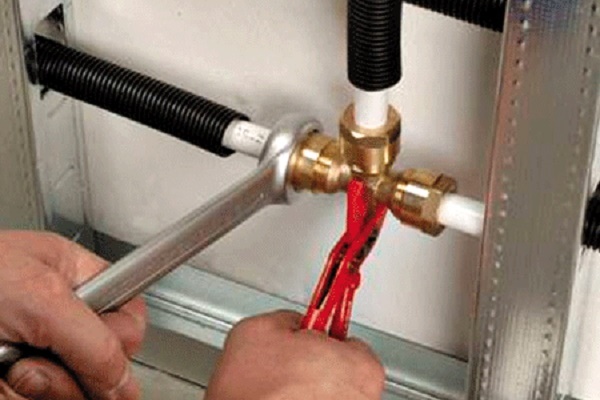
- Uzstādiet savienotājelementu, pievelciet uzgriezni.
- Pārbaudiet savienojuma hermētiskumu.
Kompresijas savienotājelements tiek uzskatīts par nosacīti atdalāmu. Cauruļvada montāžai, izmantojot šāda veida savienotājus, nepieciešams minimāls instrumentu daudzums, pietiek ar pāris uzgriežņu atslēgām.
Armatūra ir ērta montāžā:
- Izlīdziniet cauruļvadu stiprinājuma vietā 10 cm diapazonā.
- Nogrieziet cauruli taisni.
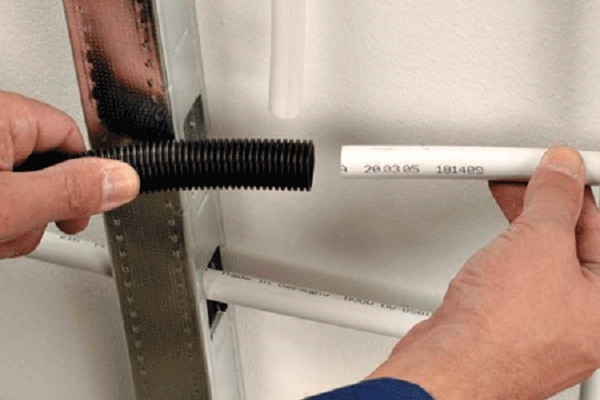
- Apstrādājiet galus, uzlieciet uzgriezni un gredzenu.
- Pārklājiet kātu ar hermētiķi un ievietojiet to caurulē.
- Pievelciet uzmavas uzgriezni.
Visuzticamākais savienojums metālplastmasas cauruļvadu montāžā tiek panākts, izmantojot presējfitingus. Metode ir optimāla slēptu komunikāciju izvadu ierīkošanā. Cauruļvada montāžai būs nepieciešama presējmašīna, kalibrators un cauruļgriezējs.
Ar vērtīgiem padomiem metālplastmasas cauruļu presēšanas veikšanā iepazīstinās nākamais raksts, kurā detalizēti izanalizētas visas montāžas nianses.
Secinājumi un noderīgs video par tēmu
Metālplastmasas un polipropilēna cauruļvadu izturības pret augsta spiediena ietekmi salīdzinājums:
Apmācības video par metālpolicilēna cauruļvada soli pa solim montāžu, izmantojot presējfitingus:
Metālplastmasas caurules – abu materiālu priekšrocību simbioze. Kombinētā struktūra paplašina metālpolicilēna izstrādājumu pielietojuma sfēru inženierkomunikāciju sistēmās dažādos būvobjektos. Svarīgi argumenti «par»: ilgmūžība un pieejama cena.
Vēlaties pastāstīt, kā izvēlējāties metālplastmasas caurules un uzstādījāt tās pašu spēkiem? Vai jums ir noderīga informācija par komunikāciju sistēmu ierīkošanu vai modernizāciju? Lūdzu, rakstiet komentārus zemāk esošajā blokā, uzdodiet jautājumus, dalieties ar noderīgu informāciju un fotoattēliem par raksta tēmu.
 Vara caurules apkurei: veidi, marķējuma specifika + pielietojuma īpatnības
 Preses savienotājelementi metāla plastmasas caurulēm: veidi, marķējums, pielietojums + montāžas darbu piemērs
 Polipropilēna caurules un veidgabali: PP izstrādājumu veidi cauruļvadu montāžai un savienošanas veidi
 Lodmetāls vara lodēšanai: lodmetālu veidi un to īpašības + padomi izvēlei
 Kā iegriezties plastmasas caurulē: darbu īpatnības un visu svarīgo niansu apskats
 Iekārtas cauruļu griešanai: instrumentu veidi un to pielietošanas īpatnības
 Cik maksā gāzes pieslēgšana privātmājai: gāzes piegādes organizācijas cena
 Labākās veļas mazgājamās mašīnas ar žāvēšanu: modeļu vērtējums un padomi pircējiem
 Kas ir gaismas krāsu temperatūra un nianses, izvēloties lampu temperatūru savām vajadzībām
 Gāzes kolonnas nomaiņa dzīvoklī: nomaiņas dokumentālā noformēšana + pamatnormas un prasības