Spiediena pārbaude metālplastmasas caurulēm: kārtība un darbu izpildes nianses

Laimīga alternatīva tradicionālajām tērauda caurulēm ir tehnoloģiskā produkcija no metālplastmasas. Īpašu popularitāti tā ieguvusi santehnikas jomā. Metālplastmasu izmanto spiediena komunikāciju, bezspiediena karstā un aukstā ūdens apgādes kontūru, kā arī apkures sistēmu montāžā un remontā.
Savienojumu veidošanā tiek izmantota vienkārša un pieejama metode – metālplastmasas cauruļu presēšana. Mēs pastāstīsim, kā tiek veikts šis darbs, kāds instruments būs nepieciešams pašam santehniķim sistēmu būvēšanai vai atjaunošanai. Mūsu ieteikumi palīdzēs sasniegt augstākās kvalitātes rezultātu.
Raksta saturs:
Presēšana: jēdziens plašā nozīmē
Pats jēdziens «presēšana», attiecībā uz metālplastmasas šļūtenēm, ir jāskata vārda plašā nozīmē. Piemēram, ar presēšanu bieži saprot standarta testus, ko veic hidrauliski vai pneimatiski.
Tomēr mūsdienu prakse rāda, ka termins «presēšana» arī pilnīgi loģiski attiecas uz savienošanas procedūru starp veidgabalu un metālplastmasas cauruli. Šis savienojuma veids tiek veikts saskaņā ar spiediena presēšanas tehnoloģiju, izmantojot īpašu instrumentu (preses knaibles).
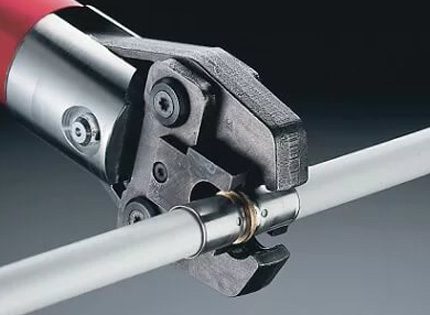
Neatkarīgi no montāžas apstākļiem un izmantotajām tehnoloģijām, ūdensvada vai citu komunikāciju ierīkošana, pamatojoties uz metālplastmasas caurulēm, tiek veikta ar hermētiskuma un izturības testiem.
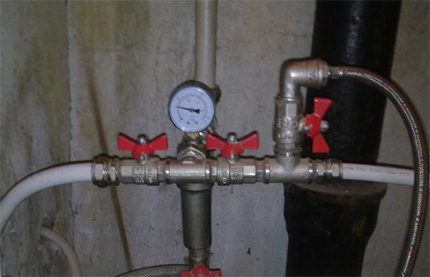
Kā likums, testēšanas process tiek veikts hidrauliski. Bet nav izslēgta iespēja veikt testus pneimatiskā veidā.
Metālplastmasas presēšanas veidi
Hidrauliskais veids paredz metāla-plastmasas cauruļu piepildīšanu ar ūdeni, pēc tam spiedienu palielinot līdz noteiktām vērtībām. Pārbaudes var skart visu samontēto maģistrāli vai tikai atsevišķas tās daļas.
Pneimatiskais veids paredz saspiesta gaisa izmantošanu ūdens vietā. Šī spiediena pārbaudes metode tiek uzskatīta par mazāk efektīvu un bīstamāku salīdzinājumā ar hidraulisko variantu. Un nav svarīgi, vai tiek testētas metāla caurules vai metāla-plastmasas caurules.
Variants #1: hidrauliskais
Process ne ar ko neatšķiras no standarta varianta, ko izmanto tērauda ūdensvada maģistrālēs. Vienīgā nianse – plastmasas caurulēm darba spiedieniem ir mazākas vērtības nekā metāla izstrādājumiem pieņemtās.
Attiecīgi testa spiedienu aprēķina, ņemot vērā plastmasas darba spiediena standarta iestatījumus pēc formulas:
Ri = Rrp * 1,5,
Tajā Ri – testa spiediens; Rrp – plastmasas caurules darba spiediens.
Ūdens temperatūra cauruļvada iekšpusē pieļaujama pozitīvu vērtību robežās 5 – 40 °C.
Procedūras gaita:
- Sagatavot pārbaudes posmu (uzstādīt krānus, aizbāžņus).
- Uzstādīt dažādos maģistrāles punktos 2 manometrus.
- Maģistrāles augšējā līmenī uzstādīt gaisa atgaisotāju.
- Maģistrāles apakšējā līmenī pievienot ūdens sūkni.
- Piepildīt maģistrāli, padodot ūdeni no apakšējā līmeņa uz augšējo.
- Atvērt gaisa atgaisotāju, lai izlaistu gaisu no sistēmas.
Maģistrāles iekšpusē no metāla-plastmasas caurulēm spiediens jāpaaugstina lēni, izvairoties no asiem lēcieniem. Šādus spiediena palielināšanas apstākļus nodrošina rokas hidroprese.
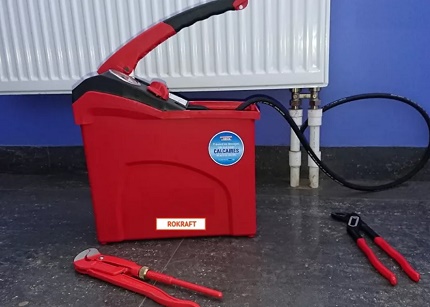
Līdz brīdim, kad spiediena vērtība tuvojas darba līmenim, ieteicams periodiski vizuāli pārbaudīt iespējamo noplūžu vietas.
Šādas vietas parasti ir:
- savienojumi «caurule caurulē»;
- caurules un savienotājelementa kontakts;
- krānu un aizbāžņu uzstādīšanas punkti.
Spiediena palielināšana metāla-plastmasas caurulēs līdz vērtībai, kas 1,5 reizes pārsniedz darba parametru, ir atļauta tikai tad, ja testējamās maģistrāles tuvumā nav cilvēku.
Noteiktais testa spiediens cauruļvadā jāiztur noteiktu laiku. Ūdensvadam no metāla-plastmasas caurulēm, kas paredzēts izmantošanai mājsaimniecības apstākļos, ir pieņemts piecu minūšu minimālais izturēšanas periods.
Pieņemtā minimālā testa laika periodā spiediena kritums kontrolmanometru uzstādīšanas vietās nav pieļaujams. Ja kontroles ierīcēs tiek novērotas izmaiņas uz leju, šāds stāvoklis liecina par nepilnīgu sistēmas hermētiskumu.
Jānospiež spiediens līdz darba vērtībai un rūpīgi jāpārbauda iespējamo noplūžu vietas visā metāla-plastmasas cauruļu posmā. Atrastie defekti jānovērš un testa procedūra jāatkārto.
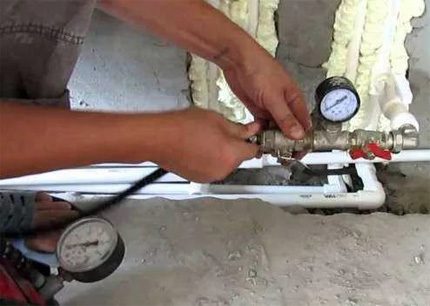
Hermētiskuma testi ir izturēti, ja tie atbilst šādiem nosacījumiem:
- vizuāli nav konstatēta noplūžu esamība;
- vizuāli nav konstatēti cauruļu sienu plīsumi;
- piecas minūtes nav novērotas spiediena izmaiņas kontrolmanometros;
- nav redzamu cauruļvadu deformāciju.
Tomēr jāprecizē: ja izturēšanas laiks pārsniedz piecu minūšu intervālu, ir pieļaujams neliels testa spiediena kritums, ko izraisa dabiskas ūdens temperatūras izmaiņas metāla-plastmasas caurulēs.
Variants #2: pneimatiskais
Ja kādu iemeslu dēļ nav iespējams veikt hidraulisko spiediena pārbaudi, ir pieļaujama alternatīva – pneimatiskais tests.
Pneimatisko testu metodika atšķiras ar nedaudz atšķirīgu hermētiskuma pārbaudes veidu, bet kopumā praktiski atkārto hidraulisko metodi. Šo tehnoloģiju izmanto ne tik bieži tieši caurulēm, bet atsevišķu ierīču, piemēram, izplešanās tvertņu, katlu, siltummaiņu u.tml., spiediena pārbaudei tā tiek plaši izmantota.
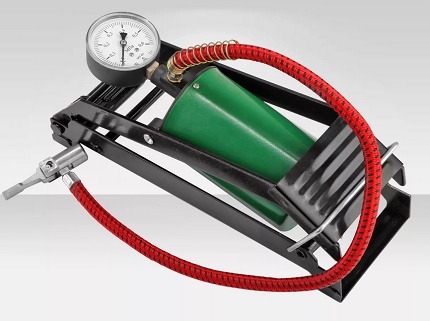
Lai atklātu noplūdes vietas pneimatiskās presēšanas apstākļos, parasti izmanto ziepju šķīdumu. Samontēto maģistrāli piepilda ar gaisu zem spiediena Ri = Rrp * 1,15 un apūdeņo potenciālo noplūžu vietas ar ziepju šķīdumu. Gaisa izplūdi nosaka pēc burbuļu uzpūšanās.
Šāda pārbaudes metode ļauj vizuāli atklāt pat nelielas noplūdes. Bet pārbaudītājam ir diezgan sarežģīti izsekot noplūžu esamībai vietās, kas ir grūti pieejamas vizuālai novērošanai.
Pneimatiskā testēšanas metode ir pilnīgi piemērota savienojumu hermētiskuma pārbaudei ar metāla-plastmasas caurulēm un veidgabaliem vai pēc shēmas «caurule caurulē». Bet, kad nepieciešams pārbaudīt cauruļvadu sistēmas izturību, šī metode acīmredzami nav labākā. Šeit jāizmanto testēšana ar hidraulisko metodi.
Presēšana kā savienošanas veids
Metāla-plastmasas cauruļu montāžas praksē tiek izmantotas vairākas metodes, kas piemērotas dažādu savienojumu veikšanai:
- lodēšana;
- uzgriežņu savienojums;
- spiedsavienojums;
Pēdējā no trim metodēm ir tieši metāla-plastmasas caurules presēšana tās savienojuma vietā ar veidgabalu.
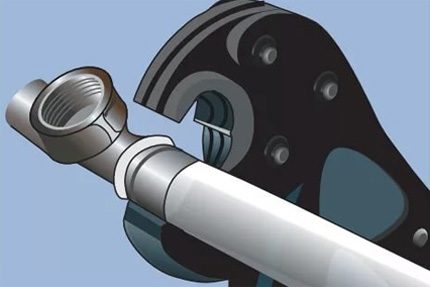
Šādas presēšanas metodika izceļas ar vienkāršām darbībām, kas ir pieejamas pat neprofesionālam santehniķim. Vienīgā nianse – darbam ir nepieciešamas tā sauktās presēšanas knaibles – īpašs instruments, ar kura palīdzību tiek izveidots uzticams spiedsavienojums.
Kopumā, lai veiktu darbus, izmantojot spiedsavienojuma metodi, ir nepieciešams šāds instrumentu komplekts:
- cauruļu griezējs metāla-plastmasas caurulēm;
- kalibrators, paplašinātājs, slīpuma apstrādātājs;
- presēšanas knaibles.
Ar cauruļu griezēju veic taisnu griezumu noteiktā izmērā, bez caurules deformācijas un taisnā leņķī. Ar kalibratoru un slīpuma apstrādātāju metāla-plastmasas caurules gala daļa tiek sagatavota turpmākai savienošanai ar veidgabalu.
Dažkārt darbam ir nepieciešams arī paplašinātājs. Presēšanas knaiblēm procesā ir īpaša nozīme. Tieši ar šo instrumentu tiek veikta sagatavotā savienojuma presēšana.
Metāla-plastmasas cauruļvadu montāžā izmanto spiedsavienojumu un kompresijas (tie ir arī vītņotie) veidgabalus, to uzstādīšanas soļi lielā mērā ir līdzīgi:
Kā presēt metālplastmasas cauruli
Presēšanas procedūra, savienojot metāla-plastmasas cauruli ar veidgabalu, paredz šādu darbību secību:
- Metāla-plastmasas caurules nogriešana pēc izmēra.
- Tās gala posmu kalibrēšanas veikšana.
- Slīpuma noņemšana pa iekšējo rādiusu.
Pēc tam tiek veikta presēšanas uzmavas uzstādīšana uz caurules gala daļas.
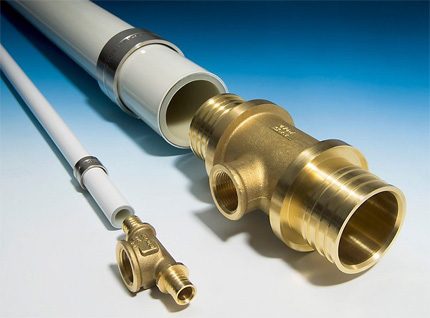
Pēc šīm darbībām metāla-plastmasas caurules iekšpusē no gala, kur atrodas presēšanas uzmava, ievieto veidgabala šūkšņa daļu. Pārvietojiet presēšanas uzmavu pa caurules korpusu, uzstādiet to paralēli šūksnim. Rokasgrāmata par darbu ar preses veidgabaliem metāla-plastmasas cauruļvada montāžā ir sniegta šeit, mēs iesakām iepazīties ar noderīgo informāciju.
Uzliek preses knaibles uz savienojuma vietu, papildinātas ar aprīkojumu, kas atbilst apstrādājamā cauruļvada diametra izmēram. Saspiež instrumenta rokturus līdz atdurei.
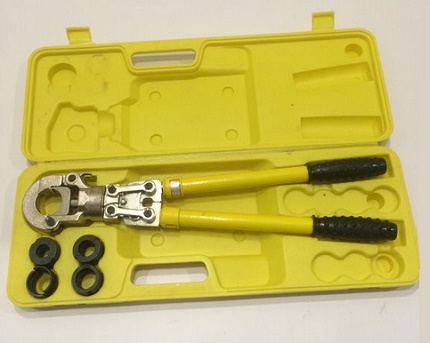
Šādas darbības ir raksturīgas presēšanas veikšanai ar rokas instrumentu. Tikmēr papildus rokas presēm ir arī elektriskās, hidrauliskās, pneimatiskās ierīces.
Šie konstruktīvie varianti parasti reti tiek izmantoti sadzīvē. To mērķis ir rūpnieciski ražošanas sfēra. Konfigurācijas ziņā tie arī stipri atšķiras no rokas modeļiem.
Jāatzīmē dažas īpatnības, strādājot ar presknaiblēm. Vienmēr ir atļauta tikai vienreizēja presēšana. Ja kādu iemeslu dēļ nav izdevies veikt kvalitatīvu presējumu pirmajā reizē, nav vērts mēģināt atkārtot darbību. Bojātais presējums ir jānoņem, un presēšanas procedūra jāveic no jauna.
Presēšanas priekšrocības un trūkumi
Vērtējot metāla plastmasas cauruļu savienojumu, kas veikts ar presknaiblēm, nevar neatzīmēt priekšrocības un trūkumus.
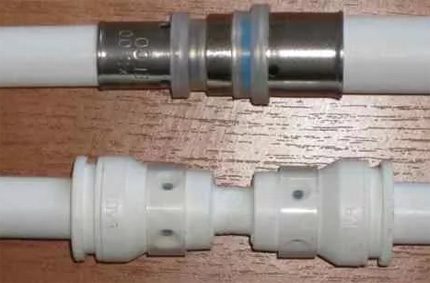
Gan vieni, gan otri nosaka apstākļus, kur tieši šī metode būs piemērota.
Atzīmēto priekšrocību saraksts izskatās šādi:
- tiek izveidots neapkalpojams savienojums;
- aprēķins uz augstu darba spiedienu;
- augsta mehāniskā izturība;
- ilgs kalpošanas laiks;
- viegla, vienkārša un ātra montāža.
No esošo trūkumu viedokļa speciālisti arī izceļ dažus faktorus un parasti tos saista ar apkopes vai montāžas kritērijiem:
- tiek izveidots neizjaucams savienojums;
- nepieciešams īpašs instruments (presknaibles).
Mīnuss ir arī tas, ka katra presēšanas kļūda padara visu darbu par velti.
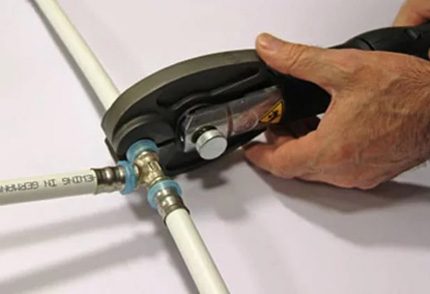
Papildus minētajiem trūkumiem var pievienot galvenā instrumenta – presknaibles – augstās izmaksas.
Patiesībā rokas instrumentam sadzīves apstākļiem ir ne tik augsta cena kā automātiskajām konstrukcijām. Bet arī šajā gadījumā pirkt nav izdevīgi, jo instrumenta nepieciešamība faktiski ir vienreizēja.
Secinājumi un noderīgs video par tēmu
No videoklipa var uzzināt, kā strādāt ar mehāniskā tipa presknaiblēm, proti – kā presēt metāla plastmasas cauruļu veidgabalus.
Metāla plastmasas cauruļu montāžu, izmantojot presēšanas metodi, ieteicams veikt apkārtējās vides apstākļos ar temperatūru, kas nav zemāka par +10°C. Iegādāto materiālu (caurules) vēlams izturēt jaunajos apstākļos vismaz 24 stundas un tikai tad sākt montāžu.
Samontētā ūdensvada sistēma obligāti jāpārbauda hermētiskuma un izturības ziņā, veicot hidrauliskos un pneimatiskos testus.
Vai jums ir pieredze darbā ar metāla plastmasas caurulēm un to savienojumu izveidē? Vai pārzināt tehnoloģiskās smalkumus šī darba veikšanā, kas nav skarti rakstā? Lūdzu, rakstiet komentārus zemāk esošajā bloka formā, uzdodiet jautājumus, publicējiet fotogrāfijas.
 Preses savienotājelementi metāla plastmasas caurulēm: veidi, marķējums, pielietojums + montāžas darbu piemērs
 Cauruļu griešana leņķī: dažādu metožu priekšrocības un trūkumi + darbu izpildes piemērs
 Kā tiek veikta metāla cauruļu locīšana: tehnoloģiskās nianses darbu izpildē
 Metālplastmasas cauruļu montāža ar savām rokām: savienošanas tehnoloģija un izvadīšanas piemēri
 Polipropilēna cauruļu metināšana: darbu veikšanas noteikumi un iespējamo kļūdu analīze
 Cauruļu nomaiņa vannas istabā: soli pa solim ceļvedis darbu veikšanai
 Cik maksā gāzes pieslēgšana privātmājai: gāzes piegādes organizācijas cena
 Labākās veļas mazgājamās mašīnas ar žāvēšanu: modeļu vērtējums un padomi pircējiem
 Kas ir gaismas krāsu temperatūra un nianses, izvēloties lampu temperatūru savām vajadzībām
 Gāzes kolonnas nomaiņa dzīvoklī: nomaiņas dokumentālā noformēšana + pamatnormas un prasības
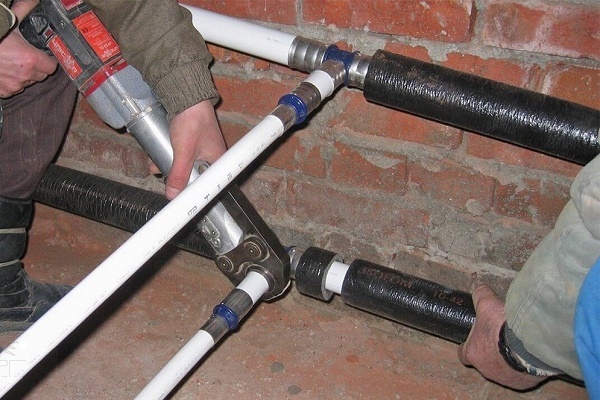
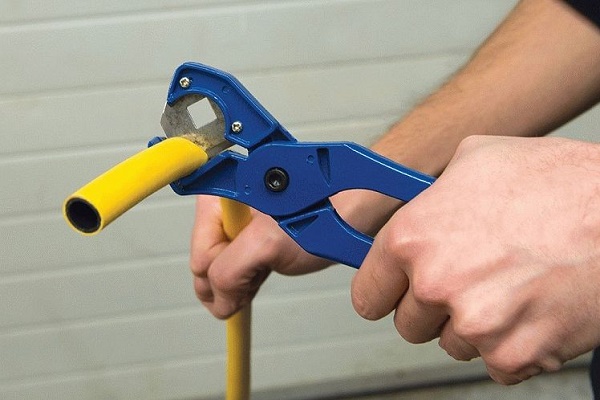
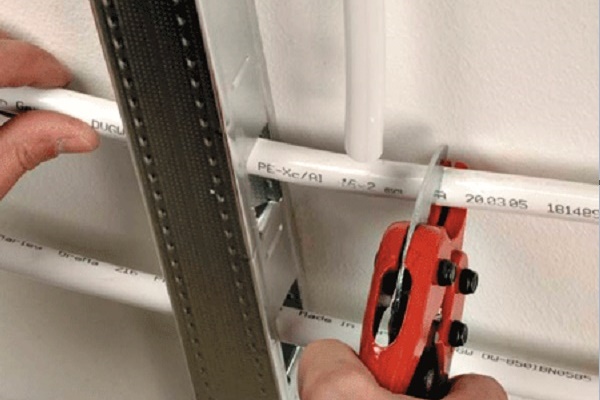
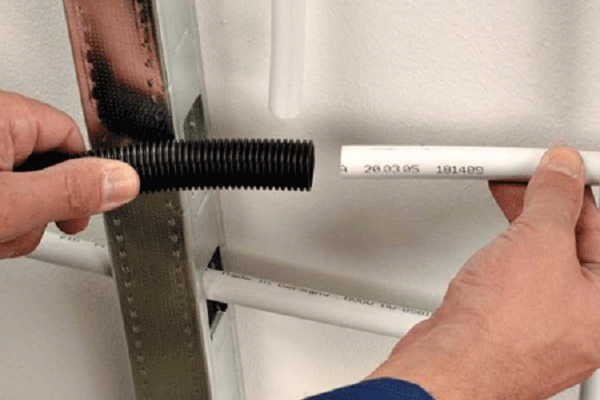
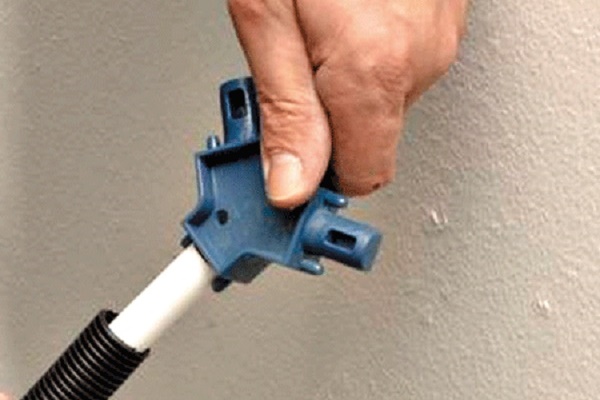
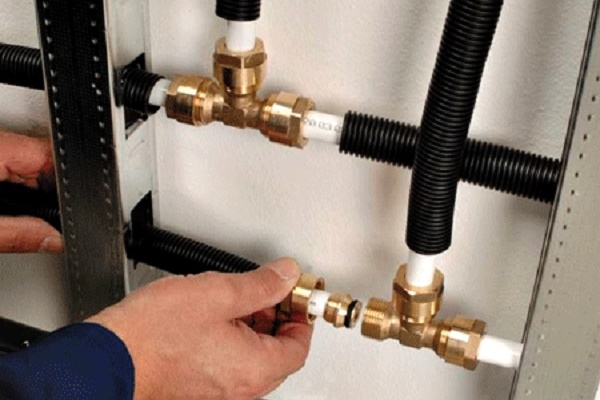
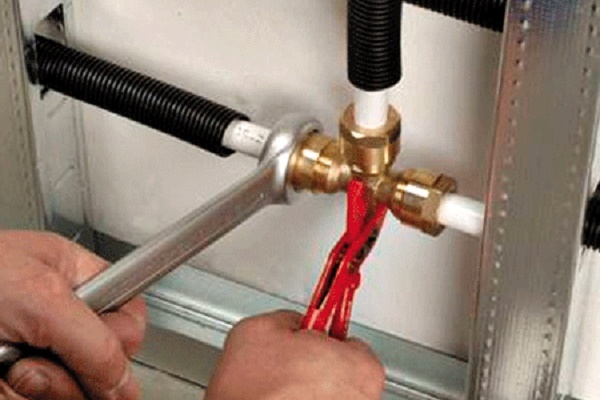
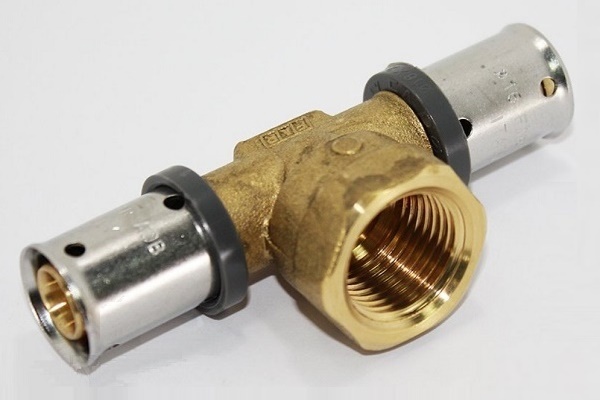
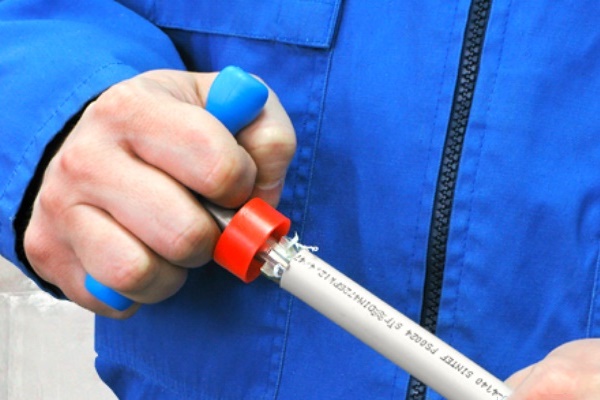
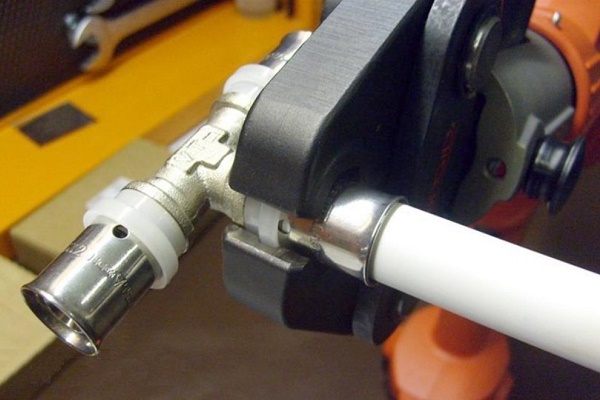
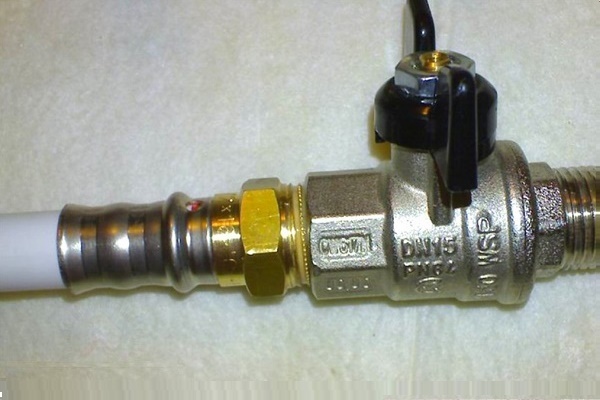
Ja ir nepieciešamais instruments (īpašs cauruļu griezējs un preses knaibles), metāla plastmasas cauruļu presēšana nav liela problēma un to ir diezgan vienkārši veikt pašam. Ja kaut kas nav skaidrs, tad pietiek noskatīties pāris video, kuru pilns ir tīmeklī. Cita lieta, ka instruments nav katram, un tas nav lēts.
Nav jēgas tos pirkt, ja Jūs ar to nenodarbojaties profesionāli. Es šīs preses knaibles vienkārši paņēmu īrē, tagad ir daudz firmu, kur to var izdarīt.
Sveiki. Vai, izgatavojot caurules, griešanas vietā ir jānoņem slīpums?