Kā tiek veikta metāla cauruļu locīšana: tehnoloģiskās nianses darbu izpildē

Caurules, kas saliektas leņķī, ir atradušas pielietojumu naftas un ķīmijas nozarēs, mašīnu un aparātu būvē. Bez tām neiztiek neviens arhitektūras vai būvniecības projekts.
Pagriezieniem var izmantot visdažādākos veidgabalus, bet tad iespējama noplūde, un dažkārt tas ir vienkārši nepieļaujami estētisku apsvērumu dēļ. Pievilcīgāku izskatu un augstu uzticamību nodrošina cauruļu liekšana — process, kas netraucē to integritāti.
Mēs pastāstīsim, kā labāk saliekt metāla cauruli gan pēc aukstās, gan karstās tehnoloģijas. Mūsu piedāvātajā rakstā aprakstīta no dažādiem materiāliem izgatavotu cauruļu liekšanas specifika. Ir norādītas darba īpatnības ar profilcaurulēm un parastajām apaļajām caurulēm.
Raksta saturs:
Liekšanas procesa īpatnības
Katram metālam ir savas īpatnības, neņemot tās vērā, nav iespējams piešķirt metāla velmējumam sarežģītu formu. Uz liekamo cauruli iedarbojas radiālie un tangenciālie spēki.
Pirmie deformē šķērsgriezumu, bet pēdējie veicina kroku rašanos. Galvenā prasība gala rezultātam — caurules šķērsgriezumam jāpaliek nemainīgam, un uz sieniņām nedrīkst būt gofrējumu. Liekšana ļauj samazināt metināto šuvju skaitu, ierīkojot cauruļvadus ar dažādiem atzarojumiem.
Cauruļu liekšanas veidi
Atkarībā no nepieciešamā liekuma leņķa, materiāla un caurules diametra, liekšanu var veikt manuāli vai ar speciālu aprīkojumu. Atšķir arī karsto un auksto liekšanu, ar caurules dobuma pildīšanu un bez tā.
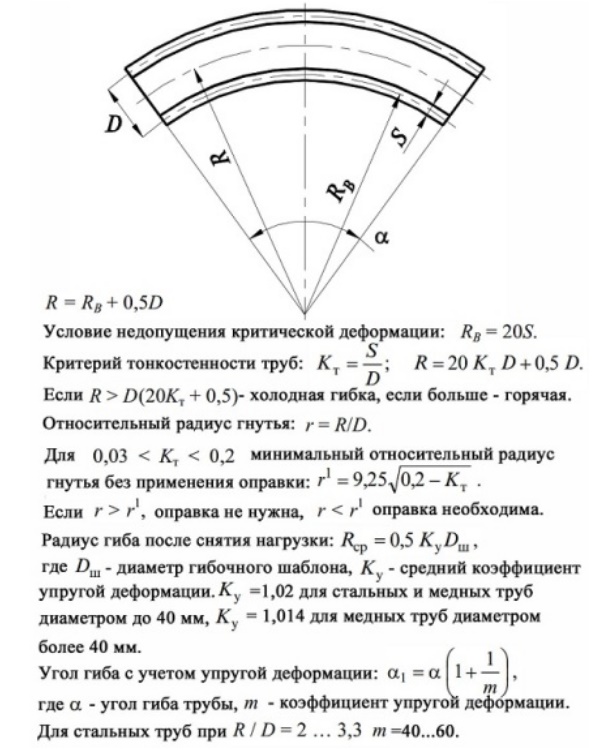
Pēc slodzes iedarbības pārtraukšanas rodas tāda parādība kā atsperošanās, kas ir tieši proporcionāla materiāla elastības modulim. Iespējamās deformācijas lielums ir atkarīgs arī no izmantotās liekšanas metodes un objekta ģeometrijas.
Karstās tehnoloģijas specifika
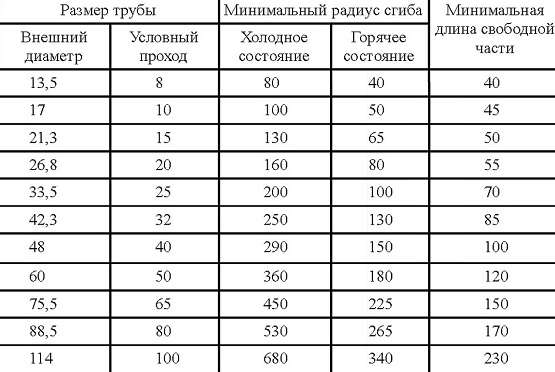
Šo metodi izvēlas, kad nepieciešams saliekt cauruli ar diametru no 10 cm. Caurules deformē karstā veidā gan manuāli, gan izmantojot mehānismus. Pastāv tāds jēdziens kā minimālais liekuma rādiuss.
Caurules zonas garumu, kas jāuzsilda, nosaka atkarībā no caurules diametra un liekuma leņķa. Turklāt izliekums nedrīkst būt mazāks par caurules diametru, kas reizināts ar 3.
Apsildāmā posma garumu nosaka pēc formulas:
L = α x d / 15
Formulā: L — meklējamais garums mm, α — liekuma leņķis grādos, d — caurules ārējais diametrs mm, 15 — koeficients. Pieņemsim, ka cauruli ar diametru 200 mm nepieciešams saliekt 60⁰ leņķī, tad L = 60 x 200 / 15 = 800 mm, t.i., 4 diametri.
Lai saliektu cauruli, tā jāuzsilda līdz 900⁰. Optimālā temperatūra liekšanas sākumam ir 760⁰, bet beigām — 720⁰C. Pārkaršanas gadījumā pasliktinās materiāla stiprības raksturlielumi.
Karstās locīšanas procesā ietilpst vairākas darbības:
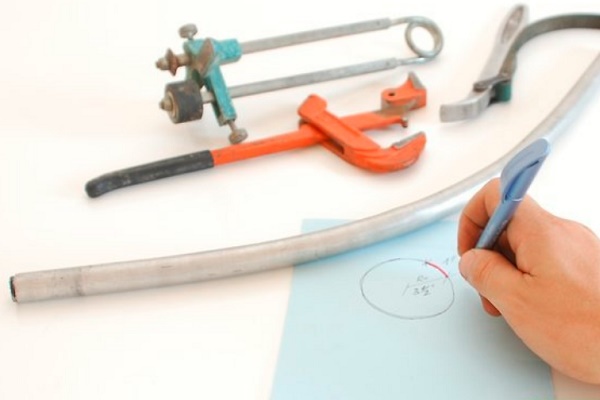
- šablona izgatavošana;
- pildīšana ar smiltīm;
- posma iezīmēšana;
- uzsildīšana;
- locīšana.
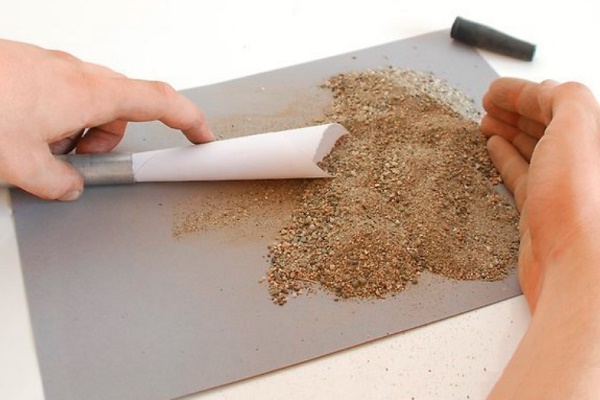
Lai caurules šķērsgriezums nedeformētos un tās iekšējā daļā liekuma vietā neveidotos krokas, iekšējo telpu piepilda ar kvarca smiltīm.
Iepriekš smiltis žāvē un kalcinē, lai izvadītu organiskos piemaisījumus temperatūrā no 150 līdz 500⁰, pēc tam izsijā caur smalku sietu ar acu izmēru 3,3 x 3,3 mm. Pirms sākt caurules piepildīšanu, viens tās gals ir jāaizbāž.
Kā aizbāžņus izmanto koka vai metāla aizbāžņus ar caurumu gāzu izvadīšanai. Smalkas un mitras smiltis nevar izmantot, jo pirmās termiskās iedarbības rezultātā sakep un cieši pielīp pie cauruļu sieniņām.
Otrās, tvaika veidošanās rezultātā, veicina augsta iekšējā spiediena rašanos, kas var izraisīt aizbāžņa izlidošanu. Nav pieļaujama akmentiņu klātbūtne pildījumā, tie var izspiest caurules sieniņu.
Caurules pildīšanas process ir ļoti darbietilpīgs, tāpēc to transportē uz torni un piešķir tai nedaudz slīpu vai vertikālu stāvokli. Tā kā liekuma kvalitāte ir tieši atkarīga no pildījuma sablīvējuma, cauruli procesa laikā nepārtraukti apklauvē. Blāva skaņa liecina par labu sagataves aizpildījumu.
Pirms sākt tieši galveno operāciju, uz ar smiltīm pildītas caurules uzzīmē nākamo liekumu posmus, pieliekot šablonu. Caurules karsē ceplos vai kalēju krāsnīs. Loka gan ar rokām, gan mehanizētā veidā.
Pēdējā gadījumā izmanto speciālas plāksnes, kas aprīkotas ar atduras stabiem, ar kuru palīdzību tiek fiksēts apsildīts caurules posms, un spiedņiem, kas kalpo caurules gala noturēšanai uz plāksnes. Uz pretējo caurules galu uzliek trosi, kuras nospriegošana ar vinčas vai vārpstas palīdzību liek caurulei locīties.
Lai caurules sienas nedeformētos, telpā starp stabu un cauruli ievieto starplikas — taisnas vai izliektas. Brīvais gals ar uzlikto trosi tiek nodrošināts ar paliktņa palīdzību. Procesa laikā veic caurules ģeometrijas kontroli, periodiski pieliekot tai šablonu.
Pēc caurules saliekšanas vajadzīgajā leņķī, no tās izņem aizbāžņus, izdedzinot vai vienkārši izsitot tos. Smiltis izber, cauruli notīra un izskalo. Veic liekuma galīgo pārbaudi ar šablona palīdzību.
Liekšana ar auksto metodi
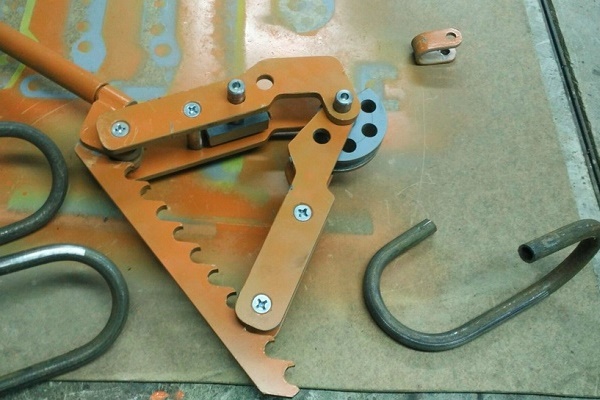
Lai mainītu maza diametra cauruļu konfigurāciju, izmanto dažādas rokas ierīces, liela diametra caurulēm — mehanizētus cauruļliecējus. Mājas apstākļos visbiežāk nepieciešama ūdensgāzes vadu tērauda cauruļu locīšana, kuras izmanto ūdensapgādes un apkures sistēmu iekārtās.
Caurules locīšanu 90⁰ leņķī sauc par atzaru, 180⁰ — par kalču, ar pārejas veidošanu — par utku, cilpas veidā — par skobu.
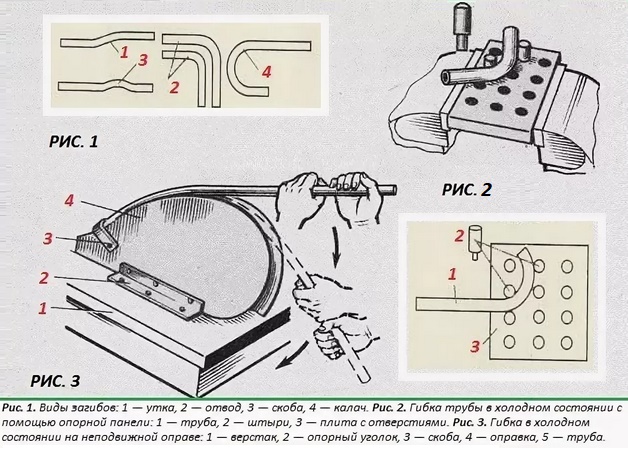
Roku locīšanai ir arī citas ierīces. Mājas apstākļos ūdens sildīšanas spoles izgatavošanai nerūsējošā tērauda cauruli ar diametru ap 20 mm vienkārši aptin ap lielāka diametra caurules gabalu. Iepriekš uz lielās caurules tiek sametināta stiprinājuma skava, tā tiek novietota uz balstiem un saspiesta.
Cauruli cieši piepilda ar smiltīm un aiztaisa ar aizbāžņiem, pēc tam ievieto skavā un sāk tīšanu. Caurule, ko izmanto kā veidni, ir jāpagriež, tāpēc būs nepieciešami vismaz divu cilvēku spēki. Pabeidzot tīšanu, spole tiek izlīdzināta.
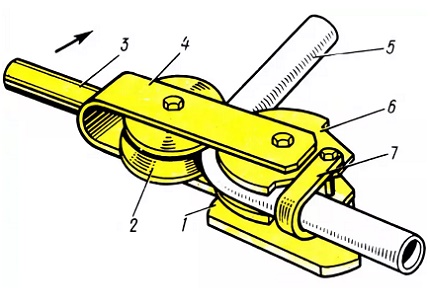
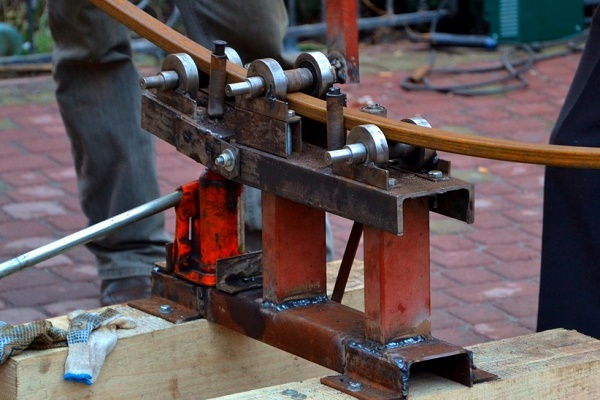
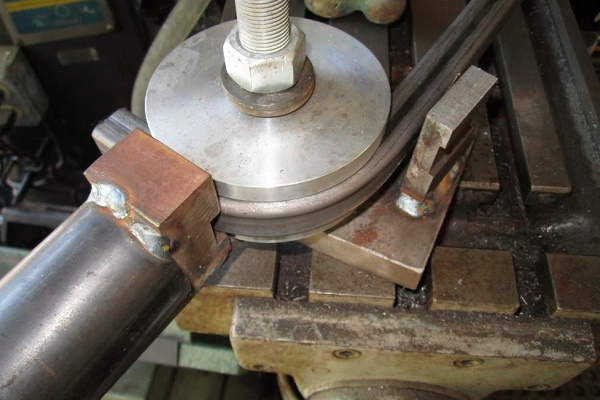
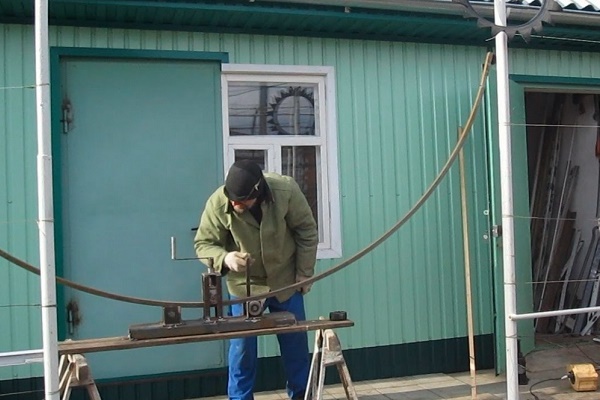
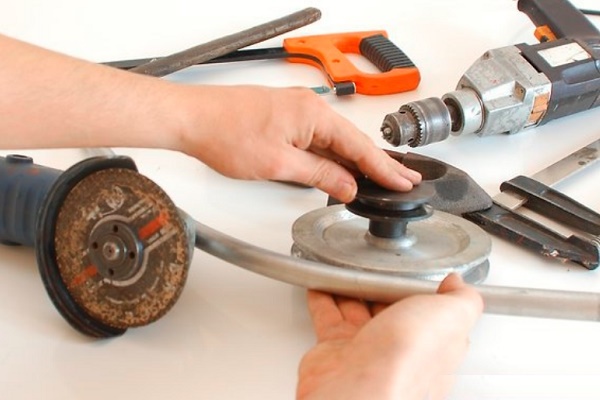
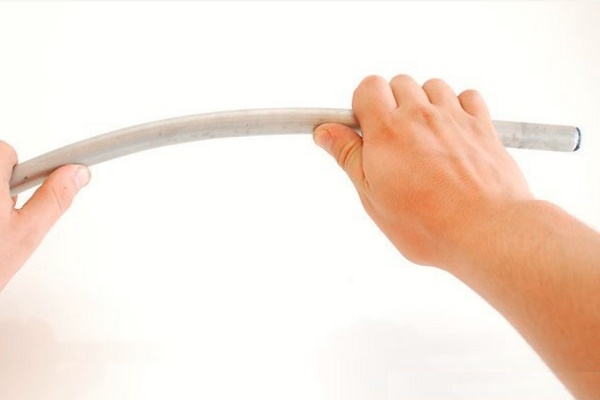
Nerūsējošā tērauda vai cita materiāla caurules locīšanu mājas apstākļos var veikt arī uz visvienkāršākās ierīces. To ir lietderīgi izmantot pie nelieliem darba apjomiem.
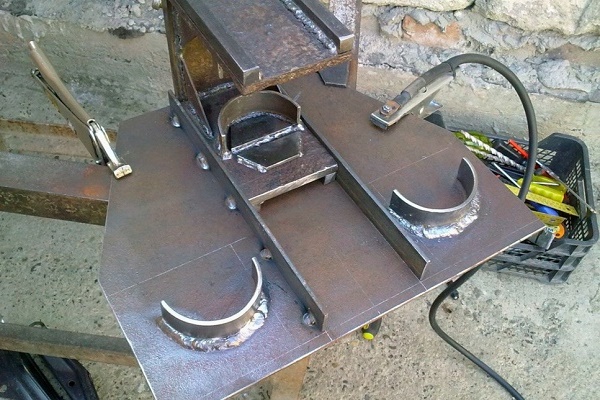
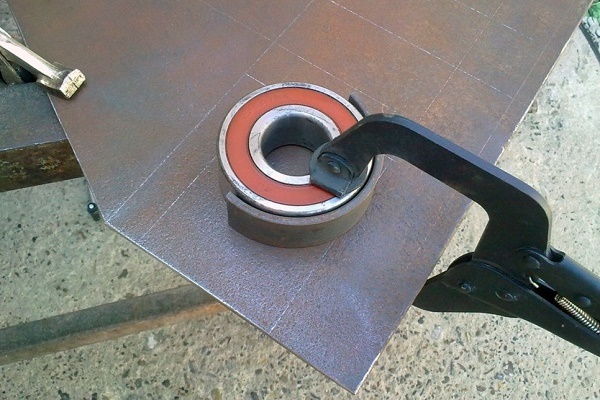
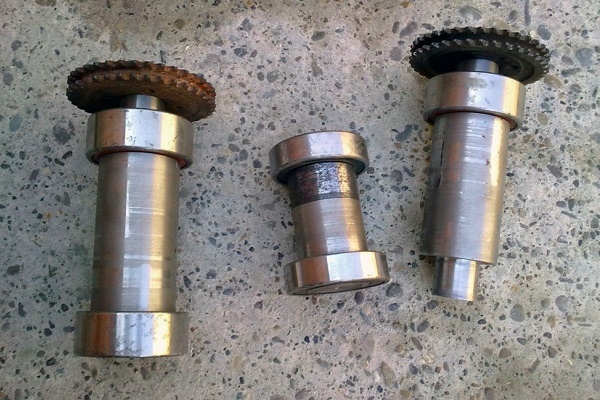
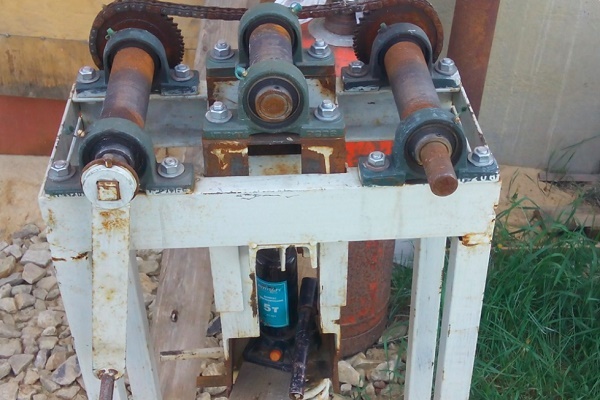
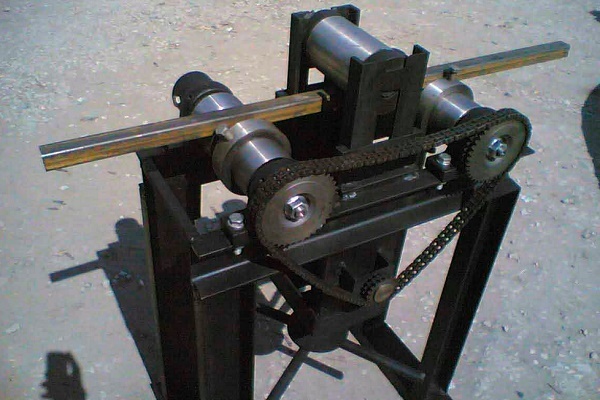
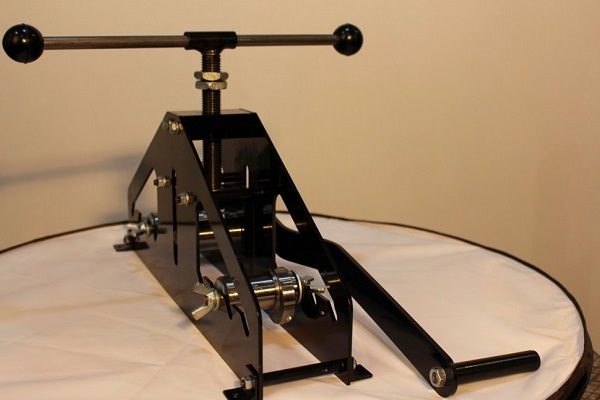
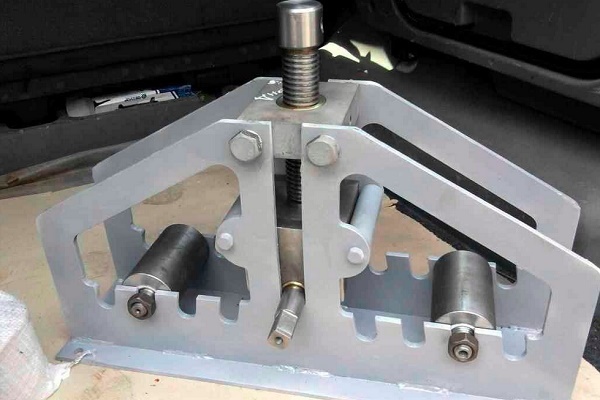
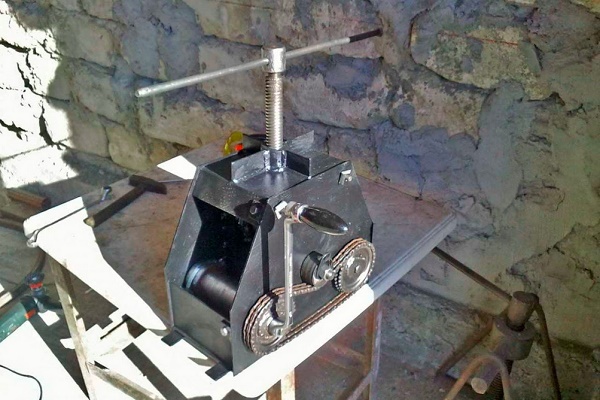
Vienkāršu mehānisku mašīnu cauruļu locīšanai var uzbūvēt paša spēkiem, īpaši, ja jums ir metinātāja prasmes un esat iepazinies ar metināšanas aparātu:
Priekš vienkāršas cauruļu liekšanas ierīces izgatavošanas ir nepieciešama betona plāksne, metāla stieņi un perforators. Plāksni sadala šūnās 40 x 40 vai 50 x 50 mm. Šūnu stūros ar perforatoru izurbj caurumus un ievieto tajos stieņus.
Caurules izstrādājumu ievieto starp stieņiem un, pieliekot spēku, to izliec. Precizitāte ar šādu liekšanas metodi nav ideāla, bet sagataves izmantošanai mājas apstākļos tā ir pilnīgi pietiekama. Liekšanai ar augstāku precizitāti var izmantot ierīci, kas izgatavota uz domkrata bāzes.
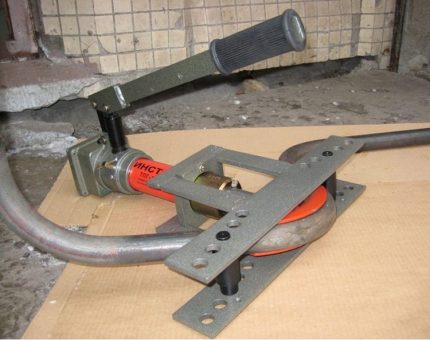
Lai caurules iekšējais klīrenss nedeformētos, tiek izmantoti līdzekļi, kas šim procesam pretdarbojas no iekšpuses. Kā iekšējos ierobežotājus visbiežāk izmanto smiltis. Vienā caurules galā ievieto aizbāzni, bet caur otru ieber smiltis, pēc tam arī to aizsprosto ar korķi. Pēc tam veic liekšanu.
Dažkārt par ierobežotāju kalpo atspere, kas speciāli izgatavota šim nolūkam. Uztīšanai izmanto stiepli ar diametru no 1 līdz 4 mm. Atsperei brīvi jāieiet caurulē liekuma punktā, ārpusē atstāj daļu stieples.
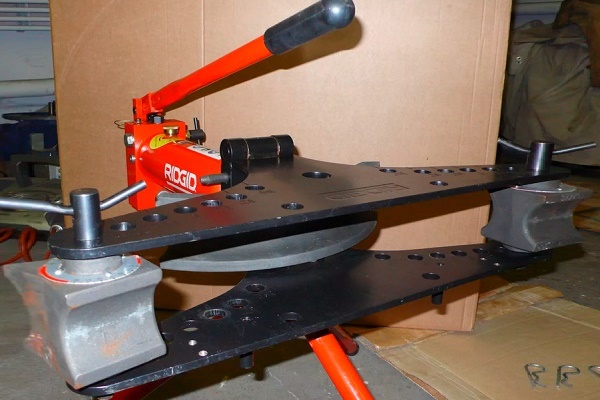
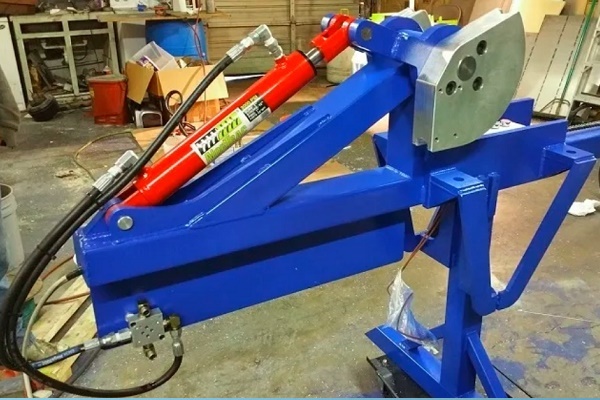
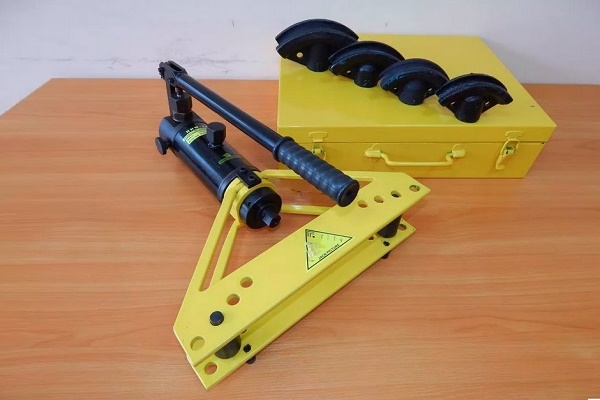
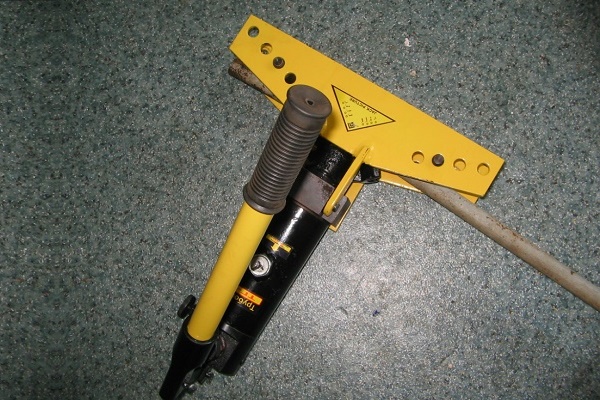
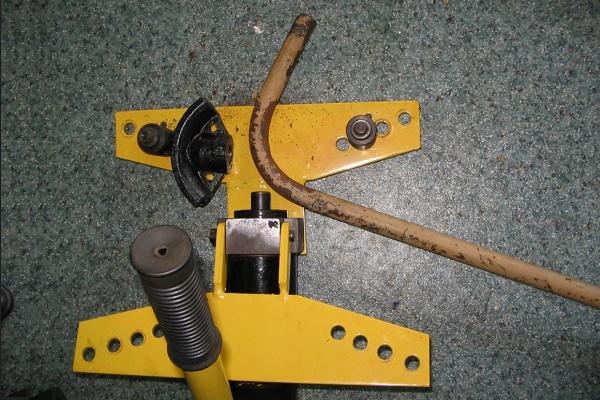
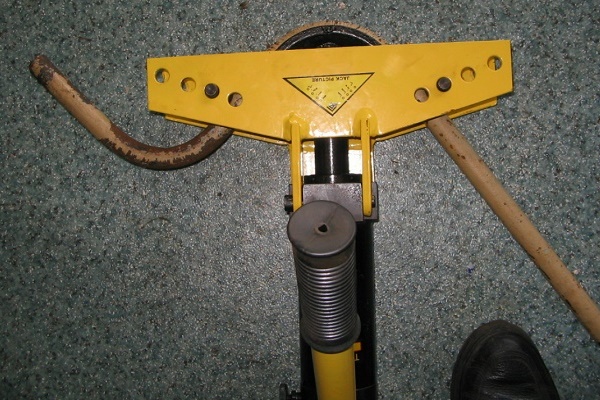
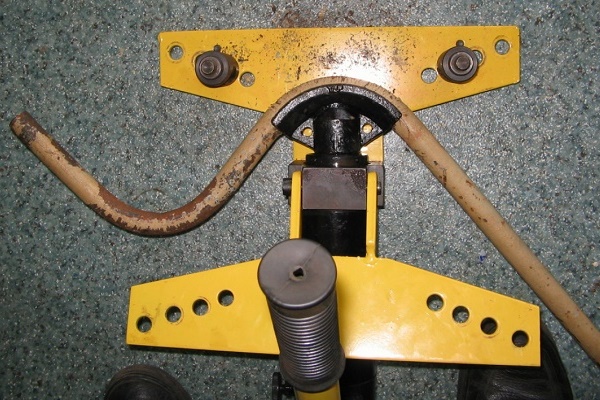
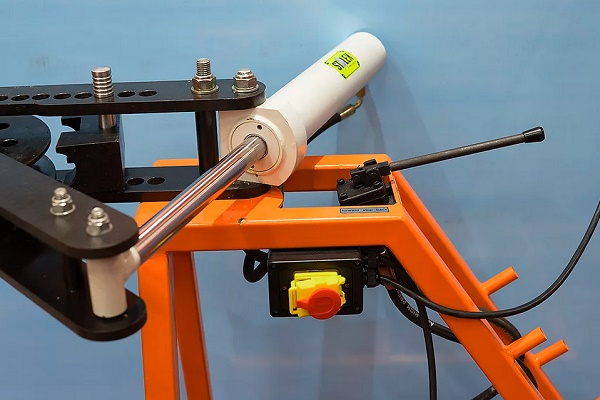
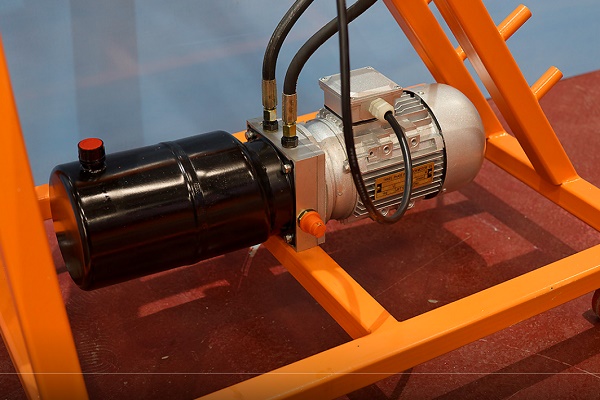
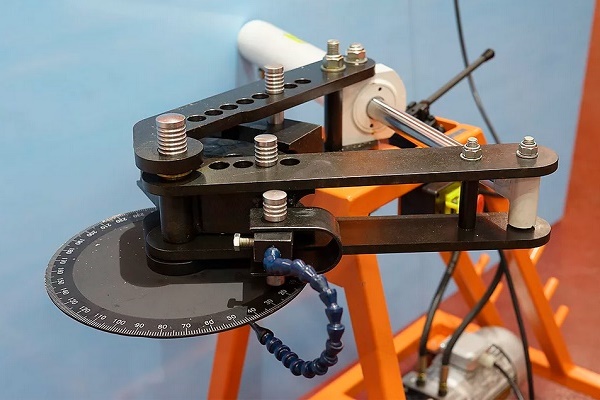
Rokas instrumentu, pārnēsājamo un stacionāro iekārtu hidrauliskā sistēma būtiski atvieglo liekšanas procesu un paātrina cauruļu deformācijas procesu:
Pēc liekuma veikšanas atsperi noņem, pavelkot stiepli. Strādājot ar cauruli, kuras šķērsgriezumā ir kvadrāts, atsperes izgatavošanai izvēlas stiepli ar tādu pašu šķērsgriezumu.
Šim nolūkam derēs arī stiepļu kūlis, kas sastāv no atsevišķiem gabaliem, kurus pa vienam iebīda iekšā līdz topošā liekuma vietai. Pēc operācijas pabeigšanas gabalus arī pa vienam izņem. Ar rokām var saliekt nerūsējošā tērauda cauruli ar šķērsgriezumu līdz 4 cm un sienas biezumu 0,3 cm.
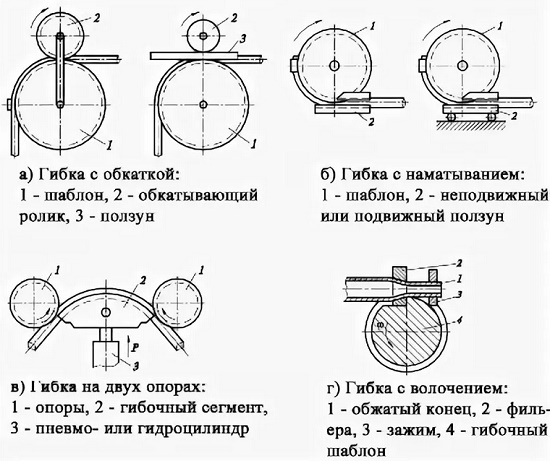
Darbam ar lieliem diametriem ir nepieciešams profesionāls aprīkojums. Ir cauruļu liekšanas iekārtas, kas aprīkotas ar dorni. Šis konstruktīvais elements ir parasts metāla stienis.
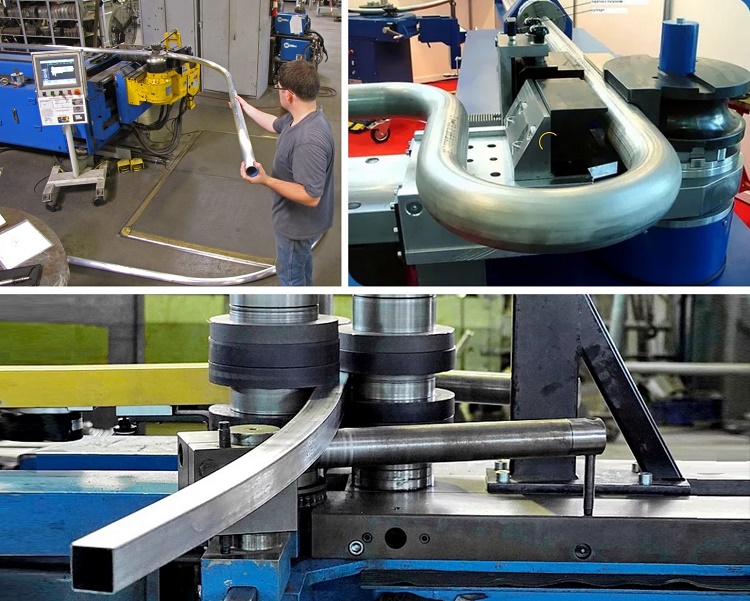
Pirms sākt liekšanas procesu, to ievieto iekšā, lai novērstu caurules sienas deformāciju. Komplektā ietilpstošajiem dorniem ir dažādi šķērsgriezumi, tāpēc var izvēlēties piemērotu konkrētam caurules diametram.
Krāsaino metālu cauruļu konfigurācijas maiņa
Krāsainajiem metāliem ir ļoti noderīga īpašība — augsta plastiskums. Tomēr tiem ir nepietiekama izturība. Liekšanas procesā, pieliekot saspiešanas un stiepšanas spēkus, var novērot caurules saspiešanu vai pārraušanu. Lai tas nenotiktu, precīzi jāievēro tehnoloģija.
Kā locīt vara un misiņa caurules?
Vara un misiņa cauruļu liekšanai izmanto gan karsto, gan auksto metodi. Izvēloties pirmo, kā iekšējo pildvielu izmanto smiltis, otro — izkausētu kolofoniju. Liekšanas tehnoloģija ir tāda pati kā tērauda caurulēm.
Vara un misiņa cauruļu izstrādājumi pirms aukstās liekšanas jāatkausē un pēc tam jāatdzesē. Temperatūras diapazons abiem materiāliem ir vienāds — no 600 līdz 700⁰C. Atšķirība ir dzesēšanas vidē — varu ievieto ūdenī, bet misiņš atdziest gaisā.
Pēc procesa pabeigšanas kolofoniju noņem, to izkausējot. Lai nepieļautu caurules plīsumu, procesu nekādā gadījumā nesāk no caurules vidus, tikai no galiem. Liekšanas piederumiem izmanto gan vienkāršus instrumentus, gan sarežģītas darbgaldu iekārtas.
Rokas cauruļliektāji darbojas, izmantojot cilvēka fiziskos spēkus, bet hidrauliskie samazina šos spēkus līdz minimumam. Abi ir aprīkoti ar maināmiem uzgaļiem, lai varētu izvēlēties vajadzīgo diametru.
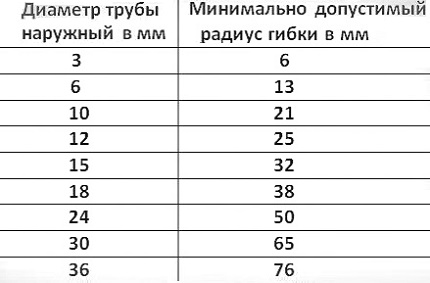
Ar vara un misiņa caurulēm strādāt ir daudz vieglāk nekā ar tērauda, bet metāla deformācija liekšanas laikā notiek pēc tiem pašiem fizikas likumiem. Liekamajā posmā ārējā virsma izjūt stiepi, kā rezultātā sienas kļūst plānākas.
Caurules iekšpusē notiek pretēji procesi — siena tiek saspiesta un kļūst biezāka. Pastāv risks, ka apaļais šķērsgriezums pārvērtīsies ovālā un samazināsies nominālais caurplūdums, tāpēc nevar sākt liekšanu, neveicot pasākumus, kas novērš šīs parādības.
Alumīnija cauruļu liekšana
Galvenie alumīnija cauruļu liekšanas veidi ir tādi paši kā misiņa vai vara caurulēm:
- izspiešana starp rullīšiem;
- velmēšana;
- atritināšana;
- spiediens.
Pirms lēmuma pieņemšanas par to, kā un ar kādu metodi locīt alumīnija caurules, ir jāiepazīstas ar katru. Pirmo metodi izmanto plānsienu caurulēm ar diametru ne vairāk par 10 cm, ja nepieciešams iegūt lēnu izliekumu ar nelielām precizitātes prasībām. Šeit strikti noteikts minimālais rādiuss. Tā vērtība ir 5–6 caurules diametri.
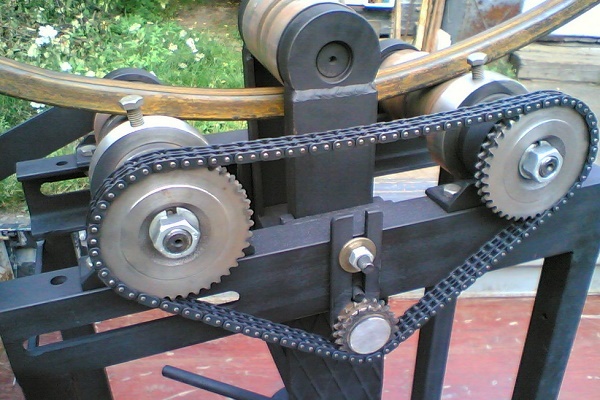
Posma izliekumu nosaka novirzošā rullīša stāvoklis. Šādi visbiežāk izgatavo dekoratīvus interjera elementus. Otro metodi izmanto liela diametra cauruļu materiāla liekšanai, kam izmanto 3-rullīšu cauruļliektājus. Cauruli izvelk starp piedziņas rullīšiem, kuru orientācija nosaka liekuma rādiusu.
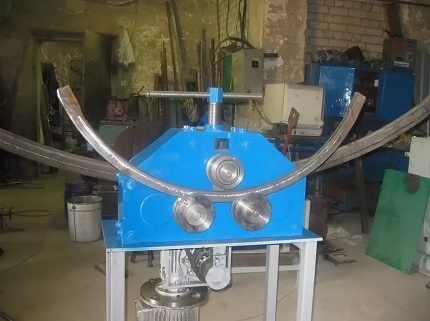
Šīs metodes precizitāte ir vēl zemāka nekā iepriekšējā, bet detaļu var pakļaut atkārtotai liekšanai un atkārtot procesu, līdz tiek iegūta vēlamā ģeometrija.
Alumīnija plānsienu cauruļu liekšanu var veikt ar rokām, pienācīgi sagatavojoties:
Rullēšanas metode neparedz iekšējo pildvielu, tāpēc to neizmanto nelielu rādiusu iegūšanai. Izvēloties šo paņēmienu, neizdosies izpildīt arī stingrās prasības attiecībā uz šķērsgriezuma ovālitāti liekuma vietā.
Alumīnija caurules deformācijai ar spiedienu izmanto preses ar uz tām uzstādītiem štampiem ar vajadzīgās formas matricu. Dotā ģeometrija tiek iegūta ārēji pieliktā spiediena ietekmes rezultātā.
Atsevišķos gadījumos spiediens var būt iekšējs, kad cauruli ievieto presformā un iekšpusē padod šķidrumu ar pietiekamu spiedienu, lai to piespiestu pie sieniņām.
Duralumīnija caurules nav viegli saliekt, jo šis materiāls ir diezgan ciets un atsperīgs. Lai atvieglotu procesu, tās apdedzina tieši pirms liekšanas 350–400 °C temperatūrā, pēc tam gaida, kamēr caurules dabiski atdziest gaisā.
Liela diametra cauruļu liekšanas veidi
Salīdzinoši nesen radušās metodes – cauruļu liekšana, izmantojot rūpnieciskās un augstfrekvences strāvas, un liekšana ar izstiepšanu. Pirmajā gadījumā tiek izmantota augstas veiktspējas augstfrekvences iekārta, kurā cauruli ar diametru 95–300 mm sakarsē, veic liekšanu un atdzesē.
Tās sastāvā ietilpst divas daļas – mehāniskā daļa liekšanas darbgalda veidā un elektriskā daļa, kas ietver elektrisko daļu un augstfrekvences iekārtu.
Caurule deformējas tikai uz sakarsētās daļas, kas atrodas induktora zonā. Ģeometrijas maiņa līdz noteiktajam izmēram notiek novirzītājrullīša ietekmē. Ar šo metodi var iegūt neliela rādiusa izliekumu.
Liekšanu, izmantojot otro metodi, veic uz liekšanas-stiepšanas mašīnām, kuru komplektā ietilpst grozāms galds. Uz cauruli iedarbojas lieli stiepšanas un liekšanas spēki. Tādā veidā iegūst stāvi izliektus līkumus ar nemainīgu sieniņu biezumu visā apkārtmērā.
Tiek pielietota metode liela diametra cauruļu locīšanai, kuras izmanto aviācijas, automobiļu rūpniecībā, kuģu būvē, kur cauruļvadam tiek izvirzītas augstas prasības. Priekšrocība ir iespēja locīt caurules ar sienu no 2 – 4 mm par 180⁰.
Profilsortimenta liekšanas īpatnības
Profila cauruļu produkcijai ir estētiskāks izskats nekā tās analogiem ar apaļu šķērsgriezumu, tāpēc to bieži izmanto sadzīves konstrukcijās. Locīšanas laikā no iekšpuses iedarbojas spiedes spēks, bet no ārpuses – stiepes spēks. Pirms šīs operācijas veikšanas rūpīgi jāizvēlas locīšanas metode.
Pie profila sortimenta pieder caurules ar kvadrāta, ovāla, taisnstūra šķērsgriezumu.
Pastāv vairākas nianses, un tās nedrīkst aizmirst, nodarbojoties ar profila cauruļu locīšanu mājas apstākļos bez speciāla aprīkojuma:
- Optimālais liecamā posma garums profila caurulēm ar plānām sienām un šķērsgriezumu līdz 2 cm ir caurules augstums, reizināts ar 2,5.
- Biezās sienas caurulēm locīšanas zonas garumu nosaka, reizinot šķērsgriezumu ar trīs. Pretējā gadījumā neizbēgami materiāls saplaisās no ārpuses vai deformēsies no iekšpuses.
- Minimālā liekuma rādiusa vērtība ir liekuma šķērsgriezums, reizināts ar 2,5.
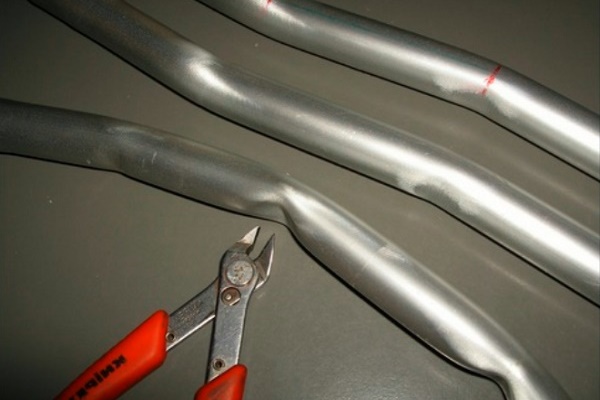
Neņemot vērā šīs prasības, pat nevar cerēt uz labu rezultātu. Locīšanas metodes neatšķiras no tām, ko izmanto, strādājot ar apaļa šķērsgriezuma izstrādājumiem. Turklāt var izmantot manuālas locīšanas metodi ar šķērsvirziena griezumiem, kas tiek veikti uz trim caurules pusēm.
Griezumu garumu un to skaitu nosaka ar aprēķinu palīdzību. Pieņemsim, ir caurule 40 x 90 mm. Jāveic pilns pagrieziens, t.i., saliekt pa sienu 40 mm leņķī 180⁰ ar rādiusu 150 mm. Vispirms aprēķina pusapļa garumu pēc ārējā rādiusa:
L = (2π r : 2 = 2x 3,14 x 190) : 2 = 596,6 mm
Iekšējam rādiusam aprēķini ir tādi paši:
Lvn. = (2 x3,14 x 150) : 2 = 471 mm.
Lvyr = L – Lvn = 596,6 – 471 = 126 mm.
Tie, kas vēlas paši izgatavot rokas cauruļu liecēju vai mašīnu profilētu cauruļu liekšanai ar savām rokām, mūsu piedāvātajos rakstos atradīs daudz noderīgas informācijas, shēmas un noderīgus ieteikumus.
Ja ņem vērā, ka ar leņķa slīpmašīnu var veikt griezumu 5 mm platumā, tad uz liekšanas plaknes 126 mm garumā tiks izveidoti 25 iegriezumi, pēc kuru izpildes cauruli saliec, līdz griezumu malas saskaras. Iegriezumus sametina, un šuves notīra.
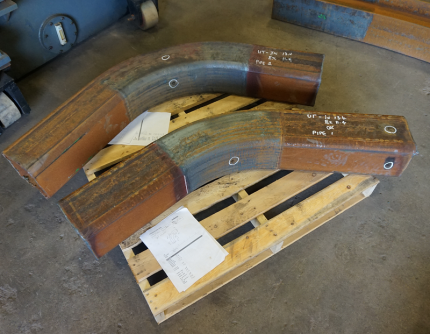
Ir vēl viens veids, kā liekt profilētas un apaļas caurules, bet to var izmantot tikai ziemas periodā. Šim nolūkam caurules galos ievieto aizbāžņus, ielej iekšā ūdeni un gaida, kamēr tas sastingst. Cauruli saliec, kontrolējot procesu ar šablonu, pēc tam izņem aizbāžņus un noņem šķidrumu.
Secinājumi un noderīgs video par tēmu
Video #1. Kā saliekt cauruli ar palīglīdzekļiem, uzzināsiet no šī video:
Video #2. Kā saliekt jebkura šķērsgriezuma cauruli aplī:
Video #3. Paštaisīts cauruļu liecējs — noderīga lieta saimniecībā:
Veicot remontu vai būvējot māju, nepieciešamība saliekt cauruli — apaļu vai profilētu — rodas bieži. Ja apjoms ir neliels, to var izdarīt pašu spēkiem. Masveida cauruļu izstrādājumu liekšana ir iespējama tikai ar speciālu aprīkojumu.
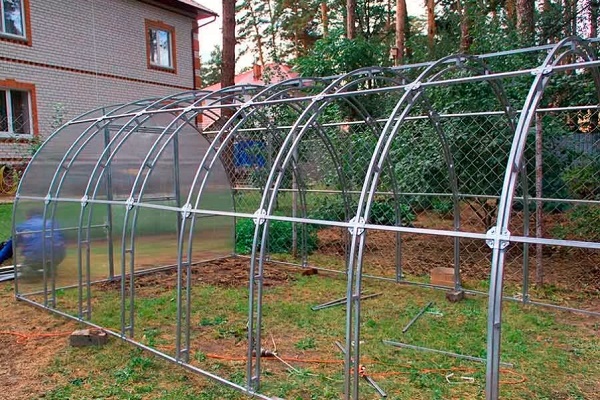
Pastāstiet par to, kā Jūs liecāt metāla cauruli siltumnīcas vai citu mērķu izveidei. Dalieties ar vietnes apmeklētājiem tehnoloģiskajās niansēs, kas zināmas tikai Jums. Lūdzu, rakstiet komentārus zemāk esošajā blokā, ievietojiet fotoattēlus par raksta tēmu, uzdodiet jautājumus.
 Cauruļu griešana leņķī: dažādu metožu priekšrocības un trūkumi + darbu izpildes piemērs
 Spiediena pārbaude metālplastmasas caurulēm: kārtība un darbu izpildes nianses
 Preses savienotājelementi metāla plastmasas caurulēm: veidi, marķējums, pielietojums + montāžas darbu piemērs
 Kā tiek veikta beztransības cauruļu ieguldīšana: metodes īpatnības + darba piemērs
 Polipropilēna cauruļu metināšana: darbu veikšanas noteikumi un iespējamo kļūdu analīze
 Cauruļu nomaiņa vannas istabā: soli pa solim ceļvedis darbu veikšanai
 Cik maksā gāzes pieslēgšana privātmājai: gāzes piegādes organizācijas cena
 Labākās veļas mazgājamās mašīnas ar žāvēšanu: modeļu vērtējums un padomi pircējiem
 Kas ir gaismas krāsu temperatūra un nianses, izvēloties lampu temperatūru savām vajadzībām
 Gāzes kolonnas nomaiņa dzīvoklī: nomaiņas dokumentālā noformēšana + pamatnormas un prasības
Lielisks raksts 🙂