Profila cauruļu liekšanas iekārta: kā pašrocīgi uzbūvēt cauruļu liekšanas mašīnu

Mājsaimniecībā profiles caurules liekšanas iekārta netiek izmantota tik bieži, lai būtu vērts iegādāties dārgu rūpnīcā ražotu aprīkojumu.
Ja rodas šāda nepieciešamība, vienkāršu cauruļliekēju var izgatavot pats, iepriekš noskaidrojot, kurš šīs konstrukcijas veids būs piemērots uzdevuma veikšanai.
Šajā rakstā ir detalizēti apskatīti cauruļu liekšanas iekārtu veidi, aprakstīti to darbības principi un būvēšanas veidi.
Raksta saturs:
Profiles caurules liekšanas iekārtu veidi
Ir daudz modifikāciju iekārtām profilētu cauruļu konfigurācijas mainīšanai. Tas ir saistīts ar minimālo liekšanas rādiusu. Ja neievēro šo svarīgo parametru, liekuma vietā notiks materiāla stiprības raksturlielumu pasliktināšanās. Tāpat jāzina daži tehnoloģiskie smalkumi metāla cauruļu liekšanas un tie jāņem vērā darba laikā.
Izvēloties konstrukciju, tiek ņemts vērā sagataves materiāls, diametrs un sieniņu biezums.
Liekšanas iekārtu klasifikācija pēc piedziņas veida
Atkarībā no piedziņas veida iekārtas, kas paredzētas jebkuru cauruļu liekšanai, ir manuālas, elektromehāniskas un hidrauliskas.
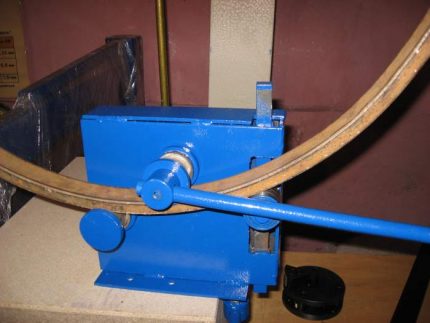
Manuālas. Tās ir ārkārtīgi vienkāršas ierīces, pieejamas pašrocīgai izgatavošanai pat cilvēkam, kas nav iepazinies ar metālapstrādes smalkumiem.
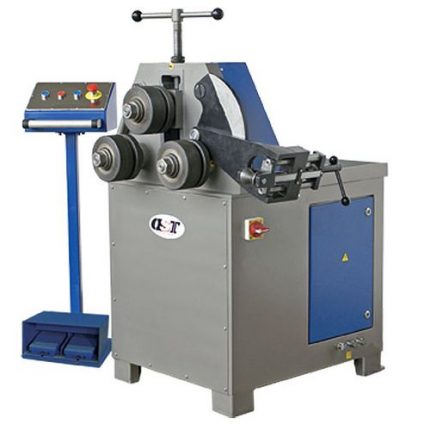
Elektromehāniskas. Šādai iekārtai ir piedziņa elektromotora veidā — soļa vai parastā, kas pievienots caur apakšējo reduktoru. Pēdējais risinājums nodrošina augstas kvalitātes liekumu, pateicoties pareizam spriegumu sadalījumam.
Mehānisma uzbūve nav vienkārša; lai to izgatavotu, nepieciešamas īpašas zināšanas un vismaz neliela profesionalitāte.
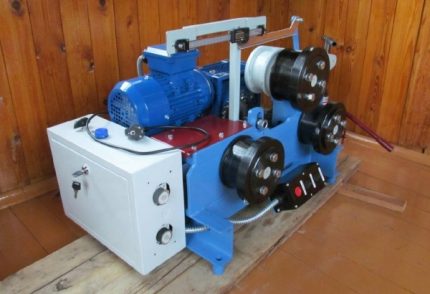
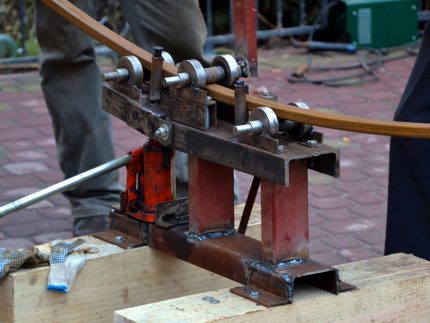
Hidrauliskie. Piedziņa šajā modelī ir manuāla. Atšķirībā no vienkāršas manuālas konstrukcijas, shēmā ir iekļauts hidrauliskais cilindrs, kas ievērojami samazina liekšanas laikā pielietotos muskuļu spēkus.
Veltņi ļauj locīt profila cauruli jebkurā vajadzīgajā virzienā. Manuāls profillocējs ar hidrauliku, pateicoties tā mazajam svaram, var saliekt cauruļu sortimentu ar platumu līdz 10 cm.
Cauruļliekēju veidi pēc uzstādīšanas metodes
Pastāv profillieču dalījums arī atkarībā no uzstādīšanas veida. Izšķir stacionāro, pārnēsājamo un nēsājamo iekārtu. Stacionārās mašīnas var būt kā vienkārša betona plāksne ar stieņiem, tā arī solīda iekārta.
Kompaktajiem pārnēsājamajiem cauruļliecējiem ir atbalsta statnis, bet nēsājamam modelim atbalsta nav – tas tiek izvēlēts katru reizi, kad tiek izmantota iekārta.
Iekārtu klasifikācija pēc liekšanas metodes
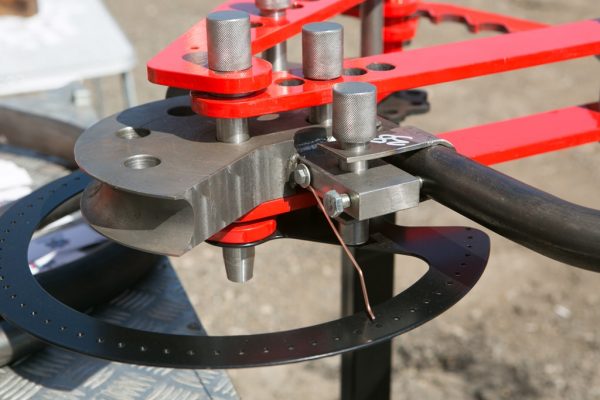
No liekšanas veida būs atkarīga profilliecēja konstrukcija un tā produktivitāte. Ir 3 galvenās liekšanas metodes. Pirmā – izspiešana, kad profila caurules ģeometriju maina, izmantojot deformējošu rullīti, kas pilda perforatora lomu. Matrica šajā gadījumā nav.
Lai veiktu operāciju, nepieciešami 2 stipri balsti no liekuma pretējām pusēm, kas pilda matricas lomu. Kā šādus balstus izmanto pagriežamus kurpīšus vai rullīšus.
Tā kā spēks pieaug pakāpeniski un pastāvīgi ir perpendikulārs caurulei, metode dod iespēju iegūt labu gala rezultātu. Metode ir piemērojama tikai neliela apjoma darbiem.
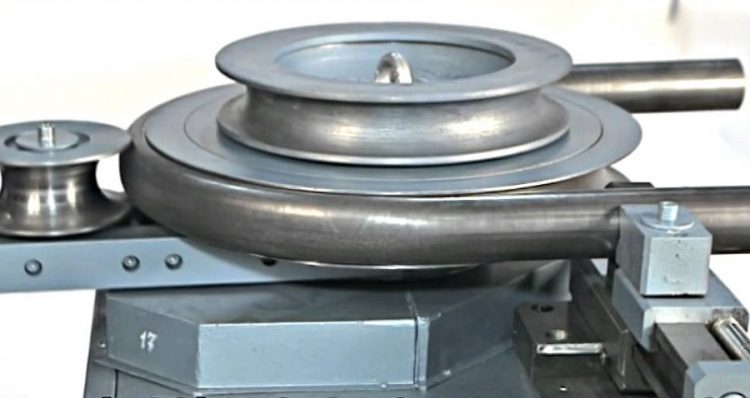
Otrā – presēšana. Lai iegūtu liekumu, izmanto atslēdznieka skrūvspīļu principu – caurules segmentu novieto starp matricu un perforatoru.
Pēdējo profiliem, lai iegūtu kvalitatīvu liekumu, precīzi jāatkārto detaļas ģeometrija. Turklāt aprēķinā jāņem vērā metāla atlikušā deformācija. Mājas apstākļos šī metode ir piemērojama, ja nav nepieciešama liela precizitāte.
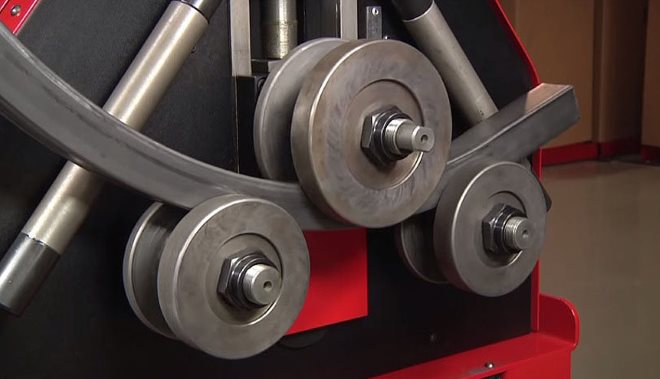
Trešais – velmēšana – ir universāla metode, ko izmanto gan plānsienu, gan biezsienu cauruļu locīšanai. Locījumu iegūst, izvelkot sagatavi starp veltņiem – vienu rotējošu un diviem atbalsta veltņiem.
Papildus iepriekšminētajam, cauruļu locīšanu var veikt arī ar šādām metodēm:
Neatkarīgi no izvēlētās konstrukcijas, pašizgatavojot cauruļu liekšanas iekārtu, ir jāņem vērā speciālistu ieteikumi. Izvēloties materiālu rāmim, jāvadās no tā, ka metāla biezumam jābūt vismaz 1/6 no profilētās caurules platuma.
Piemēram, ja paredzēts locīt cauruli ar taisnstūra šķērsgriezumu ar izmēriem 50 x 25 mm, tad, lai izvairītos no rāmja deformācijas locīšanas procesā, jāizmanto švelers vai leņķdzelzs ar biezumu vismaz 10 mm. Atbalsta plāksnei un punšonam ar matricu biezumam jābūt 2 reizes lielākam.
Optimālais veltņu diametrs – vismaz trīskāršots šķērsgriezuma izmērs. Švelera un leņķdzelzs atloka platums, kas izvēlēta rāmja izgatavošanai, attiecīgi jābūt 2 un 3 reizes lielākam par caurules platumu. Ja jālocīs profila caurules ar taisnstūra šķērsgriezumu 50 x 25 mm, nepieciešams švelers 100 x 10 vai leņķdzelzs 150 x 10.
Hidrauliskā cauruļliekēja izgatavošana
Apskatīsim iekārtas shēmu ar hidraulisko piedziņu, kur locīšana notiek, nospiežot profila cauruli centrā ar punšonu, kas fiksēts uz paceļoša virzuļa. Sagataves blīva kontakta rezultātā, kas balstās uz diviem stacionāriem veltņiem, ar kustīgo punšonu, pēdējā pieņem tā kontūras.
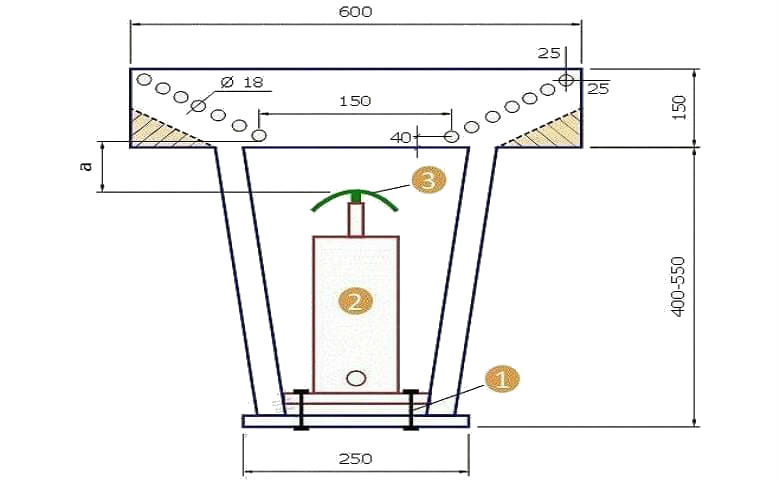
Lai iezīmētu darba virsmu, novietojiet vertikālo asi un no malas un ass norādītajā attālumā saskaņā ar zīmējumu atzīmējiet apakšējo caurumu atrašanās vietu. Pēc tam atzīmējiet augšējo caurumu punktus, atkāpjoties vajadzīgo attālumu no malas. Savienojiet šo caurumu centrus ar taisnu līniju un uz tās atzīmējiet vienādus segmentus.
Starpposma caurumu asis atradīsies izdarīto atzīmju krustpunktā ar slīpo asi. Caurumi uz darba virsmas ir nepieciešami, lai varētu regulēt profila sagataves lieces rādiusu. Tā kā darba virsma sastāv no divām spoguļattēlā izvietotām daļām, otro iezīmējiet tāpat.
Iekārtas augstumu nosaka domkrata parametri un attālums, kas zīmējumā apzīmēts ar simbolu "a". Lai saliektu profila cauruli ar platumu 15 mm, šai atstarpei domkrata nedarba stāvoklī jābūt aptuveni 20 mm.
Šajā konstrukcijā spēks, ko pārraida perforators, ir koncentrēts tā augšējā daļā. Šādas iedarbības rezultātā caurules ārējais rādiuss tiek izstiepts, kas var izraisīt sieniņas retināšanos un atsevišķos gadījumos pārplīsumu. Tāpēc šo iekārtu nav ieteicams izmantot plānsieniņu sagatavju deformācijai.
Pašrocīgs velmēšanas cauruļliekējs
Uz šāda aprīkojuma sagatave iegūst noteiktu formu velmējot. Mājas darbnīcas apstākļos ir vienkāršāk izgatavot 3-rullīšu konstrukciju ar rokas piedziņu. Apskatīsim divus šādu iekārtu variantus.
Iekārtas variants ar pagriežamu platformu
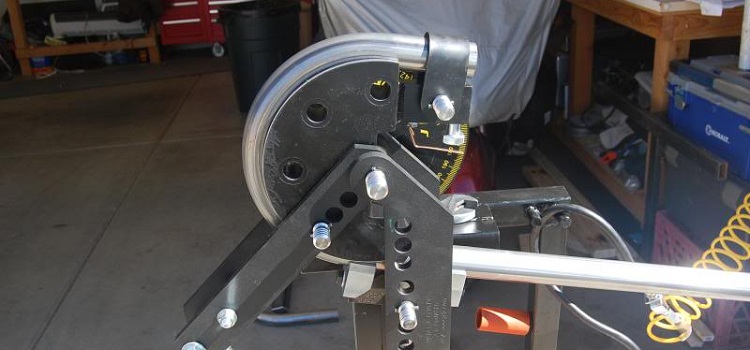
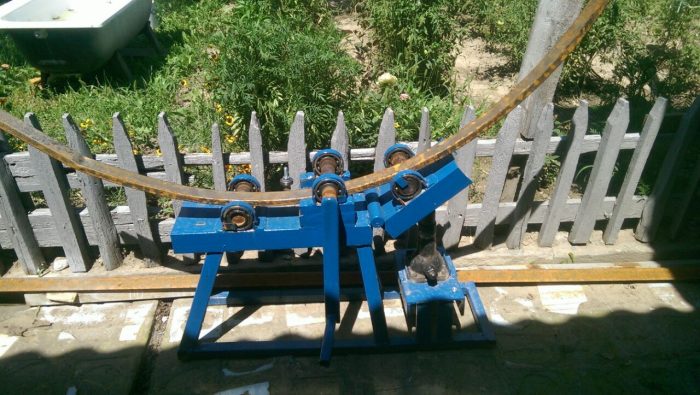
Šādas iekārtas ierīces princips cauruļu liekšanai ar šķērsgriezumu, kas nav apaļš, ir šāds:
- Galvenais rāmis ir savienots ar pagriežamo platformu ar šarnīra savienojumu, kas nosaka liekuma leņķi.
- Platformu darbina domkrats, kas atdurās tajā ar darba stieni.
- Profila vilkšana tiek veikta, griežot rokturi, kas atrodas uz starpvārpstas.
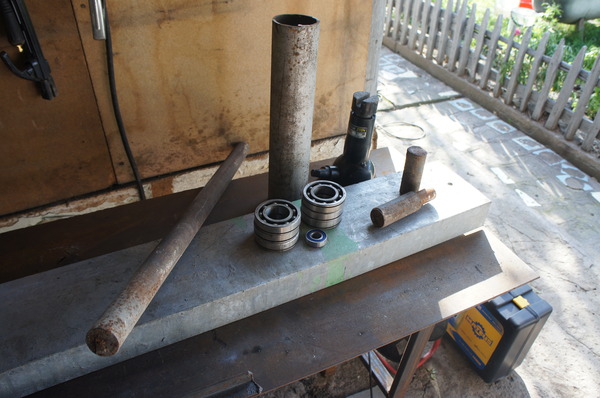
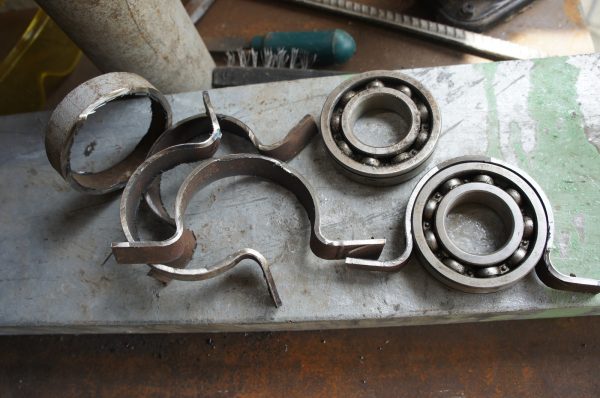
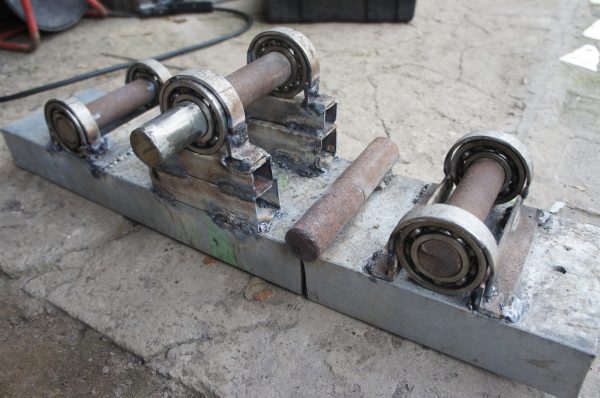
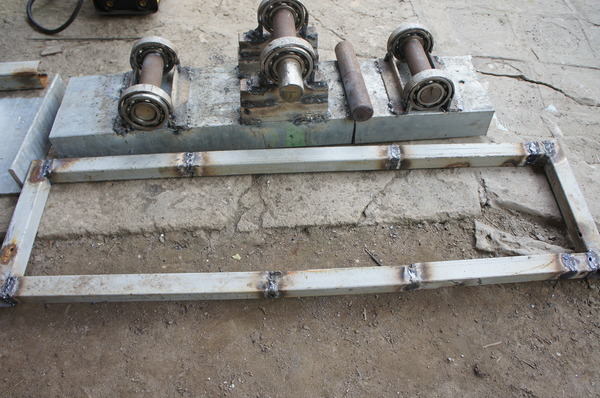
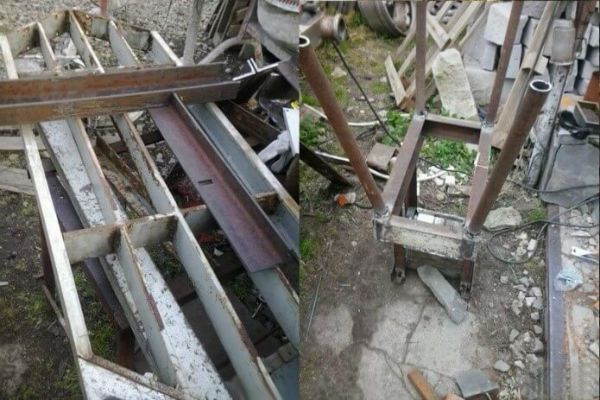
Iekārtas pamatnes un statīvu izgatavošanai būs nepieciešams kanāls ar sienas augstumu no 150 līdz 200 mm, apmēram 3 m garumā. Kā gultņu turētājus, veltņu pamatni, derēs tērauda caurule ar iekšējo diametru, kas ir vienāds ar gultņu ārējo diametru, kuru sadala 6 īsos posmos.
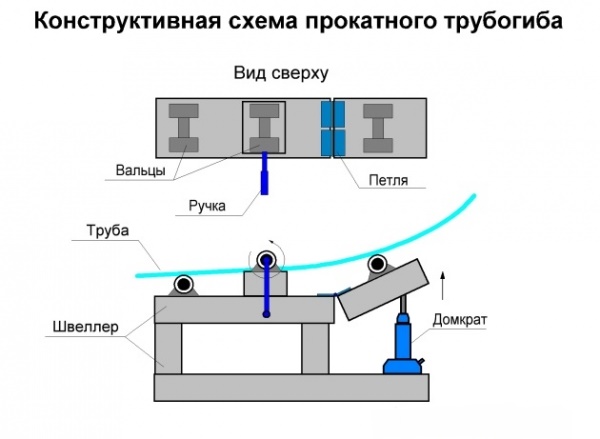
No kanāla izgatavo pamatni un divas platformas. Atkāpjoties apmēram 0,5 m no vienas puses, piemetina vertikālu statīvu no tā paša kanāla. Šim nolūkam divas daļas savieno pārī, lai statīvs būtu izturīgs.
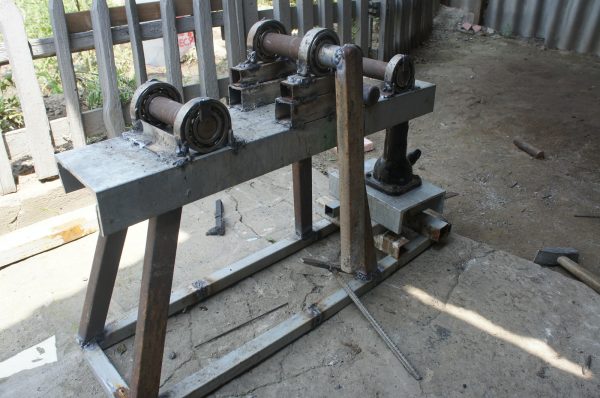
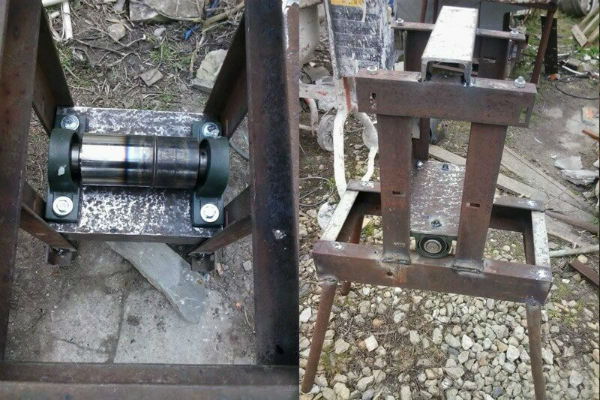
Stingri ievērojot horizontālo līmeni, tiek uzstādīta stacionārā platforma, un tai tiek piemetināts aizmugurējais statnis. Pēc tam tiek ņemts profila caurules posms un tiek izgatavoti ierobežotāji, kuru augstums nav mazāks par tās profila caurules biezumu, kuras deformāciju ir paredzēts veikt uz izgatavojamās iekārtas.
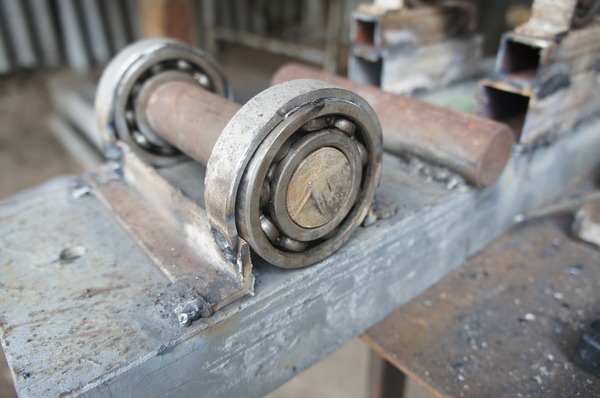
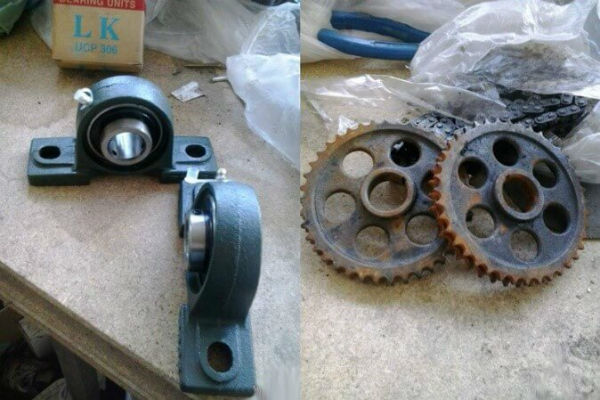
Vadošā platforma tiek savienota ar galveno pamatni ar durvju eņģu palīdzību. Uz izgatavotajiem ierobežotājiem un abu platformu malām, izmantojot metināšanu, tiek uzstādīti gultņi un konstrukcija tiek pastiprināta ar stūrīšiem. Vārpstas tiek ievietotas gultņos, bet pie vidējās tiek piestiprināts rokturis.
Zem vadošās platformas malas tiek uzstādīts domkrats un nostiprināts uz pamatnes ar skrūvju savienojuma palīdzību.
Cauruļliekēja ar pagrieziena platformu montāža tiek veikta šādā secībā:
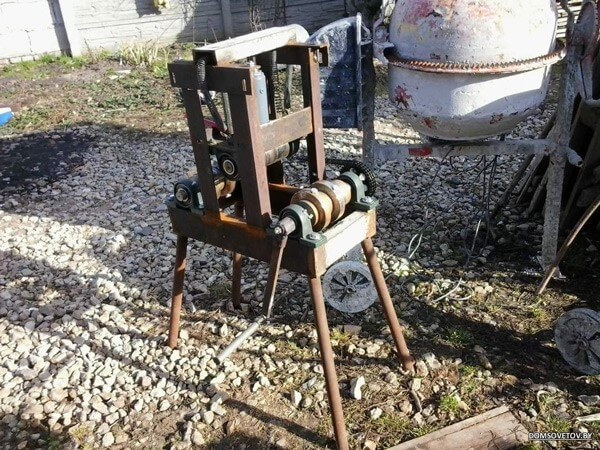
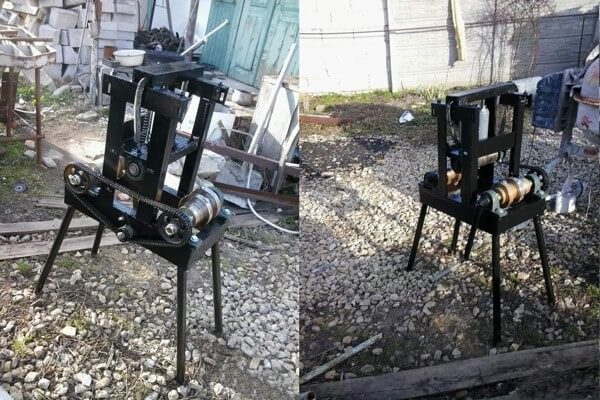
Velmēšanas iekārta ar trim rullīšiem
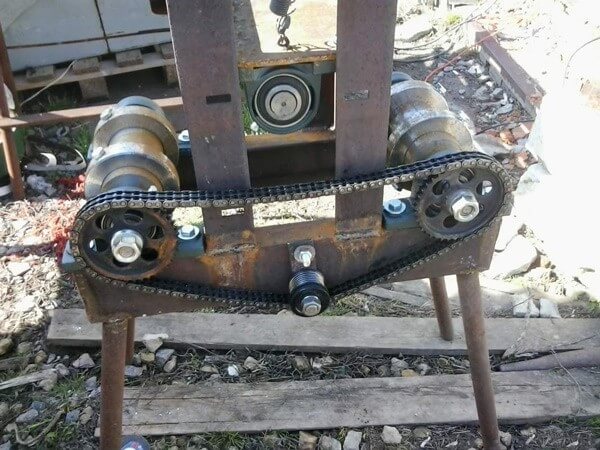
Uz šīs iekārtas cauruli novieto uz sānos izvietotajiem rullīšiem. Augšējais kustīgais rullītis tiek nolaists uz izstrādājuma no augšas un tādējādi to fiksē. Pēc tam tiek pagriezts rokturis un caur ķēdi tiek nodota kustība vārpstām. Caurule tiek izvilkta un maina savu ģeometriju.
Pakāpeniski pastiprinot spiedienu, pievelkot spiedes skrūvi, un izvelkot sagatavi, tiek panākts caurules izliekums vajadzīgajā leņķī.
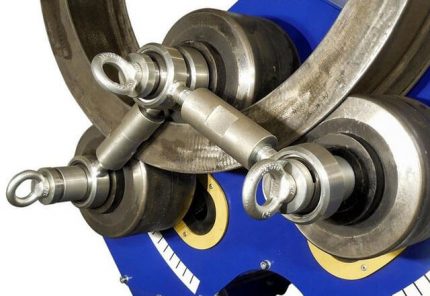
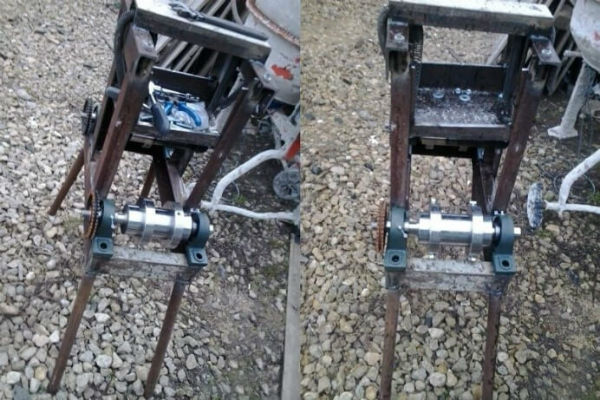
Lai izgatavotu iekārtu, kas darbojas pēc šādas shēmas, nepieciešams sagatavot plauktu un profila metāla velmējumu rāmim, vārpstas, 4 stipras atsperes, ķēdi, gultņus, stiprinājumus un citas detaļas. Gultņu nostiprināšanai būs nepieciešamas 3 vārpstas ar parametriem, kas atbilst zvaigžņratiem un gultņiem.
Divas vārpstas paredzētas sānu izvietošanai, bet trešā (piespiedējvārpsta) — piekarināšanai uz atsperēm. Šos elementus, visticamāk, nāksies pasūtīt darbnīcā, bet pārējo var veikt pašrocīgi.
Piespiedējvārpstas sastāvā ietilpst gultņi, zobrati un gredzeni. Gredzenos tiek iegriezta vītne spīļskrūvēm un izveidotas rievas. No švelleriem izgatavotajos plauktos tiek veidotas sēdvietas piespiedējvārpstai. Noslēguma posmā konstrukciju saliek, sākot ar rāmja uzstādīšanu.
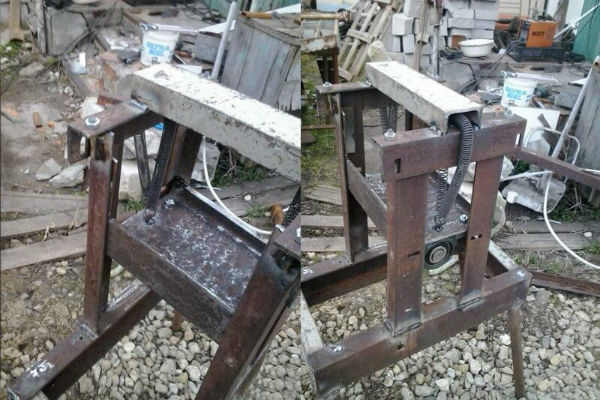
Pēc tam tiek piekarināta piespiedējvārpsta uz atsperēm, kas savienota ar plauktu, izmantojot ķīļsavienojumu. Atbalsta vārpstas uzstāda sānos un starp tām nospriego ķēdi, kā turētāju izmantojot magnētisko stūrīti.
Uz vienas no tām nostiprina rokturi ar griežamu cauruli, pēc tam veic domkrata montāžas darbus. To piestiprina pie platformas ar skrūvēm un metināšanu.
Montējot piekaramo vārpstu, jāievēro noteikta secība: vispirms to uzstāda uz plaukta, tam piemetina uzgriežņus atsperēm, apgriež platformu un pievieno atsperēm. Jāņem vērā, ka, palielinoties attālumam starp rullīšiem, spēki, kas pielikti locīšanai, samazinās.
Lai saliktu velmējamā tipa cauruļliekēju, būs nepieciešams:
Mūsu vietnē ir vēl daži raksti, kuros sīki aprakstīti pašdarinātu ierīču varianti profila cauruļu locīšanai, iesakām iepazīties:
- Kā izgatavot cauruļliekēju profila caurulei ar savām rokām: pārskats par labākajiem paštaisītajiem
- Kā pagatavot cauruļliekēju ar savām rokām: labāko paštaisīto piemēri
Kā vienkāršā veidā saliekt profilētu cauruli?
Vispirms primitīvākā ierīce profila caurules kontūru mainīšanai ir koka veidnes izmantošana. To var izmantot, ja nepieciešams locīt plānsienu tērauda vai alumīnija caurules. Lai izgatavotu šādu improvizētu iekārtu, ņem dēļus, tos savieno jebkādā veidā un izgriež veidni.
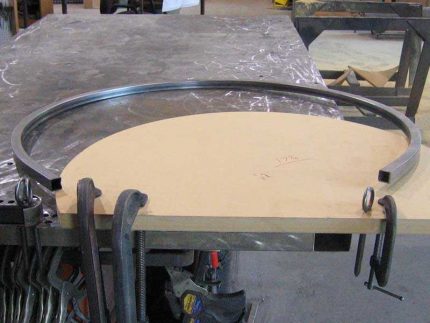
Vietā, kur veidne saskaras ar cauruli, tās biezumam jābūt par vairākiem centimetriem lielākam nekā profila caurules šķērsgriezuma augstums. Veidnes malu veido ar slīpumu, pretējā gadījumā caurule var noslīdēt.
Konstrukciju aprīko ar atbalstu un piestiprina pie kāda stabila pamata. Cauruli novieto starp veidnes plakni un atbalstu un sāk locīt materiālu, sākot no caurules malas. Ja locīšanas procesu sāk no centra, plānsienu caurule var saplakt.
Caurulē var ievietot metāla stieni ar diametru, kas vienāds ar caurules iekšējo šķērsgriezumu, vai arī vienkārši paņemt caurules gabalu un uzlikt to uz sagataves gala. Jebkurā gadījumā tā būs ērtāk.
Sīkāk par to, kā salocīt profila cauruli bez speciāla aprīkojuma, lasiet šajā materiālā.
Pēc tā paša principa izgatavo jaudīgākas iekārtas. Šajā gadījumā spēku rada ar vinčas palīdzību, un cauruli nostiprina ciešāk, lai tā neizslīdētu.
Secinājumi un noderīgs video par tēmu
Pamatnoteikumi profila cauruļu apstrādes iekārtas izgatavošanai:
Cauruļu locīšanas iekārta, pēc konstrukcijas tuva rūpnīcas izstrādājumam:
No visiem profillocīšanas iekārtu variantiem jāizvēlas konstrukcija, kas vislabāk atbilst tās izmantošanas mērķim. Dažkārt pietiek ar vienkāršāko mehānismu, lai nodrošinātu sevi ar nepieciešamo locītā profila daudzumu bez īpašiem finanšu izdevumiem.
Vai jums ir personīga pieredze cauruļu locīšanas iekārtas izveidē? Varbūt varat sniegt noderīgu informāciju par raksta tēmu un ievietot izgatavotās ierīces foto? Lūdzu, atstājiet komentārus, dalieties pieredzē, uzdodiet jautājumus zemāk esošajā blokā.
 Kā izliekt profila cauruli ar savām rokām bez speciālām ierīcēm
 ZSP cauruļu montāža ar savām rokām: metināšanas instrukcija + kā saliekt vai iztaisnot šādas caurules
 Amatniecība no propilēna caurulēm ar savām rokām: pašdarinājumu varianti mājai
 Kā pagatavot krēslu no polipropilēna caurulēm ar savām rokām: soli pa solim izgatavošanas instrukcija
 Vara cauruļu montāža ar savām rokām: vara cauruļvadu uzstādīšanas tehnoloģija
 Polipropilēna cauruļu metināšanas tehnoloģija ar savām rokām: pārskats par metodēm un niansēm
 Cik maksā gāzes pieslēgšana privātmājai: gāzes piegādes organizācijas cena
 Labākās veļas mazgājamās mašīnas ar žāvēšanu: modeļu vērtējums un padomi pircējiem
 Kas ir gaismas krāsu temperatūra un nianses, izvēloties lampu temperatūru savām vajadzībām
 Gāzes kolonnas nomaiņa dzīvoklī: nomaiņas dokumentālā noformēšana + pamatnormas un prasības