Kā izvēlēties stiklaplastmasas caurules: ražošanas specifika un vadošo ražotāju apskats

Pateicoties stikla un polimēru pozitīvo īpašību kombinācijai, stiklaplastmasas caurules ir ieguvušas praktiski neierobežotas pielietojuma perspektīvas – no ventilācijas kanālu izbūves līdz naftas ķīmijas trases izbūvei.
Šajā rakstā apskatīsim stiklaplastmasas cauruļu pamatīpašības, marķējumu, polimēru kompozīta izgatavošanas tehnoloģijas un saistvielu sastāvus, kas nosaka kompozīta ekspluatācijas jomu.
Tāpat minēsim svarīgus izvēles kritērijus, pievēršot uzmanību labākajiem ražotājiem, jo produkcijas kvalitātē būtiska loma ir ražotāja tehniskajām iespējām un reputācijai.
Raksta saturs:
Stiklaplastmasas vispārīgās īpašības
Stiklaplastmasa ir plastisks materiāls, kura sastāvā ir stiklšķiedras komponenti un saistošais pildviela (termoplastiskie un termoreaktīvie polimēri). Līdztekus salīdzinoši zemam blīvumam stiklaplastmasas izstrādājumi izceļas ar labām stiprības īpašībām.
Pēdējos 30-40 gados stiklaplastmasa masveidā tiek izmantota dažādu mērķu cauruļvadu izgatavošanai.
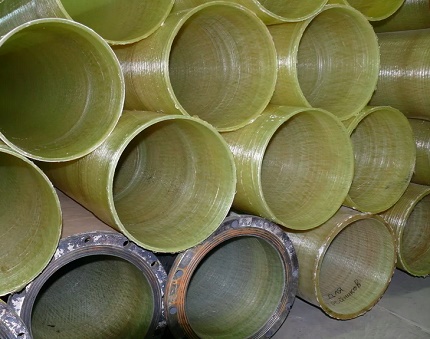
Maģistrāles apvieno stikla un polimēru īpašības:
- Mazs svars. Stiklaplastmasas vidējais svars ir 1,1 g/kub.cm. Salīdzinājumam, tas pats parametrs tēraudam un vara ir daudz lielāks – attiecīgi 7,8 un 8,9. Pateicoties vieglumam, tiek atviegloti montāžas darbi un materiāla transportēšana.
- Korozijas izturība. Kompozīta sastāvdaļām ir zema reaktīvā spēja, tāpēc tās netiek pakļautas elektroķīmiskai korozijai un baktēriju noārdīšanai. Šī īpašība ir izšķirošs arguments par labu stiklaplastmasai pazemes inženiertīklos.
- Augstas mehāniskās īpašības. Kompozīta absolūtais stiprības limits ir zemāks par tērauda rādītāju, bet īpatnējās stiprības parametrs ievērojami pārspēj termoplastiskos polimērus (PVC, HDPE).
- Laikapstākļu izturība. Temperatūras robežas (-60 °C līdz +80 °C), cauruļu apstrāde ar aizsargkārtu no gelkota nodrošina nejutīgumu pret UV starojumu. Turklāt materiāls ir izturīgs pret vēju (limits – 300 km/h). Daži ražotāji apgalvo, ka cauruļu veidgabali ir seismiski izturīgi.
- Ugunsizturība. Nedegošs stikls – galvenais stiklaplasta komponents, tāpēc materiāls ir grūti uzliesmojošs. Degot neizdalās indīgā dioksīna gāze.
Stiklaplastam ir zema siltumvadītspēja, kas izskaidro tā siltumizolācijas īpašības.
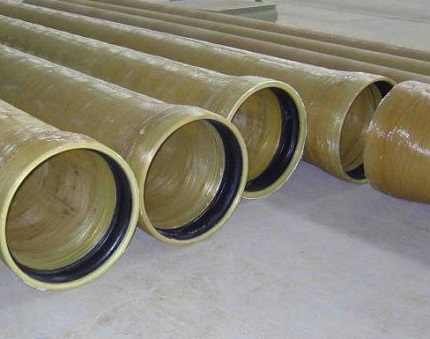
Nodiluma gaitā iekšējās sienas atsedzas un šķiedras lūzt – daļiņas var nokļūt transportējamajā vidē.
Stiklaplastmasas cauruļu izgatavošanas tehnoloģijas
Gatavā izstrādājuma fizikāli mehāniskās īpašības ir atkarīgas no ražošanas tehnikas. Kompozīta veidgabali tiek ražoti, izmantojot četras dažādas metodes: ekstrūzija, pultrūzija, centrbēdzes liešana un uztīšana.
Tehnoloģija #1 — ekstrūzija
Ekstrūzija ir tehnoloģisks process, kas balstīts uz nepārtrauktu pastveida vai augstviskoza materiāla spiešanu caur formēšanas instrumentu. Sveķi tiek sajaukti ar drupinātu stikla šķiedru un plastisku cietētāju, pēc tam tie tiek padoti ekstrūderī.
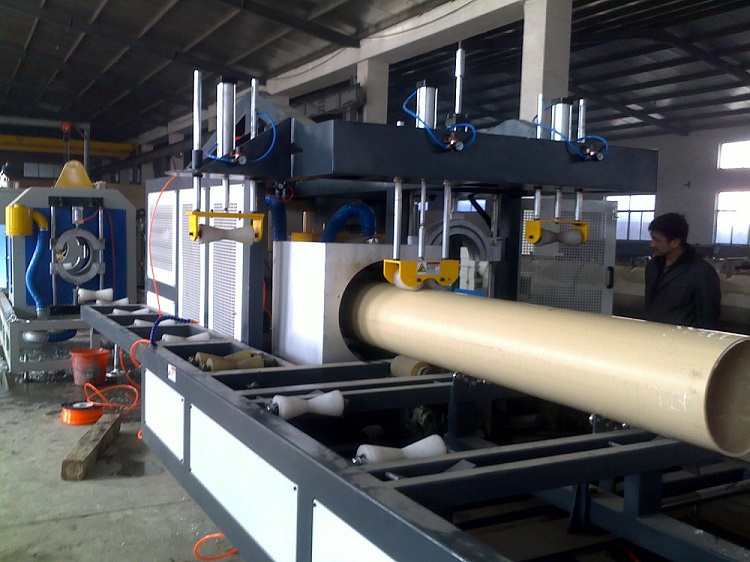
Augstas ražības ekstrūzijas līnija ļauj iegūt bezrāmju kompozītu produkciju par zemu cenu, tomēr pieprasījums pēc tās ir ierobežots zemo mehānisko īpašību dēļ. Polimēru matricas pamats ir polipropilēns un polietilēns.
Tehnoloģija #2 — pultrūzija
Pultrūzija ir tehnoloģija kompozītu garu elementu ar mazu diametru un nemainīgu šķērsgriezumu izgatavošanai. Izejot caur uzkarsētu formēšanas filieri (+140 °С), tiek «izvilktas» detaļas no ar termoreaktīviem sveķiem piesūcināta stikla šķiedras auduma.
Atšķirībā no ekstrūzijas procesa, kur noteicošā ietekme ir spiediens, pultrūzijas iekārtā šo lomu veic vilkšanas ietekme.
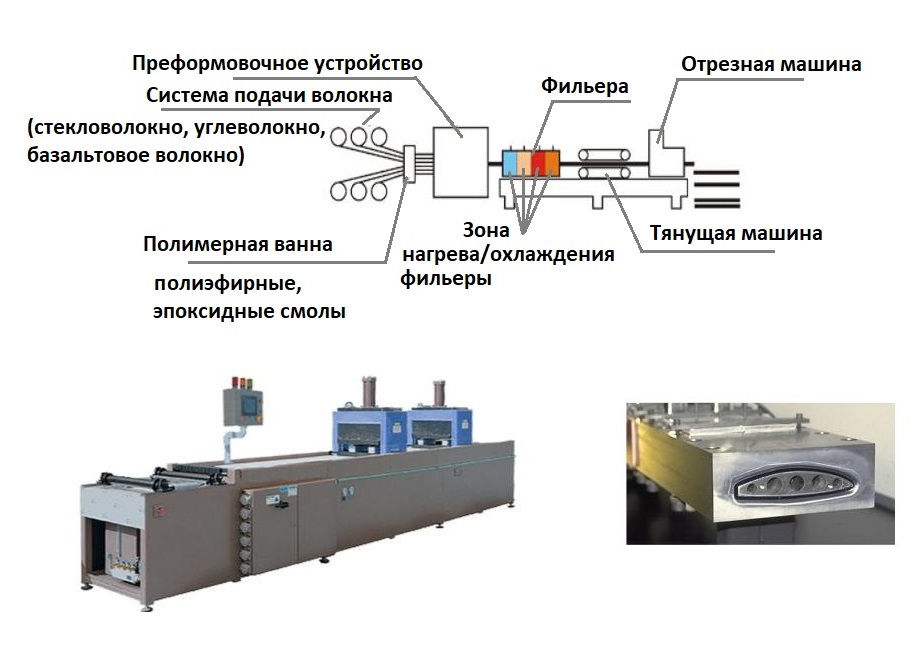
Tehnoloģiskais process:
- Šķiedru pavedieni no spolēm tiek padoti polimēra vannā, kur tie tiek piesūcināti ar termoplastiskiem sveķiem.
- Apstrādātās šķiedras iziet caur pirmsformēšanas iekārtu – pavedieni tiek izlīdzināti un iegūst nepieciešamo formu.
- Nesacietējis polimērs nonāk uz filieres. Ar vairāku sildītāju palīdzību tiek radīts optimāls režīms polimerizācijai un tiek izvēlēts vilkšanas ātrums.
Sacietējis produkts tiek izvilkts ar vilkšanas mašīnu un sazāģēts segmentos.
Pultrūzijas tehnoloģijas atšķirīgās iezīmes:
- apstrādei pieļaujamie polimēri – epoksīda, poliestera sveķi, vinili;
- vilkšanas ātrums – inovatīvu optimizētu «pultrūzijas» polimēru izmantošana ļauj paātrināt vilkšanu līdz 4-6 m/min. (standarts – 2-3 m/min.);
- darba zonas izmēri: minimums – 3,05*1 m (vilkšanas spēks līdz 5,5 t), maksimums – 1,27*3,05 m (spēks – 18 t).
Izejā tiek iegūta caurule ar ideāli gludām ārējām un iekšējām sienām, un arī stiprības rādītāji ir augstā līmenī.
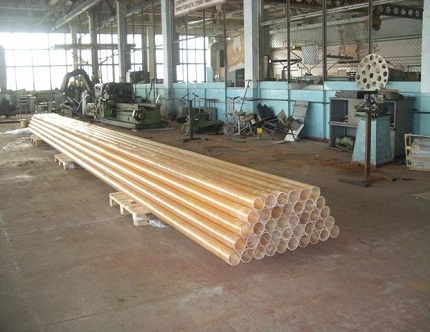
Metodes trūkumi neattiecas uz izejmateriāla kvalitāti, bet gan uz pašu tehnoloģiju. Argumenti «pret»: augstās izmaksas un ražošanas procesa ilgums, neiespējamība izgatavot liela diametra caurules, kas paredzētas ievērojamām slodzēm.
Tehnoloģija #3 — centrbēdzes liešana
Šveices uzņēmums Hobas izstrādāja un patentēja centrbēdzes formēšanas tehniku. Šajā gadījumā ražošana tiek veikta no caurules ārējās sienas uz iekšējo, izmantojot rotējošu formu. Cauruļvada sastāvā ietilpst: sasmalcināti stikla pavedieni, smiltis un poliestera sveķi.
Izejvielu komponenti tiek padoti rotējošā matricā – veidojas cauruļvada ārējās virsmas struktūra. Ražošanas gaitā šķidrajiem sveķiem tiek piejauktas cietās sastāvdaļas, pildviela un stikla šķiedra – katalizatora iedarbībā polimerizācija norit ātrāk.
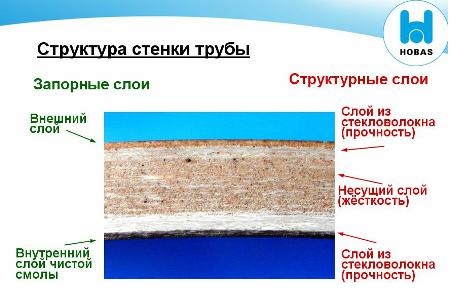
Papildu priekšrocības:
- augsta izejmateriāla izmēru precizitāte (rotējošās formas iekšējais šķērsgriezums atbilst gatavā izstrādājuma ārējam diametram);
- iespēja izliet jebkura biezuma sienu;
- augsta polimēru kompozīta gredzenveida stingrība;
- gludas virsmas iegūšana cauruļu veidgabalu ārpusē un iekšpusē.
Centrbēdzes stiklaplasta cauruļu ražošanas trūkums – energoietilpība un gala produkta dārgums.
Tehnoloģija #4 — translācijas uztīšana
Populārākā tehnika – nepārtraukta uztīšana. Caurule tiek izveidota, mainot serdeņa aptīšanu ar stikla šķiedru un polimēriem, mijoties ar dzesēšanas procesiem. Ražošanas metodei ir vairāki apakšveidi.
Spirālveida gredzenu tehnika
Šķiedru klājējs ir īpašs gredzens, kura apkārtmērā atrodas sprauslas ar pavedieniem.
Darba elements nepārtraukti pārvietojas pa kustīgā serdeņa asi un sadala šķiedras pa spirālveida līnijām.
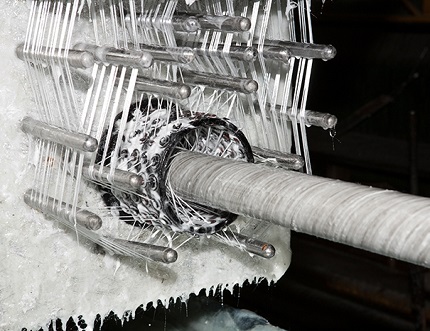
Metodes galvenās priekšrocības:
- vienmērīga izturība pa visu maģistrāles virsmu;
- lieliska stiepes slodžu izturība – plaisas ir izslēgtas;
- izstrādājumu ar mainīgu diametru un sarežģītas konfigurācijas šķērsgriezumu radīšana.
Šī tehnika ļauj iegūt augstas stiprības caurules, kas paredzētas darbībai zem liela spiediena (sūkņu-kompresoru inženieru tīkli).
Spirālveida lentes uztīšana
Tehnika ir līdzīga iepriekšējai, atšķirība – klājējs padod šauru lenti no šķiedrām. Blīvs armējošais slānis tiek sasniegts, palielinot piegājienu skaitu.
Ražošanā tiek izmantota lētāka iekārta nekā spirālveida-gredzenveida metodē, bet «lentes» tinumam ir pāris būtisku trūkumu:
- ierobežota produktivitāte;
- irdena šķiedru ieklāšana samazina cauruļvada izturību.
Spirālveida-lentes metode ir aktuāla, ražojot cauruļu veidgabalus zemam, mērenam spiedienam.
Gareniski-šķērsvirziena metode
Tiek veikta nepārtraukta tinšana – ieklājējs vienlaikus izvieto gareniskās un šķērsvirziena šķiedras. Reversa kustība nav.
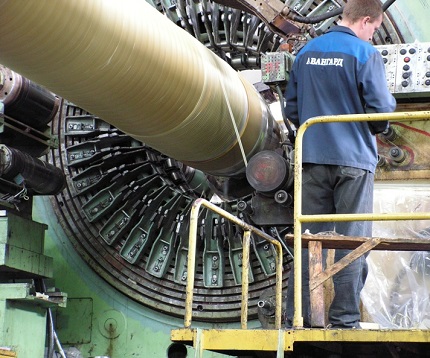
Metodes raksturlielumi:
- tiek izmantots galvenokārt, veidojot caurules ar diametru līdz 75 mm;
- ir iespēja nospriegot aksiālās šķiedras, tādējādi tiek sasniegta izturība, tāpat kā spirālveida metodē.
Gareniski-šķērsvirziena tehnoloģija ir augstas ražības. Iekārtas ļauj plašā diapazonā mainīt aksiālās un gredzenveida armatūras attiecību.
Slīpslāņu šķērsvirziena-garenvirziena tehnoloģija
Harkivas inženieru izstrāde ir pieprasīta vietējo ražotāju vidū. Veicot slīpslāņu tinšanu, ieklājējs izvada «plīvuru», kas sastāv no saistvielu diegu kūļa. Lente tiek padota uz serdi nelielā leņķī, pārklājoties ar iepriekšējo apgriezienu – veidojas gredzenveida armatūra.
Pēc visas serdes apstrādes pabeigšanas šķiedras tiek velmētas ar rullīšiem – saistvielu polimēru atlikumi tiek noņemti, armējošais pārklājums tiek sablīvēts.
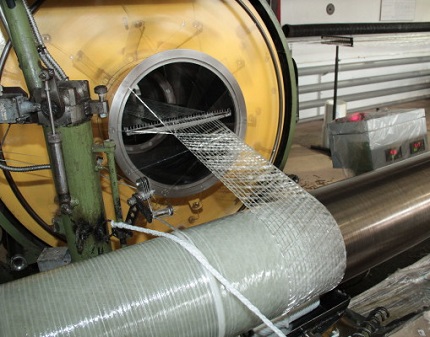
Slīpslāņu ritināšanas īpatnības:
- stiklašķiedru pieguļes blīvums;
- neierobežots ražojamo cauruļu diametrs;
- augstas dielektriskās īpašības, pateicoties nepārtrauktas armatūras trūkumam pa asi.
Slīpslāņu stiklaplasta elastības modulis atpaliek no citu tehniku analogā parametra. Starpkārtu plaisu rašanās riska dēļ metode nav īstenojama, veidojot cauruļvadus zem augsta spiediena.
Stiklaplastmasas cauruļu izvēles parametri
Stiklkompozīta cauruļu izvēle balstās uz šādiem kritērijiem: stingrība un projektētais spiediens, saistvielas komponenta veids, sienu konstruktīvās īpatnības un savienošanas veids. Nozīmīgie parametri ir norādīti pavaddokumentos un uz katras caurules – saīsinātais marķējums.
Stingrība un nominālais spiediens
Stiklaplasta stingrība nosaka materiāla spēju pretoties ārējām slodzēm (augsnes smagumam, transporta kustībai) un spiedienam uz sienām no iekšpuses. Saskaņā ar ISO standartizāciju caurules tiek klasificētas vairākās stingrības klasēs (SN).
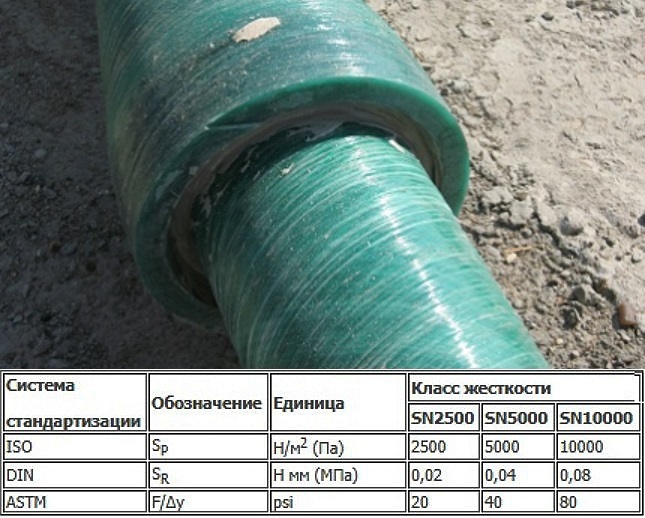
Stingrības pakāpe palielinās, palielinoties stiklaplasta cauruļvada sienas biezumam.
Klasifikācija pēc nominālā spiediena (PN) atspoguļo izstrādājumu graduāciju attiecībā pret šķidruma drošu spiedienu +20 °C temperatūrā visā kalpošanas laikā (aptuveni 50 gadi). Mērvienība PN – MPa.
Daži ražotāji, piemēram, Hobas, norāda kombinētos raksturlielumus pēc diviem parametriem (spiediena un stingrības) ar daļsvītru. Caurules ar darba spiedienu 0,4 MPa (klase PN – 4) ar stingrības pakāpi (SN) 2500 Pa tiks marķētas – 4/2500.
Saistmateriāla veids
Caurules ekspluatācijas īpašības lielā mērā ir atkarīgas no saistvielas veida. Vairumā gadījumu tiek izmantotas poliestera vai epoksīda piedevas.
PEF saistvielu īpatnības
Sienas veido no termoreaktīviem poliestera sveķiem, kas stiprināti ar stikla šķiedru un smilšu piedevām.
Izmantotajiem polimēriem piemīt svarīgas īpašības:
- zema toksicitāte;
- sacietēšana istabas temperatūras apstākļos;
- uzticama saķere ar stikla šķiedrām;
- ķīmiskā inerce.
Kompozītcaurules ar PEF polimēriem nav pakļautas korozijai un agresīvu vidi iedarbībai.
Epoksīda sveķu raksturlielumi
Saistviela piešķir materiālam paaugstinātu izturību. Temperatūras robeža kompozītiem ar epoksīdiem ir līdz +130 °C, maksimālais spiediens – 240 atmosfēras.
Papildu priekšrocība – praktiski nulles siltumvadītspēja, tāpēc samontētās maģistrāles neprasa papildu siltumizolāciju.
Kompozītu cauruļu sienu konstrukcija
Pēc konstruktīvā izpildījuma izšķir: viena, divu un trīs slāņu stiklaplasta caurules.
Vienslāņa izstrādājumu raksturlielumi
Caurulēm nav aizsargājoša oderējuma pārklājuma, tādēļ tās izceļas ar zemu cenu. Caurules armatūras īpatnības: neiespējamība izmantot reģionos ar sarežģītu reljefu un skarbu klimatu.
Arī šie izstrādājumi prasa rūpīgu montāžu – liela apjoma tranšejas rakšana, smilšu "spilvena" ierīkošana. Bet uzstādīšanas darbu tāme tādēļ palielinās.
Divslāņu cauruļu īpatnības
Izstrādājumi no iekšpuses ir oderēti ar plēves pārklājumu – augstspiediena polietilēnu. Aizsardzība paaugstina ķīmisko izturību un uzlabo maģistrāles hermētiskumu pie ārējām slodzēm.
Tomēr armatūras ekspluatācija naftas rūpniecības cauruļvados atklāja divslāņu modifikāciju vājās puses:
- nepietiekama adhēzija starp konstruktīvo slāni un oderējumu – sienu monolītuma traucējums;
- aizsargplēves elastības pasliktināšanās pie negatīvām temperatūrām.
Transportējot gāzi saturošu vidi, iespējama oderējuma atslāņošanās.
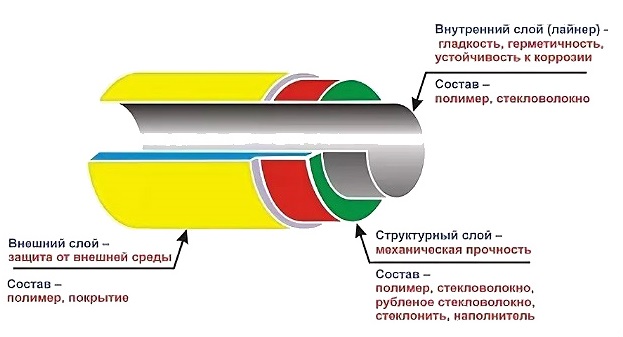
Trīsslāņu caurules parametri
Stiklaplasta caurules struktūra:
- Ārējais polimēra slānis (biezums 1-3 mm) – mehāniskās un ķīmiskās pretestības paaugstināšana.
- Strukturālais slānis – konstruktīvs starpslānis, kas atbild par izstrādājuma izturību.
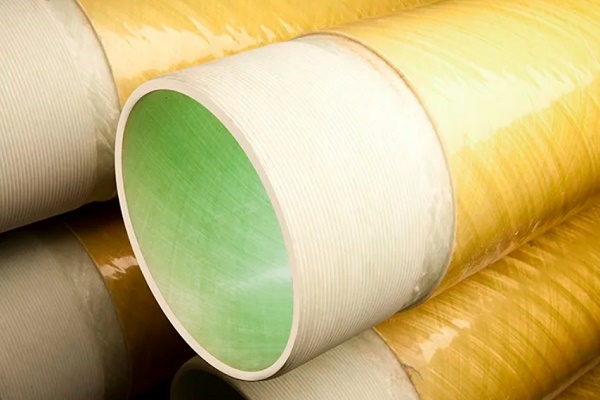
- Laineris (biezums 3-6 mm) – iekšējais apvalks no stiklaplasta.
Iekšējais slānis nodrošina gludumu, hermētiskumu un izlīdzina iekšējā spiediena cikliskās svārstības.
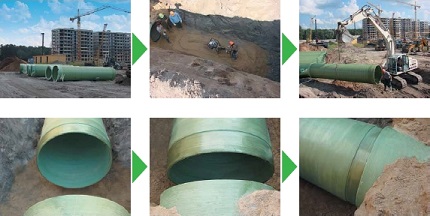
Stiklaplastmasas maģistrāles savienošanas metode
Pēc savienošanas veida kompozīta cauruļu armatūras sortiments tiek iedalīts 4 grupās.
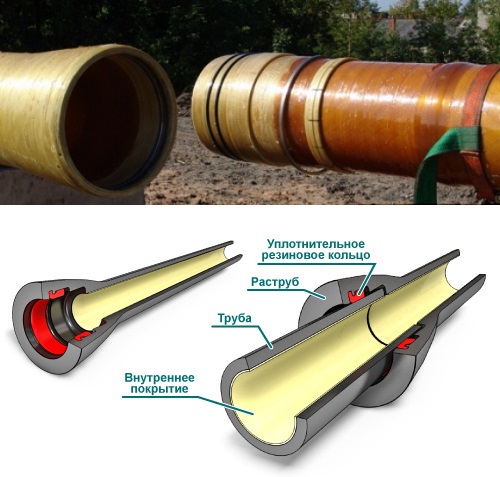
1. grupa – ligzdas-taps savienojums
Elastīgas gumijas blīves tiek uzstādītas atbilstošajās rievās uz cauruļu gala tapām. Montāžas gredzeni tiek veidoti uz elektroniski vadāmas iekārtas, nodrošinot to novietojuma un izmēru precizitāti.
2. grupa – ligzdas-taps ar blīvējumu un aizturi
Ierīkojot virszemes maģistrāli, jākompensē aksiālo spēku ietekme uz cauruļvadu. Šim nolūkam papildus blīvējumam tiek uzstādīts aizturis. Elements tiek izgatavots no metāla troses, polivinilhlorīda vai poliamīda.
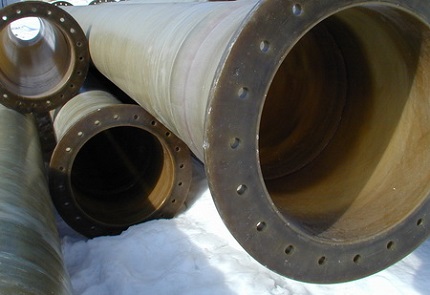
Grupa Nr.3 – atloku savienojums
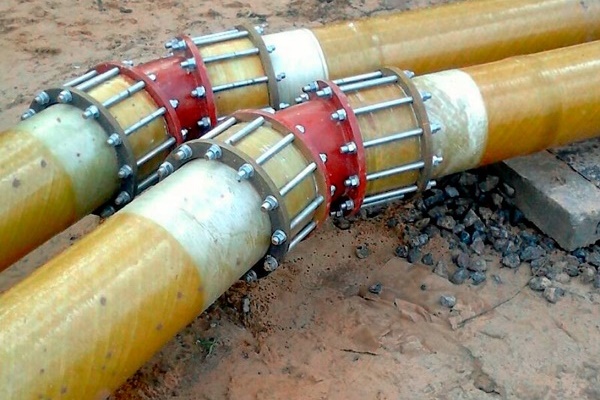
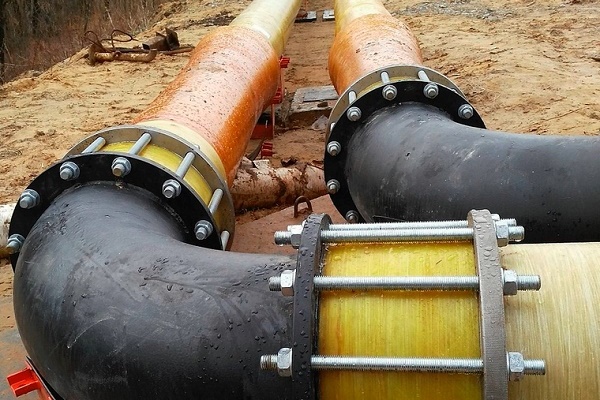
Kompozīta cauruļvada savienošana ar veidgabaliem vai metāla caurulēm. Stiklašķiedras atloku pieslēguma izmēri ir reglamentēti GOST 12815-80.
Grupa Nr.4 – līmēšanas fiksācija
Neizjaucams savienojuma veids – uz galiem tiek uzklāts sastāvs no stiegrojošiem stiklomateriāliem, pievienojot poliestera komponentu «aukstai» cietēšanai. Šī metode nodrošina maģistrāles izturību un hermētiskumu.
Aizsargājošā iekšējā slāņa marķējums
Cauruļu ražošanas metodika ļauj ražot izstrādājumus ar dažādu iekšējā slāņa sastāvu, kas nosaka maģistrāles izturību pret transportējamo vidi.
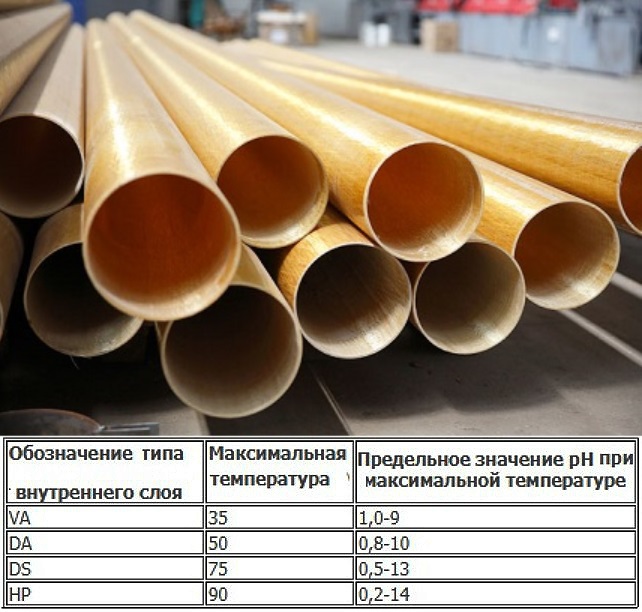
Vietējie ražotāji izmanto šādu aizsargpārklājumu marķējumu.
Burtu apzīmējums atspoguļo pieļaujamo lietošanas jomu:
- A – šķidruma ar abrazīviem materiāliem transportēšana;
- P – aukstā ūdens, tostarp dzeramā ūdens, padeve un novadīšana;
- H – pieļaujama izmantošana ķīmiski agresīvā gāzes un šķidruma vidē;
- G – karstā ūdens apgādes sistēmas (robeža 75 °C);
- S – citi šķidrumi, tostarp ar paaugstinātu skābumu.
Aizsargpārklājums tiek uzklāts līdz 3 mm slānī.
Vadošo ražotāju produktu pārskats
Starp piedāvāto produktu daudzveidību ir autoritatīvi zīmoli ar ilggadēju pozitīvu reputāciju. Pie tādiem pieder šādu uzņēmumu preces: Hobas (Šveice), Steklokompozits (Krievija), Amiantit (koncerns no Saūda Arābijas ar ražošanas jaudām Vācijā, Spānijā, Polijā), Ameron International (ASV).
Jauni un perspektīvi kompozītu stiklašķiedras cauruļu ražotāji: Polieks (Krievija), Arpipe (Krievija) un Zavods stekloplastikovih trub (Krievija).
Ražotājs #1 — zīmols HOBAS
Zīmola rūpnīcas atrodas ASV un daudzās Eiropas valstīs. Hobas grupas produkcija ir ieguvusi pasaules atzinību par izcilu kvalitāti. GRT caurules ar poliestera saistvielu ir izgatavotas, izmantojot centrbēdzes liešanas tehniku no stiklšķiedras un nepiesātinātiem poliestera sveķiem.
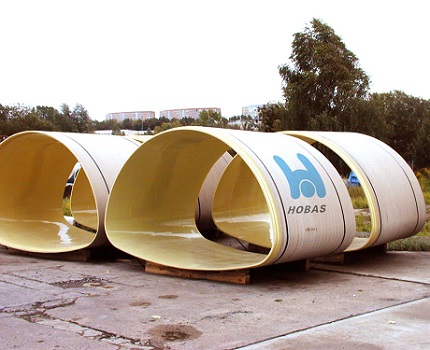
Hobas kompozītmateriālu cauruļu raksturlielumi:
- diametrs – 150-2900 mm;
- SN stingrības klase – 630-10 000;
- PN spiediena līmenis – 1-25 (PN1 – bezspiediena cauruļvads);
- iekšējā oderējuma pretkorozijas pārklājuma klātbūtne;
- izturība pret skābu vidi plašā pH diapazonā.
Ir izveidota veidgabalu ražošana: elkoņi, pārejas, atloka savienojumi un tējas.
Ražotājs #2 — uzņēmums Stiklakompozīts
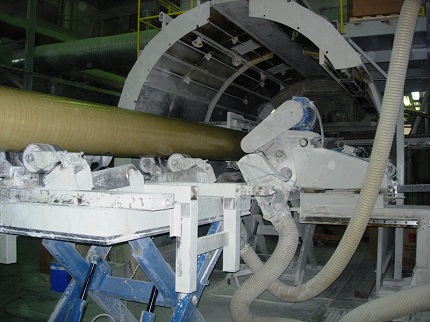
Uzņēmums «Steklokompozīts» ir izveidojis stiklaplastmasas cauruļu Flowtech ražošanas līniju, ražošanas tehnika – nepārtraukta uztīšana.
Tiek izmantotas iekārtas ar dubultu sveķainu vielu padevi. Augstas tehnoloģijas sveķi tiek padoti iekšējā slāņa ieklāšanai, bet lētāks sastāvs – strukturālajam slānim. Metode ļauj racionalizēt materiāla patēriņu un samazināt produkcijas izmaksas.
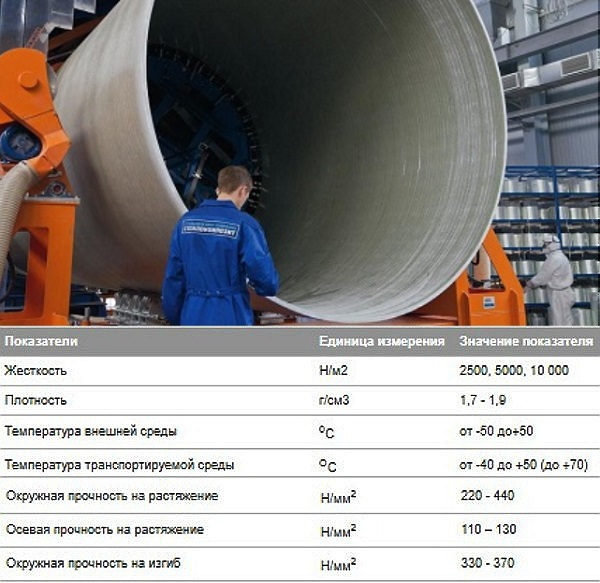
Ražotājs #3 — zīmols Amiantit
Flowtite cauruļu no Amiantit galvenās sastāvdaļas: stiklšķiedra, poliestera sveķi, smiltis. Izmantotā tehnika – nepārtraukta uztīšana, kas nodrošina daudzslāņu cauruļvada izveidi.
Stiklaplastmasas struktūra ietver sešus slāņus:
- ārējā uztīšana no neaustas lentes;
- jaudas slānis – sasmalcināta stiklšķiedra + sveķi;
- vidējais starpslānis – stiklšķiedra + smiltis + poliestera sveķi;
- atkārtots jaudas slānis;
- stikla diegu un sveķu oderējums;
- aizsargpārklājums no neausta stiklšķiedras.
Veiktie pētījumi uzrādīja augstu abrazīvo izturību – 100 tūkstošu grants apstrādes ciklu laikā aizsargpārklājuma zudumi sasniedza 0,34 mm.
Ražotājs #4 — uzņēmums Polieks
SIA «Polieks» ražo dažādas stiklaplastmasas cauruļu produkcijas Fpipes modifikācijas. Izgatavošanas tehnika (nepārtraukta slīpā slāņa garenvirziena-šķērsvirziena uztīšana) ļauj izveidot trīsslāņu caurules līdz 130 cm diametrā.
Polimēru kompozītmateriāli tiek izmantoti, veidojot apvalkcaurules, ūdenspacelšanas kolonnu posmus, ūdensapgādes cauruļvadus un apkures sistēmas.
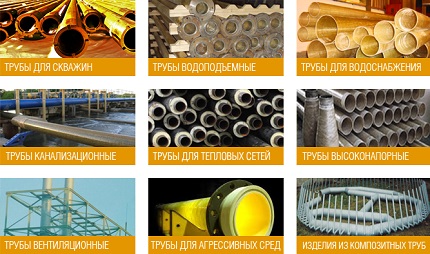
Papildus stiklašķiedras caurulēm tirgū ir pieejami daudzi izstrādājumi no citiem materiāliem – tērauda, vara, polipropilēna, metāla plastmasas, polietilēna u.c. Pateicoties to pieejamākai cenai, tie tiek aktīvi izmantoti dažādās sadzīves jomās – apkures sistēmu, ūdensapgādes, kanalizācijas, ventilācijas un citu sistēmu uzstādīšanā.
Ar dažādu materiālu cauruļu īpašībām var iepazīties šajos mūsu rakstos:
- Metāla plastmasas caurules: veidi, tehniskie parametri, montāžas īpatnības
- Polipropilēna caurules un veidgabali: PP izstrādājumu veidi cauruļvadu montāžai un savienošanas veidi
- Plastmasa ventilācijas caurules izsūcējiem: veidi, to raksturlielumi, pielietojums
- Vara caurules un veidgabali: veidi, marķējums, vara cauruļvada iekārtošanas īpatnības
- Tērauda caurules: veidi, sortiments, tehniskās specifikācijas un montāžas nianses
Secinājumi un noderīgs video par tēmu
Stiklašķiedras cauruļu izgatavošanas tehnoloģija un lietošanas lietderība:
Nepārtrauktas un periodiskas šķiedras uztīšanas tehnikas salīdzinājums:
Privātajā māju celtniecībā stiklašķiedras caurules tiek izmantotas diezgan reti. Galvenais iemesls – augstā cena, salīdzinot ar plastmasas analogiem. Tomēr rūpniecības jomā kompozīta īpašības ir novērtētas, un masveidā tiek nomainīti nolietotie metāla maģistrālie cauruļvadi pret stiklašķiedras caurulēm.
Pēc mūsu raksta izlasīšanas jums palika jautājumi? Uzdodiet tos komentāru blokā – mūsu eksperti centīsies sniegt izsmeļošu atbildi.
Vai varbūt vēlaties papildināt izklāstīto materiālu ar aktuāliem datiem vai piemēriem no personīgās pieredzes? Lūdzu, rakstiet savu viedokli zem šī raksta.
 Vara caurules apkurei: veidi, marķējuma specifika + pielietojuma īpatnības
 Caurules laistīšanai dārzā: dažādu cauruļu veidu salīdzinošs apskats
 Kā noslēpt caurules vannas istabā: pārskats par labākajiem cauruļvadu maskēšanas veidiem
 Ūdensvada vara caurules: sortimenta marķējums, pielietojuma joma, priekšrocības
 Metāla plastmasas caurules: veidi, tehniskie parametri, montāžas īpatnības
 Sildīšanas kabelis kanalizācijas caurulēm: veidi, kā izvēlēties un pareizi veikt montāžu
 Cik maksā gāzes pieslēgšana privātmājai: gāzes piegādes organizācijas cena
 Labākās veļas mazgājamās mašīnas ar žāvēšanu: modeļu vērtējums un padomi pircējiem
 Kas ir gaismas krāsu temperatūra un nianses, izvēloties lampu temperatūru savām vajadzībām
 Gāzes kolonnas nomaiņa dzīvoklī: nomaiņas dokumentālā noformēšana + pamatnormas un prasības
Savulaik nepareizi izvēlējos stiklašķiedras caurules ūdensvadam, un problēmas, protams, tās man sagādāja daudz. Brīžiem sūdzējās par nezināmu daļiņu ūdenī, bet tās tecēja pastāvīgi.