Polietilēna caurules gāzes vadam: veidi un specifika polietilēna cauruļvadu ieguldīšanai
Agrāk, ierīkojot rūpnieciskās un sadzīves komunikācijas, izmantoja caurules no čuguna, tērauda, vara. Parādoties polimēriem, kas pēc izturības, nodilumizturības un ķīmisko vielu ietekmes inertuma neatpaliek no metāla izstrādājumiem, cauruļu materiālu sāka ražot no polipropilēna, polietilēna, polivinilhlorīda, polibutilēna utt.
Polietilēna caurules gāzes vadam sevi labi pierādījušas – praktiskas, elastīgas, vieglas, manāmi atvieglojot transportēšanu un montāžu. Ja esat nolēmis gazificēt privātmāju, tad nebūs lieki uzzināt sīkāk par polietilēna cauruļu tehniskajiem parametriem, nosacījumiem un montāžas veidiem.
Raksta saturs:
Zema spiediena polietilēna (PE) caurules gāzes vadam
Zema spiediena polietilēnu izmanto ne tikai gāzes vada elementu izgatavošanai. To lieto arī citu komunikāciju – ūdensvada, kanalizācijas, aizsargtehnisko cauruļvadu – ierīkošanai. Cauruļu veidi atšķiras pēc sastāva, parametriem, marķējuma.
Pievērsīsimies izstrādājumiem gāzes transportēšanai, kuru ražošana atbilst GOST R 50838-2009 prasībām (novecojusi redakcija – GOST R 50838-95).
Veidi un izmēri
Polimēru spiediena caurules gāzei var sastāvēt tikai no polietilēna vai būt pastiprinātas ar papildu slāņiem.
Tādējādi izšķir trīs veidus:
- polietilēna, ieskaitot tos, kas apzīmēti ar dzeltenām svītrām;
- polietilēna ar iekšpusē vai ārpusē izvietotiem koekstrūzijas slāņiem;
- polietilēna ar termoplasta aizsargapvalku, kas jānoņem pirms montāžas.
Visi cauruļu materiālu veidi ir paredzēti dažādu gāzu transportēšanai, kas atbilst GOST 5542 normām un tiek izmantotas kā izejviela vai degviela rūpniecības un sadzīves vajadzībām. Ir noteikti ierobežojumi cauruļvadu izmantošanai: maks. darba spiediens – 1,2 MPa, maks. darba temperatūra -/+40°C.
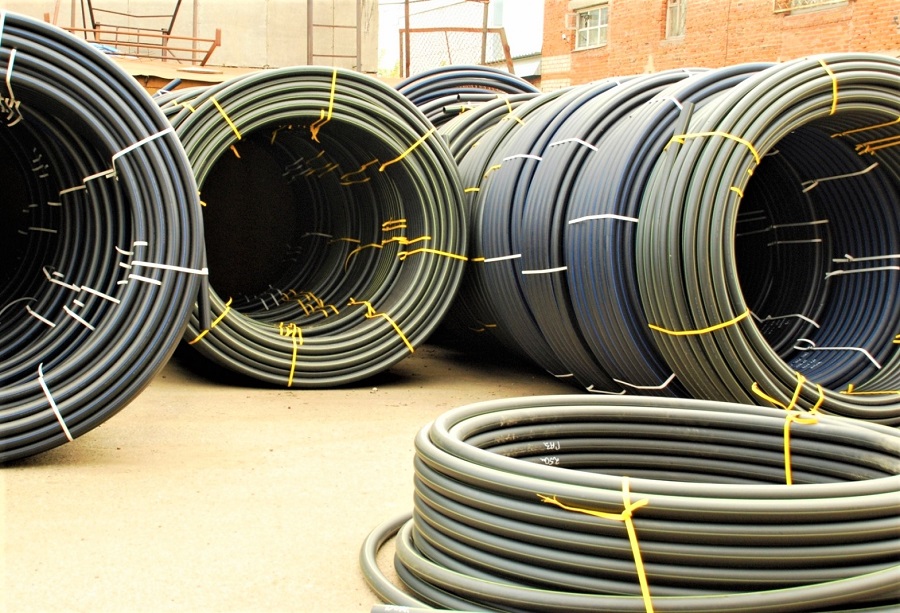
Rūpnieciskā produkcija tiek piegādāta posmos no 5 līdz 24 m, ar soli 0,25 m, bet biežāk vidēja garuma, kas ir ērti transportēšanai ar speciālo tehniku – piemēram, 13 m. Plānas caurules uztīšana spolē paredz dažādu garumu, bet biežāk var sastapt ruļļus pa 200, 500, 700 m. Ir iespējama arī cita garuma izstrādājumu ražošana, bet tikai saskaņojot ar pasūtītājiem.
Atkarībā no sieniņu biezuma un darba spiediena caurules iedala divos veidos:
- PE-80. Sieniņu biezums – 2-3 mm, darba spiediens – 3-6 MPa; piemērotas gāzesvadiem un ūdensvadiem;
- PE-100. Sieniņu biezums – 3,5 mm, darba spiediens – 8-12 MPa; šī ir uzlabota PE 80 versija, tā atšķiras ar termisko izturību un paaugstinātu blīvumu.
PE (varianti – PE, PE) nosaukumā ir polietilēns, skaitļi 80 un 100 ir polietilēna markas.
No ekonomiskā izdevīguma viedokļa PE 100 marku izmanto augstspiediena gāzesvada montāžā vai īpašos gadījumos – piemēram, lai rekonstruētu vecu nolietotu maģistrāli vai izbūvētu eksperimentālas atzarus ar spiedienu no 0,6 MPa un vairāk.
Tehniskie parametri un marķējums
Polietilēna caurulēm, kas ražotas rūpnīcas apstākļos, tiek izvirzītas prasības, kas uzskaitītas GOST R 50838-2009. Starp tām ir ieteikumi attiecībā uz izskatu un tehniskajām īpašībām.
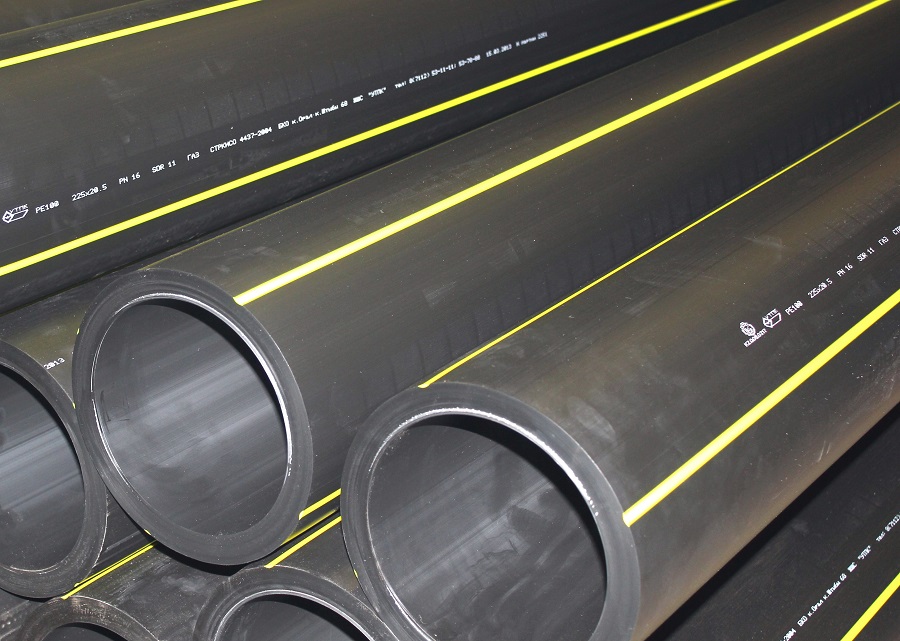
No krāsas viedokļa ir iespējama dažādība:
- PE 80 – dzeltenas;
- PE 100 – dzeltenas, oranžas, melnas ar dzeltenām/oranžām svītrām, kas vienmērīgi sadalītas.
Dokumentā ir noteiktas normas arī tādiem raksturlielumiem kā izturība pie pastāvīga iekšējā spiediena, pagarinājums pārrāvuma brīdī, izturība pret plaisu izplatīšanos, termiskā stabilitāte, metināmība.
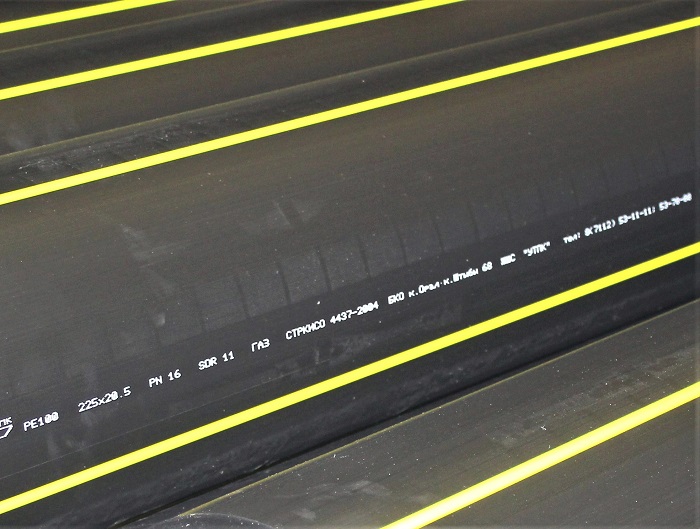
Marķējums nedrīkst ietekmēt materiāla kvalitāti, proti, izraisīt plaisas, uzpūšanos u.c.
Burtiem un cipariem jābūt viegli salasāmiem, skaidriem un saprotamiem. Pie obligātajiem pieder:
- preču zīme vai ražotāja nosaukums;
- nosacīts caurules apzīmējums;
- izgatavošanas datums;
- nominālais diametrs/sieniņu biezums;
- mērķis;
- GOST.
Pārējie dati – valsts nosaukums, partijas numurs u.c. – tiek uzlikti pēc vēlēšanās.
Piemēram, apskatīsim vienu no paraugiem:
SIA «Sfera» PE 80 SDR 11 — 150x10,5 GĀZE GOST R 50838-2009
- SIA «Sfera» — ražotājs
- PE-80 – polietilēna caurules veids
- SDR 11 – standarta izmēru attiecība
- 150 – diametrs
- 10,5 – sieniņu biezums
- GĀZE – pielietojums
- GOST R 50838-2009 – normatīvais dokuments
Pēc marķējuma ir viegli noteikt, vai caurules ir piemērotas sadzīves vai rūpnieciskai lietošanai, vai tās atbilst mērķim un diametram.
Polietilēna priekšrocības un trūkumi
Pateicoties polietilēna priekšrocībām, to izmanto tāda bīstama kurināmā kā dabasgāzes transportēšanai.
Pie galvenajām priekšrocībām tiek minētas šādas īpašības:
- Elektroizolācijas īpašības. Polietilēns ir pilnvērtīgs dielektriķis, nevada elektrostrāvas. Uzstādīšanas laikā nav nepieciešama zemēšana.
- Izturība pret agresīvu ķīmisku vielu iedarbību, kas var būt augsnē vai ražošanā.
- Nav korozijas, iespēja izmantot mitrā vidē.
- Plastiskums, pateicoties kuram cauruļvads ir aizsargāts no augsnes kustībām, izplešanās sasalšanas laikā, hidrauliskajiem triecieniem.
- Pasivitāte attiecībā uz akustisko vibrāciju pārraidi.
Nodilumizturības pakāpe ir pietiekami augsta – mūsdienu PE gāzes cauruļu ražotāji dod garantiju no 30 līdz 50 gadiem.
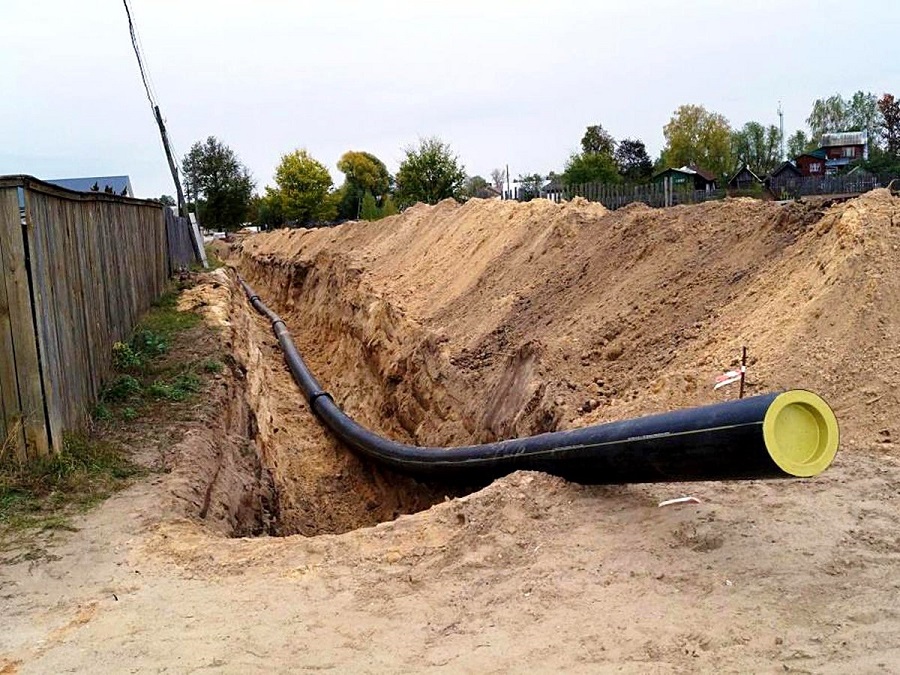
Pie trūkumiem tiek minēta tāda polietilēna īpašība kā fotodegradācija. Tas nozīmē, ka materiāls ultravioletā starojuma ietekmē ātri noveco un drūp. Lai kaut nedaudz uzlabotu polietilēna izturību pret saules starojumu, materiālam kā stabilizējošu līdzekli pievieno melnu pigmentu.
Starp citiem mīnusiem ir neliels transportējamās vielas darba temperatūru diapazons, caurlaidība skābeklim, tehnisko raksturlielumu atkarība no ārējās temperatūras.
Šo trūkumu dēļ gāzes vadi no polietilēna caurulēm tiek izmantoti tikai augsnē, atklātos posmos uzstāda metāla analogus.
Polietilēna gāzes cauruļu montāža
Pašu spēkiem veikt gāzes vada uzstādīšanu privātmājai vai rūpnieciskam objektam ir aizliegts. Ar to jānodarbojas organizācijai, kurai ir licence un ar licenci pamatotas tiesības veikt šāda veida darbus. Tā pat arī turpmāk veic apkopi – pārbaudi, testēšanu vai remontdarbus.
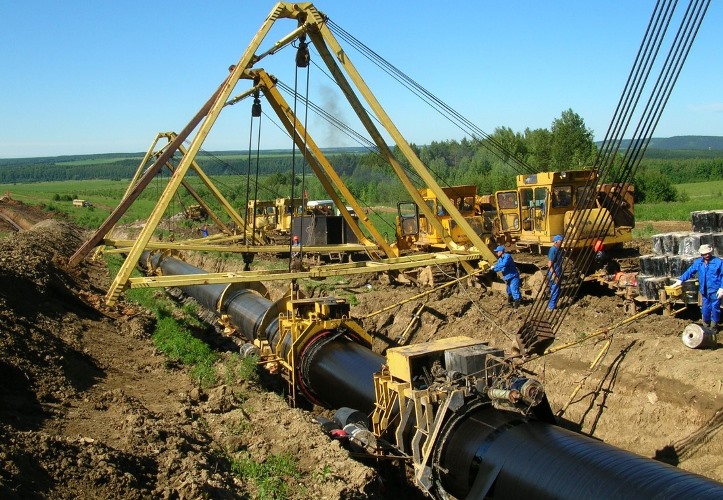
Vispirms saņem atļauju būvdarbu veikšanai, sagatavo projektēšanas un tāmes dokumentācijas paketi un izveido ģeodēzisko sadalīšanas asi. Pēc tam veic sagatavošanos, kas ietver trases plānošanu, zemes darbus, cauruļu transportēšanu un izklāšanu, metināšanas instrumenta uzstādīšanu. Un tikai pēc tam sāk tieši montāžas darbus – cauruļu iegulšanu un metināšanu.
Cauruļu savienošanas veidu pārskats
Polietilēns atšķiras ar to, ka, karsējot, tas maina savas īpašības un kūst. Šo īpašību izmanto, lai izveidotu nenoņemamus gāzesvada savienojumus – proti, cauruļu metināšanai.
Izšķir divus metināšanas veidus:
- savienojuma metināšana, neizmantojot veidgabalus;
- elektromufas metināšana, izmantojot elektrorezistoru veidgabalus;
Pirmo veidu izmanto rūpnieciskiem mērķiem, liela diametra cauruļu metināšanai, otro – sadzīves gāzes atzarojumu izveidošanai no centrālās maģistrāles.
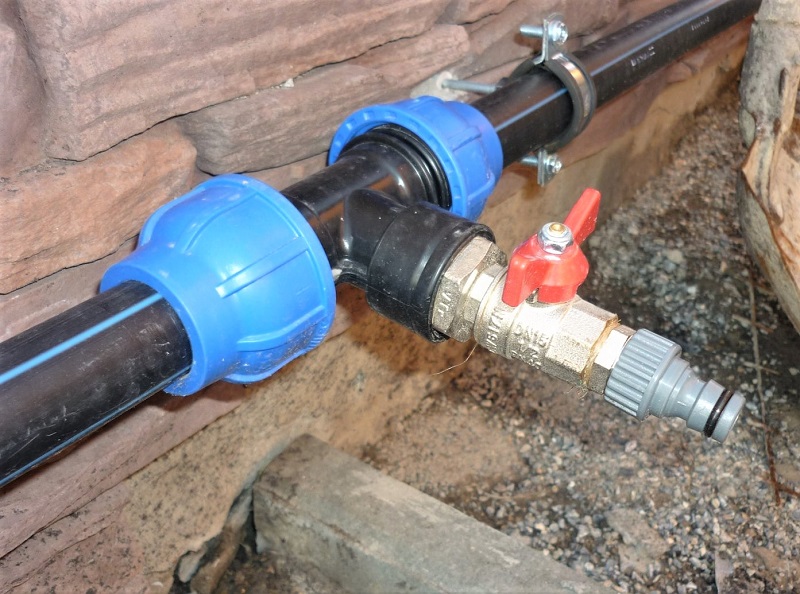
Ja nepieciešams atvienojams savienojums, tad izmanto trešo veidu – kompresijas metodi. Cauruļu galus savieno ar kompresijas veidgabaliem, kurus nepieciešamības gadījumā var noņemt vai nomainīt.
Vispirms aplūkosim, kā tiek veikta metināšana. Sagatavošanās darbi notiek pēc viena plāna:
- Montāžas materiālu un instrumentu atlase un pārbaude. Sildītājus, skrāpjus un galu apstrādātājus tīra, noņem polietilēna atlikumus un putekļus, noslauka ar šķīdinātāju. Berzes virsmas un mezglus ieeļļo. Izvēlas atbilstoša diametra ieliktņus un skavas.
- Metināšanas parametru izvēle. Rīkus programmē, ievada noteiktus parametrus sildīšanas iekārtas atmiņā.
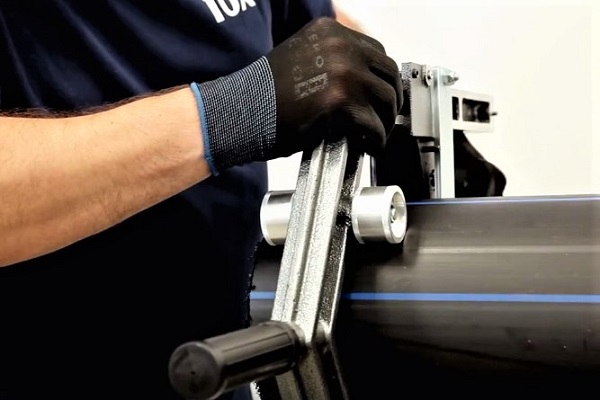
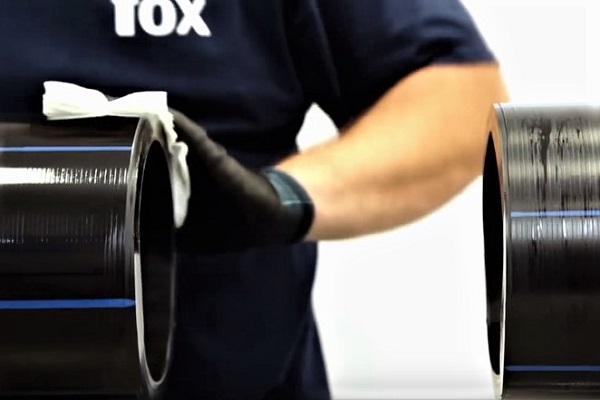
- Darba posma sagatavošana. Cauruļu galus attīra no smiltīm, pielipušajiem māliem, putekļiem, noslauka. Brīvos galus aizsedz ar aizbāžņiem. Oksidējušos galus notīra ar skrāpjiem.
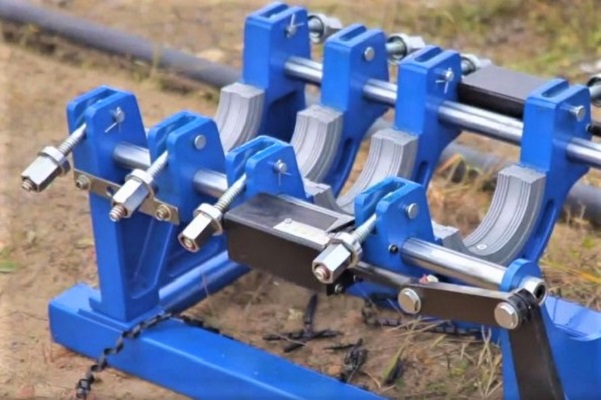
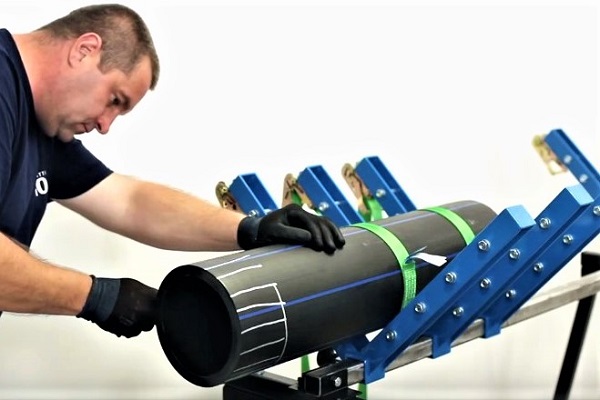
- Cauruļu fiksēšana un centrēšana. Pirms metināšanas jānovērš ovālitāte, tādēļ cauruļu galus centrē, un pēc tam nostiprina vajadzīgajā pozīcijā – tieši viens pretī otram.
- Galu apstrāde. No galu virsmas noņem skaidas 0,1–0,3 mm biezumā. Atstarpe starp savienotajiem posmiem nedrīkst pārsniegt 0,3 mm. Pēc tīrīšanas jāveic metināšana, nepieļaujot piesārņojumu.
Pēc sagatavošanas darbiem veic metināšanu.
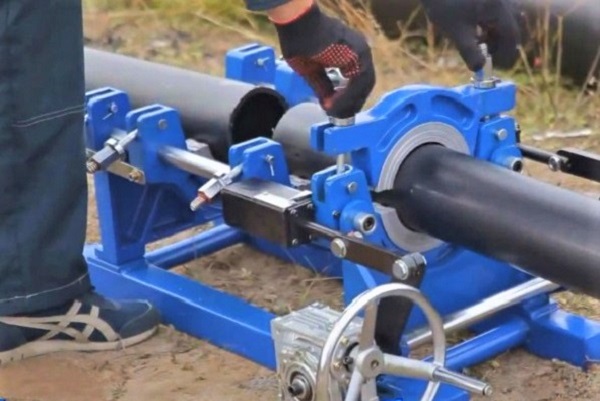
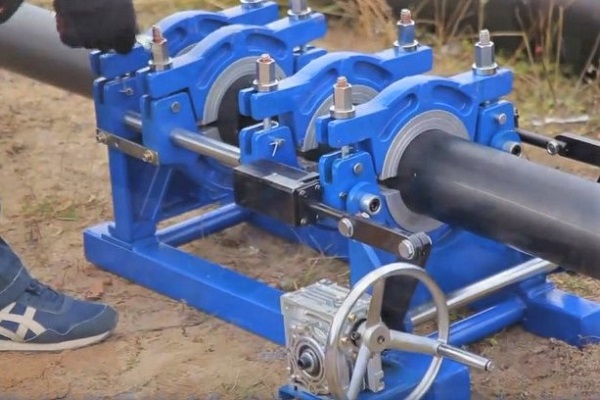
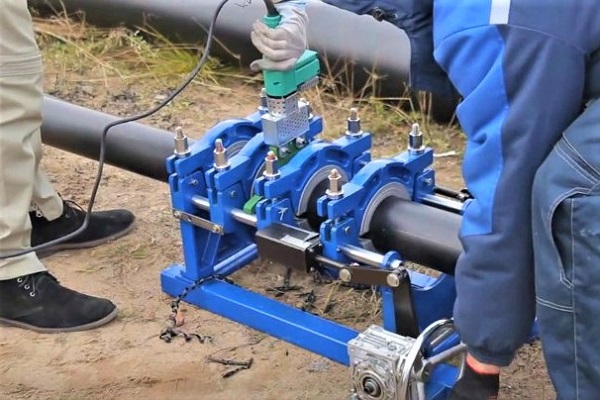
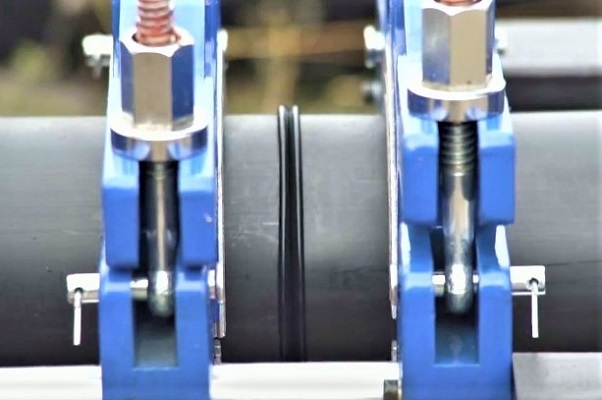
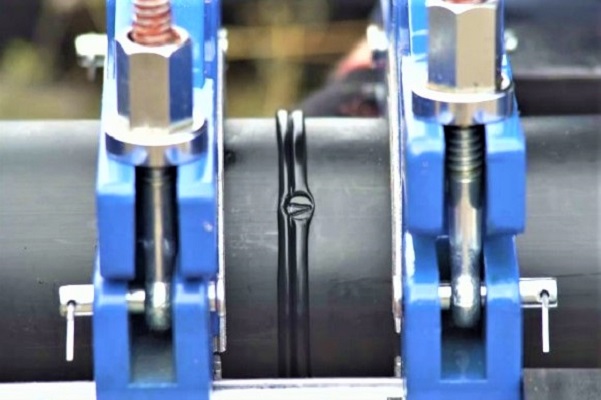
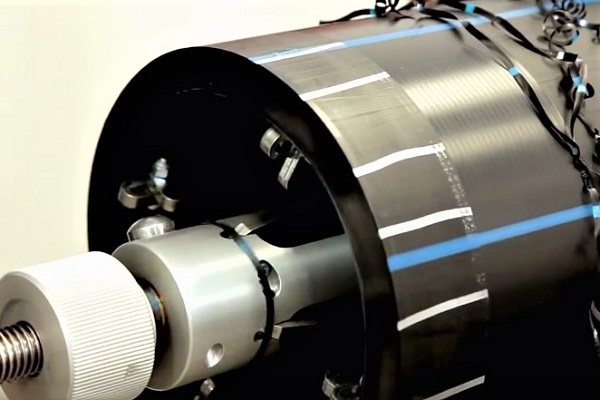
Savienojums ar savienojuma metināšanu notiek, "saplūstot" izkausētiem galiem. Izkausēšanu var panākt, izmantojot sildīšanas instrumentu ar diska darba elementu.
Metināšanas procesā ir svarīgi ņemt vērā tādus kritērijus kā izkausēšanas temperatūra un laiks, galu spiediena spēks, nogulsnēšanās perioda ilgums, spiediens nogulsnēšanās laikā un dzesēšanas laiks.
Darbu secība:
Uzticamas šuves pazīmes – vienmērīga viendabīga rēta, nespēja atdalīt cauruli, pieliekot pūles. Metinātais savienojums ar kausēšanas metodi tiek uzskatīts par ļoti izturīgu un neprasa papildu hermētiskuma pasākumus.
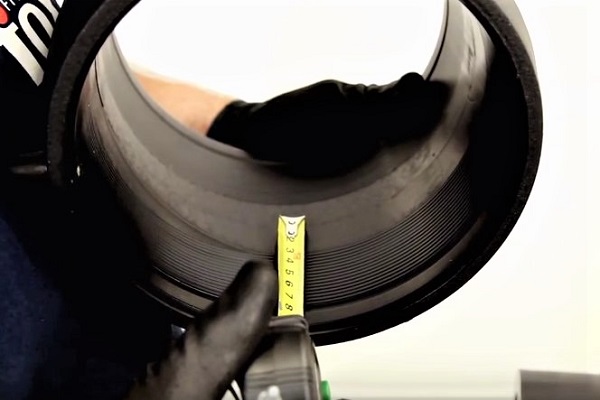
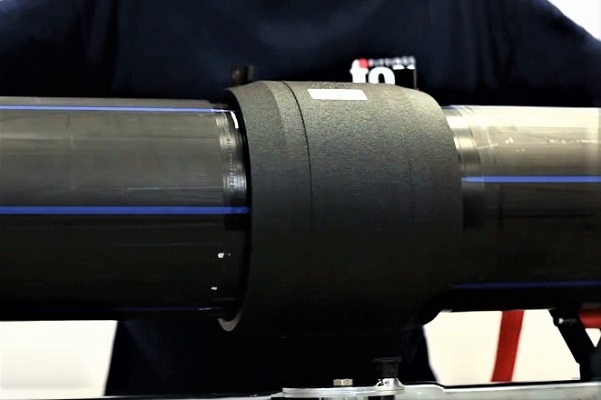
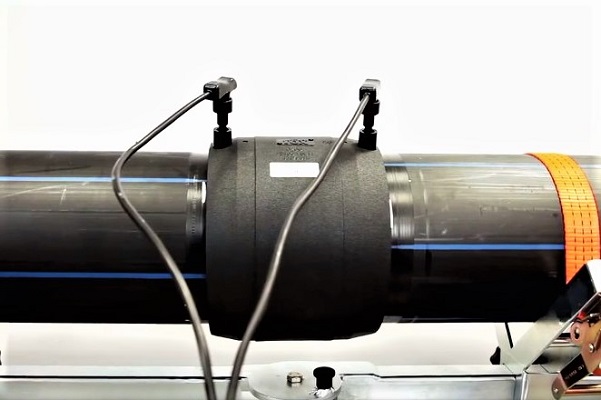
Otrā metode – elektromufšu – atšķiras ar savienojošo elementu – mufšu, pāreju, atzarojumu, tees – esamību. Uz veidgabalu iekšējās virsmas ir nostiprināta metāla spirāle, kas uzsilst no elektriskās strāvas un izkausē polietilēnu. Rezultātā veidgabali "saplūst" ar caurulēm, veidojot neatdalāmus savienojumus.
Izvēloties elementus polietilēna gāzes cauruļu savienošanai, kā arī procedūras veikšanas laikā ir svarīgi ņemt vērā tādus parametrus kā strāvas spriegums, metināšanas un dzesēšanas laiks.
Tehnoloģija ir vienkāršāka nekā sadurmetināšana, un tā notiek šādā secībā:
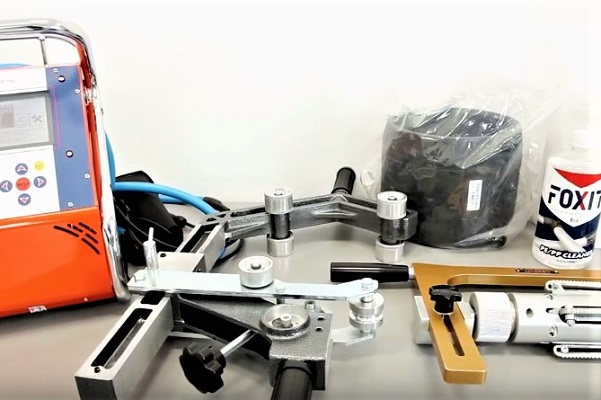
Mūsdienu metināšanas aparāti ir aprīkoti ar vadības paneli un displeju. Procedūru veic saskaņā ar programmu, kas izvēlēta atkarībā no caurules veida.
Noņemamie savienojumi gāzes vada ierīkošanā tiek izmantoti ārkārtīgi reti. Šim nolūkam arī izmanto veidgabalus, bet tos nostiprina mehāniski, bez sildīšanas.
Savienojošie elementi sastāv no divām daļām – saspiešanas gredzena un korpusa. Vītņoto daļu savērpšanas rezultātā tiek iegūts stiprs, bet nestabils savienojums. Ja nepieciešama papildu uzticamība, veidgabala daļas tiek savītas ar bultskrūvēm un uzgriežņiem.
Zema spiediena polietilēna gāzes vada ierīkošanas noteikumi
Uzstādot un ekspluatējot polietilēna caurules, jāievēro daudzi noteikumi, kas nodrošina gan gāzes vada un iekārtu darbspēju, gan lietotāju drošību.
Pastāv daudz aizliegumu maģistrāļu ieguldīšanai. Piemēram, nevar izmantot PND caurules gāzes vadam akmeņainās un stipri sasalstošās augsnēs, kā arī 2. tipa iegrimšanas augsnēs. Ja rajons ir pakļauts zemestrīcēm un tajā ir novērojams seismiskums virs 6 ballēm, komunikāciju ieguldīšanai jāizmanto cits materiāls.
Ja ir atļauts izmantot PND caurules, jāievēro vairāki nosacījumi. Piemēram, stāvās nogāzēs ir jānodrošina gāzes vads no iespējamās tranšeju izskalošanās un jāveic papildu pasākumi to nostiprināšanai.
Šķērsojot pazemes kolektorus vai kanālus, kanalizācijas vai spēka komunikācijas, akas, polietilēna caurules ievieto metāla apvalkos. Attālums no gāzes vada virsmas līdz apvalka iekšējai sienai ir vismaz 10 cm.
Vienā tranšejā var izvietot divus vai vairākus gāzes vadus, bet nodrošinot piekļuvi katram atzaram apkalpošanai vai remontam.
Ziemeļu reģionos, kur temperatūra nokrītas zem -40°C, uzstādīšanas dziļums tiek palielināts līdz 2,0-3,2 m.
Par to, kā tiek veikta gāzes vada līnijas ieguldīšana apvalkā ar tās ievadi gazificējamā mājā, informēs nākamais raksts, kuru mēs iesakām izlasīt visiem lauku īpašumu īpašniekiem.
Secinājumi un noderīgs video par tēmu
Elektrokausēšanas metināšanas noteikumi:
Par salaiduma metināšanas īpatnībām:
Kā darbojas metināšanas aparāts PND caurulēm:
Polietilēna cauruļu izmantošana rūpniecisko un dzīvojamo objektu gazifikācijai ir kļuvusi tradicionāla.
PND ir izturīgs un uzticams materiāls, kas nerada bažas. Bet gāzes vada montāžu drīkst veikt tikai gāzes tīklu montieri, kuriem ir pieredze un kuri pārzina polietilēna metināšanas tehnoloģiju.
Lūdzu, atstājiet komentārus zemāk esošajā bloka formā, ievietojiet fotoattēlus par raksta tēmu, uzdodiet jautājumus. Dalieties ar savu pieredzi polietilēna gāzes vada izbūvē. Iespējams, ka jūsu sniegtā informācija un ieteikumi būs noderīgi vietnes apmeklētājiem.
 Vara caurules gāzei: vara cauruļvada ieguldīšanas specifika un normas
 Gāzes vada ieguldīšana apvalkā caur sienu: gāzes caurules ievadmezgla ierīkošanas mājā specifika
 Gāzes vada spiediena pārbaude: kā tiek veikti hermetiskuma kontrolpārbaudes
 Gāzes vada izvads no zemes: prasības un izvada mezgla iekārtošanas īpatnības
 Mājā maina gāzes caurules: gāzes cauruļu nomaiņas veikšanas nianses daudzdzīvokļu mājā
 Kā pārvietot gāzes cauruli dzīvoklī: pārvietošanas noteikumi un padomi par izvietojumu
 Cik maksā gāzes pieslēgšana privātmājai: gāzes piegādes organizācijas cena
 Labākās veļas mazgājamās mašīnas ar žāvēšanu: modeļu vērtējums un padomi pircējiem
 Kas ir gaismas krāsu temperatūra un nianses, izvēloties lampu temperatūru savām vajadzībām
 Gāzes kolonnas nomaiņa dzīvoklī: nomaiņas dokumentālā noformēšana + pamatnormas un prasības